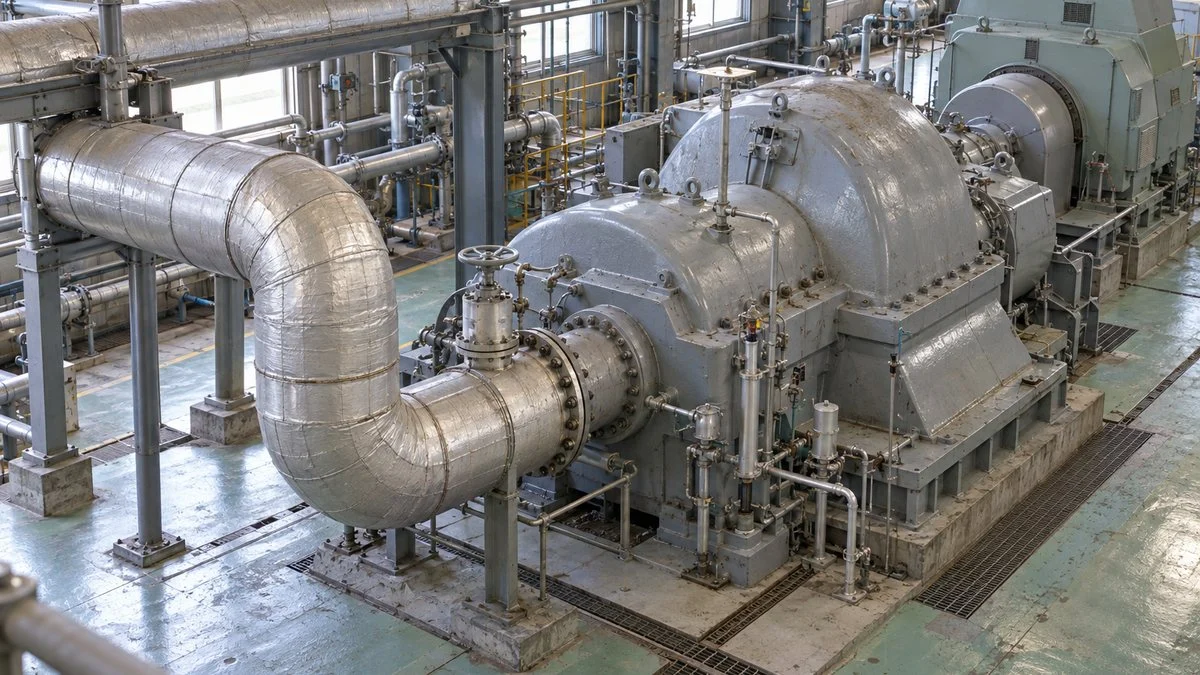
抽気タービンとは、膨張途中の蒸気の一部を取り出し、残りを後段へ流す蒸気タービンです。出力は、各区間を通る蒸気流量と比エンタルピー差の積を合計して求めます。
抽気した蒸気も取り出す位置までは仕事をしているため、抽気前は入口の全流量、抽気後は残った流量を使うと、計算の重複や抜けを防げます。
入口条件から抽気温度と排気の状態を求め、出力へ換算するまでを計算例で示します。
抽気タービンとは
入口50 t/hを、抽気10 t/hと排気40 t/hに分ける例です。
※漏れや途中の蒸気供給を無視した定常状態。抽気流量と前段を通る流量は異なります。
タービン抽気とは、タービン内で膨張している蒸気を途中から取り出すことで、取り出した蒸気の熱を、工場の加熱工程やボイラー給水の加熱に利用します。
残りの蒸気を復水器へ送るものが抽気復水タービンです。抽気の仕組みや復水タービンとの違いは、抽気・復水タービンの解説にまとめています。
排気も加熱用の蒸気として使うものは抽気背圧タービンで、排気圧力を利用先に合わせる考え方は、背圧タービンの記事で確認できます。
抽気タービンの出力計算方法
計算の順番は、入口条件、抽気・排気圧力、各状態の熱落差、発電機の効率です。最初に入口流量と抽気流量もそろえ、後段に残る流量を決めておきます。
h:比エンタルピー[kJ/kg]、添字0・1・2:入口・抽気点・排気
ΔH:各区間の流量×実際の比エンタルピー差の合計[kJ/h]
比エンタルピーは蒸気1 kgあたりのエネルギーを表す量で、ここでは放熱と運動・位置エネルギーの差を無視し、その減少分が仕事になると考えます。
入口蒸気の圧力、温度を決める
入口の圧力と温度から、蒸気表でh0とs0を調べます。sは比エントロピーで、損失のない理想膨張の出口を探すために使う量です。
新設ならボイラーの供給条件とタービンの仕様を合わせ、既設なら同じ運転時点の圧力・温度・流量を使って、定格値と実測値を混ぜないようにします。
入口の圧力・温度が高いほどサイクルの熱効率が上がる理由は、ランキンサイクルの熱効率で解説しています。蒸気表の圧力は絶対圧でそろえ、ゲージ圧の計器なら大気圧を加えて換算し、流量もt/hからkg/hへ直します。
抽気、排気の圧力を決める
抽気圧力は、加熱工程が必要とする圧力や配管の圧力損失を考えて決めます。排気圧力は、復水器の条件や排気蒸気の利用先の条件に合わせます。
入口条件が同じなら、抽気圧力が低いほど抽気分の蒸気も長く膨張して仕事をしますが、加熱先の必要温度を下回らない圧力にとどめます。
抽気温度は、過熱蒸気なら圧力だけでは決まりません。膨張後のhを求めてから、圧力とhに対応する温度を蒸気表で読みます。水滴を含む湿り蒸気なら、その圧力の飽和温度になりますが、水滴の割合は温度だけでは分からず、乾き度の計算が必要です。
実機の抽気圧力や流量は、加熱側の需要と発電負荷に応じて変わり、運転時の調整方法は、蒸気タービンの制御で整理しています。抽気圧力を一定に保つ方式の違いは、内部抽気圧力制御と外部抽気圧力制御の違いで紹介しています。
有効熱落差を計算する
理想の膨張は、熱の出入りも摩擦などの損失もない可逆断熱膨張で、このときsは一定で、出口圧力と入口のsから理想出口のhを求めます。エンタルピーとエントロピーの意味は、エンタルピーとはで確認できます。
断熱でも、損失があれば等エントロピーにはならず、実際の比熱落差を理想の比熱落差で割った値が、内部効率ηiです。熱落差とは区間の入口と出口の比エンタルピーの差で、理想の熱落差に内部効率を掛けた、実際に仕事になる分を有効熱落差と呼びます。
添字s:その区間の入口から等エントロピー膨張した理想出口
ηi,1・ηi,2:前段・後段それぞれの内部効率
後段の理想膨張は、実際の抽気点のsから始めます。
※各区間の効率と、入口から各出口までの累積効率は別の仮定です。仕様書の効率がどの範囲を表すか確認します。
抽気点の実測温度があれば、圧力と温度から実際のh1を求められ、実際のhの差を使ったあとに、内部効率をもう一度掛ける必要はありません。
熱落差と各効率の関係は、熱落差・内部効率の計算で詳しく扱っており、内部効率は一律の値にせず、仕様や運転条件に合う値を使います。
有効熱落差の合計に発電機の効率をかける
比熱落差だけを足すと、抽気による流量の変化が計算に入りません。各区間の比熱落差に、その区間の流量を掛けてから合計します。
ηm:機械効率、ηg:発電機効率
流量がkg/hなら3,600で割る。kg/sなら割らずにkWになる。
機械効率は軸受などの機械損失、発電機効率は発電機での損失を扱い、すでに損失を含む軸出力が与えられた場合は、機械効率を重ねて掛けません。
排気の湿り度も、損失や翼の状態を考えるうえで必要で、蒸気表での状態判定と乾き度は、タービンの仕事と比エンタルピーの計算で確認できます。
抽気タービンの出力を実際に計算
入口・抽気・排気の条件は旧記事と同じにします。内部効率0.8は前段と後段それぞれの効率と仮定し、漏れと放熱を無視して計算します。
| 項目 | 計算条件 |
|---|---|
| 入口0 | 8.0 MPa、500℃、50 t/h=50,000 kg/h |
| 抽気点1 | 1.5 MPa、抽気流量10 t/h=10,000 kg/h |
| 排気2 | 0.1 MPa、40 t/h=40,000 kg/h |
| 内部効率 | ηi,1=ηi,2=0.8 |
| 機械効率・発電機効率 | ηm=1、ηg=0.98 |
圧力はすべて絶対圧で、排気0.1 MPaは旧記事との比較用の条件であり、真空で運転する復水器の代表条件を示すものではありません。物性値はNIST公開の蒸気表を使い、必要な箇所を線形補間し、工業用の計算式はIAPWS-IF97で、NISTの表が使うIAPWS-95とは区別します。
入口8.0 MPa・500℃では、h0=3,399.5 kJ/kg、s0=6.7266 kJ/(kg·K)です。抽気圧力1.5 MPaで、このsに対応する理想出口を探します。
実際の抽気温度は、1.5 MPaとh1から求めます。290℃のh=3,015.8と300℃のh=3,038.2の間にあるので、約294℃です。
次に、実際の抽気点から排気0.1 MPaまでを計算します。後段の理想出口はs1を保つ点で、飽和水と飽和蒸気の間の湿り域にあります。
乾き度xは、湿り蒸気の全質量のうち蒸気が占める割合です。蒸気表の′は飽和水、″は飽和蒸気を表し、まずsの比例配分で理想出口のxを求めます。
実際の排気h2も飽和水と飽和蒸気の間なので湿り蒸気で、温度は0.1 MPaの飽和温度約99.6℃、乾き度は約0.970になります。
抽気点までの熱落差は全量に、抽気点からの熱落差は残量に掛けます。
前段の流量:50,000 kg/h
前段の比熱落差:373.9 kJ/kg
後段:40,000 kg/h × 418.1 kJ/kg
※NIST表の補間値。内部効率は各区間0.8、機械効率1、発電機効率0.98を仮定しています。
前段は50,000 kg/h、後段は40,000 kg/hで集計し、合計をkJ/hからkWへ換算します。
旧記事の約10.5 MWとは蒸気表の値と効率の扱いが異なり、旧記事は入口から各出口までに効率0.8を掛けているため、今回の区間別の仮定とは区別が必要です。
出口別にまとめる方法でも、同じhを使えば同じ出力になります。抽気流量には入口から抽気点まで、排気流量には入口から排気までの比熱落差を掛けます。
通った区間で分けるか、最後に出る出口で分けるかの違いです。
≒35,419,000 kJ/h
≒35,419,000 kJ/h
※792.0=373.9+418.1。排気分は前段と後段の両方を通っています。
よくある質問
抽気温度は抽気圧力から求められますか?
過熱蒸気では、抽気圧力に加えてhなどの状態量が必要で、湿り蒸気では圧力から飽和温度が決まりますが、乾き度には別の状態量が必要になります。
現場で抽気温度を測る場合は、計算上の抽気点と測定位置をそろえます。温度計の選定は、熱電対と測温抵抗体の違いを参考にしてください。
抽気を増やすと発電出力はどう変わりますか?
入口流量と各点のhが一定なら抽気増量で後段の流量が減って出力も減り、この仮定では、抽気の増分×後段の比熱落差が、失われる仕事の大きさです。
実機では入口流量や効率も変わるため、同じ割合で出力が減るとは限りません。発電量に加えて利用できる抽気の熱も含め、工場の省エネを評価します。
抽気口が複数あっても同じ方法ですか?
同じ方法で計算でき、抽気点ごとに流量を減らし、次の区間へ残る流量×その区間の比エンタルピー差を順番に足します。
hj−1・hj:区間jの実際の入口・出口の比エンタルピー[kJ/kg]
各mjは、その区間より上流の抽気流量を入口流量から差し引いた残量。
この計算結果は送電端出力ですか?
発電機での損失まで考えた発電端出力で、送電端出力を求めるときは、発電設備のポンプなどが使う所内電力を、さらに差し引きます。
まとめ
- 抽気タービンの出力は、各区間の流量×比エンタルピー差を合計して求める
- 抽気前は入口の全量、抽気後は残った流量を使う
- 過熱蒸気の抽気温度は、抽気圧力と実際の比エンタルピーから求める
- 内部効率は状態の計算に使い、機械効率・発電機効率は出力への換算に使う
- 今回の仮定では抽気温度約294℃、発電端出力約9.64 MWとなる
計算を運転改善につなげるには、同じ負荷条件で流量・温度・圧力を記録することが出発点です。実務での役割は、製造業のエネルギー管理士の仕事で紹介しています。
出典
出典・参考資料(5件)を開く出典・参考資料を閉じる
- 蒸気表の数値:NISTIR 5078 Table 3「Compressed Water and Superheated Steam」(IAPWS-95。印刷ページ22・42・43・53の値を使用し、線形補間)
- 工業用の水・蒸気物性式:IAPWS R7-97(2012)「IAPWS Industrial Formulation 1997」(IF97はIAPWS-95の工業用近似式)
- 流量と比エンタルピー差による仕事の計算:MIT Unified Engineering「Steady Flow Energy Equation」
- 湿り蒸気の比エンタルピーと乾き度:MIT「Work and Heat Transfer with Two-Phase Media」
- 抽気復水・抽気背圧の構成:三菱パワー「Steam Turbines for Industrial Plants」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント