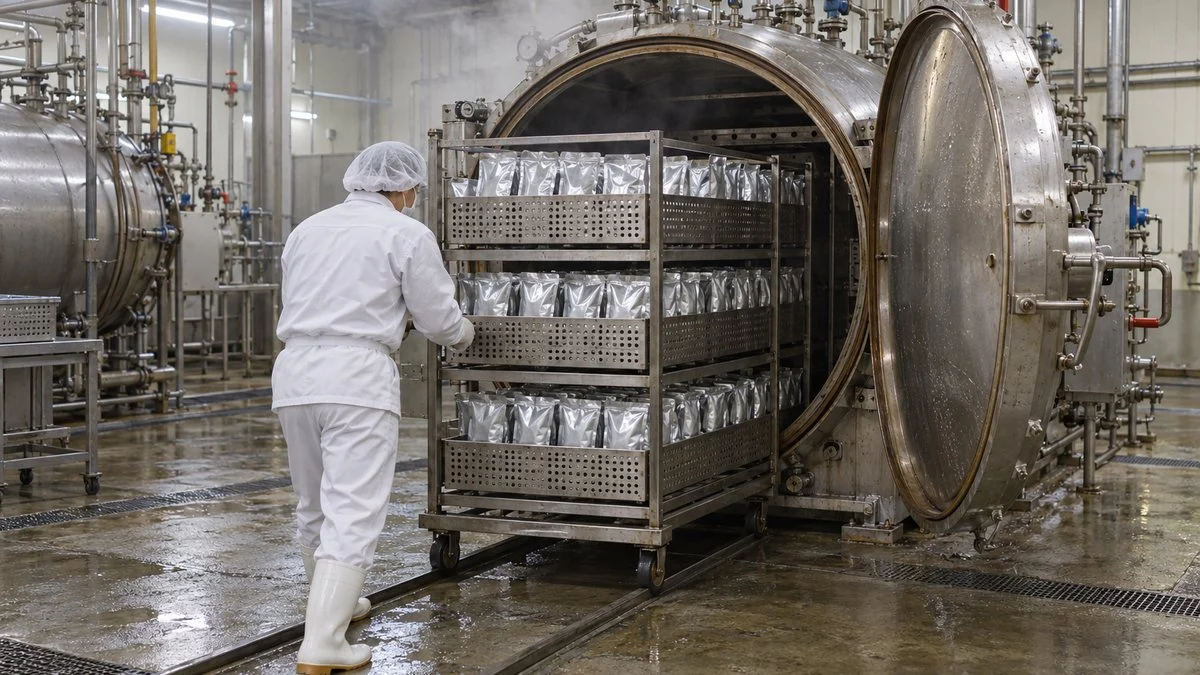
レトルト食品の工場では、調理した中身を袋に詰めて密封し、そのあとで100℃を超える温度をかけて袋ごと殺菌します。この「密封してから殺菌する」順番と、温度・時間の決め方に、常温で長く保存できる理由があります。
アルミ箔を貼り合わせたパウチ(袋)の製品には、常温でおおむね1〜2年の賞味期間が設定されています。食品衛生法の規格基準は保存料として使う添加物を禁じており、密封と殺菌だけで保存性を得ている食品です。
この記事では、まずレトルト食品の製造工程を7つのステップで追います。そのうえで、殺菌条件の基準になる「120℃4分」とF値の考え方、殺菌装置の方式を説明します。
続いて、品質を守る管理点、業務用工場で進む自動化、現場でつまずきやすい点の順に整理します。
レトルト食品とは|密封してから加圧加熱殺菌する食品
レトルト食品は、食品衛生法の規格基準では「容器包装詰加圧加熱殺菌食品」に分類されます。食品を気密性のある容器包装に入れ、密封したあとで加圧加熱殺菌したもの、という定義です。缶詰やびん詰の多くも同じ区分に入ります。
「レトルト」は、もともと高圧の殺菌釜を指す言葉です。水は大気圧では100℃までしか上がりませんが、圧力をかければそれ以上の温度になります。圧力鍋と同じ原理で100℃を超える温度をつくり、熱に強い菌まで殺菌するのがレトルト殺菌です。
日本缶詰びん詰レトルト食品協会によると、アルミ箔を貼り合わせたパウチを使った製品は常温でおおむね1〜2年の賞味期間が設定されています。
長く持つので保存料が入っていると思われがちですが、規格基準は保存料や殺菌料として使う添加物の使用を禁じています。密封と殺菌だけで保存性を得ている食品です。
容器は、平袋、自立するスタンディングパウチ、トレーやカップ状の成形容器、業務用の大型パウチなどに分かれます。袋の典型的な構成は、外側からPET(ポリエステル)、アルミ箔、ポリプロピレンの3層です。
内側のポリプロピレンが熱で溶けて袋の口をふさぎ、アルミ箔が光と酸素を遮ります。
この包材の違いは保存性に直結します。1968年に発売された世界初の市販用レトルトカレーは、当初は半透明の袋で賞味期限が2〜3か月でした。
翌1969年にアルミ箔を挟んだ3層の袋に切り替えたことで、賞味期限が2年に延びたと大塚食品は説明しています。
なお、すべての袋詰め食品にレトルト殺菌が必要なわけではありません。分かれ目になるのは、食品の酸性度を示すpHと、微生物が利用できる水分の割合を示す水分活性です。
pHと水分活性によって、必要な加熱の強さが変わります。
※食品衛生法に基づく規格基準、日本缶詰びん詰レトルト食品協会のHACCPマニュアル、長野県工業技術総合センターの技術情報をもとに作成。
レトルト食品の製造工程|7つのステップ
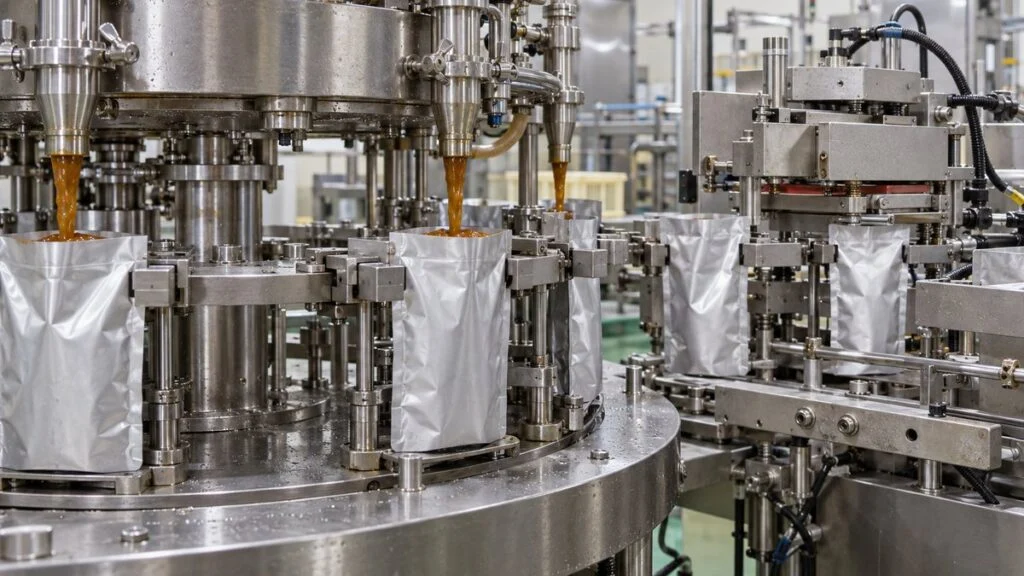
製造の流れは、原料の下処理から箱詰めまで、大きく7つのステップに分けられます。日本缶詰びん詰レトルト食品協会が示す工程(原料→洗浄→調理→詰込・注液→脱気→密封→殺菌・冷却→検査・荷造り)を、パウチ製品の現場の動きに合わせて整理しました。
中身をつくる、詰めて閉じる、殺菌して確かめる、の3段階で進みます。
※製品によっては具材を下ゆでせずに詰めるものもあります。工程の分け方は工場ごとに異なります。
ステップ1:原料の受入・下処理
野菜は土や異物を洗い落とし、皮や芯、種を取り除いてカットします。肉や魚は冷凍品を解凍して使うことが多く、解凍中の温度と時間の管理が欠かせません。
規格基準は、原料について「鮮度その他の品質が良好なもの」「必要に応じ十分に洗浄したもの」と定めています。あとで殺菌するから原料は多少悪くてもよい、という考え方は通用しません。
原料に付いている菌が多いほど、同じ殺菌条件でも生き残る菌が出やすくなるためです。
ステップ2:調理
カレーであれば、油脂と小麦粉、香辛料などからソースをつくり、大型の釜で加熱します。製品によっては、具材を別に下ゆでしたり炒めたりして、ソースとは分けて用意します。
ここで注意したいのは、このあとにもう一度、殺菌で強い熱がかかる点です。加熱が重なりすぎると、変色や食感の劣化につながります。
そのため、調理の段階でどこまで火を通すかは、殺菌での加熱を見込んで決めます。
ハウス食品が公開しているレトルトカレー工場の紹介でも、牛肉は熱湯でゆでる一方、じゃがいもとにんじんは洗って解凍した状態で計量に回しています。
ステップ3:充填
調理した中身を、決められた内容量どおりに計量して袋や容器に詰めます。カレーのように固形物を含む食品では、具材とソースを別々に計量して詰める方法も使われます。
ハウス食品の工場紹介では、具材を自動計量器で1食分ずつ量り、カレーソースとともにパウチに入れています。
充填で特に気を遣うのは、袋の口を汚さないことです。シールする部分にソースや油、蒸気の水滴が付くと、熱をかけてもフィルムどうしがきちんと溶着しません。
協会の解説でも、充填機はシール部分に中身や蒸気を付着させない機構を備えているのが特徴だとされています。
ステップ4:脱気・密封
袋を閉じる前に、中の空気を抜きます。協会は脱気の目的として、加熱殺菌中に空気が膨張して袋が破裂するのを防ぐこと、色・香り・味や栄養成分の変化を防ぐことなどを挙げています。
密封は、袋の内側のフィルムを熱で溶かして圧着するヒートシールで行います。流動状の食品では計量・充填・シールを1台でこなす機械が使われ、ハンバーグのような固形物主体の製品では、充填と真空シールを別の機械で行います。
密封が不完全だと、殺菌をどれだけ正しく行っても、そのあとで外から菌が入り込みます。殺菌と並んで、製品の安全を左右する工程です。
ステップ5:レトルト殺菌・冷却
密封した袋をトレーに並べ、トレーを積み重ねて殺菌釜に入れます。協会によると、殺菌温度は通常115〜120℃です。袋は缶に比べて薄く熱が伝わりやすいため、135℃で2〜5分という高温短時間の殺菌が採用されることもあります。
殺菌中は、袋の中の圧力が上がります。釜の側にも圧力をかけて袋の内外の釣り合いを取らないと、袋が膨らんで破れてしまいます。そのためレトルト殺菌釜には、加圧しながら加熱し、加圧したまま冷却する機構が組み込まれています。
殺菌が終わったら、品質の変化を止めるためにすぐ水で冷やします。規格基準は冷却水についても定めており、飲用に適した流水を使うか、遊離残留塩素を1.0ppm以上含む水を絶えず入れ替えながら冷却しなければなりません。
ステップ6:検査
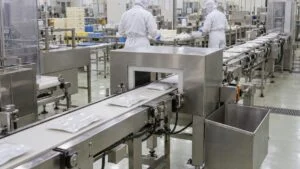
冷却を終えた製品は、検査に回ります。協会の解説では、レトルト食品はX線検査機や金属探知機を通して検査するとされています。あわせて、袋がきちんと閉じられているか、重量や印字に問題がないかなども確認します。
袋は缶と違って柔らかく、とがった物や強い衝撃で小さな穴(ピンホール)が開くことがあります。製造の全工程で強い衝撃を与えない取り扱いが求められるのは、このためです。
ステップ7:箱詰め・出荷
検査を通った製品は、個装箱やダンボール箱に詰めて倉庫に運びます。出荷の可否は、製造記録と製品検査の結果を確認して判断します。
製品検査の代表が恒温試験です。規格基準の試験法では、製品を容器のまま35℃で14日間置き、膨張や漏れがないかを観察します。異常がなかったものは、さらに細菌試験で微生物が増えないことを確かめます。
殺菌条件の決め方|「120℃4分」とF値
7つのステップのなかで、条件の決め方がいちばん分かりにくいのが殺菌です。ここでは、基準になる数字と、その数字を現場でどう使うかを見ていきます。
なぜ120℃で4分なのか
規格基準は、pHが4.6を超え、かつ水分活性が0.94を超える製品の殺菌方法を定めています。その方法は「中心部の温度を120℃で4分間加熱する方法又はこれと同等以上の効力を有する方法」です。
この条件は、ボツリヌス菌を基準に考えられたものです。ボツリヌス菌は酸素のない環境で増え、強い毒素をつくります。
空気を抜いて密封した袋の中は、この菌にとって都合のよい環境です。しかも熱に強い芽胞(がほう)という殻のような状態になるため、沸騰した湯の温度ではなかなか死滅しません。
協会のHACCPマニュアルには、ボツリヌス菌の芽胞を殺菌するのに必要な時間が温度別に示されています。100℃では330分かかるものが、120℃では3.3分で済みます。
温度が下がると、必要な時間は桁違いに長くなります。
※出典:日本缶詰びん詰レトルト食品協会「容器詰加熱殺菌食品 HACCPマニュアル」表6。
100℃で5時間以上も加熱すれば、食品は明らかに煮えすぎます。100℃を超える温度を使って短時間で済ませるために、加圧できる殺菌釜が必要になるわけです。
F値とは何か
実際の殺菌では、製品の温度は一定ではありません。釜に入れてから徐々に上がり、設定温度でしばらく保たれ、冷却で下がっていきます。昇温の途中や冷却の初めにも、菌は少しずつ死んでいます。
この全体の殺菌効果を、1つの数字で表すのがF値です。東京都立食品技術センターの資料は、F値を「昇温から降温まで全ての加熱工程における殺菌効果を121℃での殺菌効果に換算した値」と説明しています。
単位は分で、基準になる温度で何分加熱したのと同じか、を意味します。
換算のもとになるのが、温度と時間の関係です。長野県工業技術総合センターの技術情報によると、ボツリヌス菌を指標にした場合、温度が10℃変わると必要な時間は10倍変わります。
10℃上げれば時間は10分の1、10℃下げれば10倍になります。
※出典:長野県工業技術総合センター 技術情報「高温高圧調理殺菌装置について」。
F値のうち、基準温度を121.1℃(華氏250度)、温度の効き方を表すz値を10℃として計算したものがF0値(エフゼロ)です。z値は、殺菌に必要な時間が10分の1になる温度の差を指します。
厚生労働省の「食品製造におけるHACCP入門のための手引書」には、まぐろ油漬の缶詰のモデル例が載っています。その例でも、加熱殺菌の条件は「113℃、80分、F0値4.0」という形で書かれています。
規格基準の書き方は120℃、F0値の基準は121.1℃と、物差しがわずかに違います。自社の管理値がどの基準温度で計算されたF値なのかは、配属されたら早めに確認しておきたい点です。
「中心部」で測る理由
規格基準が求めているのは、釜の温度ではなく製品の中心部の温度です。熱は袋の外側から伝わるので、いちばん温まりにくい場所が基準を満たして初めて、袋全体が殺菌されたといえます。
協会のマニュアルは、中心への熱の伝わり方が内容物の初温(殺菌を始めるときの温度)や粘度によって変わると指摘しています。同じ釜、同じ設定でも、充填から殺菌までの待ち時間が延びて中身が冷めれば、F値は下がる方向に働きます。
そのため殺菌条件は、製品ごとに温度センサーを入れた試験品を釜に入れ、中心温度を測りながらF値を計算して決めます。袋の厚み、具材の大きさ、ソースの粘度、充填量が変われば熱の伝わり方も変わるため、条件を確認し直す必要があります。
強くかければよい、ではない
安全だけを考えるなら、F値は大きいほど安心です。しかし加熱が強すぎると、変色や異臭、味や食感の劣化、成分の損失が起こります。
一方で、ボツリヌス菌より熱に強い腐敗菌の芽胞が問題になる製品では、規格基準を大きく上回る条件で殺菌することがあると、協会のマニュアルは述べています。安全の下限を守ったうえで、品質が落ちない上限を探るのが、殺菌条件の設計です。
レトルト殺菌装置の3つの方式
殺菌釜は、熱をどう伝えるかによって3つの方式に分かれます。装置メーカーの日阪製作所や三浦工業は、いずれも熱水スプレー式、熱水貯湯式、蒸気式の3方式をそろえています。
容器の種類と中身の性質に合わせて選びます。
※日阪製作所、三浦工業の製品情報と、長野県工業技術総合センターの技術情報をもとに作成。実際の適否は製品ごとの試験で判断します。
熱水スプレー式は、製品を湯に沈めないのが特徴です。長野県工業技術総合センターは、カップのような成形容器が水圧でつぶれにくいこと、釜の中の温度むらが少ないことを利点に挙げています。
日阪製作所によると、釜が抱える水の量は貯湯式の6分の1から7分の1で済みます。
中身を動かして熱の伝わりを速め、加熱と冷却の時間を短くする方法もあります。
長野県工業技術総合センターによると、缶詰のように頑丈な容器では容器ごと回転させる回転式が使えますが、パウチは回転させるとピンホールが開くおそれがあります。
そこでパウチには、左右に揺らす揺動式が用意されています。
品質を守る3つの管理点|密封・殺菌・異物

レトルト食品の安全は、最後の検査だけでは保証できません。袋を開けずに中の菌を確かめる方法がなく、全数を開封するわけにもいかないからです。そこで、工程のなかで「ここを外すと危ない」という点を決め、連続して監視する考え方を取ります。
協会のHACCPマニュアルは、容器詰加熱殺菌食品で重要管理点になりやすい工程として、密封、加熱殺菌、金属探知・X線検査を挙げています。このほか、pHや水分活性で保存性を持たせる製品では、酸や糖を加える混合工程も含まれます。
危害の種類ごとに、止める工程が決まっています。
※日本缶詰びん詰レトルト食品協会のHACCPマニュアル(重要管理点になりうる工程、HACCPプランの例)と、食品衛生法に基づく規格基準をもとに作成。管理の具体的な方法は製品と設備によって異なります。
殺菌については、記録の残し方まで法令の定めがあります。加圧加熱殺菌は自記温度計(温度を自動で記録する計器)を付けた殺菌器で行い、その記録を3年間保存することが規格基準で義務づけられています。
記録が意味を持つのは、計器が正しい値を示している場合だけです。先ほどの厚生労働省の手引書のモデル例(まぐろ油漬の缶詰)では、温度計・タイマー・自動記録計の校正が年1回とされています。
釜の中の温度分布の確認とF値の測定も年1回、恒温試験などの製品検査は月1回です。缶詰を想定した一例であり、実際の頻度は製品と設備に合わせて決めます。
温度計の校正周期の決め方と記録の残し方は、殺菌工程の信頼性を支える土台になります。
なお、協会のマニュアルは、レトルト殺菌を行う製品の管理について述べています。小規模事業者向けの「HACCPの考え方を取り入れた衛生管理」では対応が難しく、一般的なHACCPでの管理が望ましいという内容です。
レトルト操作には、装置だけでなく容器や微生物の知識も必要になるためです。
業務用レトルト工場の特徴と自動化

ここまでの工程は家庭用も業務用も共通ですが、業務用の工場には固有の難しさがあります。生産量の全体像を押さえたうえで、業務用の特徴と、自動化が進む工程を見ていきます。
レトルト食品の生産量
日本缶詰びん詰レトルト食品協会の統計によると、2025年のレトルト食品の国内生産量は50万3,263トンで、前年から0.8%増えました。品目別ではカレーが15万1,994トンと最も多く、全体の約3割を占めます。
カレーが最大品目で、つゆ・たれやソース類が続きます。
※出典:日本缶詰びん詰レトルト食品協会「レトルト食品生産数量の推移」。前年比と割合は同統計から算出。家庭用・業務用の区分はない。2024年から集計対象が「加圧加熱殺菌した袋もしくはトレー詰の食品」に変更されています。
2025年はカレーが前年より約6%減った一方、つゆ・たれが約16%増え、全体を押し上げました。統計は家庭用と業務用を分けていないため、業務用だけの規模はこの数字からは読み取れません。
業務用ならではの難しさ
業務用のレトルト食品は、外食チェーンや給食、総菜の製造現場などで使われます。家庭用との違いは、1袋が大きいことと、取引先ごとに中身が違うことです。
袋が大きく厚くなれば、中心まで熱が届くのに時間がかかります。小さな袋と同じ条件では中心部のF値が足りなくなりやすく、かといって時間を延ばせば外側が過加熱になりやすくなります。
大容量の袋ほど、殺菌条件と装置の選び方が品質に影響します。大型の袋には、衝撃やピンホールへの強さを高めるためにナイロンの層を加えた包材が使われます。
もう一つは、品種の多さです。味、具材、容量が取引先ごとに異なるため、品種の切り替えが多くなります。切り替えのたびに洗浄と条件の設定変更が発生し、その時間は生産に使えません。
この課題に設備で応えようとした例が、ハウス食品グループの東北工場(福島市)です。同社は2026年6月1日に新工場の本格稼働を発表しました。
設備投資額は68億円で、多品種変量生産を可能にする新製法ラインを導入しています。
従来より小ロットの生産に適した設備で、大容量タイプやポーションタイプのパウチ製品、成型容器入りの製品をつくるとのことです。
同社は背景として、外食産業での食ニーズの多様化と人手不足により、業務用レトルト食品の需要が高まっていることを挙げています。食品メーカー全体の投資の動きは、食品業界の設備投資の記事で整理しています。
自動化が進む工程
レトルト工場のなかで、人手がかかりやすいのは殺菌の前後です。密封した袋をトレーに並べ、トレーを積み、釜まで運び、殺菌後に降ろして袋を取り出す。重く、熱く、濡れた物を扱う作業が続きます。
殺菌前後の積み降ろしと搬送が、省人化の効きやすい部分です。
※日本缶詰びん詰レトルト食品協会の解説と、三浦工業・日阪製作所の製品情報をもとに作成。検査・箱詰めの行は一般的な設備の例です。どこまで自動化するかは生産量と品種数によって異なります。
三浦工業は、トレーの積み上げと積み下ろし、トレーへの製品の配置と回収を自動で行うローディングユニット・アンローディングユニットを用意しています。
積み上げたトレーを殺菌機まで自動で運ぶシステムの提案もあります。日阪製作所も、自動搬送設備による省力化と重労働からの解放を特長に挙げています。
自動化の効果は、人数の削減だけではありません。中心部への熱の伝わり方は、内容物の初温などによって変わります。
トレー上の袋の並べ方や、充填から殺菌までの待ち時間を人の作業に左右されずにそろえられれば、殺菌の条件を試験のときと同じに保ちやすくなります。
ただし、多品種の工場では、袋の大きさが変わるたびに並べ方や搬送の設定も変わります。
専用機を並べるだけでは切り替えに対応しきれず、省人化の用途ごとの導入事例でも見られるように、どの工程から手を付けるかの見極めが必要です。
箱詰めやパレット積みは産業用ロボットの代表的な用途で、比較的取り組みやすい工程といえます。
レトルト製造でつまずきやすい6つの点
最後に、工程のなかで不良やトラブルにつながりやすい点を、原因と対処の組み合わせで整理します。いずれも、ここまでに見た仕組みから説明できるものです。
シール部への噛み込み
シール部に具材の繊維やソースが挟まると、その部分だけ溶着が弱くなります。見た目では閉じていても、殺菌中の圧力や輸送中の衝撃で漏れが出ることがあります。
協会のマニュアルに載っているHACCPプランの例でも、シール部にしわ、破れ、食品の噛み込みがないことを確認項目にしています。
充填ノズルの液だれや充填量の過多など、口が汚れる原因を点検し、シール部の状態を決めた頻度で確認することが基本です。
脱気の不足
袋に空気が多く残ると、殺菌中に膨張して破袋の原因になります。保存中の色や風味の変化も早まります。固形物が多い製品では具材のすき間に空気が残ることがあるので、脱気の方法を製品ごとに決めておきます。
初温と充填量のばらつき
殺菌条件は、決められた初温と充填量を前提に設定されています。協会のマニュアルのHACCPプラン例でも、内容物の初温が加熱殺菌の管理基準に入っています。
ラインが止まって袋が長く待たされたり、充填量が多めに振れたりすると、中心部の温度の上がり方が変わります。
充填から殺菌開始までの時間に上限を設け、超えた分の扱いを事前に決めておくと、現場で判断に迷いません。
釜の中の温度むら
釜の中は、場所によって温度の上がり方に差が出ます。袋どうしが重なったり、トレーの穴がふさがれたりすると、その周りだけ熱の回りが悪くなることがあります。
温度分布を定期的に確認し、いちばん温まりにくい位置を基準に条件を決めます。袋の並べ方と積み段数は、試験のときと同じに保ちます。
冷却時の破袋とピンホール
冷却に入ると釜の中の温度は急に下がりますが、袋の中身はまだ高温で、内圧も高いままです。このとき釜の圧力を先に抜くと袋が膨らみ、シール部に負担がかかります。圧力の下げ方は、製品ごとに確認が必要な条件の一つです。
殺菌後の袋は、冷却水に触れています。密封が損なわれていれば、そこから水と一緒に菌が入るおそれがあります。
協会のマニュアルも、冷却工程の危害として汚染された冷却水の吸い込みによる二次汚染を挙げ、加圧冷却と残留塩素濃度の管理で対応するとしています。
冷却水の塩素濃度が規格基準で定められていることには、この再汚染を防ぐ意味があります。トレーの角やコンベヤの継ぎ目など、袋を傷つける箇所がないかも点検します。
品種切り替え時の条件の取り違え
多品種を流す工場では、品種を切り替える回数が増えるぶん、殺菌条件や充填量の設定を誤る機会も増えます。殺菌が不足した製品は、外観からは見分けられません。
製品と条件の組み合わせを二重に確認する仕組みと、殺菌済みと未殺菌の製品を物理的に分ける動線を用意しておくと、取り違えを防ぎやすくなります。
まとめ
- レトルト食品は、密封してから100℃を超える温度で加圧加熱殺菌する食品で、保存料は使えない
- 製造工程は、下処理、調理、充填、脱気・密封、殺菌・冷却、検査、箱詰めの7ステップ
- pH4.6超かつ水分活性0.94超の製品は、中心部120℃4分相当以上の殺菌が規格基準で求められる
- F値は加熱全体の殺菌効果を基準温度での分数に換算した値で、製品ごとに中心温度を測って決める
- 安全を左右するのは密封・殺菌・異物検査で、業務用工場では殺菌前後の積み降ろしと搬送の自動化が進む
レトルト食品の工程は、どのステップも「殺菌を確実に効かせ、殺菌後に汚さない」という1つの目的につながっています。工程を見るときは、その作業が中心温度とシールのどちらに関わるのかを考えると、管理の理由が理解しやすくなります。
関連する職種は生産技術や品質保証・品質管理、技術テーマとしては人手不足・省人化が深く関わります。業界全体の構造は食品・医薬・日用品業界の解説もあわせてご覧ください。
出典
出典・参考資料(15件)を開く出典・参考資料を閉じる
- 規格基準(定義・成分規格・製造基準):厚生労働省「容器包装詰加圧加熱殺菌食品」
- 製造工程・脱気・密封・殺菌温度・検査:日本缶詰びん詰レトルト食品協会「缶詰、びん詰、レトルト食品の作り方」
- 賞味期間・保存料の不使用:日本缶詰びん詰レトルト食品協会「缶詰、びん詰、レトルト食品の特徴」
- 容器の種類:日本缶詰びん詰レトルト食品協会「缶詰、びん詰、レトルト食品の種類」、同「レトルト食品について教えてください」
- ボツリヌス菌芽胞の殺菌時間・重要管理点になりうる工程:日本缶詰びん詰レトルト食品協会「容器詰加熱殺菌食品 HACCPマニュアル」(厚生労働省サイト掲載)
- HACCPモデル例(まぐろ油漬の缶詰。F0値、校正・温度分布確認の頻度):厚生労働省「食品製造におけるHACCP入門のための手引書[容器包装詰加圧加熱殺菌食品編]付録Ⅰ」
- 温度と時間の換算・殺菌方式・要冷蔵流通:長野県工業技術総合センター 技術情報「高温高圧調理殺菌装置について」
- F値の説明・過加熱による品質への影響:東京都立食品技術センターだより No.15「レトルト殺菌試験機」
- F値の基準温度(華氏250度)とz値(華氏18度):米国食品医薬品局(FDA)「Sterilizing Symbols (D, Z, F)」(低酸性缶詰食品の査察技術ガイド)。F0値を基準温度121.1℃・z値10℃と明記した定義:日本薬局方 参考情報「最終滅菌医薬品のパラメトリックリリース」(医薬品分野の資料、広島県サイト掲載)
- 具材の下処理・計量・充填の例:ハウス食品「レトルトカレー工場」
- 殺菌装置の方式・自動搬送:日阪製作所「レトルト殺菌装置」、三浦工業「レトルト殺菌機 JQ」
- パウチの層構成:日本サニパック「レトルトパウチ包装とは?」
- 世界初の市販用レトルトカレーと包材の変遷:大塚食品「ボンカレーの歴史」
- レトルト食品の生産量:日本缶詰びん詰レトルト食品協会「レトルト食品生産数量の推移(2024〜2025年)」
- 業務用レトルト新工場の本格稼働:ハウス食品グループ本社 ニュースリリース(2026年6月1日)
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント