
セラミックス部品は、焼成(高温で焼き固める工程)のあいだに全体が1〜2割ほど縮みます。そのため製造工程は、縮むことを前提に、どこで寸法を合わせるかを考えて組み立てられています。
工業用のセラミックス部品は、粒の大きさまで管理した粉末を調合し、狙った密度で形にしてから、高温で焼き固めてつくります。仕上げに、ダイヤモンド工具で必要な面を削って寸法を整えます。
この記事では、セラミックス部品の製造工程を、全体の流れ、原料の調合、成形方法の違い、焼成前の生加工の順に見ていきます。続いて、焼成で寸法が縮む理由、焼成後の研削、検査と設計の注意点を整理します。
初めてセラミックス部品を設計・発注する方が、メーカーとの会話で困らない程度の理解を目指します。
セラミックスの製造工程の全体像
セラミックス部品は、大きく原料 → 成形 → 焼成 → 研削・接合 → 検査という流れで作られます。京セラはファインセラミックスの作り方をこの5段階で説明しており、多くのメーカーもほぼ同じ順序をとっています。
金属部品との一番の違いは、形をつくる順番です。金属は硬い材料のかたまりを削って形にしますが、セラミックスは粉を固めて形をつくってから、焼いて硬くするという順番になります。
焼いたあとは非常に硬く、削るのに手間がかかるため、できるだけ焼く前の段階で形を作り込んでおくのが基本の考え方です。
焼成をはさんで、前半で形をつくり、後半で寸法を仕上げます。
※生加工は成形法や形状によって省かれることもあります。電子部品では印刷・積層の工程が加わります。
焼成で縮むことは避けられないため、工程全体が「縮むことを前提に、どこで寸法を合わせるか」という考え方で組み立てられています。焼成前に大きめに作っておき、焼成後に必要な面だけを削って寸法を出す、というのが一般的な進め方です。
形をつくる順番と、寸法を合わせるタイミングが異なります。
※金属でも粉末冶金や金属3Dプリンターのバインダージェット方式は、焼結で縮む点がセラミックスと似ています。
なお、金属でも粉末を固めて焼結する作り方は存在します。金属3Dプリンターの方式のうちバインダージェットは、造形後に焼結して縮む点でセラミックスの考え方に近いものです。
原料の調合・粉砕・造粒

最初の工程は原料づくりです。工業用のファインセラミックスには、純度・粒子の大きさ・粒子の大きさのそろい方がよく制御された無機の粉末が使われます。
アルミナ、ジルコニア、窒化ケイ素など、主成分の粉末に焼結を助ける成分を少量加え、目的の特性に合わせて配合します。
材料ごとの性質の違いは、後半で紹介するファインセラミックスの種類と用途の記事で整理しています。
粒の大きさをそろえる理由
粉末の粒が小さいほど粒子同士の接触面積が大きくなり、焼結が速く進みます。一方で粒が小さすぎると成形時の流れが悪くなり、粒の大きさがばらついていると小さい粒が先に焼き締まるため、組織が不均一になります。
そのため原料は、セラミックスのボールを入れたミル装置で回転や振動を加え、粒子の大きさと分布をそろえる工程を通します。NGKは「混ぜる」技術を混合・混練・分散の3つに分けて説明しており、細かい粒子では分散剤を使って粒子の再凝集を防いでいます。
スラリーから顆粒へ
粉砕・混合した原料には、成形時に形を保つためのバインダー(粘結剤)を加え、液体に粉が分散したスラリーにします。
これをスプレードライヤーと呼ばれる装置の熱風の中に噴霧すると、水分が飛んで球状の顆粒になります。アスザックの説明では、この顆粒はおおむね80ミクロン程度の大きさです。
わざわざ顆粒にするのは、細かい粉のままでは金型へ均一に流し込めないためです。顆粒は流れがよく、金型のすみずみまで同じ密度で詰まりやすくなります。
ここでの詰まり方のムラが、焼成後の変形や寸法ばらつきの原因になるため、地味ですが品質を左右する工程です。
成形方法の種類と選び方
成形は、原料に形を与える工程です。セラミックスには複数の成形方法があり、部品の形状、大きさ、数量によって使い分けます。代表的なのは次の6つです。
原料を「顆粒で押し固める」か「流動体にして型に流す」かで大きく分かれます。
※各社の説明をもとにした一般的な傾向です。実際の選定は寸法・材質・数量を伝えてメーカーと相談します。
金型プレス(一軸加圧)
顆粒を金属製の金型に充填し、上下から圧力をかけて固める方法です。機械部品の量産で最も基本となる成形法で、板状やリング状などの単純な形を短いサイクルで作れます。
弱点は、上下からしか押さないため、粉と金型の摩擦で成形体の高さ方向に密度差が出やすいことです。厚みのある部品や細長い部品ほど、この密度差が焼成時の反りや寸法ばらつきとして表れやすくなります。
CIP(冷間等方圧加圧)
CIPは、顆粒をゴム型に詰めて液体の中に沈め、水圧などで全方向から均等に圧力をかける方法です。金型プレスで起こりやすい密度ムラを抑えられ、焼成後の歪みや割れの防止につながります。
ただしゴム型で押すため、得られるのは大まかな形までです。CIPで作ったブロックや丸棒を、次の生加工で削って部品の形に仕上げる、という組み合わせがよく使われます。
押出成形
原料に水、バインダー、可塑剤、分散剤を加えて粘土状に練り、口金から押し出す方法です。ところてんのように断面が一定の長い製品を連続して作れるため、棒やパイプ、自動車の排ガス浄化に使われるハニカム構造体などに使われます。
NGKは押出用の原料について、弱い力で口金の中を流れ、口金を出たあとは形が崩れにくい状態が理想だと説明しています。流れやすさと形の保ちやすさという相反する性質を両立させるのが、練りの工程の腕の見せどころです。
射出成形
セラミックスの粉末に樹脂やワックスなどのバインダーを混ぜて加熱し、樹脂の射出成形と同じように金型へ射出する方法です。小型で複雑な三次元形状を量産でき、成形後の加工を減らせるのが利点です。
一方で、NGKの説明では従来の射出成形はバインダーを原料に約50%の割合で混ぜて成形しており、焼成前にそのバインダーを抜く「脱脂」に長い時間がかかります。金型費と脱脂時間を回収できるだけの数量があるかが採用の判断基準になります。
鋳込み成形
スラリーを型に流し込んで固める方法です。プレスや射出では作れない大型品や中空品に向いています。
近年はスラリーを化学反応で固める方式も広がっています。NGKのモールドキャスト成形や京セラのF-Moldingは、複雑な形状を最終形に近い状態で成形し、削る量と原料のロスを減らすことを狙った技術です。
テープ成形
スラリーをブレードと呼ばれる板とキャリアフィルムのすき間に通し、フィルムを一定の速さで送ることで、紙のように薄いシートを連続して作る方法です。
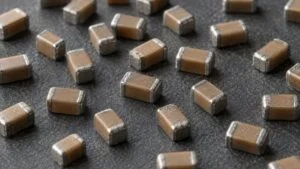
NGKは電子部品の製造で最も一般的な製法と位置づけています。シートに電極を印刷して積み重ねる積層セラミックコンデンサ(MLCC)の作り方は、この成形法の代表例です。
迷ったら「形がどれだけ複雑か」と「何個つくるか」の2軸で考えます。
※目安です。材質や必要な精度によって、同じ形でも別の成形法が選ばれることがあります。
生加工(グリーン加工)で形を作り込む

焼成前の成形体は「グリーン」と呼ばれ、粉を押し固めただけの柔らかい状態です。この段階で旋盤やマシニングセンタを使って穴あけや段付けなどを行うのが、生加工(グリーン加工)です。
NTKセラテックやアスザックは、CIPで成形したあとに生加工で所定の形状に仕上げる工程を紹介しています。
生加工の最大のポイントは、焼成で縮む分をあらかじめ見込んだ寸法で削ることです。仕上がりで直径10mmにしたい穴なら、縮む量を逆算して、焼成前にはひと回り大きく加工しておきます。
どれだけ縮むかは材料のロットや成形条件で変わるため、メーカーは試し焼きの実績から収縮率を管理しています。
焼成後のセラミックスは非常に硬く、削るには時間も工具代もかかります。そのため、できるだけ生加工の段階で形を作り込み、焼成後の研削は寸法精度が要る面だけに絞るのが、コストを抑える基本的な考え方です。
ただし、グリーンは柔らかいぶん欠けやすく、強く固定すると割れることもあります。工具の当て方や治具にも、金属の切削とは違うノウハウが必要です。
焼成で寸法が縮む理由
焼成は、成形体を高温で加熱して焼き固める工程です。セラミックスの製造工程の中で、寸法と特性の両方が決まる最も重要な工程といえます。
焼結の仕組み
成形体は、粉の粒が押し固められただけの状態で、粒と粒の間にはすき間がたくさん残っています。京セラの説明では、成形体の充填率は約60%、つまり体積の4割ほどはすき間です。
これを材料が溶けない温度まで加熱すると、隣り合う粒子が少しずつくっつき、粒子の間のすき間が小さくなっていきます。この現象を焼結と呼びます。すき間が埋まる分だけ全体が縮むのが、焼成で寸法が小さくなる理由です。
粒子のすき間が消えていく分だけ、部品全体が小さくなります。
※模式図です。実際の収縮率は材料・成形密度・焼成条件で変わり、NTKセラテックは約20%、東レ・プレシジョンは約1〜2割と説明しています。
どれくらい縮むのか
縮む量は材料や成形条件によって違いますが、NTKセラテックは成形体が焼成で約20%収縮すると説明しています。東レ・プレシジョンも、焼成時に約1〜2割収縮すると紹介しています。
仮に寸法が2割縮むとすると、仕上がり100mmの部品は、焼成前には125mmで作っておく必要がある計算です。収縮率が1ポイント違うだけで、100mmの部品では1mm以上の差になります。
縮み方がばらつく原因
問題は、縮む量そのものよりも、縮み方が部品の場所によって均一にならないことです。成形体の中に密度の高いところと低いところがあると、低いところほど大きく縮み、反りや歪みが生じます。
密度のムラは、造粒した顆粒が硬すぎて加圧しても潰れきらない、金型プレスで部分的に圧力が届いていない、といった理由で生まれます。肉厚が大きく変わる形状や、焼成中に部品を支える置き方、炉の中の温度のむらも、縮み方の差につながります。
焼成の3つの段階と雰囲気
NGKは焼成を3つの段階に分けて説明しています。まず低い温度でゆっくり加熱し、水分とバインダーを抜きます。急に温度を上げると成形体の表面と内部に温度差や収縮差が生じ、割れや破損につながるためです。
次に最高温度まで上げて保持する本焼成で、昇温の速さ、最高温度、保持時間によって製品の大きさ、気孔の量、強度などが決まります。最後に製品に合った速さで冷却します。
ゆっくり上げて不純物を抜き、最高温度で保持し、慎重に冷ますのが基本です。
※焼結温度は粉末メーカーや研究機関・メーカーの公開資料から整理した目安です。原料の粒の細かさ、焼結助剤、焼結方法によって大きく変わり、たとえば微細なアルミナ粉では1,300℃前後でも緻密になる例があります。グラフは温度の流れを示す模式図です。
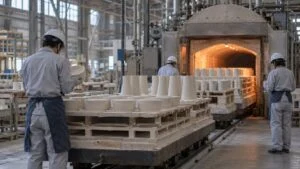
焼成する炉の種類や雰囲気も材料によって変わります。アルミナのような酸化物は、ガス炉やトンネル炉で大気中で焼けます。一方、窒化ケイ素や炭化ケイ素のような非酸化物は、酸化を防ぐために真空や窒素などの不活性ガスの中で焼成します。
さらに緻密にしたい場合は、圧力をかけながら焼く方法を使います。
HIP(熱間等方圧加圧)は、1,000〜2,000気圧の圧力を全方向から加えながら焼成し、内部に残った微小な気孔を押しつぶして高密度な焼結体を得る技術です。強度や信頼性が求められる部品で使われます。
焼成後の研削・研磨が必要な理由

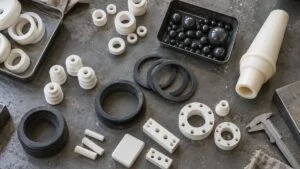
焼成で縮み方にばらつきが出る以上、焼き上がったままの状態ではミクロン単位の寸法精度は出せません。はめあい部や摺動面、半導体製造装置の部品のように平面度が問われる部分は、焼成後に研削や研磨で最終寸法に仕上げます。
ここで問題になるのが、焼成後のセラミックスの硬さです。セラミックスより硬い工具でなければ削れないため、ダイヤモンド砥石を使った研削が基本になります。
切削・研削などの加工技術の基礎で扱う金属の研削と原理は同じでも、使う工具と条件が大きく異なります。
なぜ時間とコストがかかるのか
セラミックスは「硬いのに脆い」材料です。金属なら少し粘って変形するような力でも、セラミックスはその場で欠けたり、目に見えない微小な亀裂が入ったりします。
研削砥石メーカーのニートレックスは、こうした欠けや亀裂が内部に潜み、後工程や使用中に問題化することがあると指摘しています。
欠けを防ぐには、砥粒1粒あたりの切り込みを小さくし、剛性の高い機械で振動と熱を抑える必要があります。同社は、毎分2万回転以上のスピンドルを持つ高剛性機やダイヤモンド系工具が必要になると説明しています。
一度にたくさん削れないため加工速度を上げにくく、金属に比べて加工コストが上がりやすいのはこのためです。
特に欠けやすいのは、角のエッジ、薄い肉の部分、小さな穴の入口です。図面でこうした部分に厳しい寸法を指定すると、加工時間が延びるだけでなく、欠けによる不良率も上がります。
どの面をどの段階で仕上げるかで、精度とコストのバランスが決まります。
研削のほかにも、鏡面に仕上げる研磨、レーザー加工、導電性のある一部の材料では放電加工など、目的に応じた後加工があります。複数の部品を接合して、一体では作りにくい形にすることもあります。
検査と、コストを左右する設計のポイント

仕上げた部品は、寸法と外観を検査してから出荷されます。NTKセラテックでは3次元測定機やレーザー干渉計で寸法や平面度を確認し、用途に応じてアルカリ液や酸、純水で洗浄しています。
半導体製造装置向けのように汚れを嫌う用途では、この洗浄も製品品質の一部です。
セラミックスは割れや欠けが致命的になる材料のため、外観検査で欠けや亀裂がないかを確認する工程も重要です。検査や品質保証の仕事の全体像は品質保証・品質管理の仕事内容でまとめています。
設計段階でできるコスト削減
ここまでの工程を踏まえると、セラミックス部品のコストと品質は、図面の段階でかなりの部分が決まることが分かります。
京セラは設計のポイントとして、機械的な衝撃を避けること、引張ではなく圧縮の力を受けるように使うことを挙げています。角やすみに面取りやRを付けて、応力集中を避けることなども挙げています。
寸法の指定の仕方も重要です。金属部品の図面をそのまま流用して全面に厳しい公差を入れると、全面を焼成後に研削することになり、価格も納期も大きく膨らみます。
寸法公差と幾何公差の使い分けを意識し、機能上必要な面にだけ厳しい公差を指定するのが基本です。
製造工程の特徴を知っていると、図面の段階で不良とコストを減らせます。
※具体的な肉厚や公差の目安は、材質・大きさ・成形法によって異なるため、メーカーの設計資料や担当者に確認します。
金属部品からセラミックスへ置き換える場合は特に、形状をそのまま移すのではなく、セラミックスの作り方に合わせて形状を見直すことが成功の近道です。試作の前にメーカーの技術担当と図面を一緒に確認しておくと、後からの手戻りを減らせます。
まとめ
- セラミックス部品は、原料→成形→焼成→研削・接合→検査の順で作られる
- 成形法はプレス、CIP、押出、射出、鋳込み、テープなどがあり、形状と数量で選ぶ
- 焼成では粒子のすき間が埋まる分だけ縮み、収縮はおおむね1〜2割になる
- 縮み方のばらつきがあるため、ミクロン単位の精度は焼成後の研削で出す
- 研削は時間とコストがかかるため、生加工と焼き放しを活かす設計が重要になる
セラミックスの製造工程は、粉の扱いから焼成、研削まで、各工程のノウハウが製品の精度とコストを左右します。業界の企業の種類や仕事の流れは窯業・セラミックス業界の解説で、関連する職種は生産技術や機械設計のページで紹介しています。
材料の性質や関連する技術は、材料技術のテーマページや窯業・セラミックスの業種ページからあわせてご覧ください。
出典
出典・参考資料(16件)を開く出典・参考資料を閉じる
- 製造工程・成形法・充填率・HIP:京セラ「ファインセラミックスの製造工程」
- 工程の5段階:京セラ「ファインセラミックス よくある質問」
- 原料の特徴:京セラ「ファインセラミックスに用いられるのは、高純度に精製された原料」
- F-Molding:京セラ「複雑形状成形技術 F-Molding」
- 設計のポイント:京セラ「セラミック部品の設計ポイント」
- 収縮率約20%・生加工・焼成雰囲気・検査:NTKセラテック「セラミックス製造工程」
- 造粒・グリーン加工:アスザック「ファインセラミックスの製造工程」
- 収縮1〜2割・後加工の必要性:東レ・プレシジョン「セラミックの加工は難しい?特長や用途、加工方法を解説」
- 焼成後の研削と欠け:ニートレックス「セラミックス加工の基礎とコツ」
- 混合・押出・スラリー成形・射出・テープ成形・焼成・加工:NGK セラミックアカデミー「セラミック材料ものづくり講座」
- 焼結温度の目安:ジャパンファインマテリアル「ファインセラミックスの製造プロセス」
- ジルコニアの焼結温度:東ソー「ジルコニア粉末(TZシリーズ)」
- 微細アルミナ粉の低温焼結:住友化学「高純度アルミナの新規開発」(住友化学 2007-I)
- 窒化ケイ素の焼成条件:平尾ほか(産業技術総合研究所)「組織制御による窒化ケイ素の高熱伝導化と放熱基板への展開」粉体および粉末冶金 64巻8号
- 窒化アルミニウムの焼結条件:小林ほか「窒化アルミニウムセラミックスの組織制御と熱伝導性」熱測定 46巻3号
- 粒子径と焼結・成形時の密度差:室蘭工業大学 講義資料「セラミックス材料の製造プロセス(粉体の成形と焼結)」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント