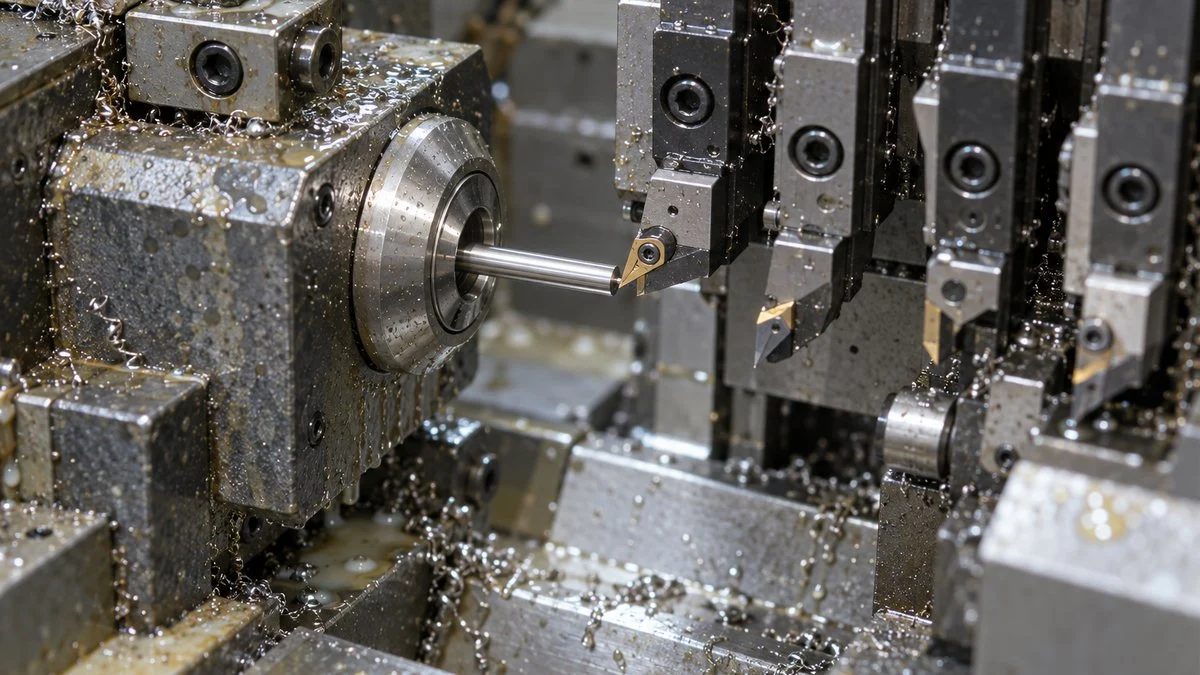
部品の加工先の設備リストには、「主軸移動型」「スイス型」と書かれた自動旋盤がよく出てきます。自動旋盤(棒材を送りながら自動で削る旋盤)の一種で、もう一方の主軸固定型とは得意な部品が違います。
2つを分けるのは、材料をつかむ「主軸台」が前後に動くか、刃物を取り付けた「刃物台」が動くかです。主軸台が動くのが主軸移動型(スイス型)で、細くて長い部品を得意とします。刃物台が動くのが主軸固定型で、太くて短い部品に向きます。
この記事では、主軸移動型自動旋盤とは何かを押さえたうえで、ガイドブッシュの仕組みと主軸固定型との違いを説明します。続いて、得意な部品、ガイドブッシュレスへの切り替え、加工先や設備を選ぶときの確認項目の順に整理します。
主軸移動型自動旋盤(スイス型)とは
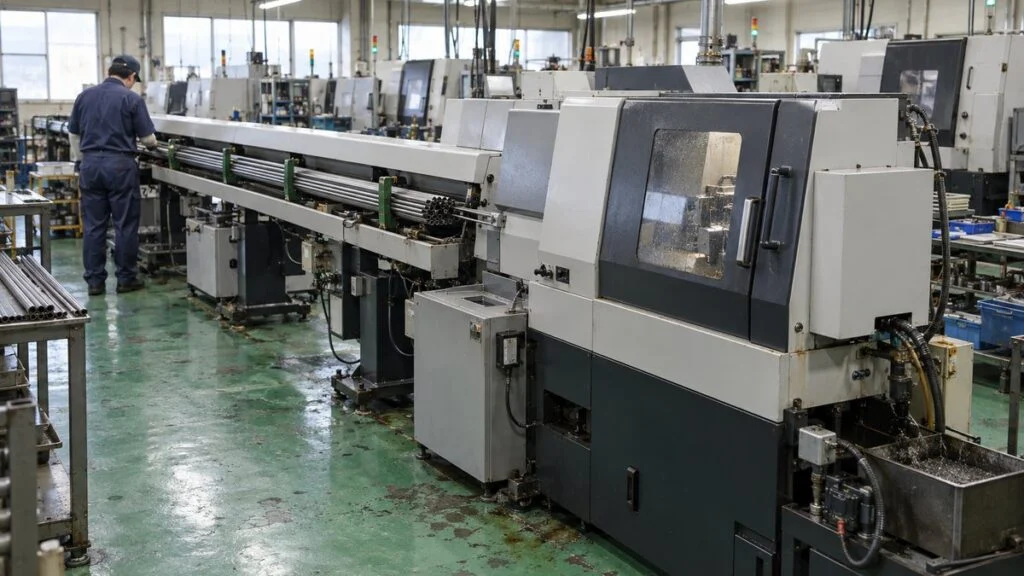
自動旋盤は、JIS B 0105で「カム、油圧、電気的な機構又は数値制御によって、自動的に切削を行う旋盤」と定義されています。現場では自動盤と呼ぶことも多い機械です。
長い棒材を後ろから送り込み、1個削るごとに切り落として、次の1個に移る動きを繰り返します。
シチズンマシナリーはこの方式を、長い棒を「金太郎飴のように次々と切り出していく」と説明しています。旋盤そのものの仕組みは、切削をはじめとする加工法の基礎で扱っているため、ここでは自動旋盤の中の分類に話を絞ります。
JISは、主軸が1本の単軸自動旋盤を2つに分けています。主軸台が主軸の軸方向に動いて送りを行う主軸台移動形と、主軸台は動かず刃物台が送りを行う主軸台固定形です。「スイス型」はこのうち主軸台移動形の通称で、JISの用語には出てきません。
スター精密の説明によると、スイス型自動旋盤は時計部品などの小型精密部品を加工する機械として、1870年代にスイスで考案されました。
考案の時期は資料によって説明に幅がありますが、時計部品のための機械として生まれた点は共通しています。
メーカーや資料によって「主軸移動型」「主軸台移動形」「スイス型」「スイス形」と表記は揺れますが、指している機械は同じです。
長手方向の送りを「主軸台」がつくるか「刃物台」がつくるかで、得意な部品が変わります。
※刃物台の組み合わせや対応する材料径は機種によって異なります。シチズンマシナリーの例では、主軸台移動形が主にΦ32まで、主軸台固定形が主にΦ64以下の棒材を対象としています。
ガイドブッシュの仕組み|細長い部品がたわまない理由
主軸移動型を理解するうえで外せないのが、ガイドブッシュという部品です。細い棒を旋盤で削ると、刃物に押されて材料が逃げ、狙った寸法になりません。この「たわみ」を構造で抑え込んだのが主軸移動型です。
工具が当たる位置と、材料を支える位置の距離が違います。
※模式図です。下の矢印は長手方向に動く部分(左は刃物台、右は主軸台)を示しています。
材料を工具のすぐ手前で支える
ガイドブッシュは、材料が通る穴のあいた筒状の部品で、主軸の前方に置かれます。シチズンマシナリーは「細長いものを削るときに、材料がたわまないよう、工具の手前でいつも材料を支える道具」と説明しています。
工具が切り込むのは、ガイドブッシュから出た直後の位置です。同社の説明では、支えているところから1〜2mmほどの場所で工具が当たります。支点と力のかかる点がこれだけ近ければ、細い材料でもほとんど逃げません。
机の端から定規を長く突き出して先端を押すと大きくしなり、突き出しを短くするとほとんどしならないのと同じ理屈です。主軸固定型で長い部品を削ろうとすると、この「突き出しが長い定規」の状態になります。
主軸台が材料を送り出して長さ方向の形をつくる
工具の位置がガイドブッシュの近くに固定されるなら、部品の長さ方向の形はどうやって削るのか、という疑問が出てきます。ここで働くのが、前後に動く主軸台です。
主軸台は材料をつかんだまま回転させ、ガイドブッシュの穴を通して少しずつ前へ送り出します。工具は主に径方向に出入りし、長手方向の送りは材料の側が受け持ちます。
スター精密も、ガイドブッシュから一定の距離で、主軸台が把持した材料を送り出しながら加工する機械だと説明しています。
つまり、部品のどの位置を削るときも、刃物が当たるのは常にガイドブッシュの出口付近です。部品の先端でも根元でも条件が変わらないことが、細長い部品の寸法を安定させます。
背面主軸を備えた主軸移動型の、代表的な1サイクルです。
※本記事で整理した流れです。工程の順番や使える工具は機種と部品によって変わります。背面主軸のない機種では04と06がありません。
背面主軸とは、主軸と向かい合って置かれる第2の主軸です。正面側の加工が終わった部品を受け取り、それまでつかまれていて加工できなかった部分を削ります。1台の中で両端の加工まで終わるため、部品を別の機械に載せ替える工程が減ります。
主軸固定型との違い|4つの判断軸
ここまでの仕組みを踏まえると、主軸移動型と主軸固定型のどちらが向くかは、4つの軸で整理できます。長所だけでなく、主軸移動型の弱点も同じ構造から生まれている点を押さえておくと、加工先との会話がしやすくなります。
部品の形だけでなく、材料と段取りの条件も効いてきます。
部品の長さと径
最初に見るのは、部品の径と長さの釣り合いです。シチズンマシナリーは、主軸台移動形を「細くて長いものを加工するのが得意」、主軸台固定形を「太くて短いものを加工するのが得意」と整理しています。
機械の大きさにもこの違いが表れます。同社の主軸台移動形は主にΦ32までの棒材、主軸台固定形は主にΦ64以下の棒材が対象です。
スター精密のスイス型は、2026年9月時点の製品一覧を見ると、機種によって最大加工径が10〜38mm、最大加工長が135〜350mmの範囲にあります。
扱う径は小さく、長さは径の何倍にもなるのが主軸移動型の守備範囲です。
図面にどの程度の精度が指示されているかも関係します。細長い軸で同軸度や振れが厳しく指定されていれば、たわみを抑えられる主軸移動型が候補になります。こうした指示の読み方は、寸法公差と幾何公差の違いで整理しています。
くし刃とタレット
刃物台にも傾向があります。主軸移動型で主流のくし刃刃物台は、櫛の歯のように工具を横一列に並べたものです。隣の工具へは刃物台を少しずらすだけで切り替わるため、工具交換にかかる時間が短く、1個あたりの加工時間を詰めやすい構造です。
一方、主軸固定型で主流のタレット刃物台は、複数の工具を取り付けた回転式の刃物台を回して工具を選びます。旋回する分だけ時間はかかりますが、複雑な形状の加工に対応しやすいとされます。
ただし、この組み合わせは固定ではありません。スター精密のスイス型には、くし刃とタレットを併せ持つ機種や、タレットを3つ備えた機種もあります。設備リストでは、移動型か固定型かに加えて刃物台の構成まで見ておくと、加工できる形状の見当がつきます。
残材の長さ
主軸移動型の分かりやすい弱点が残材です。材料は主軸のチャックでつかみ、その前方にあるガイドブッシュを通って工具に届きます。棒材が短くなってチャックがガイドブッシュの手前まで来ると、それ以上は送り出せません。
このとき、主軸とガイドブッシュの間にある材料は、部品にならずに残ります。1本の棒から取れる個数がその分だけ減るため、材料単価の高い部品では無視できない差になります。
主軸固定型はチャックのすぐ先で削るため、残材は短く済みます。チタンやステンレスの鋼種の中でも高価な材料を使う部品では、加工時間だけでなく材料の歩留まりまで含めて比べる必要があります。
材料の外径精度
もう一つ見落としやすいのが、材料そのものの精度です。ガイドブッシュは材料の外周を支えるため、材料の外径とガイドブッシュの穴の間には、わずかな隙間が必要になります。
材料の外径がばらついていると、この隙間が大きくなったり、逆にきつくなったりします。
ツガミの特許公報は、棒材の直径にはばらつきがあり、精度よく削って焼き付きを防ぐには、隙間をそのつど適切な大きさにする必要があると説明しています。
このため主軸移動型では、材料の外径精度と、ガイドブッシュの隙間の調整に気を配る必要があります。
主軸固定型は、材料をチャックで直接つかんで削るため、こうした隙間による誤差が生じません。加工会社の解説でも、材料の外径精度にばらつきがあっても加工しやすい点が、主軸固定型の利点として挙げられています。
シチズンマシナリーも、ガイドブッシュを外せるCincom A20について説明しています。引抜材を使うときや残材を短くしたいときには、ガイドブッシュレス式として使えるという内容です。
主軸移動型が得意な部品と使われる業界
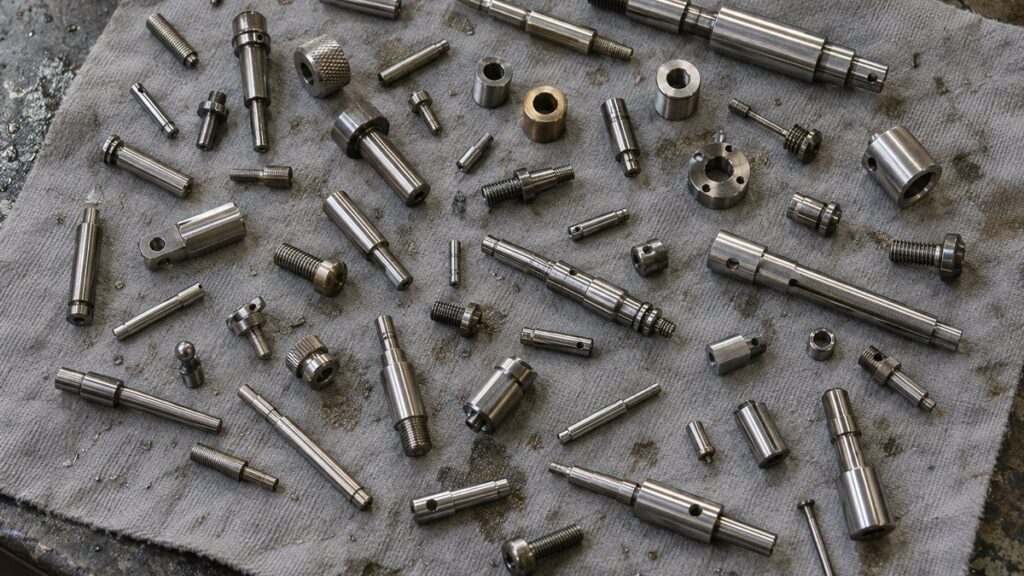
主軸移動型が向くのは、ひとことで言えば「小径で、径に対して長く、数が出る部品」です。時計の部品を削るために生まれた機械ですが、いまは用途が大きく広がっています。
メーカーと加工会社の公開情報に出てくる用途を、分野ごとに並べました。
※分野の分け方とタグは本記事での整理です。実際の部品は、各社の設備と得意分野によって異なります。
細いシャフトやピンのような部品
形で言えば、細い軸、ピン、段のついた軸、小さなねじのような回転体が中心です。スター精密は、ガイドブッシュを使って削る長い部品の例としてモーターシャフトを挙げています。
加工会社の中には、Φ1.0といったごく細い材料を得意とするところもあります。
シチズンマシナリーは、CNC自動旋盤の用途を「自動車部品や医療機器、IT関連や通信機器の高精度部品」の生産と説明しています。どの分野でも共通するのは、小さくて精度が厳しく、まとまった数を作る部品だという点です。
医療機器や航空宇宙の複雑な部品
近年目立つのは、形の複雑な部品への広がりです。背面主軸や回転工具を備えた機種では、外径を削るだけでなく、横穴や平面の加工まで1台で済ませられます。
スター精密は、国内でのみ生産するハイエンドモデルについて、主に医療機器や航空宇宙分野で使われる複雑な部品を高効率に加工できると説明しています。
医療処置具などの微細部品をスイス型で加工している加工会社では、主軸を2つ、刃物台を3つ備えた機械が使われています。
向かない部品
反対に、主軸移動型が向かない部品もあります。代表は太くて短い部品です。たわみの心配が小さいため、ガイドブッシュの利点が生きず、残材が長くなる不利だけが残ります。
また、自動旋盤は棒材から連続して削り出す機械です。鋳物や鍛造品のように1個ずつ形の決まった素材をつかんで削る仕事は、チャックで1個ずつつかむNC旋盤の領域になります。
数量が少なく、段取りの手間が加工時間に見合わない部品も、自動旋盤に載せる意味は薄くなります。
ガイドブッシュレスへの切り替え
主軸移動型の弱点である残材を補うために、ガイドブッシュを外して使える機種が増えています。メーカーによって「ガイドブッシュレス」「ノンガイドブッシュ」と呼び方は違いますが、考え方は同じです。
短い部品はもともとたわみにくいので、ガイドブッシュで支える必要がありません。それなら外してしまい、主軸のチャックのすぐ先で削れば、主軸とガイドブッシュの間に残っていた材料を減らせます。
1台の機械で、部品の長さに応じて2つの使い方を切り替えるわけです。
同じ機械でも、部品の長さによって使い分けます。
※加工できる長さはシチズンマシナリー Cincom L20 シリーズ(2014年発表のVIII・IX・X型)、残材の比較はスター精密 SR-32JⅢ(2021年発表)の公表値です。数値は機種によって異なります。
具体的な数字を見ると、違いがつかみやすくなります。
シチズンマシナリーは2014年に、Cincom L20シリーズ(VIII・IX・X型)を発表しました。ガイドブッシュ仕様のときは、1回のつかみで最大200mmまで加工できます。
ガイドブッシュレス仕様では、加工できる長さがワーク径の2.5倍までになります。
残材については、スター精密が2021年5月にSR-32JⅢを発表した際に説明しています。ノンガイドブッシュ仕様では、廃棄される残材の長さをガイドブッシュタイプの3分の1程度に削減できるという内容です。
この機能があると、「長い部品は移動型、短い部品は固定型」という線引きは少しあいまいになります。
それでも、ガイドブッシュレスで削れる長さには上の例のような限りがあり、太い材料や重い切削は主軸固定型の領域です。
切り替え機能は、主軸移動型の守備範囲を短い部品の側へ広げるもの、と捉えるのが実態に近いでしょう。
加工先・設備を選ぶときの確認項目
最後に、図面を加工先に出す立場や、設備を検討する立場で、何を確認すればよいかを整理します。機械の型式を覚える必要はありません。部品の形から順に絞っていけば、どちらのタイプが向くかは見当がつきます。
上から順に確認すると、加工先に何を聞けばよいかがはっきりします。
※確認の順番は本記事での整理です。
設備リストで見る項目
加工会社の設備リストには、メーカー名と型式、台数が並んでいます。自動旋盤について見ておきたいのは、次の項目です。
- 主軸移動型か主軸固定型か(ガイドブッシュレスへの切り替えができるか)
- 最大加工径と最大加工長
- 刃物台の構成(くし刃、タレット、その組み合わせ)
- 背面主軸の有無
- 回転工具の有無
- バーフィーダの有無と、扱える棒材の長さ
型式だけでは分からない場合は、メーカーの製品ページで最大加工径と刃物台の構成を確認できます。たとえば同じ「自動旋盤10台」でも、Φ12までの機械が中心の会社と、Φ38まで入る機械を持つ会社では、受けられる部品が違います。
図面を渡す前に、部品の最大径と全長、厳しい公差のある箇所を自分で把握しておくと、やり取りが短く済みます。図面の基本に不安がある場合は、機械図面の読み方でつまずきやすい点を先に確認しておくとよいでしょう。
現場で扱う立場なら
オペレーターとして主軸移動型を扱う場合、主軸固定型やNC旋盤とは勘どころが少し違います。ガイドブッシュと材料の隙間の調整、残材を見込んだ材料の段取り、くし刃に並んだ工具どうしの干渉の確認などが加わります。
旋盤作業の基礎を体系的に身につけたい場合は、技能検定「機械加工」の普通旋盤作業や数値制御旋盤作業の内容が、学ぶ範囲の目安になります。
メーカーは国内で生産能力を増やしている
主軸移動型への需要を示す動きとして、メーカーの設備投資があります。スター精密は2026年9月10日、静岡県牧之原市に新設した牧之原工場の竣工式を開いたと発表しました。2025年5月に着工し、2026年7月から稼働している工場です。
同社の発表によると、牧之原工場ではスイス型CNC自動旋盤のうち、国内でのみ製造するハイエンドモデルの組み立てと、板金部品の加工を行います。延床面積は約9,100平方メートル、総事業費は約40億円です。
同社は、スイス型CNC自動旋盤の需要が世界的に拡大しているとして、生産能力を増強しています。
工作機械全体の需要の波は、工作機械受注の推移から読み取れます。受注統計とあわせて個別メーカーの投資を見ると、どの機種に需要が集まっているかがつかみやすくなります。
まとめ
- 主軸移動型(スイス型)は、材料をつかんだ主軸台が前後に動く自動旋盤。主軸固定型は刃物台が動く
- ガイドブッシュが工具のすぐ手前で材料を支えるため、細くて長い部品でもたわみにくい
- 弱点は残材が長くなることと、材料の外径精度が求められやすいこと
- 得意なのは小径で長く、数が出る部品。医療機器や航空宇宙の複雑な部品にも広がっている
- ガイドブッシュレスに切り替えられる機種なら、短い部品でも残材を抑えて加工できる
主軸移動型と主軸固定型の違いは、長所と弱点が同じ構造から生まれていると分かれば、覚えることは多くありません。設備を選ぶ側の仕事は生産技術、機械を動かす側の仕事は製造・オペレーションの記事でも扱っています。
工作機械メーカーの顔ぶれや業界の動きは、産業機械・工作機械の業種ページから関連記事をあわせてご覧ください。
出典
出典・参考資料(14件)を開く出典・参考資料を閉じる
- 自動旋盤・単軸自動旋盤の定義:JIS B 0105:2012 工作機械―名称に関する用語
- スイス型自動旋盤の由来と仕組み、牧之原工場:スター精密 ニュースリリース「新工場『牧之原工場』が完成、竣工式を開催」(2026年9月10日)
- 主軸台移動形と主軸台固定形、ガイドブッシュ、背面主軸、刃物台:シチズンマシナリー「早わかりCNC自動旋盤」
- ガイドブッシュレス仕様の加工長:シチズンマシナリー「ベストセラー機 シンコム『L20』を新たにシリーズ化」(2014年10月2日、発表時の社名はシチズンマシナリーミヤノ)
- ノンガイドブッシュ仕様の残材:スター精密「スイス型自動旋盤『SR-32JⅢ』を発売」(2021年5月19日)
- ガイドブッシュ仕様とノンガイドブッシュ仕様の部品例:スター精密「スイス型自動旋盤『SR-20JⅡ』を発売」(2017年9月7日)
- スイス型の最大加工径・最大加工長・刃物台構成:スター精密 スイス型自動旋盤 製品一覧
- 主軸固定型の利点(材料外径・材料ロス):グリーンメタル「第11回:【自動盤の基本構造と種類】主軸『固定』型自動盤を詳しく知ろう」
- ガイドブッシュと棒材の隙間:特許第4437585号「主軸移動型自動旋盤のガイドブッシュ内径調整装置」(株式会社ツガミ)
- 引抜材とガイドブッシュレス式:シチズンマシナリー「Cincom A20」製品ページ
- 残材とくし刃・タレットの違い:メトロール「【設備検討中の方必見】当社がCNC自動旋盤Cincomを導入した理由。」
- 医療処置具の加工例:二九精密機械工業「高精度の微細加工を支えるスイス型CNC自動旋盤」
- 自動車エンジン部品などの加工例:名高精工所「スイス型CNC自動旋盤は小径や細長い金属部品の加工に最適」
- Φ1.0の小径加工と取引先の分野:長谷川機械製作所「高精度加工が得意なスイス型自動旋盤とは?」(エミダス)
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント