
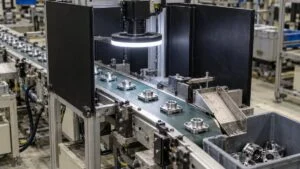
光を反射しやすい金属の部品は、角度によって傷の見え方が変わるため、人が製品を傾けながら検査してきました。こうした傷を、照明を工夫して撮った画像からAIで見つけるのが、AI外観検査の代表的な使い方です。
AI外観検査は、カメラで撮った画像をAIで判定し、傷や異物を見つける検査です。自動車部品の金属表面から、食品の原料、鋼材の表面まで、業界を問わず使われており、検査する対象や求められる速さに合わせて使い方も変わります。
この記事では、AI外観検査の主な用途、業界別の活用方法、公開されている導入事例、導入の進め方、関わる仕事と求められるスキルという順で整理します。
AI外観検査の主な用途

AI外観検査の用途は、何を見つけたいかによって大きく4つに分けられます。一つのラインで複数の用途を組み合わせることも珍しくありません。
見つけたいものによって、撮像やAIの方式が変わります。
表面の傷・打痕の検出
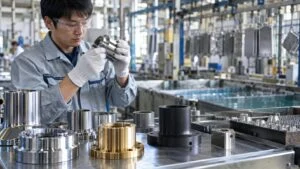
最も代表的な用途が、製品表面の傷や打痕、欠けの検出です。機械加工した金属部品や、ダイカスト・鋳造品、樹脂成形品などで広く使われています。
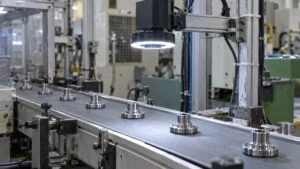
光を反射しやすい金属面では、傷の見え方が角度によって大きく変わります。そのため、照明の工夫とAIを組み合わせて、人が製品を傾けながら見ていた作業を再現することが求められます。
異物・汚れの検出
食品や医薬品、フィルムなどでは、異物の混入や汚れ、変色の検出が重要な用途になります。異物は形も大きさもさまざまで、あらかじめ種類を決めておけないことが多いのが特徴です。
このような検査では、良品の画像を学習して「いつもと違うもの」を見つける異常検知の方式が向いています。人の口に入るものを扱うため、見逃しを極力なくすことが最優先になります。
形状・組付けの確認
組立工程では、主に次のような項目を確認します。
- 部品の欠品
- 取り付け向きの誤り
- コネクタの差し込み不足
- 電子基板のはんだ付けの状態
ルールで判定しやすい項目が多く、従来型の画像処理が長く使われてきた分野です。
最近は、はんだの形のように良否の境目があいまいな項目にAIを使い、従来の判定と組み合わせる例が増えています。
選別・分類
検査で良否を分けるだけでなく、原料や製品を等級や種類ごとに見分けて振り分ける用途もあります。農産物の選別や、欠陥の種類ごとの分類がその例です。
欠陥を種類別に分類しておけば、どの工程で何が起きているかを把握しやすくなり、不良の原因調査にもそのまま使えるという利点があります。
業界別の活用方法

AI外観検査の使い方は、業界によって検査の対象も重視されるポイントも異なります。主な業界ごとの特徴を整理します。
検査の対象と、特に求められることが業界ごとに異なります。
※同じ業界でも、製品や工程によって検査の内容は大きく変わります。
自動車・部品
自動車業界では、ギヤや鋳造品、ダイカスト品など、金属部品の表面検査でAIの活用が進んでいます。一つの不具合が人命に関わるため、見逃しを防ぐことが何より重視されます。
部品の数が多く、生産量も大きいため、全数検査を人手で続けるのは大きな負担です。量産ラインで高速に全数を検査できることが、導入の大きな動機になっています。
電子部品・半導体
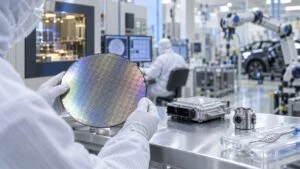
電子部品・半導体業界では、基板のはんだ付けやチップ部品、ウエハー表面の検査に画像検査が欠かせません。欠陥が非常に小さく、高倍率の光学系と高速な処理の両立が求められます。
この分野では従来型の画像処理が早くから使われており、AIは欠陥の種類を分類したり、人による再確認の対象を絞り込んだりする役割で加わることが多くなっています。
食品・医薬品
食品・医薬品業界では、原料に混じった異物や変色した部分、容器やラベルの不良を見つける用途が中心です。原料は一つずつ形や色が違うため、ルールで判定しにくく、AIが力を発揮しやすい分野と言えます。
水や洗浄剤を使う現場も多いため、装置には防水性や清掃のしやすさといった衛生面の配慮も求められます。
鉄鋼・素材
鉄鋼・非鉄金属業界では、高速で流れる鋼板や鋼材の表面を連続して検査します。製品が長く、止めずに検査する必要があるため、細い範囲を連続して撮影するラインカメラがよく使われます。
表面の模様や酸化皮膜が一様でないことも多く、欠陥と正常な模様をどう見分けるかが課題になります。照明や画像処理の工夫と、AIによる欠陥の分類を組み合わせて対応するのが一般的です。
機械要素・部品
機械要素・部品業界では、ベアリングやねじ、ばねのような小さな部品を大量に生産します。1個あたりの単価が低く、検査に時間をかけられない一方で、組み込まれた機械の故障につながるため品質要求は厳しいのが特徴です。
部品を整列させて次々に撮影し、短い時間で1個ずつ全数を判定する使い方が中心です。部品の搬送や姿勢をそろえる仕組みとセットで設計することが、精度を左右します。
導入事例

ここでは、企業が公式に発表している画像検査・AI外観検査の導入事例を紹介します。数値や時期は、各社の発表で確認できた範囲で記載しています。
キユーピー:食品原料の検査にAIを活用
キユーピーは、ディープラーニングを使った原料検査装置を自社で開発し、ベビーフードに使う角切りポテトなどの原料で2018年8月から本格導入しました。
2019年2月の発表では、惣菜を製造するグループ会社のデリア食品の工場でも、2019年1月から導入・運用を始めたとしています。
この装置の特徴は、不良品ではなく良品のパターンをAIに学習させた点です。良品以外をすべて不良として検出することで、精度が大きく向上したと説明されています。形や色が一つずつ異なる食品原料で、良品学習の考え方が有効に働いた例と言えます。
武蔵精密工業:自動車のギヤ部品を検査
自動車部品メーカーの武蔵精密工業は、グループ会社のMusashi AIが開発したAI外観検査装置を、トヨタ自動車の生産現場に納入しています。
2022年12月の発表によると、本社工場のトランスミッションギヤの生産ラインで2020年12月から量産稼働を始め、本社工場を含む生産現場への納入を段階的に進めて、合計8台となりました。
発表では、この工程がもともと1人が1日に約数万歯の歯面を見る工程だったと紹介されています。
同じ日には、検査の対象をトランスアクスル向けのアルミケースにも広げたことも発表しており、一つの部品で実績をつくってから対象を広げていく進め方がうかがえます。
JFEスチール:鋼材表面の目視検査を画像検査で自動化
AIに限らない画像検査の例として、JFEスチールは2019年11月、黒皮鋼材と呼ばれる鋼管や厚鋼板の表面検査を自動化する技術を発表しました。2方向から光を高速に交互に当てて撮影し、その差を計算することで、表面の凹凸欠陥を捉える仕組みです。
それまで熟練のオペレーターが目視で行っていた検査を置き換えたもので、知多製造所と東日本製鉄所(京浜地区)で導入されています。照明と撮像の工夫で、見えにくい欠陥を写し出すことが、AIを使う場合にも共通する画像検査の土台であることがわかります。
事例に共通するポイント
3つの事例には、検査の対象を一つに絞って始めていること、現場の熟練者の判断を画像とデータに置き換えていることが共通しています。いきなり工場全体に広げるのではなく、成果が出た工程から横に展開していく点も似ています。
なお、公開されている事例では、効果を具体的な数値で示していないものも少なくありません。自社で導入を検討する際は、検査時間や見逃しの件数など、何を効果として測るかを最初に決めておくことが大切です。
導入の進め方

AI外観検査の導入は、装置を買って設置すれば終わりというものではありません。一般的には、次のような流れで進めます。
計画、検証、導入・運用の3つの段階に分かれます。
※PoCの結果によっては、撮像条件の検討や基準の見直しに戻ることも珍しくありません。
計画:何を、どこまで自動化するかを決める
最初に行うのは、AIを使うかどうかではなく、どの工程のどんな課題を解決したいかの整理です。検査員の負担を減らしたいのか、見逃しを減らしたいのかによって、目標も評価のしかたも変わります。
そのうえで、検査する欠陥の種類と合否の境目を限度見本などで明確にし、良品と不良品のサンプルを集めます。判定基準があいまいなままでは、AIに正解を教えることができないため、この段階が最も重要です。
検証:撮像とPoCで実現性を確かめる
次に、欠陥がはっきり写るカメラ・レンズ・照明の組み合わせを探し、集めた画像でAIの学習と判定を小規模に試します。これがPoC(概念実証)と呼ばれる段階です。
PoCでは精度だけでなく、ラインの速度に判定が間に合うか、設置する場所や費用は現実的かも確かめます。精度が出ても、本格導入の条件を満たさなければ導入は見送られることになります。
導入・運用:人と並行させながら定着させる
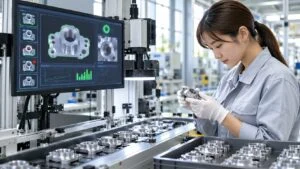
ラインに設置した直後は、しばらく人の検査と並行して運用し、AIと人の判定がどこで食い違うかを確認するのが一般的です。食い違った画像は、再学習や基準の見直しの材料になります。
並行運用の期間を設けることで、現場の検査員もAIの判定の癖を理解でき、新しい仕組みへの信頼を少しずつ築けるという効果もあります。
本格運用に入ってからも、材料や工程の変更に合わせて再学習が必要になります。担当者を決め、判定結果を定期的に確認する仕組みを整えておくことが、長く使い続けるための条件です。
AI外観検査に関わる仕事と求められるスキル

AI外観検査の導入と運用には、一つの部署だけでなく、複数の職種が関わります。主な関わり方は次のとおりです。
装置の選定から日々の運用まで、役割を分担して進めます。
生産技術
生産技術は、検査装置をラインに組み込む役割の中心です。主に次のような仕事を担います。
- 装置の選定や設置場所の検討
- 搬送や排出の仕組みづくり
- PLCとの連携
カメラや照明など光学の基礎知識に加え、AIが何を得意とし、何が苦手かを理解したうえで装置を選ぶ力が求められます。
品質保証・品質管理
品質保証・品質管理は、何を不良とするかという判定基準を決め、見逃しと過検出をどこまで許容するかを判断します。学習データに付ける正解の基準も、品質部門の知見がなければ決まりません。
AIの判定をお客様に説明できるよう、評価の記録を残す役割も担います。統計的な品質管理の知識が、AIの精度評価にもそのまま生きてきます。
例えば、見逃しと過検出の割合を工程ごとに記録し、しきい値を変えたときの変化を追うといった作業は、管理図や抜き取り検査の考え方と共通する部分が多くあります。
ソフトウェア・組込み、製造・オペレーション
ソフトウェア・組込みの技術者は、画像処理やAIモデルの開発、装置への組み込み、データ管理の仕組みづくりを担います。PythonなどのプログラミングやAIの学習手法の知識が求められる分野です。
製造・オペレーションの担当者は、日々の運用で判定結果を確認し、気になる画像を集めて改善につなげます。現場で検査を見てきた経験は、AIに正解を教えるうえで欠かせない知識になります。
最近は、専門的なプログラミングをしなくても画像を登録して学習を進められるツールも増えています。どの職種であっても、生成AIを含めたAIの基本的な考え方を知っておくことが、これからの製造現場では役立つと言えます。
まとめ
- AI外観検査の主な用途は、傷・打痕、異物・汚れ、形状・組付け、選別・分類の4つ
- 自動車、電子部品、食品・医薬品、鉄鋼など、業界によって検査対象と重視点が異なる
- キユーピーや武蔵精密工業など、量産ラインでの公開事例も増えている
- 導入は計画、検証(PoC)、導入・運用の順に進め、判定基準の明確化が最も重要
- 生産技術、品質保証、ソフトウェア、製造など複数の職種が連携して進める
AI外観検査の仕組みや原理はAI外観検査とは?仕組みと基本原理で、注目される背景や従来の画像処理との違いはAI外観検査が注目される背景と従来技術との違いで解説しています。
検査装置とロボットを組み合わせた自動化については産業用ロボットの記事も参考になります。
AI・画像検査のほかの記事については、AI・画像検査の技術ページから関連記事もあわせてご覧ください。
出典
出典・参考資料(4件)を開く出典・参考資料を閉じる
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント