
AI外観検査がうまくいかなかった話を聞くと、「AIの精度が足りなかった」という一言で片付けられていることが少なくありません。
ところが経緯をたどると、モデルそのものより、その前後で止まっている例が目立ちます。合格ラインを決めていなかった、欠陥が画像に写っていなかった、導入後に面倒を見る人がいなかった、といった具合です。
この記事では、AI外観検査が本番運用に乗らない原因を「目的」「撮像」「基準とデータ」「PoCの評価」「運用」の5つの層に分けて整理します。よくある症状から入り、層ごとの原因と対策、PoC(試験導入)の前に決めておくことの順で見ていきます。
うまくいかないAI外観検査に共通する症状
導入がつまずくときの現れ方は、会社や製品が違っても似通っています。
AI外観検査を手がけるフツパーは、よくある失敗として3つを挙げています。「PoCでは精度が出たが、本番環境で再現できなかった」「導入後、現場で使われず形骸化した」「精度が頭打ちになり改善されない」です。
ここに、費用対効果を説明できず投資の決裁が下りないという症状が加わります。
どれも「AIの精度が悪い」と見えますが、原因のある場所はそれぞれ違います。
こうした止まり方は、外観検査に限った話ではありません。
経済産業省などがまとめた2026年版ものづくり白書は、事業者のデータ取得の状況を示しています。設計から調達・生産・サービスまでを含む一連の製造プロセスで、何らかのデータを取得している事業者は66.0%です。
一方、取得したデータを活用して効果を得た事業者は43.9%にとどまります。データを取っている割合と、効果まで届いた割合の間には22.1ポイントの開きがあります。
同じ白書では、データは活用しているもののデータ連携にAIを使っていない事業者に、データ連携やその際のAI活用にあたっての障壁や課題も聞いています(複数回答)。
最も多いのは「データ連携・AIに関する知識やノウハウの不足」の57.2%、次が「データ連携・AI導入に必要な人材の不足」の47.9%でした。
「データ連携・AI導入の効果やメリットが不明確」は28.9%、「継続的な運用・保守体制の構築が難しい」は14.5%です。
これらは製造業のデータ活用やデータ連携・AI活用全般についての回答で、外観検査だけを切り出した数字ではありません。ただ、上位に並ぶ課題が技術の性能ではなく、知識・人材・効果の説明に寄っている点は、AI外観検査の現場で聞く話と重なります。
原因は5つの層に分けて考える
AI外観検査は、AIのモデルだけで成り立っているわけではありません。何をどの水準で検査するかという目的があり、欠陥を画像に写す撮像があり、良否を決める基準と学習データがあります。
そのうえでPoCで評価し、本番で運用を続けます。うまくいかない原因は、この5つの層のどこかにあります。
上の層で決め損ねたことは、下の層の工夫では取り返せません。
※AIのモデル選びや学習の設定は、主に3と4の間に入ります。モデルの前後に4つの層がある、という見方です。
ここで押さえておきたいのは、層に順序があることです。照明の当て方が悪くて傷が写っていなければ、どれだけ高性能なモデルを使っても検出できません。合格ラインが決まっていなければ、PoCの結果が良いのか悪いのかも判断できません。
NTTデータは2026年5月の解説記事で、製造業のAIがPoCで止まる原因を指摘しています。それはモデルの精度ではなく、狙う業務と手元のデータの状態との間にある構造的なミスマッチだという内容です。
症状が出たときは、モデルを疑う前に、どの層の問題かを切り分けるほうが早く原因にたどり着けます。
同じ症状でも、最初に確認する場所が変わります。
以降は、この5つの層を上から順に見ていきます。なお、撮像部・判定部といった装置の構成や導入の一般的な手順は、下の記事で扱っています。
原因1:目的と合格ラインが決まっていない
最初の層は、技術より前の話です。「検査を自動化したい」「人手不足に備えたい」という動機だけで始めると、どこまでできれば成功なのかが決まりません。成功の条件がないPoCは、終わらせることも本番へ進めることもできなくなります。
「精度99%」では判断できない
PoCの報告書に「精度99%」と書かれていても、それだけでは本番に載せられるかどうか分かりません。
外観検査の誤りには、不良を良品と判定する見逃しと、良品を不良と判定する過検出の2種類があり、現場への影響がまったく違うからです。
こうしたAI外観検査の基本用語は、先に関係者でそろえておく必要があります。
見逃しは客先への流出につながり、過検出は再確認の工数や廃棄につながります。片方を下げるともう片方が上がる関係にあるため、見逃し率と過検出率は別々の数字として目標を置きます。
船井総合研究所も、PoCの失敗パターンのひとつに「精度99%」だけに注目する評価指標の読み違いを挙げています。
過検出が現場の負担を決める
不良がめったに出ない工程ほど、過検出の影響は大きくなります。1日1万個を検査し、実際の不良率が0.1%という工程を想定してみます。本当の不良は1日10個です。
ここで過検出率が2%だと、良品9,990個のうち約200個がNG側に落ちます。不良10個をすべて検出できたとしても、NG箱に入る約210個のうち本当の不良は10個だけです。NGと判定された品物の95%ほどが、実は良品という状態になります。
1日1万個を検査、実際の不良は10個(不良率0.1%)、再確認は1個20秒として計算しています。
※数字は説明のための想定で、実測値ではありません。自社の生産数・不良率・再確認にかかる時間を当てはめて計算してください。
再確認に1個20秒かかるとすれば、過検出率2%で1日1時間強、5%なら3時間近くを人が使うことになります。目視検査の担当者を1人減らすつもりが、NG品の見直し担当が1人必要になった、という結果になりかねません。
過検出が多いと、現場はやがてNG判定を信用しなくなります。図1の「現場で使われなくなる」は、多くの場合この層で決めるべき数字を決めなかった結果です。
対策:現状の目視検査を先に測る
合格ラインを決めるには、比べる相手が必要です。今の目視検査に何人が何時間かけているか、人はどの程度見逃しているか、流出したときの損失はいくらか。受入・工程内・出荷といった品質保証の検査工程のうち、どこに置き換えるのかもここで決めます。
人の目視検査も、見逃しがゼロではありません。「AIは見逃しゼロでなければ使えない」という条件を置くと、現状の人より厳しい基準を課すことになり、どの方式でも合格できなくなります。
現状と同等以上の見逃し率で、過検出による再確認が何個までなら採算が合うか、という形で目標を置くのが現実的です。
設備費の一部に補助金を充てる計画なら、効果の数字はなおさら必要になります。
たとえば省力化投資補助金の一般型では、業務量がどれだけ減るかを示す「省力化指数」を計算した事業計画をつくります。そのうえで、投資回収期間を根拠資料とともに提出することが要件になっています。
原因2:撮像条件が安定していない

2つめの層は撮像です。AI外観検査という名前から、判定するAIに目が向きがちですが、AIが見ているのはカメラが撮った画像だけです。画像に写っていない欠陥は、学習することも検出することもできません。
写っていない欠陥は学習できない
キーエンスは自社の解説ページで、AIによる外観検査では元画像の品質が重要だと説明しています。
AIは設定値で細かく追い込むことが難しく、高精度な判定には良い画像で学習させることが欠かせない、という趣旨です。学習させたい不良が画像に写らない、という状況も課題として挙げています。
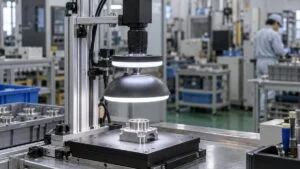
写るかどうかを左右するのは、主に照明です。
画像処理用照明メーカーのシーシーエスは、500円玉を例に光の当て方による違いを示しています。カメラと同じ方向から光を当てた場合と低い位置から当てた場合とで、光る部分と影の部分がまったく逆になります。
浅い傷や打痕は、光の角度が合わなければ画像上で消えてしまいます。
「精度が頭打ち」という症状が出たら、見逃した不良の画像を人が見てみます。人の目でも画像から欠陥が分からないなら、原因はモデルではなく撮像にあります。この場合、画像をいくら追加しても改善しません。
本番で撮像が揺れる要因
PoCで写っていた欠陥が、本番では写らなくなることもあります。検証用の卓上の治具と、実際のラインとでは条件が違うためです。
光・機械・品物の3つに分けて点検すると、見落としが減ります。
日経クロステックの連載(2021年6月)は、カメラの画像から消耗部品の交換時期を予測するAIの精度が、試行中に落ちた架空のケースを取り上げています。
検査ではなく予測の例ですが、画像を入力にする点は同じです。原因は、生産設備に取り付けたカメラが振動でずれ、照明の当たり方が変わったことでした。
モデルには何の変更もないのに、入力の画像が変わったために判定が崩れたという設定です。
対策:撮像を先に固め、変動を管理項目にする
順序としては、学習用の画像を集める前に撮像条件を固めます。条件が固まらないうちに集めた画像は、照明を変えた時点で使えなくなるためです。検出したい不良の現物を用意し、人が画像を見て欠陥を指させる状態をまずつくります。
本番では、図5の要因をひとつずつ潰します。外光は遮光カバーで遮る。カメラと照明は生産設備から独立した架台に載せる。先ほどの連載でも、カメラを設備から切り離して設置し、太陽光を遮るひさしを付ける対策が示されています。
あわせて、撮像の状態そのものを日常点検に組み込みます。基準となる品物を始業時に撮り、明るさや位置が決めた範囲に入っているかを確認する方法が分かりやすいでしょう。
測定器を校正するのと同じ考え方で、カメラと照明を「管理する計測器」として扱います。
原因3:検査基準と学習データがそろっていない

3つめの層は、AIに教える中身です。AIは人が付けた良否のラベルを手本にして学びます。つまり、手本が揺れていれば、AIはその揺れごと学んでしまいます。
人の判定が揺れていると、AIも揺れる
外観検査の基準には、傷の長さや個数のように数字にしやすいものと、色むらや変形のように判断が分かれやすいものがあります。
後者は限度見本(ここまでは良品という境目を示す現物の見本)で補いますが、それでも検査員によって判定が割れることは珍しくありません。
キーエンスも、良否の画像は人が選ぶ必要があり、誤った画像を覚えさせればAIは判断を誤ると注意しています。
ベテランがOKにした品物と、新人がNGにした同じような品物が学習データに混ざると、AIは境目を引けなくなります。過検出と見逃しが同時に増える、という頭打ちの症状はここから来ることが多いのです。
学習データが本番の幅を覆っていない
もうひとつの問題は、学習データの偏りです。PoCでは、ある1週間に集めた画像だけで学習させることがよくあります。その期間に使った材料ロット、金型、品種の範囲でしか、AIは良品を知りません。
産業技術総合研究所の「機械学習品質マネジメントガイドライン」は、「データセットの被覆性」を品質の条件のひとつに置いています。対応すべき状況の組み合わせそれぞれに、抜け漏れなく十分な量のデータがあることを指す言葉です。
データの枚数より、本番で起こる状況をどれだけ覆っているかが問われます。
キーエンスの解説にも、AIは学習データにない状況の判断が難しく、誤った結果を出すおそれがあるとあります。ロットが切り替わった途端に過検出が増えるのは、AIが壊れたのではなく、見たことのない良品に出会っただけ、という場合が多いのです。
対策:グレーゾーンの扱いを先に決める
ラベル付けの前に、判定の基準を人の側でそろえます。複数の検査員に同じ品物を判定してもらい、割れたものを集めて品質保証と製造で合議する。決まった内容は限度見本と検査基準書に反映する。地味な作業ですが、ここを飛ばすと後の層で取り返せません。
迷う品物を無理にどちらかへ入れず、扱いを別に決めておきます。
データの幅については、集める期間と条件を意図して広げます。複数の材料ロット、金型のメンテナンス前後、昼と夜、品種の切り替え直後などです。
どの条件の画像が何枚あるかを表にしておくと、本番で過検出が出たときに「その条件は学習に入っていたか」をすぐ確かめられます。
原因4:PoCの評価が本番条件とずれている
4つめの層は、PoCの評価の仕方です。PoCで良い数字が出ること自体は難しくありません。問題は、その数字が本番でも出る条件で測られていたかどうかです。
PoCの数字が本番で再現しないときは、この差のどこかに理由があります。
とくに効いてくるのが、評価に使う画像の選び方です。同じ日に撮った画像を学習用と評価用に分けただけでは、評価用の画像も学習用とよく似ています。AIにとっては、ほぼ見たことのある問題を解く試験になり、数字は高く出ます。
NTTデータの解説は、PoCが比較的整ったデータで検証されるのに対し、実務は変動と例外の連続だと指摘しています。
さらに、PoCの間は工程や材料ロットといった背景を人が無意識に補っており、本番でそれが抜けると機能しなくなるとも述べています。
PoCの担当者が手で取り除いていた「変な画像」こそ、本番で毎日流れてくる画像です。
対策:本番に近い条件で、移行の条件を決めてから測る
評価用の画像は、学習とは別の日、別のロットから取ります。できれば実際のラインにカメラを仮設し、判定結果を使わずに画像だけを数週間ためて、それを評価に使います。この期間の画像は、原因3で触れたデータの幅を広げる材料にもなります。
あわせて、本番へ進める条件をPoCの開始前に書いておきます。見逃し率と過検出率の上限、判定時間、対象とする不良の種類などです。結果を見てから合格ラインを決めると、「もう少し続ければ良くなりそうだ」という延長が繰り返されます。
PoCで止まるという問題は、外観検査に限らずAI導入の全般に共通します。判定だけでなく業務の流れまで任せるAIエージェントでも、同じところで止まりやすいことを下の記事で整理しています。
原因5:運用と再学習の担い手がいない

最後の層は、導入した後です。AI外観検査は、据え付けて終わる設備ではありません。材料が変わり、金型が摩耗し、照明が暗くなり、客先の要求が変わります。導入した日の性能は、何もしなければ少しずつ落ちていくものと考えておく必要があります。
産総研のガイドラインは、運用開始時の品質が運用期間を通じて保たれることを「運用時品質の維持性」と呼んでいます。
外部の環境変化に追従できること、入力に関わるシステム側の状態変化に追従できることが含まれます。そのためのモデルの変更が品質を不用意に劣化させないことも加えた、3点からなる考え方です。
役割が決まっていないと、誰も手を出せない
運用でつまずく現場では、役割が空白になっています。過検出が増えたことに気づくのは製造のオペレーターですが、原因を調べる権限も手段もありません。
生産技術は次の設備の立ち上げに移っています。品質保証は判定基準を決める立場ですが、モデルのことは分かりません。
導入をベンダーに任せきりにしていた場合は、しきい値ひとつ変えるにも依頼と見積もりが必要になります。
対応を待つ間、現場は過検出を避けるために判定を甘くするか、AIの結果を見ずに人が全数を検査するようになります。使われなくなる経緯の多くは、技術の限界ではなく、この待ち時間です。
再学習にも落とし穴がある
過検出した画像を追加して再学習すれば済む、とも限りません。産総研のガイドラインは、モデルを更新した結果、更新前には正しく判定できていた入力を誤るようになる問題に配慮が必要だとしています。
過検出を減らすために学習し直したら、以前は検出できていた不良を見逃すようになった、という事態です。
このため同ガイドラインは、更新の前に品質を検査してから運用環境へ反映する形と、運用中に自動で更新する形を分けています。
後者は劣化したモデルがそのまま使われるリスクが高く、監視と劣化時の対処を運用体制に組み込むことが重要だとしています。検査のように見逃しが流出に直結する用途では、更新前に人が確認する形が基本になります。
対策:監視する数字と、更新の手順を決めておく
それぞれの段階に、担当する部門を決めておきます。
※03で撮像の変化が原因と分かった場合は、再学習ではなく照明の清掃や位置の修正で元に戻します。
監視する数字は、多くなくてかまいません。日ごとのNG率と、再確認の結果が良品だった個数の2つがあれば、過検出の傾向はつかめます。推移を管理図にして上限を引いておけば、感覚ではなく数字で異常に気づけます。
見逃しのほうは、AIがOKにした品物を定期的に抜き取って人が確認する方法で見張ります。後工程や客先で見つかった不良の情報も、検査側へ戻る経路をつくっておきます。こうした現場データの分析は、特別なツールがなくても表計算ソフトで始められます。
もうひとつ、学習に使った画像と評価用の画像、モデルの版は必ず残します。産総研のガイドラインも、学習に用いたデータを保存し、品質の検証や劣化の確認に使えるようにしておくことが望ましいとしています。
評価用の画像を失うと、更新後のモデルが前より良いのか悪いのかを比べる手段がなくなります。
PoC止まりを防ぐために先に決めておくこと
ここまでの5つの層を踏まえると、PoCを始める前に決めておくべきことが見えてきます。どれも費用のかかる話ではなく、関係者が集まって文書にするだけのことです。
- 対象とする不良の種類と、対象にしない不良
- 見逃し率と過検出率の上限(現状の目視検査と比べて決める)
- 評価に使う画像の条件(学習と別の日・別のロット、必要な不良の個数)
- 本番へ進める条件と、見送る条件
- 導入後に監視する人、再学習を判断する人、更新を承認する人
- 基準が割れた品物を合議する場と、限度見本を更新する手順
「見送る条件」を書いておくことは、とくに重要です。撮像を工夫しても欠陥が写らない、不良の種類が多すぎてデータが集まらない、といった対象は実際にあります。
早い段階で見送ると決められれば、その予算と人を別の工程に回せます。PoCの成果は「導入できた」だけではありません。
いきなり全自動を目指さない
本番へ進めるときも、最初から人をゼロにする必要はありません。当面は人の目視検査と並行して動かし、AIの判定と人の判定を突き合わせます。食い違った品物が、そのままグレーゾーンの合議の材料になります。
役割を絞る方法もあります。AIには「明らかな良品」だけを通させ、迷うものはすべて人に回す使い方です。見逃しのリスクを抑えたまま、人が見る個数を減らせます。自動化率は100%でなくても、検査員の負担は確実に下がります。
寸法や有無の確認のように基準を数字で書ける項目は、AIではなく従来のルールベースの画像処理に任せるほうが安定します。AIは、傷や色むらのように基準を言葉にしにくい項目に絞ります。
どの業界でどのような組み合わせが使われているかは、AI外観検査の導入事例が参考になります。
対象を絞って、小さく本番に載せる
最初の対象は、1品種・1工程・数種類の不良に絞ります。全品種に対応しようとすると、原因3で見たデータの幅が一気に広がり、PoCが終わらなくなります。
小さくても本番に載せ、図8の運用を実際に回してみることに意味があります。誰が監視し、誰が直すのかという役割は、机上で決めても動きません。1ラインで運用が回ったという実績が、次のラインへ広げるときの最も確かな根拠になります。
まとめ
- AI外観検査がうまくいかない原因は、モデルの前後にある目的・撮像・基準とデータ・PoCの評価・運用の5つの層に分けられる
- 「精度99%」では判断できない。見逃し率と過検出率を分け、現状の目視検査と比べて合格ラインを決める
- 画像に写っていない欠陥は学習できない。撮像を先に固め、照明やカメラの状態を日常点検に入れる
- PoCの評価は、学習と別の日・別のロットの画像で行い、本番へ進める条件と見送る条件を先に書いておく
- 導入後は性能が落ちる前提で、監視する数字、再学習の判断、更新前の確認の担当を決めておく
AI外観検査は、検査の担当者だけで完結する取り組みではありません。合格ラインと判定基準を決める品質保証・品質管理、撮像と設備をつくる生産技術、日々の運用を担う製造の3者がそろって、はじめて本番で回り続けます。
仕組みや方式の違い、業界ごとの使われ方については、AI・画像検査のテーマページから関連記事もあわせてご覧ください。
出典
出典・参考資料(10件)を開く出典・参考資料を閉じる
- データの取得・活用・効果、データ連携やAI活用の課題:経済産業省・厚生労働省・文部科学省「2026年版ものづくり白書(概要)」、同 第1部第4章第3節(図432-2、図432-7)
- データセットの被覆性、運用時品質の維持性、モデル更新時の確認:産業技術総合研究所「機械学習品質マネジメントガイドライン 第4版」
- 元画像の品質、良否画像の選び方、学習データにない状況:キーエンス「AI外観検査」
- 光の方向による見え方の違い、LED照明の劣化:シーシーエス「照明による撮像の違い」、同「LED照明の上手な使い方」
- 振動によるカメラのずれと保守:日経クロステック「AI導入後に精度低下や機器故障は起こるもの、どんな『保守』をすべきか」(2021年6月24日)
- PoCと本番のずれ:NTTデータ「なぜ、製造業のAIはPoCで止まるのか」(2026年5月1日)
- PoCの失敗パターン:船井総合研究所「AI外観検査の成否はPoCで9割決まる」(2025年8月7日)
- 導入後のよくある失敗:フツパー「AI外観検査の導入手順」(2026年1月30日)
- 省力化指数と投資回収期間:中小企業基盤整備機構「中小企業省力化投資補助事業(一般型)公募要領(第8回公募)」
- 検査基準と限度見本:ブレインズテクノロジー「外観検査における検査方法・検査基準について」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント