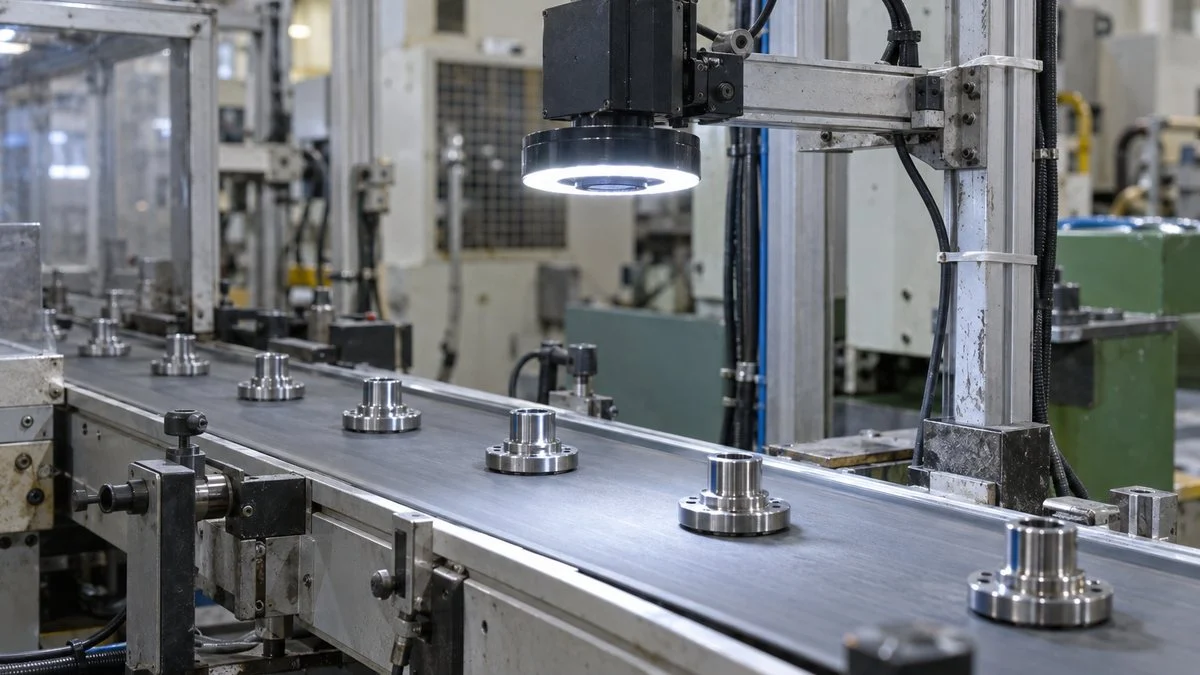
ルールベース検査とは、製品の画像から寸法や面積を測り、人が決めた数値の基準で合否を決める画像検査です。これに対してAI外観検査は、良品や不良品の画像を学んだAIが、見え方から合否を判断します。
AI外観検査が得意なのは、ルールベースが苦手としてきた検査で、傷や汚れのように見え方が一定しない不良です。寸法の測定はルールベース、傷や汚れの判定はAIというように、1つの生産ラインで両方を使い分けるケースも珍しくありません。
この記事では、AI外観検査とは何かを、目視・ルールベースとの比較、判定の仕組みの違い、AIの学習方式という順で整理します。続いて、どちらを選ぶかの判断基準、導入の進め方、つまずきやすいポイントを取り上げます。
AI外観検査とは
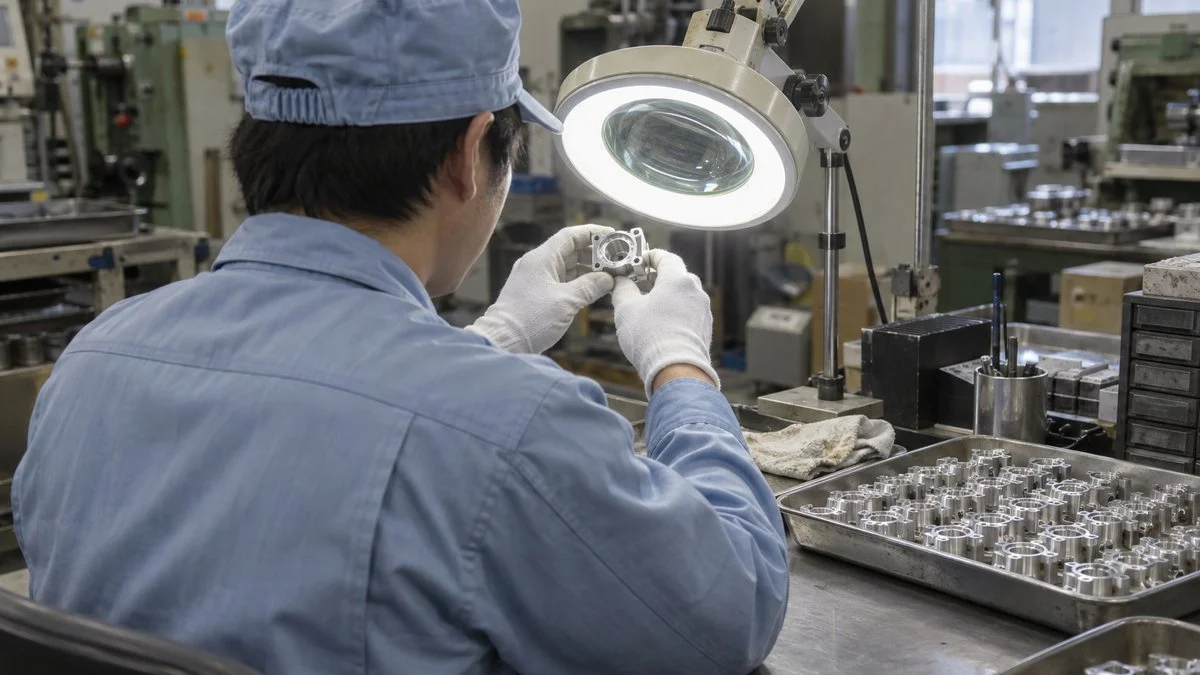
外観検査とは、部品や製品の外側に品質上の問題がないかを確かめる検査です。傷、打痕、欠け、汚れ、異物、変色、ラベルのずれ、印字のかすれなど、見た目で分かる不具合を出荷前に見つけ出すのが役割です。
AI外観検査は、この判定をカメラで撮った画像とAI(機械学習)のモデルで自動的に行う仕組みです。良品と不良品の画像を学習させておき、ラインを流れてくる製品の画像を見せると、AIが「良品らしさ」「不良らしさ」を判断して合否を返します。
外観検査の方法は、大きく3つに分けられます。人が目で見る目視検査、画像から寸法や面積を計測して数値の基準で判定するルールベースの画像検査、そして学習データをもとに判定するAI検査です。
判定の基準を「人の感覚」「数値のルール」「学習データ」のどれに置くかが違います。
※キーエンス、キヤノンMJ、TechSwordの公開情報をもとに編集部で整理。
目視検査には、判断のばらつきと見落としという弱点があります。どこまでを合格とするかは検査員によって微妙に異なり、長時間の作業では集中力が落ちます。不良がめったに出ない製品ほど、たまに現れる不良を見逃しやすいことも指摘されています。
加えて、専任の検査員を安定して確保し続けることが年々難しくなっています。ベテランの「目」は言葉にしにくい暗黙知の塊で、技能伝承と人材育成の面でも悩みの種になりがちです。
こうした背景から、人の判断に近いことができるAIで、検査の一部を自動化したいというニーズが高まっています。
市場の数字からも、その流れが読み取れます。
富士経済の調査(2026年2月発表)では、ディープラーニング活用型画像処理ソフトウェアの世界市場は2029年に657億円になると予測されています。これは、2025年比で187.2%に拡大する見通しです。
拡大の理由として挙げられているのが、ルールベース検査では対応できない検査を自動化したいというニーズです。
ルールベース検査とAI検査の違い
どちらもカメラで撮った画像を使う点は同じですが、「良品か不良か」を決める基準を誰がつくるかが根本的に違います。ルールベースは人が数値で基準を書き、AIは画像から基準を学びます。
撮像までは共通で、その後の「判定のしかた」が分かれます。
ルールベース検査
AI検査
※「幅0.3mm以上」は説明のための例です。実際の基準は製品の仕様と品質基準で決まります。
判定基準を人が決めるか、画像から学ぶか
ルールベース検査では、画像から面積や色の濃さ、幅などを計測し、あらかじめ設定した閾値と比べて合否を決めます。「このくらいの大きさの黒い点があればNG」というルールを、人が1つずつ書いていくイメージです。
AI検査は、事前に学習させた画像をもとに判定します。人間が限度見本を見比べて判断するのに近い、官能検査的な判定ができるのが強みです。
ただしAIが勝手に賢くなるわけではなく、どこまでを良品とし、どこからを不良とするかは、人が画像を選んで教え込む必要があります。
得意な不良と苦手な不良
ルールベースが力を発揮するのは、寸法、位置、部品の有無、文字の読み取りのように、数値やルールではっきり定義できる検査です。基準が明確なぶん判定が安定し、結果の理由も説明しやすくなります。
一方で、形も大きさも毎回違う傷や汚れ、ぼんやりした色ムラのように、「これ以上は不良」と数値で線を引きにくい欠陥はルール化が難しくなります。
表面の模様や色合いに個体差があるなど、良品の見た目そのものがばらつく製品も、ルールベースでは過検出(良品を不良と判定すること)が増えがちです。こうした領域を得意とするのがAIです。
「数値で定義できるか」「見え方が毎回違うか」で、向く方式が分かれます。
※キーエンス「AI外観検査で検出できる不良・向く方式・工場事例まとめ」などをもとに整理。実際の向き不向きは撮像条件で大きく変わります。
説明のしやすさと保守の違い
ルールベースの判定は「幅が基準を超えたからNG」と数値で説明できます。顧客監査や不良の原因調査で、根拠を示しやすいのは大きな利点です。その反面、照明の劣化や外光の変化で画像の明るさが変わると、設定した閾値が合わなくなる弱さがあります。
AIの判定は、なぜNGになったかを数値で説明しにくく、判定根拠が「ブラックボックス」になりやすいのが課題です。精度が落ちたときに原因を特定しにくい一方、新しい不良の画像を追加して再学習させることで改善できるという柔軟さも持っています。
なお、画像の良しあしはどちらの方式でも精度を大きく左右します。カメラや照明は検査の「目」にあたる部分で、センサー・計測の仕組みと同じく、対象に合わせた選定が欠かせません。
AIの学習方式は「不良品学習」と「良品学習」
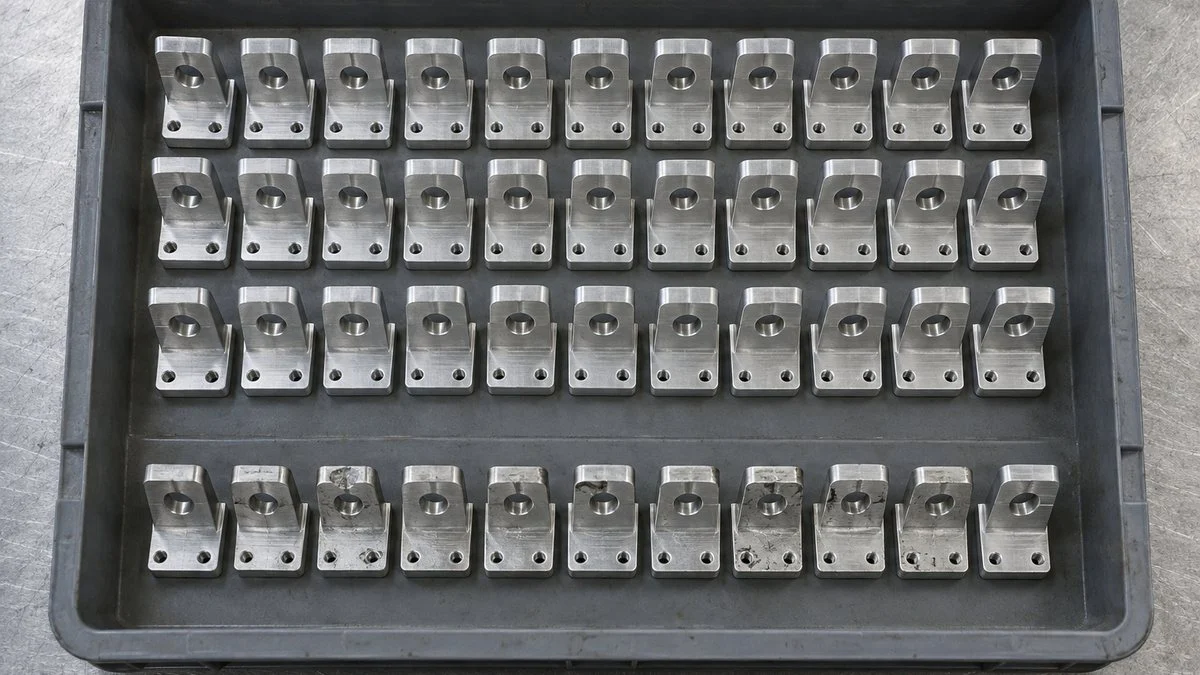
AI外観検査には、何を学習させるかによって大きく2つの方式があります。どちらを使うかで、集めるべき画像も、立ち上げにかかる手間も変わります。
不良品の画像を集められるかどうかが、方式選びの分かれ目です。
不良品学習(教師あり学習)
不良品学習は、良品と不良品の画像に正解のラベルを付けて学ばせる方式です。「この画像は傷あり」「これは異物あり」と教えるため、判定結果を不良の種類ごとに分けられます。
どの不良がどの工程でどれだけ出ているかを集計できれば、工程改善にもつなげやすくなります。
課題は、不良品の画像を集めることです。キーエンスの解説でも、最低でも数十枚のOK・NG画像が必要とされています。
工程が安定している製品ほど不良が出ないため、画像がなかなか集まらないという逆説的な悩みが起こります。ラベル付けを間違えると、AIは誤った基準を覚えてしまう点にも注意が必要です。
良品学習(異常検知)
良品学習は、良品の画像だけを学習し、それと違う特徴を持つ画像を「異常」とみなす方式です。不良品を集める必要がないため、不良率の低い製品や多品種少量の現場で立ち上げやすいのが特徴です。
ただし、判定できるのは「いつもと違う」ことまでです。それが傷なのか汚れなのか、あるいは問題のない個体差なのかまでは区別しにくく、良品のばらつきが大きいと過検出が増える原因にもなります。
計算環境の違いにも目を向けておきたいところです。ディープラーニング系の方式はGPU(画像処理向けの演算装置)を必要とすることが多い一方、汎用のCPUだけで動く軽量な方式もあります。
工場のネットワークや保守体制で無理なく運用できるかも、方式選びの判断材料になります。
ルールベースかAIかを選ぶ判断基準
ここまでの違いを踏まえると、方式選びは「AIが新しいからAI」ではなく、検査したい不良の性質と、現場で用意できるものから逆算するのが近道です。判断の軸は、次の4つの問いに整理できます。
上から順に答えていくと、向いている方式の見当がつきます。
※アダコテック、TechSwordなどの解説をもとに編集部で整理。実際は製品とラインの条件を見て判断します。
1つ目の問いが最も重要です。寸法や位置のように基準をはっきり数値で書ける検査なら、AIを持ち出すまでもなく、ルールベースのほうが早く確実に立ち上がることが多くあります。
2つ目と3つ目は、AIを使う場合の方式選びにも関わります。品種が多い、良品にばらつきがある、という条件ではAIの柔軟さが生きます。そのうえで、不良品の画像がそろうなら不良品学習、そろわないなら良品学習、と考えます。
4つ目は品質保証の立場から見落とせない点です。顧客から判定根拠の説明を求められやすい製品では、判定理由を数値で残せるルールベースの価値は依然として大きいといえます。
併用が現実解になりやすい理由
実際の製品には、寸法の検査と傷の検査が同時に求められることがよくあります。この場合、寸法はルールベース、傷や汚れはAIというように、1つの検査工程の中で使い分けるのが自然です。
画像処理装置のメーカーもこの使い方を前提にしています。キーエンスのVSシリーズのように、不良品学習AI・良品学習AI・ルールベースの3つを1台の中で組み合わせられる製品も出ています。
「AIかルールベースか」の二者択一ではなく、検査項目ごとに向いている方式を割り当てると考えると、無理のない構成になります。
AI外観検査の導入の進め方
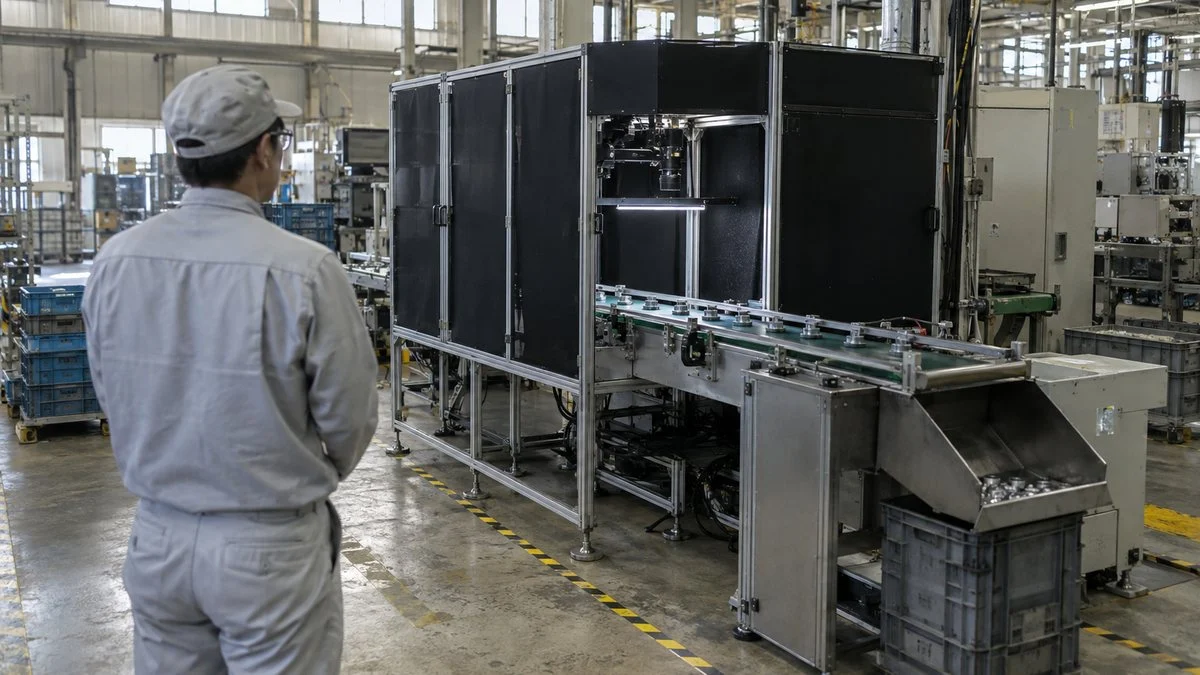
AI外観検査の導入は、装置を買って据え付ければ終わり、とはなりません。対象を決め、撮像条件をつくり、試験的に検証してから本番ラインに入れ、運用しながら精度を育てていく流れになります。
経済産業省も中小企業向けの「AI導入ガイドブック」の中で、外観検査について「部品、良品のみ」と「部品、不良品あり」の2冊を公表しています。良品だけで学習するか、不良品も使うかで手順が分かれている点は、前章の方式の違いと対応しています。
検証までの準備と、本番後の運用に同じくらいの重みがあります。
※フツパー、Nsightなど導入支援企業の公開情報をもとに編集部で整理。
目的と対象を決める
最初に決めるのは、どの製品の、どの不良を、どの水準で見つけたいかです。目的が曖昧なまま進めると、途中で「あの不良も見てほしい」と要件が膨らみ、手戻りの原因になります。
あわせて、検出率や過検出率、1個あたりの処理時間といった数値目標を関係者で先に合意しておくことが大切です。
たとえば導入支援企業のNsightは、PoCで合意する目標の参考値として検出率95%以上(安全部品は99%以上)、過検出率5%以下を挙げています。
ただしこれは一社の目安であり、業界で決まった基準ではありません。求める水準は製品の重要度や現状の目視検査の実力によって変わります。
撮像条件をつくる
AI外観検査の成否は、AIのモデルよりも前の「撮像」で決まるといわれるほど、画像の質が重要です。人の目で見ても写っていない不良は、AIにも見つけられません。次のような工夫が、そのまま精度に効いてきます。
- 照明の角度を変えて傷を浮かび上がらせる
- 外光を遮る
- ワークの位置決めをそろえる
明るさやピント、ワークの位置がばらつくと、良品でも「いつもと違う」画像になり、過検出の原因になります。AIの判定がおかしいと感じたら、まず撮像条件が安定しているかを疑うのが定石です。
PoCで「現場で使えるか」を確かめる
PoC(Proof of Concept、概念実証)は、本格導入の前に小さく試して実現性を確かめる工程です。ここで確かめるべきは、「理論上検出できるか」ではなく「現場で安定して運用できるか」です。
会議室で撮った画像ではうまくいったのに、本番ラインでは精度が出ない、という失敗はよく起こります。
照明、カメラの距離と角度、搬送速度、外光の入り方を本番と同じにして検証し、実際のラインで目視検査と並行して判定を比べると、本番での実力が見えてきます。
見逃しと過検出のバランスを決める
AIは不良らしさをスコアで出し、それが判定ライン(閾値)を超えたらNGとします。このラインを下げれば見逃しは減りますが、良品までNGにする過検出が増えます。逆に上げれば過検出は減る代わりに、見逃しのリスクが高まります。
良品と不良品のスコアが重なる部分では、どこに線を引いてもどちらかの誤りが残ります。
■ 見逃し:不良品をOKと判定■ 過検出:良品をNGと判定ラインを左へ → 見逃し減・過検出増ラインを右へ → 過検出減・見逃し増
※説明用の模式図です。重なりを小さくするには、撮像条件の改善や学習画像の追加が効きます。
どちらを優先するかは製品しだいです。安全に関わる部品なら見逃しを極力なくす側に寄せ、過検出品は人が再確認する運用にするのが一般的です。
過検出が多すぎると再確認の手間が膨らみ、省人化の効果が薄れてしまうため、判定ラインは品質保証と製造の双方で合意して決めることが欠かせません。
本番導入と運用・再学習
本番導入では、検出精度だけでなく、次の点も評価します。
- ラインのタクトタイムに収まる処理時間か
- 停止や誤作動がないか
- 現場の作業者が迷わず操作できるか
立ち上げ直後は目視検査を並行させ、AIの判定と人の判定が食い違ったものを記録しておくと、改善の材料になります。
運用が始まると、材料ロットの変更や金型の摩耗などで、画像の見え方は少しずつ変わっていきます。誤判定した画像を集めて再学習する流れと、その責任者を決めておくことが、精度を保つ条件です。
検出した不良を種類別に集計し、QC七つ道具のパレート図などで傾向を見れば、検査の結果を不良の発生源対策にもつなげられます。
導入でつまずきやすいポイント
AI外観検査は、PoCまでは順調でも本番で定着しない、という話がよく聞かれます。導入支援企業の公開情報で繰り返し挙げられている失敗を整理すると、技術よりも進め方の問題が多いことが分かります。
多くは導入前の決めごとで防げます。
※フツパー、Nsightの公開情報をもとに編集部で整理。
なかでも見落とされやすいのが、「完璧を求めすぎる」ことです。最初から全不良を100%検出しようとすると、いつまでも本番に進めません。
まずは見逃しの許されない重点不良に絞り、残りは人の目と組み合わせるという段階的な導入のほうが、結果的に早く効果が出ます。
AIの判定根拠が見えにくいことも、現場の不信感につながりやすいポイントです。AIがNGにした画像を検査員と一緒に確認し、判定ラインの意味を共有しておくと、「AIが何を見ているか分からない」という不安を和らげられます。
人材と費用の考え方
最適な方式やモデルを選ぶには、一定の知見を持つ人材が欠かせません。経済産業省のAI導入ガイドブックでも、外観検査の2冊は「社内にAI人材・IT人材を保有している企業向け」に分類されています。
社内に知見がない場合は、撮像から判定設定までをまとめて支援できる導入先を選び、並行して社内でデータを扱える人を育てていくのが現実的です。
費用は、カメラや照明、処理装置といった機器費に加え、撮像条件の検討やPoC、学習データの整備にかかる工数が大きな比重を占めます。品種ごとにモデルや設定が必要になると、その分コストも増えます。
検査員の工数削減だけでなく、流出不良の削減や検査記録の自動化まで含めて効果を見積もると、投資判断がしやすくなります。
中小企業であれば、国の補助金を活用できる場合もあります。対象となる製品や要件は公募回ごとに変わるため、最新の公募要領と製品カタログで確認することが必要です。
まとめ
- AI外観検査は、画像とAIのモデルで外観の良否を自動判定する仕組み
- ルールベースは人が数値で基準を書き、AIは画像から基準を学ぶ点が根本的な違い
- 寸法・位置・文字はルールベース、傷・汚れ・色ムラなど見え方が一定しない不良はAIが向く
- AIには不良品学習と良品学習があり、不良品の画像を集められるかで選ぶ
- 導入は目的と数値目標の合意、撮像条件づくり、本番条件でのPoC、運用と再学習の順で進める
AI外観検査は、単独の装置というより、工場のデータ活用の入り口になりやすい技術です。検査データを設備や工程のデータと結びつける考え方はスマートファクトリーの仕組みに、画像やセンサーから異常の兆しを捉える発想は予知保全にも通じます。
導入を進めるうえでは、データを扱える人材をどう育てるかも大きなテーマです。現場の担当者が身につけたいスキルについては、製造業のリスキリングとDX人材もあわせてご覧ください。
出典
出典・参考資料(11件)を開く出典・参考資料を閉じる
- ルールベースとAIの判定方法、学習データ、AIが得意な検査:キーエンス 画像処理.com「AI外観検査」
- 検出できる不良と方式ごとの向き不向き:キーエンス「AI外観検査で検出できる不良・向く方式・工場事例まとめ」
- 外観検査の定義と目視検査の課題:キヤノンマーケティングジャパン「外観検査とは?不良見逃しを減らすコツやAIとカメラによる自動化について」
- ルールベース検査とAI検査のメリット・デメリット:TechSword「外観検査におけるルールベース検査とAI検査の違いとは?メリット・デメリットを解説」
- AI外観検査の課題(ブラックボックス化・人材・多品種対応):丸紅I-DIGIOホールディングス INSIGHT HUB「AI外観検査とは?メリットや3つの課題、ルールベース検査との違いについて解説」
- 不良品学習と良品学習、計算環境の違い:アダコテック「外観検査AIの種類と選び方」
- AI・ルールベースを1台で組み合わせる製品と目視検査の課題:TMCシステム「キーエンスのAI外観検査の製品をわかりやすく解説」
- 導入ステップとよくある失敗:フツパー「AI外観検査の導入手順を徹底解説」
- PoCの進め方と数値目標の目安:Nsight「AI外観検査のPoC完全ガイド」
- ディープラーニング活用型画像処理ソフトウェアの市場予測:富士経済 プレスリリース「画像処理システムの世界市場を調査」(2026年2月27日)
- AI導入ガイドブック(外観検査):経済産業省「中小企業のDXに役立つ『手引き』と『AI導入ガイドブック』を取りまとめました」、相模原市ものづくり企業支援サイト「【経済産業省】中小企業のAI活用促進について」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント