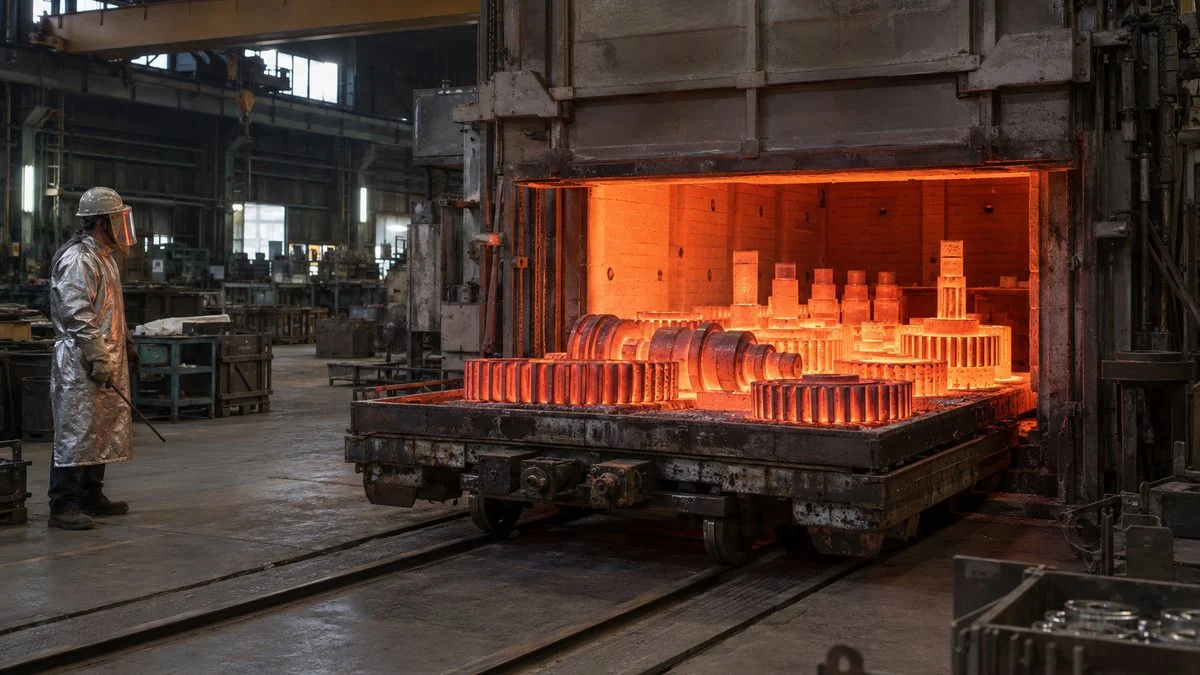
鋼の熱処理とは、加熱する温度と冷やし方を変えることで、形を変えずに硬さや粘り強さ(割れにくさ)を変える加工です。代表的な焼入れ・焼戻し・焼なまし・焼ならしは、それぞれ目的が違います。
基本の原理は、急に冷やせば硬く、ゆっくり冷やせば軟らかくなることです。温度と冷やし方の組み合わせで、同じ鋼を硬くも、軟らかくも、粘り強くもできます。
図面に書かれる「HQ-HT(焼入れ・焼戻し)」や「調質」といった指示も、この組み合わせを指定しています。
この記事では、鋼の代表的な熱処理である焼入れ・焼戻し・焼なまし・焼ならしを、まず比較表で並べます。そのうえで、それぞれの目的と温度の目安、加工工程のどこで使うか、図面や外注での指示の仕方という順で整理します。
鋼の熱処理とは|温度と冷やし方で性質を変える
熱処理とは、金属を加熱・保持・冷却することで、形を変えずに内部の組織と性質を変える加工です。切削やプレスのように形をつくる加工とは違い、見た目はほとんど変わりません。そのぶん、処理の良し悪しは硬さ試験や割れの有無で確かめることになります。
鋼が熱処理で性質を変えられるのは、温度によって鉄の結晶の並び方が変わるためです。
常温の炭素鋼は、軟らかいフェライトと、フェライトとセメンタイト(鉄と炭素の化合物)が層状に重なったパーライトでできています。
これを変態点と呼ばれる温度より上に加熱すると、炭素が溶け込んだオーステナイトという組織に変わります。
ここからどれくらいの速さで冷やすかによって、常温に戻ったときの組織が変わります。ゆっくり冷やせば軟らかいフェライトとパーライトに戻り、急に冷やせば炭素が抜け出せないまま硬いマルテンサイトになります。
冷却が速いほど硬い組織、遅いほど軟らかい組織になる、というのが熱処理の基本原理です。
金属・樹脂・セラミックスといった材料全体の中で鋼がどう位置づけられるかは、材料技術の基本で整理しています。ここでは鋼に絞って話を進めます。
変態点を超えて加熱するか、どれくらいの速さで冷やすかで、処理の種類が決まります。
※変態点は鋼の炭素量や合金成分によって変わります。S45Cでは約780℃が目安です。
4つの熱処理は、図1のように「変態点を超えるか」と「どう冷やすか」の2つの軸で位置づけると混乱しにくくなります。名前が似ている焼なましと焼ならしも、違いは主に冷やし方にあります。
4つの熱処理を比較表で整理
まずは4つの熱処理の違いを一覧で見ておきます。温度は代表的な機械構造用炭素鋼(S45Cなど)を想定した目安で、実際の条件は鋼種・寸法・求める硬さによって熱処理メーカーが決めます。
「硬くする」焼入れ・焼戻しと、「整える」焼なまし・焼ならしに大きく分かれます。
※温度は東部金属熱処理工業組合、キーエンス、熱処理メーカー各社の解説による一般的な目安です。記号はJIS B 0122(加工方法記号)によります。
「硬くする系」と「整える系」に分けて覚える
4つを覚えるときは、2つずつのペアで考えると整理しやすくなります。焼入れと焼戻しは、部品に必要な硬さと強さをつくるためのセットです。焼入れだけでは硬くてもろすぎるため、ほぼ必ず焼戻しとあわせて行います。
一方の焼なましと焼ならしは、鍛造や溶接で乱れた組織やひずみを整え、次の加工に備えるための処理です。どちらも最終製品の硬さをつくるというより、途中工程で材料を扱いやすい状態にしておく役割が中心になります。
ここからは、それぞれの処理を順に見ていきます。
焼入れ|急冷して硬くする
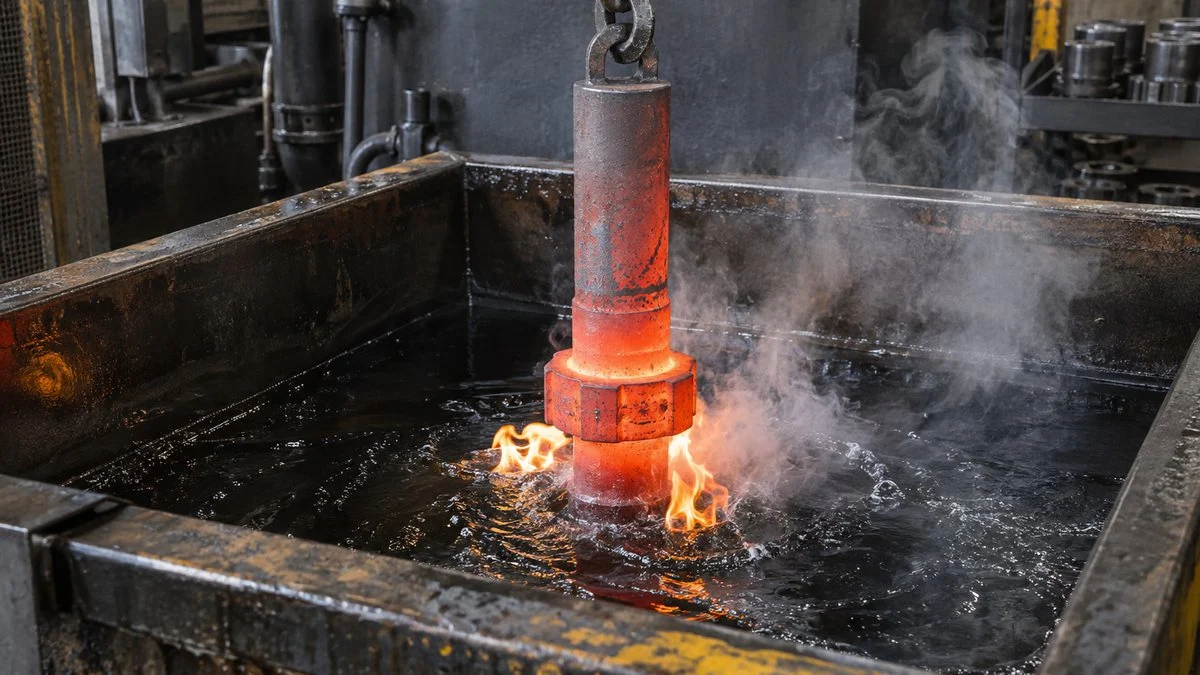
焼入れは、鋼を変態点より高い温度に加熱してオーステナイトにし、そこから水や油で一気に冷やす処理です。JIS G 0201では、鉄鋼製品を静止空気中よりも速く冷却する操作と定義されています。目的は鋼を硬く、強くすることです。
急冷すると、オーステナイトに溶け込んでいた炭素が抜け出す時間がなくなり、結晶の中に閉じ込められたまま硬いマルテンサイトに変わります。歯車、シャフト、刃物、金型など、摩耗や大きな力に耐える部品の多くがこの処理を受けています。
加熱でオーステナイトにし、急冷でマルテンサイト、焼戻しで粘りのある組織へ変えます。
※ゆっくり冷やした場合はマルテンサイトにならず、フェライト+パーライトに戻ります(焼なまし・焼ならし)。
焼入温度は変態点より少し上
焼入れの加熱温度は、高ければよいわけではありません。東部金属熱処理工業組合の解説では、S45Cの場合、変態点(約780℃)より30〜50℃高い820〜870℃が理想とされています。
大きな部品や冷却能力の低い冷却剤を使う場合は、やや高めを選ぶと焼きが入りやすくなります。
逆に温度を上げすぎると、結晶が粗大化して粗いマルテンサイトになり、焼割れ(焼入れ時の割れ)が起きやすくなります。同じ解説では、S45Cを950℃から焼入れするのは不適当な条件として挙げられています。
冷却剤と質量効果・焼入性
冷やす速さは冷却剤で変わり、冷却能力は水、ソルト(塩浴)、油の順に高いとされています。ただし速く冷やすほど、表面と中心の温度差による変形や割れのリスクも高まります。
鋼種と形状に応じて、硬さと割れにくさのバランスで冷却剤を選ぶのが熱処理メーカーの腕の見せどころです。
もう一つ重要なのが質量効果です。JIS G 0201では、質量や断面寸法の違いによって焼入れで硬くなる深さが変わる度合いと定義されています。つまり、太い部品ほど中心まで冷えるのが遅く、中まで硬くなりにくいのです。
この弱点を補うのが焼入性(マルテンサイトへの変わりやすさ)の高い鋼です。
S45Cのような炭素鋼では中心まで硬化しにくい寸法でも、クロムやモリブデンを加えたSCM435などの合金鋼なら焼きが入りやすくなります。太物の強度部品に合金鋼が指定される理由の一つがここにあります。
焼割れと変形に注意する
焼入れは鋼の体積変化を伴うため、部品の内部に大きな応力が残ります。形状に急な段差や鋭い角、極端な肉厚差があると、そこに応力が集中して焼割れや反りが起きやすくなります。
そのため焼入れする部品は、設計段階から角に丸みを付ける、肉厚差を小さくするといった配慮が求められます。また焼入れ後に放置すると内部応力で割れや変形が進むことがあり、焼入れの後はできるだけ早く焼戻しに移るのが基本です。
焼戻し|焼入れとセットで粘りを出す
焼戻しは、焼入れで硬くなった鋼を変態点より低い温度に再加熱し、保持してから冷やす処理です。JIS G 0201では、焼入硬化後に特定の温度で1回以上均熱し、適切な速度で冷却する熱処理と定義されています。
焼入れしたままのマルテンサイトは非常に硬い一方、もろく、内部応力も抱えた不安定な状態です。焼戻しによって硬さを必要なレベルまで下げる代わりに、粘り(じん性)を持たせるのが目的です。
焼戻しの温度が高いほど硬さと引張強さは下がり、伸びや絞りは大きくなります。
硬さを残したいなら低温、粘りを重視するなら高温。その間には避けたい温度域があります。
※温度はキーエンス、東部金属熱処理工業組合、コトバンク(焼戻し脆性)による目安。適正温度は鋼種によって異なります。
低温焼戻し|硬さを残したい部品に
低温焼戻しは150〜200℃程度で行う焼戻しです。硬さはほとんど下げずに、焼入れで生じたもろさや割れやすさを和らげます。刃物や工具、摩耗に耐える部品など、とにかく硬さが必要な部品に使われます。
たとえば炭素工具鋼(SK材)の焼戻しは150〜200℃が一般的です。
金型・加工業界でよく使われるダイス鋼SKD11では、耐摩耗性を重視するなら150〜200℃、じん性を重視するなら500〜550℃で焼き戻します。このように、同じ鋼種でも用途に応じて温度を選び分けます。
SKD11のような高合金の工具鋼では、焼入れ後に残留オーステナイト(マルテンサイトになりきれずに残った組織)が必ず存在します。
時間とともに寸法変化の原因になるため、低温焼戻しの前に0℃以下まで冷やすサブゼロ処理を加えたり、高温焼戻しを2回以上繰り返したりして安定させます。
高温焼戻しと調質
機械構造用鋼では、500〜650℃の高温で焼き戻すのが普通です。焼入れの後に高温で焼き戻すこの組み合わせを調質と呼び、JIS G 0201でも焼入れ後に比較的高い温度で焼き戻す操作と定義されています。
調質した鋼は、焼入れままより硬さは下がるものの、強さと粘りのバランスに優れ、衝撃や繰り返しの力に強くなります。
550℃前後で焼き戻した組織はソルバイトと呼ばれ、機械構造用鋼の標準的な調質組織とされています。シャフト、歯車、ボルトといった強度部品の多くは調質材です。
避けたい温度域がある
焼戻しの温度は、低い順に硬さが下がっていく単純な関係ではありません。炭素鋼では300℃前後で焼き戻すと、かえって衝撃に弱くなる低温焼戻し脆性が現れます。そのため、低温焼戻しと高温焼戻しの中間の温度は一般に避けられます。
また、450〜550℃付近で起こる高温焼戻し脆性もあり、不純物が結晶の境目に集まることが原因とされています。モリブデンの添加で緩和されることが知られており、合金鋼の選定理由の一つにもなっています。
焼なまし|軟らかくして加工しやすくする
焼なましは、鋼を加熱して保持したあと、炉の中などでゆっくり冷やす処理です。焼入れとは逆に、鋼を軟らかくして加工しやすくしたり、内部のひずみを取り除いたりするのが主な目的です。英語ではアニーリングと呼ばれ、図面ではHAの記号を使います。
焼なましには目的ごとにいくつかの種類があり、加熱温度も変態点より上のものから下のものまで幅があります。「焼なまし」とだけ書くと意図が伝わりにくいため、実務ではどの焼なましかを明確にしておくことが大切です。
同じ「焼なまし」でも、加熱温度と狙いが大きく異なります。
完全焼なまし
完全焼なましは、変態点より30〜50℃高い温度に加熱してオーステナイトにし、そこからゆっくり冷やす処理です。炭素鋼は炉冷、合金鋼は1時間に20℃以下の速度で徐冷するのが目安で、500℃以下まで下がれば空冷にしてもよいとされています。
こうして得られるのは、フェライトとパーライトが均一に並んだ軟らかい組織です。鍛造後の硬く不均一な素材を、切削しやすい状態に戻すときなどに使われます。
球状化焼なまし
球状化焼なましは、変態点付近の温度で長時間保持し、鋼の中の炭化物を粒状に丸める処理です。炭化物が層状や網目状のままだと切削工具の摩耗が早く、冷間での鍛造や曲げで割れやすくなります。
炭化物を球状にすると、同じ鋼でも加工性が大きく改善し、焼入れ後の性質も安定しやすくなります。炭素量の多い工具鋼や軸受鋼で特によく使われる処理です。
応力除去焼なまし
応力除去焼なましは、変態点より低い温度に加熱してゆっくり冷やし、内部に残った応力を減らす処理です。組織を大きく変えずに、溶接や荒加工、冷間加工で生じたひずみを取り除けるのが特徴です。
残留応力を抱えたまま仕上げ加工をすると、削ったあとに部品が反ったり、使っているうちに寸法が変わったりします。溶接構造物や精度の厳しい部品では、仕上げ前に応力除去焼なましを入れることで、寸法の狂いを防ぎます。
焼ならし|組織をそろえて標準状態に戻す
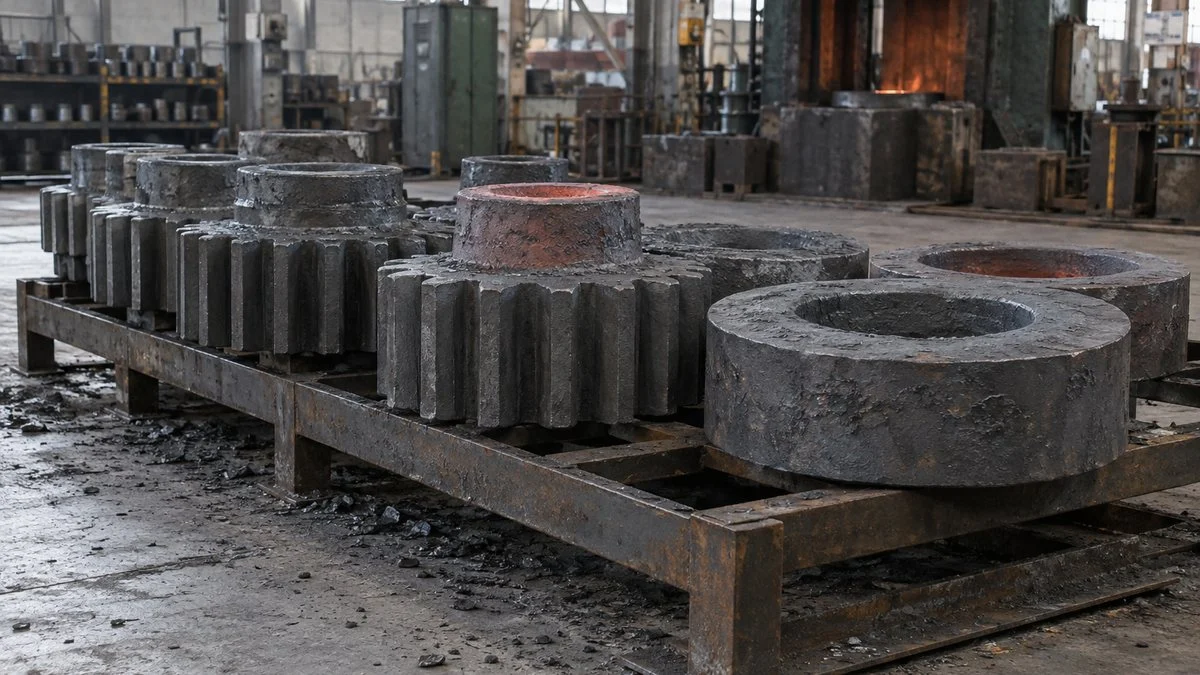
焼ならしは、鋼を変態点より高い温度に加熱してオーステナイトにしたあと、空気中で冷やす処理です。JIS G 0201でも、オーステナイト化後に空冷する熱処理と定義されています。英語ではノーマライジング、図面ではHNRと書きます。
鍛造や圧延で高温にさらされた鋼は、結晶粒が粗く、場所によって組織がばらついています。焼ならしはこれを細かく均一な組織にそろえ、鋼を「標準的な状態」に戻す処理です。熱処理メーカーの例では900〜930℃に加熱して空冷する条件が示されています。
名前は似ていますが、冷やし方の違いで仕上がりの硬さと使いどころが変わります。
※焼ならし後の硬さは炭素量によって変わります。
焼なましとどう使い分けるか
焼ならしは空冷なので、炉冷する完全焼なましより冷却が速く、仕上がりの組織が細かくなります。その結果、焼ならし後の硬さは完全焼なましより高くなり、強さと被削性のバランスがよい状態になります。
実務では、切削しやすさを最優先するなら焼なましを選ぶのが一般的です。組織を細かく整えて後の焼入れを安定させたい場合や、焼入れまでは不要だがある程度の強さが欲しい場合は焼ならしを使います。
炉の中で冷やす必要がない分、処理時間と炉の稼働を抑えやすいのも焼ならしの利点です。
焼入れの前処理としての焼ならし
鍛造品の組織が粗いまま焼入れすると、硬さがばらついたり、焼割れや変形が起きやすくなったりします。そこで、鍛造後にいったん焼ならしで組織をそろえてから機械加工し、そのあと焼入れ・焼戻しを行う流れがよく使われます。
焼ならしは単独で最終の熱処理になる場合もありますが、多くは次の工程をうまく進めるための下準備という位置づけです。
加工工程のどこで使うか|使い分けと図面の指示
4つの熱処理は、1つの部品に1つだけ使うとは限りません。
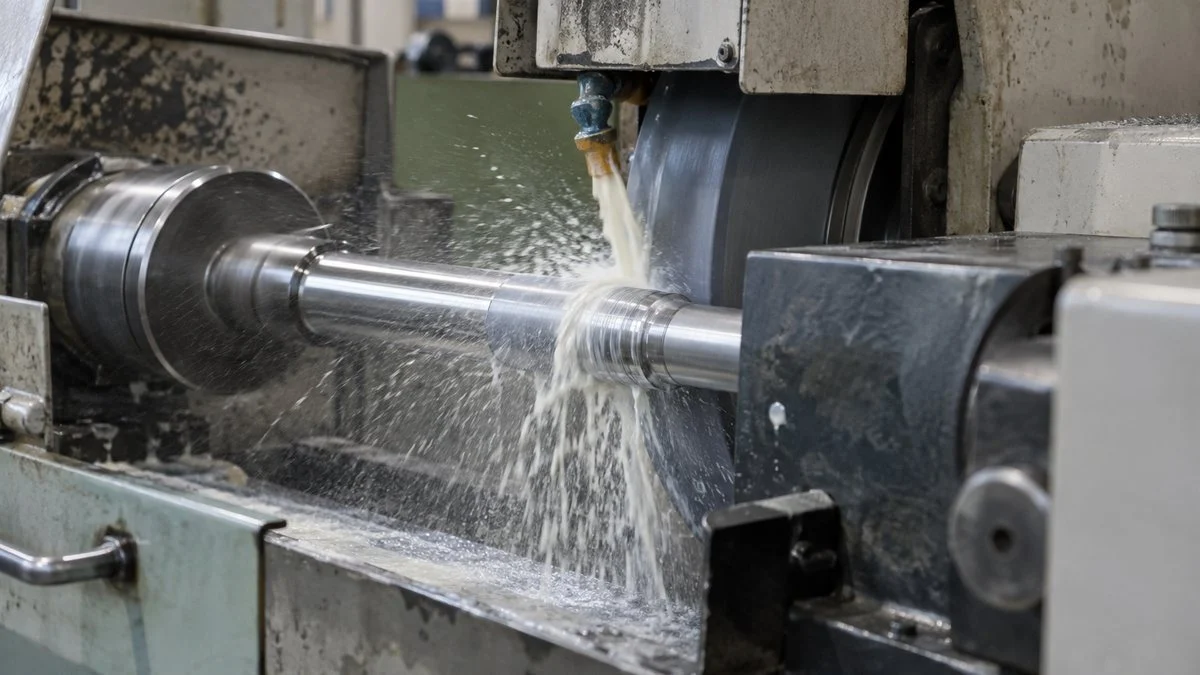
鍛造品のシャフトや歯車であれば、素材の段階で焼ならしや焼なましを行い、荒加工のあとに焼入れ・焼戻し、最後に研削で仕上げます。このように、工程の中で役割を分担して組み合わせるのが一般的です。
素材を整える熱処理と、性能をつくる熱処理は、入るタイミングが違います。
※溶接構造物や精密部品では、仕上げ前に応力除去焼なましが入ることもあります。工程の順序は部品や会社によって異なります。
焼入れをすると部品はわずかに変形し、硬くなって削りにくくもなります。そのため、寸法精度が必要な面は焼入れ前に仕上げ代を残しておき、熱処理後に研削で仕上げるのが基本の段取りです。
どの寸法を熱処理前に決め、どこを後で仕上げるかは、生産技術と設計がすり合わせるポイントになります。
図面での指示の仕方
熱処理は図面や工程表に記号で指示されることが多くあります。JIS B 0122(加工方法記号)では、焼入れがHQ、焼戻しがHT、焼なましがHA、焼ならしがHNRと定められています。
焼入れ・焼戻しを続けて行う場合は「HQ-HT」のように並べて書かれることがあります。
記号とあわせて、多くの図面では「HRC 50〜55」のように熱処理後に求める硬さの範囲が書かれています。熱処理の方法そのものより、最終的に満たすべき硬さのほうが受入れの判定基準になるためです。
図面の表題欄や注記の読み方は、機械図面の読み方でつまずく疑問でも整理しています。
熱処理を外注するときに伝えること
熱処理は、専門の熱処理メーカーに外注されることが多い工程です。依頼する側は、少なくとも次の5点を伝えておくと、条件のすり合わせがスムーズになります。
- 鋼種(材質)
- 処理の種類
- 求める硬さの範囲
- 硬さを測る位置
- 変形や割れで困る部位
特に太さの違う部品や肉厚差の大きい部品では、質量効果によって部位ごとに硬さが変わります。「どこで何HRCが出ていればよいか」を具体的に決めておくことが、後の受入検査での食い違いを防ぎます。
硬さ検査の記録やミルシートの確認は品質保証の担当とも関わる部分です。
表面だけを硬くしたい場合
ここまでの4つは、部品全体を加熱する全体熱処理です。歯車の歯面や軸の摺動部のように、表面だけを硬くして中は粘り強く残したい場合には、高周波焼入れや炎焼入れ、浸炭、窒化といった表面硬化処理が使われます。
JIS B 0122でも、これらは別の区分として記号が設けられています。
表面硬化は、めっきや塗装と並ぶ表面処理の一分野として扱われることもあります。全体を硬くするのか、表面だけで足りるのかを最初に見極めることが、コストと性能の両面で無駄のない熱処理選びにつながります。
まとめ
- 熱処理は、加熱温度と冷やし方の組み合わせで鋼の組織と性質を変える加工
- 焼入れは変態点より上から急冷して硬くし、焼戻しで硬さを調整して粘りを出す
- 焼戻しは低温150〜200℃と高温500〜650℃(調質)を使い分け、300℃前後は避ける
- 焼なましは炉内でゆっくり冷やして軟らかくし、加工性の改善やひずみ取りに使う
- 焼ならしは空冷で組織を細かく均一にし、焼入れ前の下準備にも使われる
熱処理は、部品の強さや寿命を左右する一方で、見た目では良し悪しが分からない工程です。工程設計や外注管理に関わる職種としては生産技術や機械設計が、この知識を日常的に使います。
鋼材そのものがどうつくられ、どんな企業から届くのかは、鉄鋼・非鉄金属業界の記事もあわせてご覧ください。
出典
出典・参考資料(10件)を開く出典・参考資料を閉じる
- 熱処理用語の定義(焼入れ・焼戻し・焼ならし・調質・質量効果・焼入性など):JIS G 0201:2000 鉄鋼用語(熱処理)
- 熱処理の加工方法記号:JIS B 0122:1978 加工方法記号
- S45Cの焼入温度・冷却剤・焼戻し温度・調質組織:東部金属熱処理工業組合「機械構造用鋼の焼入れ焼戻し」
- 焼戻しの温度域・焼なましの種類:キーエンス 熱処理入門「焼入れ・焼もどし・焼なまし・焼ならし」
- 完全焼なましと焼ならしの条件と違い:モノタロウ「完全焼なましと焼ならしの役割」
- 工具鋼の焼戻し温度・残留オーステナイト・サブゼロ処理:モノタロウ「焼入れ・焼戻しにともなう金属組織の変化」
- マルテンサイトなど熱処理組織の説明:プロテリアル特殊鋼「熱処理組織について」
- 調質・焼ならし・焼なましの処理条件:株式会社ナガト「調質・焼ならし・焼なまし」
- 焼入れ後すぐに焼戻す理由・焼戻しの温度域:「鋼の熱処理 焼戻し1 基礎事項」
- 焼戻し脆性の温度域:コトバンク「焼戻し脆性」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント