
部品図の表面処理欄には、「亜鉛めっき」「ニッケルめっき」といった指示がよく書かれています。めっきは部品の表面に別の金属の薄い膜をつくる処理で、種類ごとに得意なことがはっきり分かれています。
安く錆を防ぎたいのか、摩耗に耐えたいのか、寸法を崩したくないのかで、選ぶべき膜は変わります。選び方を誤ると、錆や寸法の不良、割れといった形で、後から問題が表に出てきます。
この記事では、代表的な亜鉛・ニッケル・クロム・無電解ニッケルの4種類を一覧で比較します。そのうえで、それぞれの仕組みと注意点、六価クロム規制との関係、目的から選ぶ手順という順で整理します。
この記事の内容は、動画でも解説しています。
めっきの種類と違いを一覧で比較
めっきは、部品の表面に別の金属の薄い膜をつくる表面処理です。母材だけでは足りない性質、たとえば錆びにくさや硬さ、見た目の良さを、表面の膜で補うのが目的です。
機械部品や電子部品でよく使われるのが、亜鉛、ニッケル、クロム、無電解ニッケルの4種類です。まずは全体像をつかむために、何を得意とし、何に注意が要るのかを並べてみます。
同じ「めっき」でも、得意なことと弱点がはっきり分かれます。
※硬さは代表的なめっき会社の公表値。コスト感は一般的な傾向で、部品形状・数量・膜厚で大きく変わります。
表を横に見比べると、4種類は「防錆の仕組み」と「膜厚の均一さ」で大きく二手に分かれることがわかります。亜鉛だけが、膜にキズがついても鉄を守り続ける仕組みを持っています。一方で、寸法をそろえたい部品では無電解ニッケルが抜きん出ています。
なお、めっきは塗装や熱処理と並ぶ表面処理の一種です。表面処理全体の原理や、めっき以外の選択肢も含めて知りたい方は、表面処理の仕組みと基本原理を先に押さえておくと、この先の話がつながりやすくなります。
めっきは「電気めっき」と「無電解めっき」に分かれる

4種類の違いを理解するうえで、最初に押さえたいのが処理方法の違いです。めっきは大きく、電気を流して金属を析出させる電気めっきと、電気を使わず化学反応で析出させる無電解めっきに分けられます。
亜鉛、ニッケル、クロムは主に電気めっきで、無電解ニッケルは名前のとおり無電解めっきです。同じニッケルでも処理方法が違えば、膜の性質もかなり変わります。
電流を使うかどうかで、膜厚の付き方が変わります。
電気めっき:電流で金属を析出させる
電気めっきでは、部品をマイナス側の電極にしてめっき液に浸け、電気を流します。液の中の金属イオンが電子を受け取り、部品の表面で金属として積み重なっていく仕組みです。
処理が速く、比較的安く厚みを付けられるのが長所です。反面、電流が集中しやすい角は厚く、穴の奥は薄くなるという膜厚のばらつきが避けられません。ねじ穴やはめあい部がある部品では、めっき後の寸法を見込んで図面を描く必要があります。
無電解めっき:化学反応で膜をつくる
無電解ニッケルめっきでは、次亜リン酸などの還元剤がめっき液の中で酸化するときに放出する電子を、ニッケルイオンが受け取って析出します。このときリンも一緒に取り込まれるため、皮膜はニッケルとリンの合金になります。
電気を使わないので、部品のどこでも同じ速さで膜が育ちます。めっき会社の公表値では、所定膜厚に対して±10%以内の精度で、複雑な形状の全面に膜を付けられるとされています。
亜鉛めっき:安く錆を防ぐ定番

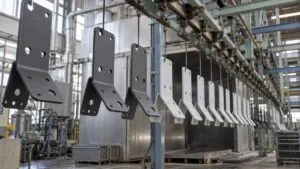
ボルトやナット、ブラケット、板金部品など、鉄鋼部品の防錆で最もよく使われるのが亜鉛めっきです。小物部品をかごに入れて回転させながら処理するバレルめっきで大量にさばけるため、単価を低く抑えやすいのが最大の強みです。
亜鉛めっきが錆に強い理由は、ほかのめっきと守り方がまったく違う点にあります。日本溶融亜鉛鍍金協会は、その働きを次の2つで説明しています。
膜で覆う働きに加えて、キズがついても鉄を守る働きがあります。
※犠牲防食は亜鉛が少しずつ消耗することで成り立つため、膜厚が厚いほど防錆の寿命は長くなります。
ニッケルやクロムは膜で覆うだけなので、膜にピンホールやキズがあると、そこから母材の鉄が錆びていきます。亜鉛は自分が先に溶けることで鉄を守るため、膜が多少傷んでも赤錆が出にくいという実用上の強さがあります。
クロメート処理で性能と色が決まる
亜鉛めっきは、そのままだと亜鉛自体が白く腐食する白錆が出やすいため、ほとんどの場合、めっきの上にクロメートと呼ばれる化成処理を施します。化成処理とは、薬液と反応させて表面に薄い保護膜をつくる処理のことです。
クロメートには光沢(青白い色)、有色(黄色〜赤みがかった色)、黒色などの種類があり、耐食性も異なります。
めっき会社の公表値では、光沢クロメートの塩水噴霧試験が24〜72時間程度なのに対し、有色や黒色は96〜150時間程度とされています。
つまり、同じ亜鉛めっきでも、クロメートの選び方で錆びにくさが大きく変わります。
なお、従来の有色クロメートは六価クロムを含むため、現在は六価クロムを含まない三価クロメートへの置き換えが進んでいます。規制との関係は後の章で整理します。
電気亜鉛めっきと溶融亜鉛めっきの違い
亜鉛めっきには、ここまで説明してきた電気亜鉛めっきのほかに、約420℃以上に溶かした亜鉛の槽に鋼材を浸す溶融亜鉛めっき(通称ドブ漬け)があります。溶融亜鉛めっきは膜が厚く、ガードレールや鉄塔、建築鉄骨など、屋外で長く使う構造物に向きます。
一方で膜厚の精密な管理は難しいため、ねじ部品や寸法がシビアな機械部品には、膜が薄く管理しやすい電気亜鉛めっきが選ばれます。「屋外の大物構造物は溶融、機械の小物部品は電気」と覚えておくと、図面を読むときに迷いません。
注意点:高強度鋼の水素脆性
電気亜鉛めっきで特に注意したいのが、水素脆性(すいそぜいせい)です。めっきの工程で発生した水素が鋼の内部に入り込み、材料がもろくなって、締め付け後にボルトが突然折れるといった不具合につながる現象です。
対策として、めっき後なるべく早く、200℃前後で数時間加熱して水素を追い出すベーキング処理を行います。
焼入れした高強度ボルトやばねなど、硬い鋼材ほど水素脆性の影響を受けやすいため、図面や発注仕様にベーキングの有無を明記しておくことが大切です。
ニッケルめっき:外観と下地の万能選手
電気ニッケルめっきは、やや黄色みを帯びた白い光沢が特徴で、変色しにくく見た目が整うことから、外観部品や電子部品に広く使われています。鉄鋼や銅合金に対して密着が良いため、ほかのめっきの下地として使われることが非常に多いのも特徴です。
身近な例が、水栓金具や自動車のバンパーなどに見られる、いわゆる「クロムめっき」の外観です。実はこれは、ニッケルめっきの上にごく薄いクロムめっきを重ねた多層構造になっています。
表面に見えるのはクロムでも、錆を防いでいるのは下のニッケル層です。
※層の組み合わせや厚さは、母材や求める耐食性によって変わります。
光沢と無光沢で性質が違う
電気ニッケルめっきは、めっき液に加える光沢剤の有無で、光沢・半光沢・無光沢に分かれます。見た目だけでなく硬さも変わり、めっき会社の公表値では光沢ニッケルがHV550程度、無光沢ニッケルがHV150〜250程度です。
光沢ニッケルは硬いぶん、めっき後に曲げる、スポット溶接するといった二次加工で割れや不具合が出やすくなります。めっき後に加工がある部品では無光沢や半光沢を選ぶなど、後工程まで含めて指定するのが実務のポイントです。
磁性に注意
見落とされやすいのが、ニッケルが強い磁性を持つ金属だという点です。電気ニッケルめっきを施すと、母材が非磁性のステンレスや銅合金でも、表面に磁性を持つ膜ができます。
センサーの周辺部品や、磁気の影響を嫌う電子機器の部品では、これが問題になることがあります。
母材の選び方と合わせて考える必要があり、たとえばステンレスの磁性の有無はSUS304・SUS316・SUS430の違いでも大きな判断材料になっています。
クロムめっき:装飾クロムと硬質クロムは別物

「クロムめっき」と一口に言っても、実務では装飾クロムめっきと硬質クロムめっき(工業用クロムめっき)の2つがまったく別の用途で使われています。
図面に「クロムめっき」とだけ書くと、意図と違う処理が上がってくるおそれがあるため、どちらかを明記することが欠かせません。
同じクロムでも、目的も膜厚もまったく異なります。
※硬さは硬質クロムめっきを手がけるめっき会社の公表値です。
硬質クロムは摺動部品の定番
硬質クロムめっきは、Hv800〜1000という非常に硬い膜で、表面が滑りやすく摩擦係数が小さいのが特徴です。油圧シリンダーのロッドやピストン、製紙や印刷のロールなど、こすれ合いながら動く部品の寿命を延ばす用途で長く使われてきました。
めっき会社によっては500µmを超える厚付けにも対応しています。一方で電気めっきの一種なので、穴の内側や入り組んだ形状には膜が付きにくい点に注意が必要です。高炭素鋼では、亜鉛めっきと同様に水素脆性を防ぐためのベーキングも行われます。
装飾クロムは下地で性能が決まる
装飾クロムめっきのクロム層は非常に薄く、防錆の主役は下地のニッケルです。そのため、錆びにくさを高めたいときはクロムではなくニッケル層の厚さや構成を見直すのが近道になります。
近年は、六価クロムを使うめっき液から、三価クロムのめっき液へ切り替える動きもあります。三価浴のクロムめっきは色調がやや異なるため、外観部品で切り替える場合は、既存品と並べて色味を確認しておくと安心です。
無電解ニッケルめっき:複雑形状と寸法精度に強い
無電解ニッケルめっきは、4種類の中で最も「精密部品向き」のめっきです。穴や溝の内側まで同じ厚さで膜が付くため、めっき後に仕上げ加工をしなくても寸法を保ちやすいという強みがあります。
精密機械部品や電子部品、金型部品など用途は幅広く、電気ニッケルでは膜が付かない部分がある部品の置き換え先としてもよく選ばれます。性質を大きく左右するのが、皮膜に含まれるリンの量です。
リンが少ないほど硬く、多いほど錆びにくく非磁性になります。
※リン含有率の区分はめっき会社によって多少異なります。熱処理を加えると性質が変わる点にも注意が必要です。
熱処理で硬さが上がる
無電解ニッケルは、めっきしたままの状態で400〜500Hv程度の硬さがあり、電気ニッケルより硬い膜です。さらにめっき後に300〜400℃程度で熱処理すると、皮膜の構造が変わって700〜800Hv程度まで硬くなるとされています。
条件によっては1,000Hv程度に達するというデータもあり、熱処理した無電解ニッケルは硬質クロムに近い耐摩耗性を示します。
複雑な形状で硬質クロムが付きにくい部品の代替として検討される理由がここにあります。熱処理の有無や温度は皮膜の性質を変えるため、目的に合わせて図面や発注仕様で指定します。
コストと液管理
無電解ニッケルの弱点はコストです。めっき液の成分濃度や温度、pHを常に適切に保つ必要があり、管理には高度な知識と設備が求められます。材料費や処理時間もかさむため、電気ニッケルに比べて処理単価は高くなる傾向があります。
そのため、単純な形状の鉄部品で防錆だけが目的なら、亜鉛めっきで十分なことがほとんどです。「寸法精度」「複雑形状」「非磁性(高リン)」のどれかが必要なときに選ぶ、と考えると過剰品質を避けられます。
六価クロム規制とめっき選びの関係
めっき選びで避けて通れないのが、六価クロムの規制です。六価クロムは毒性が強く、欧州のRoHS指令(電気・電子機器の特定有害物質使用制限)では規制物質の一つとされています。均質材料中の最大許容濃度は0.1wt%と定められています。
ここで混乱しやすいのが、「クロム」という言葉が付く処理が複数あることです。規制の対象になるのは六価クロム化合物で、金属クロムそのものではありません。どの処理が該当するのかを整理すると、次のようになります。
めっき(金属皮膜)とクロメート(化成皮膜)は別物です。
製品側で問題になるのはクロメート皮膜
製品の規制対応で実際に問題になるのは、亜鉛めっきの上の六価クロメート皮膜です。クロムめっきは六価クロム化合物を還元して金属クロムとして析出させるため、皮膜自体には六価クロム化合物を含まず、一般にRoHS指令に適合できるとされています。
ただし、取引先のグリーン調達基準で「六価クロムの使用禁止」と工程まで含めて定めている場合もあります。法規制の対象かどうかと、顧客の要求を満たすかどうかは別に確認する必要があります。
自動車向けでは、EUのELV指令(廃自動車指令)でも六価クロムは鉛・水銀・カドミウムと並ぶ使用制限物質とされています。
国内では排水基準が強化された
工場側の規制も動いています。水質汚濁防止法に基づく六価クロム化合物の一律排水基準は、2024年4月1日から0.5mg/Lから0.2mg/Lへ強化されました。
電気めっき業には、経過措置として3年間、0.5mg/Lの暫定排水基準が設けられています。
めっきを外注する側から見ると、こうした対応の負担は処理価格や、受けられるめっきの種類に影響してくる可能性があります。規制強化の流れや技術の変遷は、表面処理が注目される背景と規制の動きで詳しく整理しています。
目的別:めっきの選び方

ここまでの内容を、実際に部品のめっきを決める手順に落とし込みます。ポイントは、「何のためにめっきするのか」を最初に一つ決めることです。目的があいまいなまま「とりあえずニッケル」と指定すると、コストか性能のどちらかで無駄が出ます。
目的→形状・寸法→母材・後工程→規制の順に絞り込みます。
※最終的な仕様は、めっき会社と膜厚・前処理・マスキングの範囲を擦り合わせて決めます。
手順の後半で出てくる形状や母材の条件は、設計の段階で決まるものがほとんどです。機械設計の仕事の流れでいえば詳細設計で図面に落とし込む項目で、材料や公差と同じタイミングで表面処理まで決めておくと、試作後の手戻りを減らせます。
図面ではめっき後の寸法を指定する
めっきは部品の表面に膜を足す処理なので、はめあい部やねじ部の寸法が膜厚ぶん変わります。図面の寸法がめっき前なのか、めっき後なのかを明記しておかないと、組み立てで入らない、ねじが締まらないといったトラブルになります。
切削や研削で仕上げた精密部品であれば、めっき後に研磨で寸法を合わせるのか、膜厚を見込んで先に削っておくのかを加工工程と一緒に決めておくことが大切です。加工法ごとの精度の出し方は切削・研削など加工技術の基礎もあわせて確認してください。
よくある失敗
- 高強度ボルトに電気亜鉛めっきを指定し、ベーキングの指示が抜けて締結後に破断した
- 「クロムめっき」とだけ書いたため、耐摩耗が目的だったのに装飾クロムで上がってきた
- 光沢ニッケルを施した板金をめっき後に曲げ、曲げ部の膜が割れた
- 非磁性のステンレス部品にニッケルめっきをかけ、センサーが誤作動した
- 無電解ニッケルを「念のため」で指定し、防錆だけが目的の部品で単価が大きく上がった
いずれも、めっきの種類そのものではなく、目的と条件の伝え方で起きる失敗です。めっき会社に相談するときは、部品の使われ方や求める性能を具体的に伝えると、適した処理を提案してもらいやすくなります。
まとめ
- めっきは電気めっきと無電解めっきに分かれ、膜厚の付き方が大きく異なる
- 亜鉛めっきは犠牲防食で鉄を守る安価な定番。クロメートの種類と水素脆性に注意
- ニッケルめっきは外観と下地の万能選手。磁性と二次加工での割れに注意
- クロムめっきは装飾クロムと硬質クロムで目的が別。図面ではどちらかを明記する
- 無電解ニッケルは複雑形状と寸法精度に強いが高め。規制対応は六価クロメートの有無が焦点
めっきの選び方は、部品の使われ方と設計条件を知ってはじめて決まります。めっきが実際にどの業界でどう使われているかは表面処理の主な用途と業界別の活用方法で、表面処理全体の原理は下の記事で整理しています。
出典
出典・参考資料(14件)を開く出典・参考資料を閉じる
- RoHS指令の対象物質と最大許容濃度:ジェトロ「RoHS(特定有害物質使用制限)指令の概要:EU」
- 六価クロム化合物の排水基準改正:大阪府「六価クロム化合物の排水基準と暫定排水基準が改正されました(令和6年4月1日施行)」
- 六価クロム化合物の排水基準改正(改正前後の値・暫定排水基準):環境省「水質汚濁防止法施行規則等の一部を改正する省令の公布について」
- ELV指令の対象物質:EnviX「EU ELV指令/ELV規則案」
- 三価クロムと六価クロム、めっきとクロメートの違い(クロムめっき皮膜のRoHS上の扱い):めっきand表面処理技術サイト「3価クロムと6価クロムとは」
- 亜鉛めっきの防食機構:一般社団法人日本溶融亜鉛鍍金協会「亜鉛めっきの防食機構とは?」
- 電気亜鉛めっきのクロメート・ベーキング:三和メッキ工業「亜鉛めっき」
- 溶融亜鉛めっきと電気亜鉛めっきの違い:日新工業「溶融亜鉛めっきとは?防錆のメカニズムや他のめっきとの違いを解説」
- 電気ニッケルめっきの硬さ・磁性:三和メッキ工業「ニッケルめっき」
- ニッケルめっきの種類とリン含有率による特性:清川メッキ工業「ニッケルめっき」
- 無電解ニッケルめっきの原理とリン含有率:スズキハイテック「無電解ニッケルめっき(リン)の種類や特性」
- 電解ニッケルと無電解ニッケルの違い(膜厚の均一性・コスト・浴管理):スズキハイテック「電解ニッケルめっきと無電解ニッケルめっきの違いを解説!」
- 無電解ニッケルめっきの硬度・膜厚精度:近畿防蝕「無電解ニッケルめっき」
- 硬質クロムめっきの硬度・用途:近畿防蝕「硬質クロムめっき」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント