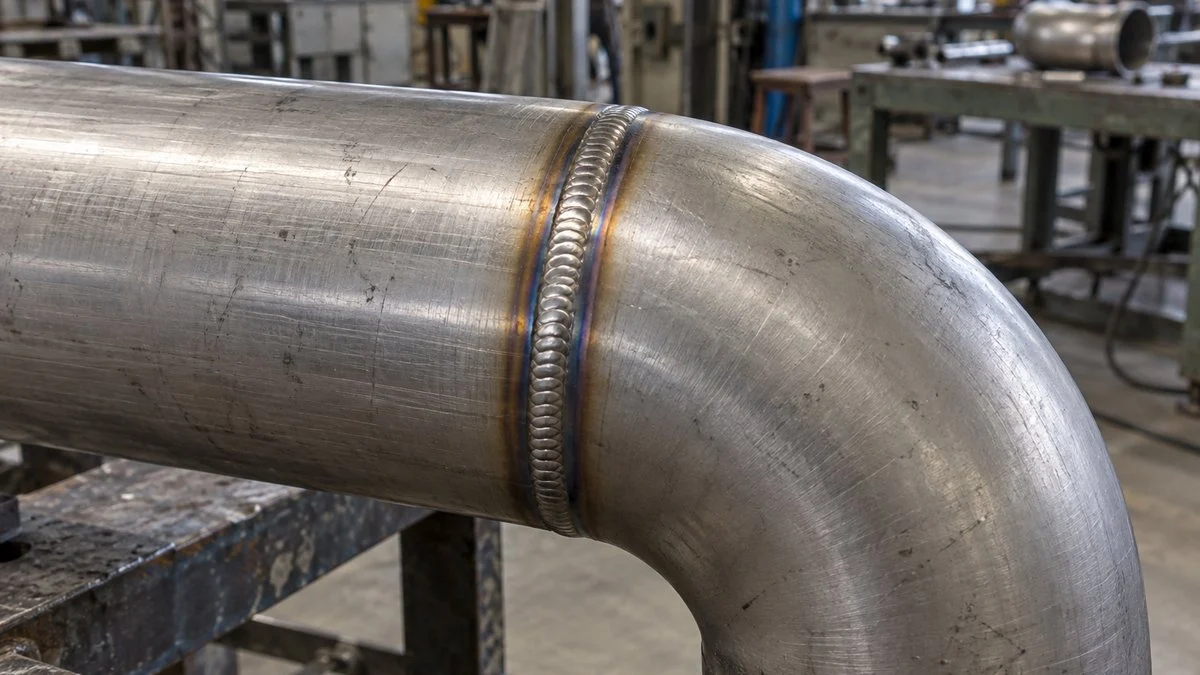
SW(ソケットウェルド)は、管を継手やバルブの受け口に差し込み、外側を溶接する差込み溶接式の接続です。BW(バットウェルド)は、端を斜めに削った管どうしを突き合わせて溶接する突合せ溶接式です。
口径の目安は、SWが主に50A以下、BWが主に65A以上で、これは規格の上限ではなく実務の目安であり、強度や流体の条件によっては小口径でもBWを選びます。
以下、使い分け・バルブ端部の構造・比較とSW溶接の注意を順に見て、後半では手配の注意点と、「バッドウェルド」の表記や「エルボ BW」の意味などのよくある質問にも答えます。
SW(ソケットウェルド)とBW(バットウェルド)の使い分け
まず、SW(ソケットウェルド)とBW(バットウェルド)の違いは次のとおりです。
- SW(ソケットウェルド、Socket Weld):差込み溶接式
- BW(バットウェルド、Butt Weld):突合せ溶接式
SWは配管を差し込んだあと、受け口の端を溶接する方式で、主に50A以下の小口径で使います。
BWは配管どうしを突き合わせながら溶接して接続する方式で、主に65A以上の大口径に使います。
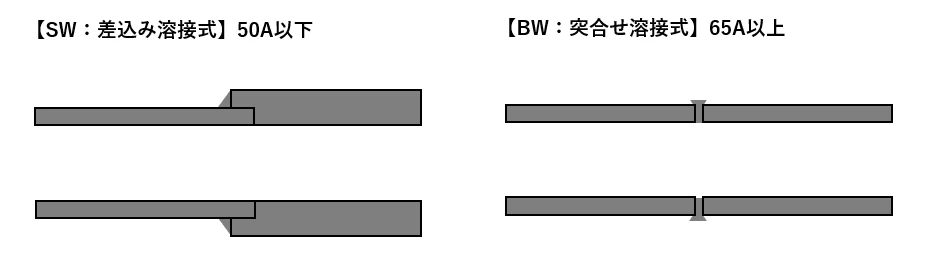
SWは差し込んで外側を溶接し、BWは開先どうしを突き合わせて溶接します。
※青い部分が溶接。濃い灰色が管、薄い灰色が継手(模式図)。
小口径でBWを使わないのは、内面側にビードがはみ出すと、閉塞や流れの妨げになるリスクが上がるためです。管が細いほど、同じはみ出しでも流路に占める割合が大きくなります。
差し込むだけで芯が決まるSWは、細い管の芯を合わせて突き合わせるBWより、現場で施工しやすい面もあります。ただし、溶接部の強さではBWの方が優れているため、強度が必要な場合などは小口径でもBWを使うことがあります。
小口径でもBWを検討するのは、次のような条件です。
- 高い圧力・温度がかかり、溶接部の強さが要る
- 振動や圧力・温度の変動が繰り返しかかる
- すき間腐食やエロージョン(流れによる削れ)が心配な流体
- すき間を嫌う食品・医薬品の配管
- 溶接部の内部まで検査で確かめたい
「50A以下」は規格の上限ではなく、SW継手の米国規格 ASME B16.11 は、NPS 4(100A相当)までの寸法を持っています。
一方で、プロセス配管の規格 ASME B31.3 は、激しい繰返し荷重がかかる条件ではDN 50(50A)を超えるSWを使えないとしており、50Aが境目になりやすい背景の一つです。
まず口径で目安をつけ、条件によっては小口径でもBWにします。
SW(ソケットウェルド)とBW(バットウェルド)の構造
同じバルブでも、SWとBWのどちらにするかによって接続部の構造が変わります。例として、ボールバルブの断面を描くと次のようになります。
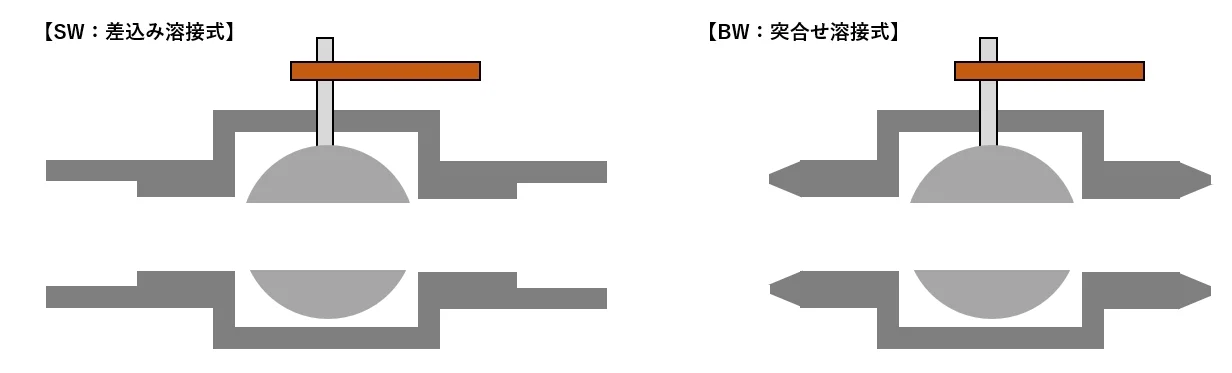
SWは、配管を差し込むために受け口(ソケット)が窪んだ構造になっています。BWは、溶接後に配管と径が同じになるよう、先が少し斜めに削られています。
この斜めの削りを開先(かいさき)と呼びます。BWの端部の規格 ASME B16.25 では、一般的な肉厚なら片側37.5°前後のV形が標準的な形です。
どちらも溶接後の内径はほぼそろいます。ただし方式を間違えると接続できないので、バルブを手配する際は端部の形を間違えないように注意しましょう。
継手やバルブは「端部の形+種類」で呼びます。BWエルボは突合せ溶接式のエルボです。
※同じ90°エルボでも、SWエルボとBWエルボは端部の形が違うので互換性はありません。
SWとBWの比較
SWとBWの違いを一覧にすると、次のとおりです。
口径・内面・施工・検査で向き不向きが分かれます。
※「溶接部の強さ」は同じ口径・肉厚で比べた一般的な傾向です。実際の強度は設計条件・施工・検査で変わります。
検査のしやすさも違いの一つです。SWのすみ肉溶接は形の都合で内部を写しにくく、表面の検査が中心になりやすいため、内部まで確かめたい配管ではBWが選ばれます。
SWは奥まで差し込まない
SWでは、配管をソケットの奥に当たるまで差し込んでから約1.6mm(1/16インチ)引き戻し、すき間を空けて溶接します。
ASME B31.1・B31.3 などの規格も溶接前のすき間を求めていて、B31.3 の図では約1.5mm(1/16インチ)です。奥まで当てたまま溶接すると、溶接の収縮や運転中の熱膨張で配管が奥を押し、溶接部に割れが生じるおそれがあるためです。
差し込んだ管を少し戻し、膨張・収縮の逃げを残します。
※ASME B31.3 の図は「溶接前に約1.5mm(1/16インチ)」。溶接後のすき間の寸法は決めていません。
SWは内側にすき間が残るため、そこに液がたまってすき間腐食を起こすことがあります。ステンレスでも、すき間ではSUS304が錆びる原因と同じ局部的な腐食が進むことがあります。
ASME B31.3 も、すき間腐食や激しいエロージョンが起きる流体ではSWを使わないよう求めています。腐食性の流体や、すき間を嫌う食品・医薬品の配管では、小口径でもBWを選びます。
SWとBWを手配するときの注意点
SWとBWの取り違えは、現場で管がつながらないという形で表に出ます。手配の前に、次の項目を仕様書と照らし合わせます。
- 端部の形:SW・BW・フランジ・ねじ込みのどれか
- 口径と肉厚:BWは管のスケジュール番号(Sch)と継手の肉厚をそろえる。SWは JIS B 2316 なら Sch 80・Sch 160、ASME B16.11 なら Class 3000・6000 などの区分で選ぶ
- 材質:炭素鋼・ステンレスなど、管と継手の材質をそろえる
- 規格:JIS か ASME か。呼び方が似ていても寸法が違うことがある
注文の書き方は会社ごとに違います。説明用の記入例を挙げると「BW 90°ロングエルボ 50A Sch 40 SUS304 JIS B 2312」のようになります。端部・種類・口径・肉厚・材質・規格を1行に並べると、取り違えを防げます。
JISとASMEのどちらを使うかは、案件の配管仕様書(パイピングクラス)で決まっていることが多くあります。P&ID(配管計装図)のラインごとの仕様記号から、その仕様書をたどるのが確実です。
バルブを機器の専用フランジにつなぐ場合は、相フランジを誰が用意するかも絡み、所掌とあわせて端部の形を早めに決めておきます。
肉厚の表し方は配管のスケジュール(Sch)、口径の違う管をつなぐ継手はレデューサの記事で整理しています。
SWとBWのよくある質問
バッドウェルドとバットウェルド、どちらが正しいですか?
英語の butt weld(突合せ溶接)から来た言葉なので、音に近いのはバットウェルドです。現場や資料では「バッドウェルド」も広く使われ、どちらもBW(突合せ溶接)を指します。
配管のSWとは何ですか?
配管やバルブの仕様でSWとあれば、ソケットウェルド(差込み溶接)の略です。JISでは「差込み溶接式」と呼び、鋼製の管継手の規格は JIS B 2316 です。電気の図面ではスイッチをSWと書くことがあるので、配管図と電気図で読み分けます。
BWエルボとは何ですか?
突合せ溶接式のエルボ(曲がり継手)で、両端に開先があり、管と突き合わせて溶接します。寸法は JIS B 2312 や ASME B16.9 で決まっていて、曲げ半径の違うロングとショートがあります。
SWとねじ込みはどう違いますか?
どちらも小口径で使いますが、ねじ込みは管用ねじで締めるので、溶接せずに組めて外すこともできます。SWは溶接で固定するぶん漏れにくく、高温・高圧の配管や漏れを嫌う流体に向きます。
まとめ
- SW(ソケットウェルド)は差込み溶接式で、主に50A以下の小口径に用いる
- BW(バットウェルド)は突合せ溶接式で、主に65A以上の大口径に用いる。強度などが要る場合は小口径でもBW
- 溶接方式によって構造が変わるので、バルブ等を手配する際には端部の形に注意が必要
- SWは奥から約1.6mm引き戻して溶接し、すき間腐食が心配な流体ではBWを選ぶ
- 継手の規格は、SWが JIS B 2316・ASME B16.11、BWが JIS B 2312・ASME B16.9
配管の接続方式は細かい使い分けや規格があって分かりにくいですが、形式だけで覚えずに、なぜそれが最適なのかを理解しておくことが大切です。
溶接の方法そのものはTIG・MIGなど溶接の種類と違い、配管の材質はステンレスの種類と違いで整理しています。フランジ接続についてはフランジの種類やフランジのFFとRFの違いもあわせてご覧ください。
出典
出典・参考資料(12件)を開く出典・参考資料を閉じる
- 日本規格協会「JIS B 2316:2017 配管用鋼製差込み溶接式管継手」プレビュー
- 日本規格協会「JIS B 2312:2024 配管用鋼製突合せ溶接式管継手」プレビュー
- ASME「B16.11 Forged Fittings, Socket-Welding and Threaded」
- ASME「B16.9 Factory-Made Wrought Buttwelding Fittings」
- Project Materials「What is ASME B16.11?」(ASME B16.11 の対象サイズ)
- Project Materials「What Is Pipe Beveling?」(ASME B16.25 の開先)
- EPRI「Analysis of Socket Welded Assembly Gap(1009715)」(ASME B31.1 などの 1/16インチのすき間とその理由)
- SVF「ステンレス製差込溶接型 JIS B2316 SCH80・SCH160」(JIS B 2316 の継手の肉厚区分)
- Ferrobend「ASME B16.11 Socket Weld Class 3000 Coupling Dimensions」(NPS 1/8〜4 の寸法表)
- Project Materials「Fillet Weld vs Butt Weld」(すみ肉溶接と突合せ溶接の検査方法)
- A Marine Blog「Why is the Gap needed on Socket Welds」(ASME B31.3 の溶接前のすき間)
- LittlePeng「ASME B31.3 Limitations on Welded Joints」(ASME B31.3 の SW の制限)
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント