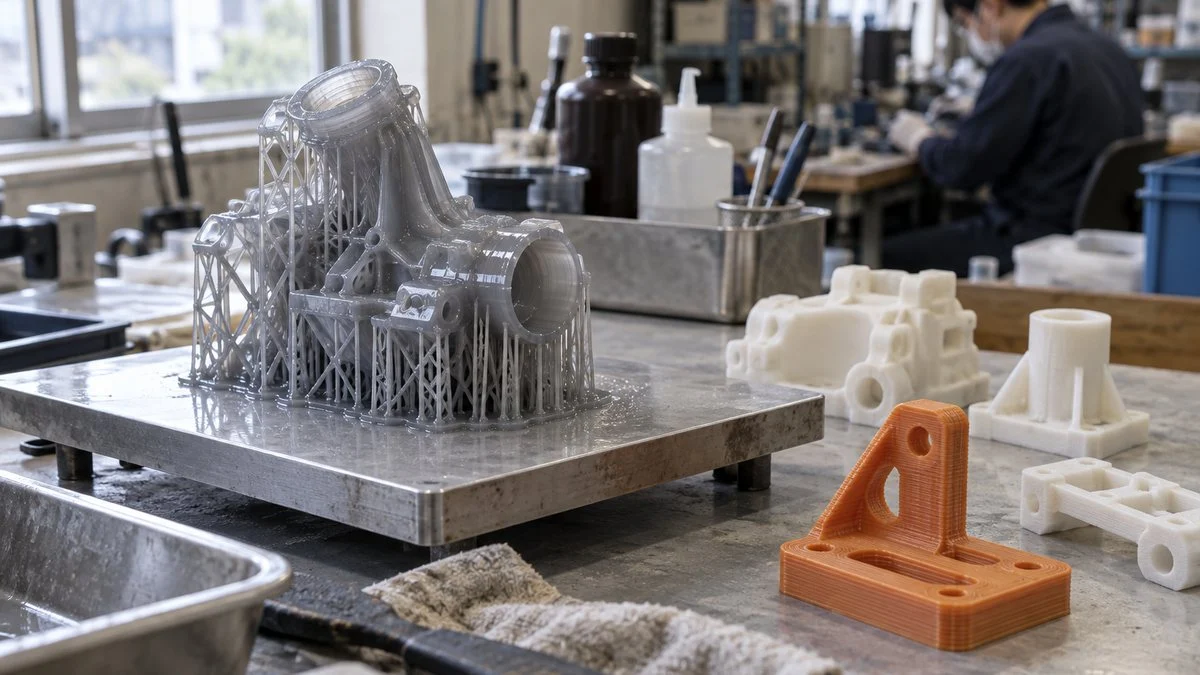
樹脂の3Dプリンターは、方式ごとに、得意な精度、強度、表面の仕上がり、後処理の手間、1個あたりのコストが大きく違います。試作の目的や数量によって、向いている方式が入れ替わります。
主な方式は4つあります。溶かした樹脂を押し出して積む方式、液体の樹脂に光を当てて固める方式、樹脂の粉を熱で溶かして固める方式、樹脂の液滴を噴射して固める方式です。
この記事では、樹脂で主に使われる4つの方式(材料押出、液槽光重合、粉末床溶融結合、材料噴射)を取り上げます。規格上の分類と呼び名、一覧での比較、方式ごとの特徴、後処理の違い、用途別の選び方、安全衛生の順で整理します。
樹脂3Dプリンターの方式は4つに分かれる
3Dプリンターによる造形は、専門的には付加製造(AM:Additive Manufacturing)と呼ばれます。
国際規格のISO/ASTM 52900と、その2019年の最終原案を基に国内の用語の実態に合わせて一部を修正した(MOD)日本産業規格のJIS B 9441では、付加製造のプロセスを7つのカテゴリに分類しています。
7つのうち、樹脂部品の造形で主に使われるのは、材料押出、液槽光重合、粉末床溶融結合、材料噴射の4つです。結合剤噴射、指向性エネルギー堆積、シート積層は、この記事では扱いません。
7方式それぞれの仕組みは3Dプリンティングの仕組みと基本原理で図解しています。
規格の7分類のうち、樹脂部品の造形でよく使われるのは次の4つです。
※略号はISO/ASTM 52900:2021の表記(JIS B 9441:2020は用語に略号を付けず、附属書の表記例で用いている)。日本語の用語はJIS B 9441:2020による。
規格上の名称と、現場やカタログで使われる呼び名は一致しないことが多く、ここが最初につまずきやすい点です。たとえば「FDM」は材料押出を指す呼び名として広く使われていますが、FDMはストラタシス社の登録商標です。
一般には「熱溶解積層(法)」と呼ばれることが多く、FFF(Fused Filament Fabrication)も同じ意味で使われます(日本AM協会の用語集)。
この記事でも、方式の総称としては規格名の「材料押出」を使い、通称は括弧で添えます。
カタログや見積書では、右の列の呼び名で書かれていることが多くあります。
※呼び名の対応は日本AM協会の用語集、ストラタシス社の製品仕様書などをもとに編集部で整理。
4方式の違いを一覧で比べる
先に全体像を示すと、表面のきれいさと細かさなら液槽光重合と材料噴射、強度と数量なら粉末床溶融結合、手軽さと装置の安さなら材料押出が有利になる傾向があります。
ただしこれは一般的な傾向で、同じ方式でも機種と材料によって差が大きい点に注意が必要です。
◎=有利、○=標準的、△=不利になりやすい。機種や材料で入れ替わることがあります。
※評価は各メーカーの技術資料をもとにした一般的な傾向の整理(編集部整理)で、特定の機種の性能を示すものではありません。産業用の材料押出機のように、個別には評価が上がる例もあります。装置価格の評価は、光造形機とSLS機を製造するFormlabs社自身による米ドル建ての価格帯の整理を参考にしたもので、中立的な市場調査ではありません。
この表で押さえておきたいのは、どの方式にも「弱い項目」があることです。表面がきれいな方式は後処理に手間がかかり、サポートが要らない方式は装置が高価になりやすい、というように、長所と短所がトレードオフになっています。
以下では、方式ごとに原理と特徴を見ていきます。数値はメーカーが公表している機種ごとの代表的な例で、その方式すべてに当てはまる一般則ではありません。
材料押出(FDM・FFF):手軽で材料の選択肢が広い
材料押出は、糸状の樹脂(フィラメント)などを加熱したノズルで溶かし、断面の形に沿って押し出しながら1層ずつ積み上げる方式です。JIS B 9441では「ノズル又はオリフィスから材料を押し出し、選択的に供給する」プロセスと定義されています。
装置の幅が広いのが特徴で、個人向けの小型機から、エンジニアリングプラスチックを扱える産業用の大型機まであります。
価格の目安として、光造形機とSLS機のメーカーであるFormlabs社の比較ガイドが、材料押出の装置を整理しています。低価格機やキットで約200ドルから、業務用のデスクトップ機で2,000〜8,000ドル、産業用で15,000ドルからです。
同社自身による米ドル建ての整理で、中立的な調査ではない点に注意が必要です。
積層ピッチと精度の例
積層の厚さ(積層ピッチ)は、ほかの方式と比べて粗めです。キーエンスは、一般的なデスクトップ3Dプリンターの積層ピッチを0.1〜0.2mmと説明しています。
産業用の例では、ストラタシス社のF370が材料に応じて0.127〜0.330mmの積層厚を選べる仕様です。
同じF370の仕様書では、達成できる精度を「±0.200mm、または1mmあたり±0.002mmのいずれか大きい方」としています。
95%の寸法歩留まりにもとづく統計値で形状に依存し、Z方向(高さ方向)には積層厚ぶんの公差が加わるという注記付きです。
図面の公差と比べるときは、寸法公差と幾何公差の考え方を踏まえ、どの寸法にどこまで求めるかを先に決めておくと判断しやすくなります。
強度の方向差とサポート
材料押出では、層と層の接着面が弱点になりやすく、積層方向(Z方向)に引っ張る力に弱いという性質があります。Formlabsの比較ガイドでも、材料押出の造形品は異方性(向きによって性質が違うこと)があると説明されています。
そのため、治具や機能部品を作るときは、力がかかる向きに対して層が並ぶように造形の向きを決めるのが基本です。張り出した部分には支え(サポート)が必要で、産業用機には水溶液で溶かして取り除ける可溶性サポート材を使える機種もあります。
使える材料は熱可塑性樹脂で、PLA、ABS、PETG、TPU(柔らかい樹脂)などが代表例です。産業用機では、PC-ABSや炭素繊維入りのABS、PEEKなどの高性能樹脂まで選択肢があります。
材料ごとの性質の違いは、装置が対応している材料リストと材料メーカーのデータシートで確認します。
液槽光重合(SLA・DLP・LCD):細部と表面の再現性が高い
液槽光重合は、槽にためた液体の光硬化性樹脂(レジン)に光を当て、当たった部分だけを1層ずつ固めていく方式です。一般に「光造形」と呼ばれ、積層痕が目立ちにくく、細かい形状まで再現しやすいのが強みです。
光の当て方によって、レーザーで描くSLA、プロジェクターで面ごとに当てるDLP、液晶パネルで光をマスクするLCD(MSLA)の3つに分かれます。どれも原理は同じ液槽光重合ですが、解像度の決まり方と造形の速さが異なります。
いずれも液体レジンを光で固める方式で、光源の違いで呼び分けます。
※機種の数値はFormlabsの解説による例。
Formlabsの解説では、多くのレジン3Dプリンターの標準的な積層厚は25〜200μmの範囲です。
同社の比較ガイドでは、SLAの寸法精度の例として「±0.15%(下限±0.02mm)」を挙げています。これは1〜30mmの形状を対象にした同社の整理です。
また同ガイドでは、液槽光重合の造形品は等方性(向きによる性質の差が小さいこと)が高く、水密性も高いとしています。形状確認や組み付け確認の試作、透明部品、型取り用の原型などに向くのはこのためです。
一方で、造形後に洗浄と二次硬化(追加で光を当てて硬化を進めること)が欠かせません。
材料は光硬化性樹脂に限られますが、汎用、エンジニアリング用途、歯科・医療用、シリコーン系など、40種類以上をそろえるメーカーもあります。
最終部品に使う場合は、耐熱性や長期の使用環境への適合を材料のデータシートで確認することが大切です。
粉末床溶融結合(SLS・MJF):サポート不要で数量に強い
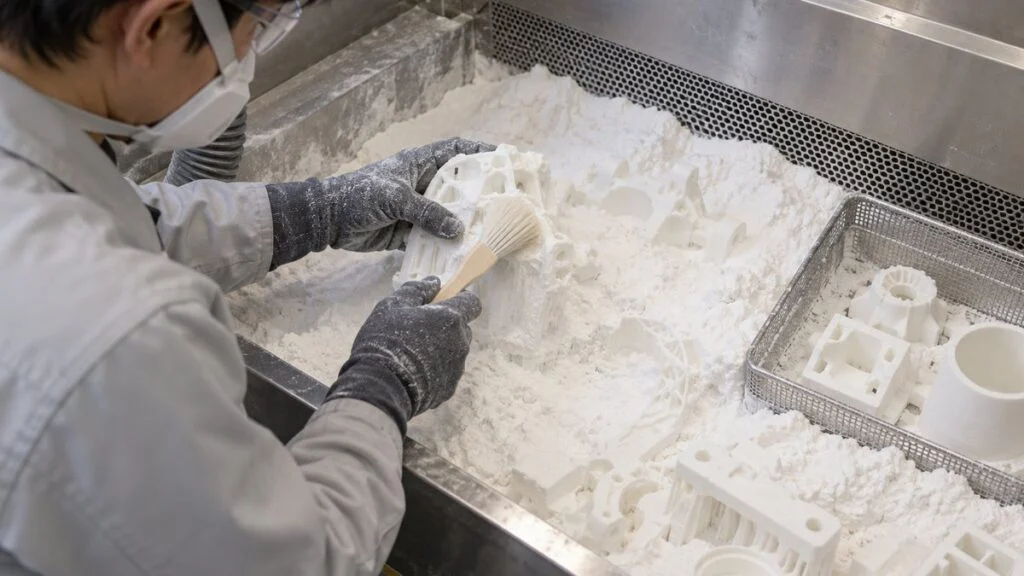
粉末床溶融結合は、樹脂の粉末を薄く敷き詰め、断面にあたる部分だけを熱で溶かして固める工程を繰り返す方式です。溶けなかった粉末がそのまま造形品を支えるため、サポートが不要で、造形空間に部品を立体的に詰めて一度に多数個を作れます。
熱の与え方には2つの系統があります。レーザーで粉末を焼き固めるSLSと、HP社のMulti Jet Fusion(MJF)です。
MJFでは、固めたい部分に熱を吸収する薬剤(フュージングエージェント)を噴射します。輪郭の外側には溶融を抑える薬剤(ディテーリングエージェント)を噴射し、そのあと全体を加熱します。
強度と精度の例
材料の中心はPA12(ナイロン12)で、PA11、TPU、PPなどもあります。
EOS社の公式データシートでは、PA12材料「PA 2200」を積層厚120μmの標準的な条件(Balance)で造形した場合の引張強さを示しています。X・Y方向で48MPa、Z方向で42MPaです。
破断までの伸びはX・Y方向の18%に対してZ方向は4%で、特に粘り強さに方向の差が出ます。方向による強度差が少ないとされる方式でも、粉末床溶融結合で造形の向きの影響がゼロになるわけではない点は覚えておきたいところです。
寸法精度の例として、Formlabsの比較ガイドは自社のSLS機(Fuseシリーズ)の公差を示しています。XY方向で±0.5%または±0.3mmの大きい方、Z方向で±1%または±0.6mmです。
表面は粉末由来のざらつきがあり、光造形ほど滑らかにはなりません。
粉末の再利用と設備
溶けなかった粉末は回収して再利用できますが、熱の履歴で性質が変わるため、新しい粉末を一定の割合で混ぜて使うのが一般的です。リコーはMJFのPA12について、再利用材に新規材料を20%入れ替えれば安定した性能を発揮すると説明しています。
装置は4方式の中で高価な部類です。
Formlabsの整理では、ベンチトップ型の産業用SLS機は本体で3万ドル弱から(粉末の管理・清掃設備を含めると6万ドルから)です。従来型の産業用SLS機は約20万ドルからとされています。
加えて、造形品を粉末から取り出す除粉や、表面の粉を落とすブラストの設備も要るため、社内に持つか出力サービスに外注するかの判断が特に重要になる方式です。
材料噴射(インクジェット):高精細で複数材料を組み合わせられる
材料噴射は、プリンターのヘッドから光硬化性樹脂などの細かい液滴を噴射し、紫外線で固めながら積み重ねる方式です。
JIS B 9441では「造形材料の液滴を選択的に堆積する」プロセスと定義され、材料の例として感光性樹脂やワックスが挙げられています。
積層は非常に細かく、キーエンスのAGILISTAは積層ピッチ15μm、ストラタシス社のJ850 Proは最小14μmの積層が可能です。
J850 Proの仕様では、剛性材料で造形したときのデータ寸法からの典型的なずれを示しています。100mm未満で±100μm、100mm以上で±200μmまたは部品長の±0.06%の大きい方です。
もう一つの特徴は、硬い材料と柔らかい材料、透明と着色など、複数の材料を1回の造形で組み合わせられることです。
J850 Proは最大7種類の材料を同時に使え、色見本に合わせたカラー造形にも対応しています。デザイン確認のモデルや、ゴム部分を含む製品の外観試作に向いています。
サポートは必要ですが、J850 Proのように、水に溶けるタイプや水流で落とせるタイプのサポート材を選べる機種があり、除去は比較的簡単です。
一方で、装置と材料の価格は高めで、材料は光硬化性樹脂が中心です。強度や耐熱性が求められる機能試作や最終部品では、ほかの方式と比べて検討することになります。
後処理と運用の手間を比べる
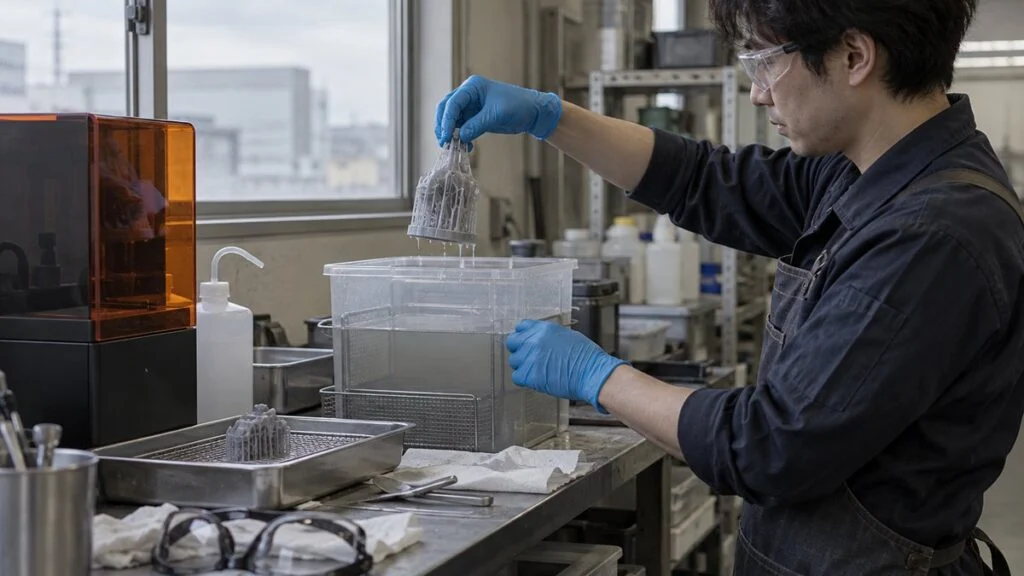
方式を比べるとき、造形そのものより見落とされやすいのが後処理です。造形時間が短くても、後処理に人手がかかれば1個あたりのコストと納期は膨らみます。
造形後に何をするかは、方式によって大きく異なります。
※一般的な流れを編集部で整理。実際の手順は装置と材料のメーカーの指示に従います。
液槽光重合では、洗浄用の溶剤と二次硬化の装置、使用済み溶剤の保管と処分まで含めて運用を考える必要があります。粉末床溶融結合では、冷却を待つ時間と除粉の作業場所、粉末の保管が運用の中心です。
材料押出と材料噴射は後処理が比較的シンプルですが、材料押出で外観を整える場合は研磨や塗装に手間がかかります。導入を検討するときは、造形時間だけでなく、1個を手に取れる状態にするまでの総時間で比べることが大切です。
用途別の選び方
方式選びは「どれが一番優れているか」ではなく、「何を確かめたいか」から逆算するのが近道です。
試作の段階ごとに求められるものが違うため、同じ会社でも用途に応じて方式を使い分けたり、外注と組み合わせたりするのが一般的です。
3Dプリンターの業界別の活用例は3Dプリンティングの主な用途と導入事例にまとめています。
目的ごとに、優先される性能と候補の方式が変わります。
※一般的な傾向の整理(編集部整理)。具体的な可否は形状、材料、要求仕様によって変わります。
ここで、架空の想定例で考えてみます。ある装置メーカーの設計者が、樹脂カバーの新設計で3つのものを必要としているとします。①外観のデザインレビュー用モデル、②組み付けとスナップフィットの確認、③組立ラインで使う位置決め治具です。
この場合、①は表面のきれいさが重要なので液槽光重合で社内造形し、②は実際のたわみを確かめたいので粉末床溶融結合を出力サービスに依頼します。③は形を何度か直す前提なので、社内の材料押出で作ります。こうした組み合わせが考えられます。
1つの方式ですべてを賄おうとしないことが、コストと納期を抑える近道になります。
量産の数量が見えてきたら、射出成形や切削加工と比べることも欠かせません。数量が増えるほど、金型を使う成形のほうが1個あたりのコストが下がるのが一般的です。
切削・成形など従来の加工法の選び方とあわせて検討すると、3Dプリンターを使うべき範囲が見えてきます。
上から順に答えていくと、候補の方式が自然に絞られます。
※編集部で整理した判断の流れ。出力サービスの多くは複数の方式を持っており、比較の試し造形を相談できる場合があります。
どの方式でも、造形の出発点は3D CADのデータです。データの作り方やCAEでの事前検証はCAD・CAEの仕組みと基本原理で解説しています。
安全衛生と設置環境
樹脂3Dプリンターは事務所や設計室に置かれることも多い装置ですが、方式ごとに扱う材料の性質が違うため、必要な対策も変わります。
必要以上に心配する必要はありませんが、材料のSDS(安全データシート)を確認し、保護具と換気を整えることが基本です。
液槽光重合の未硬化レジンは、皮膚に触れるとアレルギーの原因になることがあります。
たとえばFormlabsの「Rigid 4000 Resin」のSDS(2024年改訂版)では、皮膚感作性区分1に分類されています。「アレルギー性皮膚反応を起こすおそれ」との記載もあります。
区分は製品ごとに異なるため、使う材料のSDSで確認します。同社は、ニトリルまたはネオプレン手袋の着用、後処理での保護メガネ、皮膚に付いたら石けんと水ですぐに洗うことを案内しています。
洗浄に使うIPA(イソプロピルアルコール)は引火しやすい溶剤なので、容器を閉め、火気から離して扱います。Formlabsは、1時間に3回以上の換気ができる空調のある部屋での使用を推奨しています。
粉末床溶融結合で使う樹脂粉末は、空気中に舞うと可燃性の粉じんになるおそれがあります。
HP社はJet Fusion 5400シリーズの取扱説明資料で、粉じんの雲が空気と爆発性の混合物をつくるおそれがあるとしています。
対策として、静電気対策、着火源を遠ざけること、防爆型の掃除機による定期的な清掃(ほうきや圧縮空気で飛ばさない)、十分な換気を挙げています。
材料押出でも、造形中の排出から超微粒子や揮発性有機化合物(VOC)などが検出されたとの報告があります。
米国の国立労働安全衛生研究所(NIOSH)は、学校や小規模事業所向けの手引きを出しています。
「Approaches to Safe 3D Printing」では、排出の評価結果と、換気、フィルター付きの囲いや屋外への排気などの対策をまとめています。
材料の性質に合わせて、保護具・換気・保管を整えます。
※各メーカーのSDS・安全資料、NIOSHの手引きをもとに編集部で整理。具体的な対策は、使う材料のSDSとメーカーの指示に従ってください。
事業所で使う場合は、SDSに書かれた保護具や取り扱いの注意を作業手順に落とし込み、使う人に共有しておくと安心です。
まとめ
- 樹脂3Dプリンターの主な方式は、材料押出、液槽光重合、粉末床溶融結合、材料噴射の4つ(ISO/ASTM 52900・JIS B 9441の分類)
- FDMはストラタシス社の登録商標で、規格上の名称は材料押出。熱溶解積層やFFFとも呼ばれる
- 表面と細部なら液槽光重合・材料噴射、強度と数量なら粉末床溶融結合、手軽さなら材料押出が有利な傾向
- 造形時間だけでなく、洗浄・二次硬化・除粉などの後処理まで含めた総時間とコストで比べる
- 方式ごとにレジンの皮膚感作性、溶剤の引火性、粉じん、造形中の排出があり、SDSの確認と保護具・換気が基本
樹脂3Dプリンターの方式は、試作の目的、必要な精度と強度、数量の3つで選ぶと整理しやすくなります。金属部品が対象なら、金属3Dプリンターの方式比較もあわせてご覧ください。
3Dプリンターは設計と試作のあり方を変える技術です。関連する職種としては機械設計や生産技術、技術テーマとしては3DプリンティングやCAD・CAEのページから関連記事をたどれます。
出典
出典・参考資料(14件)を開く出典・参考資料を閉じる
- AMのプロセス分類と略号:ISO/ASTM 52900:2021 Additive manufacturing — General principles — Fundamentals and vocabulary
- 日本語の用語と定義:JIS B 9441:2020 付加製造(AM)―用語及び基本的概念(日本規格協会)
- 方式の別名:日本AM協会「3Dプリンティング/AM用語集」
- 材料押出の積層厚・精度、FDMの商標:Stratasys F370 Product Spec Sheet
- 3方式の比較(精度・等方性・後処理・装置価格):Formlabs「FDM・SLA・SLSの比較ガイド」
- SLA・DLP・LCDの違い:Formlabs「レジン3Dプリンターの比較(SLA・DLP・LCD)」
- PA12の機械的特性:EOS「MDS PA 2200 Balance」材料データシート
- MJFの仕組みと粉末の再利用:リコー「HP Multi Jet Fusionテクノロジーとは」
- 材料噴射の積層厚・精度・材料:Stratasys「J850 Pro」
- インクジェット方式の積層ピッチ:キーエンス「インクジェット方式の特長」
- レジンの安全な取り扱い:Formlabs「Safety with Formlabs resin products」
- レジンのSDS(皮膚感作性):Formlabs「Rigid 4000 Resin」Safety Data Sheet(2024年5月改訂)
- 樹脂粉末の取り扱い:HP「HP Jet Fusion 5400 Series 3D Printer Introductory Information」
- 造形中の排出と対策:NIOSH「Approaches to Safe 3D Printing」(Publication 2024-103)
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント