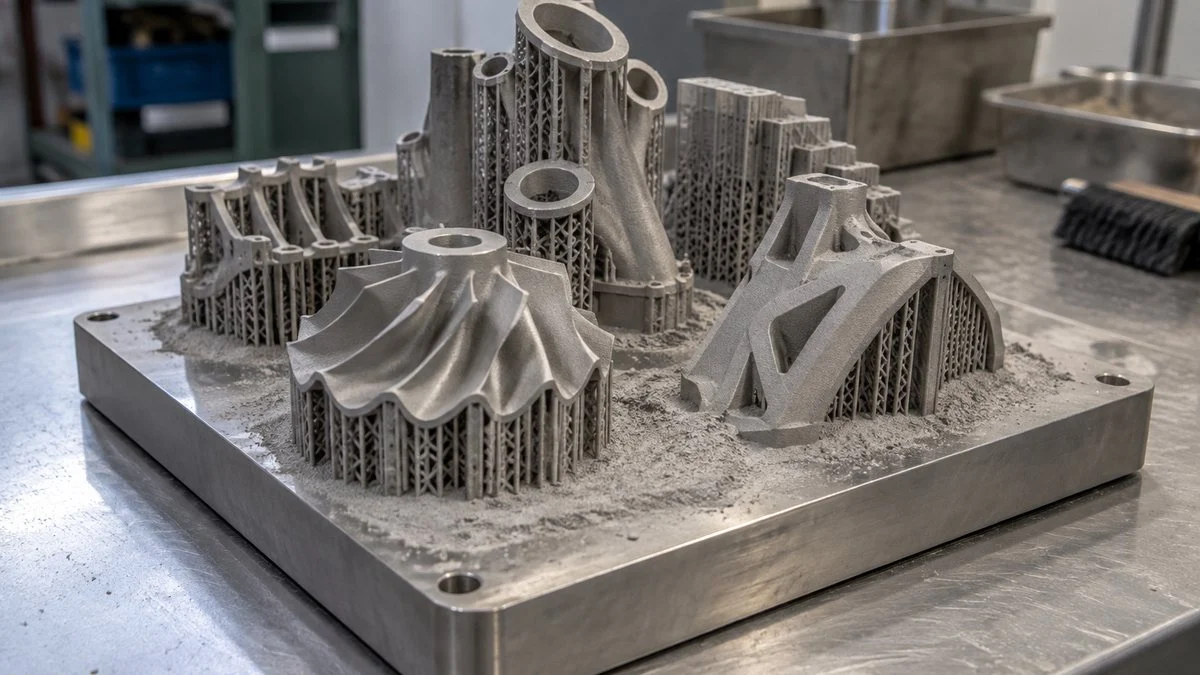
同じ「金属3Dプリンター」でも、中身は原理のまったく違う機械です。粉末をレーザーで溶かす装置、溶接のように金属を溶かして付け足していく装置、接着剤で固めてから炉で焼き固める装置が並んでいます。
方式が違えば、得意な部品の大きさも精度も、形をつくった後に必要な工程も変わります。国際規格で金属を扱える方式は4つありますが、製造現場で使われている装置の大半は、いま挙げた3つの方式に収まります。
この記事では、代表的な3方式であるPBF・DED・バインダージェットを比較表で並べます。そのうえで、それぞれの仕組みと向いている用途、方式の選び方、造形後の工程の違い、導入前に確認したいことの順で整理します。
金属3Dプリンターの主な方式は3つ
3Dプリンターの方式は、国際規格ISO/ASTM 52900で7つに分類されています。
日本ではこれを基にしたJIS B 9441(付加製造(AM)―用語及び基本的概念)が2020年に制定されました。これにより、付加製造(AM:材料を付け足して形をつくる加工)の用語がそろえられました。
7分類のうち金属を扱えるのは、次の4つです。
- 粉末床溶融結合(PBF)
- 指向性エネルギー堆積(DED)
- 結合剤噴射(バインダージェット)
- シート積層
樹脂も含めた7方式の全体像は3Dプリンティングの仕組みと基本原理で扱っているので、ここでは金属に絞ります。
このうち製造現場で使われている装置の大半は、PBF・DED・バインダージェットの3方式に収まります。まずは3つの違いを1枚の表で押さえておきましょう。
材料の供給の仕方と固め方が違うため、得意分野がはっきり分かれます。
※装置や材料の組み合わせで性能は大きく変わります。傾向を比べるための目安です。
表の見方として押さえておきたいのは、PBFとDEDは「その場で溶かす」方式、バインダージェットは「固めてから焼く」方式という違いです。この差が、精度、造形できる大きさ、後工程の中身にまでつながっていきます。以下、方式ごとに見ていきます。
PBF|精度と複雑形状に強い主流方式
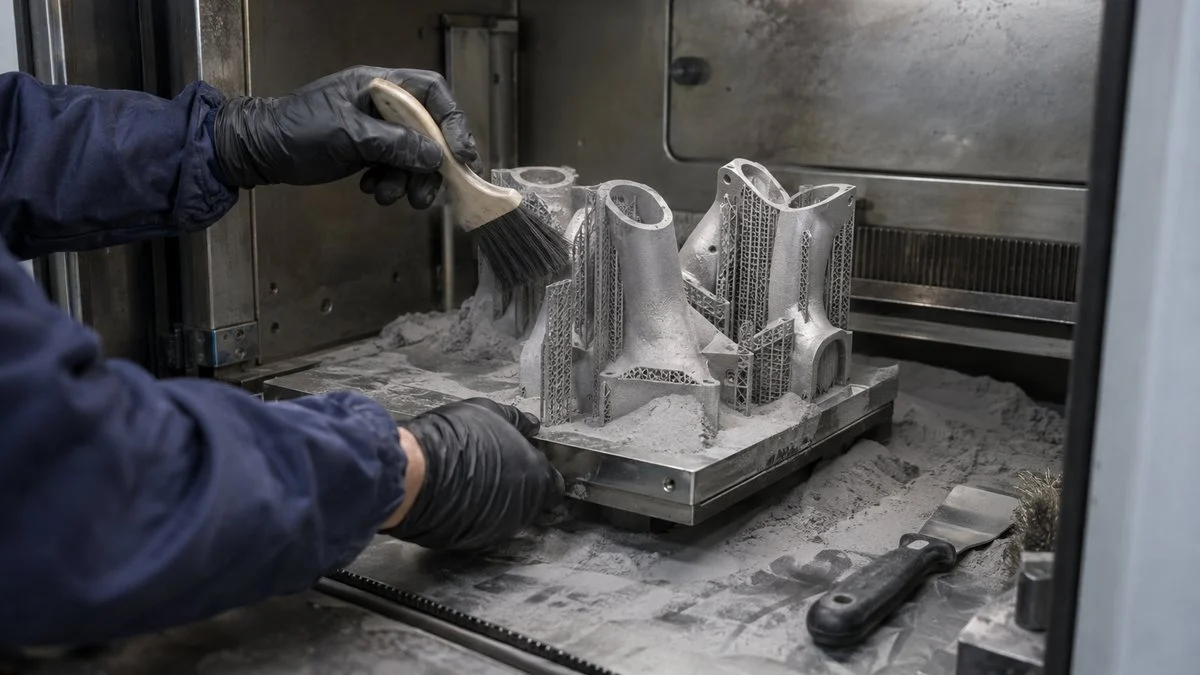
PBF(Powder Bed Fusion:粉末床溶融結合)は、造形台の上に金属粉末を薄く敷き、形にしたい部分だけに熱を当てて溶かし固める方式です。1層固めたら台を下げ、また粉末を敷いて熱を当てる、という作業を何千回も繰り返します。
周りを粉末に支えられながら積み上がっていくため、中空の流路や格子構造のような、削り出しでは作れない形を高い精度で造形できます。金属3Dプリンターとして最も普及しているのがこの方式で、航空宇宙や医療分野での実績も多くあります。
熱源にはレーザーと電子ビームの2種類があり、同じPBFでも性格がかなり異なります。
レーザー方式(L-PBF)
ファイバーレーザーで粉末を溶かす方式で、造形室はアルゴンなどの不活性ガスで満たします。粒径45μm未満の細かい粉末を20〜50μm程度の薄い層で積むため、微細な形状や滑らかな表面が得意です。
装置メーカーも使える材料も多く、選択肢が最も広い方式です。
一方で、溶けた部分と冷えて固まった部分が混在しながら積み上がるため、残留応力(内部にたまるひずみの力)による反りや割れが起きやすいのが弱点です。造形物を台にしっかり固定するサポート(支え)の設計が重要になり、造形速度も遅めです。
電子ビーム方式(EB-PBF)
電子ビームで粉末を溶かす方式で、造形は真空中で行います。JEOLの解説によれば、ビームで粉末床全体を短時間で数百〜1000℃程度まで予熱できるため、残留応力を抑えやすく、サポートも少なくて済みます。
真空のため酸化しやすいチタン合金に向くほか、レーザーでは吸収されにくい純銅や、融点の高いタングステンも造形できるのが強みです。
ただし予熱で周囲の粉末が軽く固まるため、内部流路のある形状では粉末の除去が難しくなります。微細形状の精度や表面の滑らかさはレーザー方式にやや劣ります。
同じPBFでも、熱源が変わると得意な材料と仕上がりが変わります。
※数値はJEOLおよび日本積層造形の公開資料による一般的な範囲。装置によって異なります。
PBFが向く用途と弱点
PBFの強みが分かりやすく出るのが、射出成形などの金型です。金型の内部に形状に沿った3次元の冷却水管を通すと、冷える時間が短くなり成形サイクルを縮められます。
松浦機械製作所は、粉末の焼結と切削仕上げを1台で繰り返すハイブリッド機を2002年に開発しました。同社は、3次元冷却水管による成形サイクル33%短縮の事例を公表しています。
こうした金型づくりの担い手については金型・加工業界の企業の種類で整理しています。
弱点は、造形できる大きさが造形室の寸法で決まることと、速度です。1層ずつ全面に粉末を敷き直すため、大きな部品や数の多い部品ではどうしても時間がかかります。
1個あたりの造形時間を短くするには、造形室に部品をすき間なく並べる配置の工夫が欠かせません。
DED|大型部品と補修に強い方式
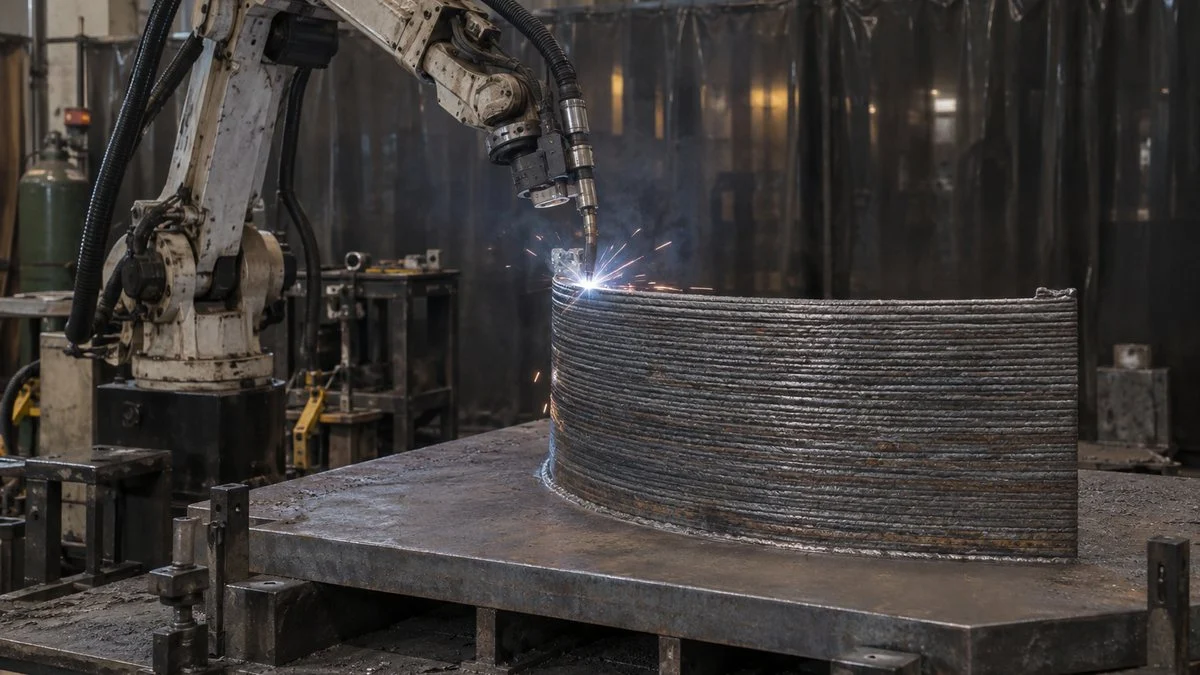
DED(Directed Energy Deposition:指向性エネルギー堆積)は、ノズルから金属の粉末やワイヤを送り出す方式です。送り出すと同時に同じ場所に熱を当てて溶かし、盛り重ねていきます。
イメージとしては溶接の肉盛りに近く、粉末を敷き詰めておく必要がありません。
ヘッドをロボットや工作機械の軸で動かすため、造形できる大きさは装置の動く範囲で決まります。そのため数メートル級の部品にも対応でき、盛る速度も速いのが特徴です。
もう一つの大きな特徴は、すでにある部品の上に形を足せることです。すり減った金型やシャフトに肉を盛って元に戻す補修、安価な母材の表面にだけ硬い材料を盛る異種金属の付加は、DEDならではの使い方です。
熱源と材料の組み合わせ
DEDは、熱源(レーザー、電子ビーム、アーク)と材料の形(粉末、ワイヤ)の組み合わせで、いくつかのタイプに分かれます。精度を取るか、速さと大きさを取るかで選び方が変わります。
熱源と材料の組み合わせで、精度と速さのバランスが変わります。
アーク方式はWAAM(Wire Arc Additive Manufacturing)と呼ばれ、溶接用のワイヤと電源、溶接ロボットで構成できます。
大同特殊鋼の技術解説では、WAAMの造形速度は1時間あたり1〜5kg程度とされています。この速さを生かし、鋳造品や削り出し品の代わりとして大型部品への適用が注目されます。
国内でも動きが出ています。
ダイヘンは2026年5月、アーク溶接の技術を使った金属積層造形システム「ArcBuilder 3D」を発表しました。用途には、船舶、エネルギー、建設機械、航空・宇宙の大型構造物を挙げています。
大同特殊鋼は同年1月、竹中工務店・シモダフランジと組み、積層造形用ワイヤを建設分野で使うための実証を始めています。
工作機械と組み合わせるハイブリッド機
DEDは表面が粗く寸法も出にくいため、単体では完成品になりにくい方式です。そこで、1台の中で「盛る」と「削る」を行き来できるハイブリッド機が広がっています。
旋削とフライス加工を1台でこなす複合加工機にレーザーDEDのヘッドを載せたもので、段取り替えなしで積層から仕上げまで進められます。
DMG森精機はJIMTOF2024で大型のハイブリッド機を披露しました。炭素鋼の母材に約1mmのハイス鋼を積層した部品の事例として、2週間以上かかっていた工程が2時間で済むと紹介しています。
MONOistの2026年3月の記事では、DMG森精機が切削では仕上げにくいシュラウドインペラ(内部が閉じた羽根車)で従来比95%のリードタイム削減データがあると紹介し、ヤマザキマザックは自社製NC旋盤のカップリングを切削・AM・研削の1台完結に切り替え、リードタイムを14日から1日に短縮した事例を示しています。
一方で、DEDで盛った部分はPBFより寸法精度や表面の粗さで劣るため、削る工程が欠かせません。削る工程を前提に、どこまで盛ってどこから削るかを決めるのは、切削や溶接などの加工技術を知る人の腕の見せどころです。
バインダージェット|量産を狙う焼結型の方式
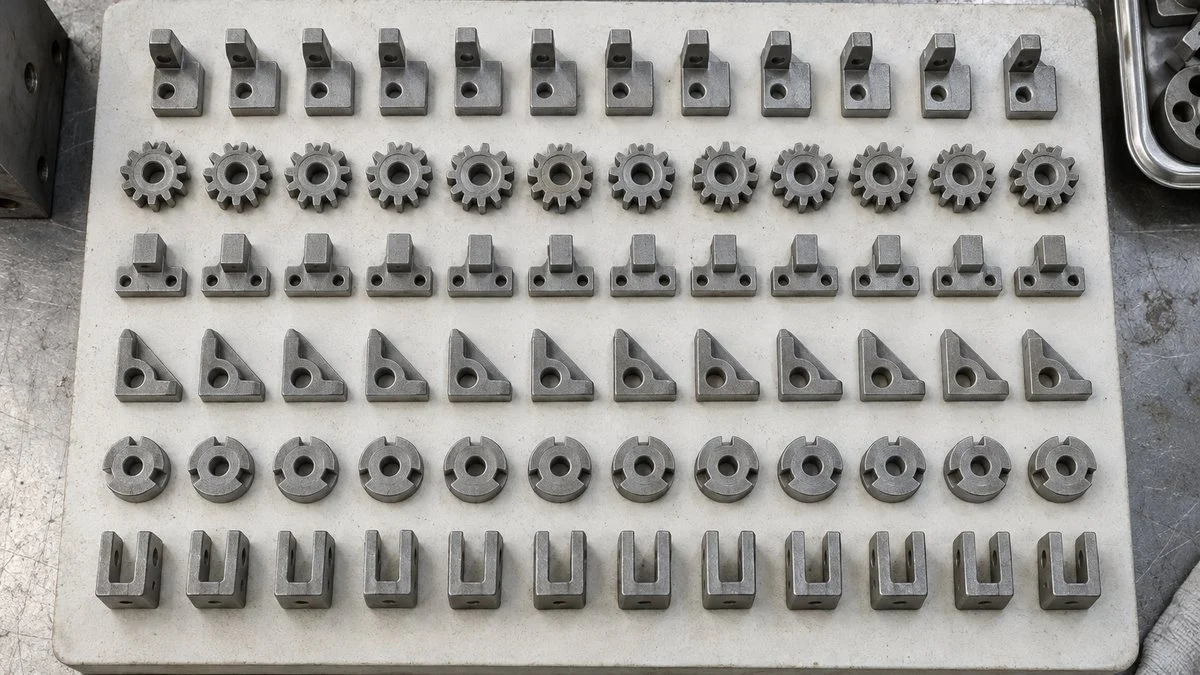
バインダージェットは、敷いた金属粉末にインクジェットのノズルから液体の結合剤(バインダー)を吹き付けて固める方式です。PBFと同じく粉末を1層ずつ敷きますが、造形の段階では金属を溶かしません。
造形直後の部品は、粉末が接着剤で固まっただけの壊れやすい状態で、グリーン体と呼ばれます。これを炉に入れて結合剤を抜き(脱脂)、高温で金属粒子どうしを焼き締める(焼結)ことで、はじめて金属部品になります。
造形機で形をつくり、炉で金属にする2段構えです。
※使わなかった粉末は再利用できます。収縮率は材料や焼結条件によって変わります。
造形中に高温の熱源を使わないため、残留応力の心配が小さく、サポートも基本的に要りません。造形箱の中に部品を立体的に詰め込んで一度に多数つくれるため、3方式の中で最も量産に近い方式とされています。小型で細かい部品も得意です。
収縮と密度の課題
焼結では部品が体積で約20%縮むため、その分を見込んで大きめに造形します。ただし縮み方は形状によって均一にならないことがあり、狙いどおりの寸法を出すには条件出しの経験が必要です。薄く長い形状は焼結中に自重でたわむこともあります。
強度の面でも、PBFと比べると密度や強度が低くなる傾向があり、高い負荷がかかる部品への適用は課題とされています。
工程の考え方は、金属粉末と樹脂を練って射出成形し、脱脂・焼結する金属粉末射出成形(MIM)に近いものです。HPも発表時に粉末冶金大手のGKN Powder Metallurgyと組んでおり、焼結の知見を持つ企業が量産を担う形が見られます。
量産での動き
量産に向けた動きとしてよく知られるのが、自動車での取り組みです。
HPは2018年9月にバインダージェット方式の「HP Metal Jet」を発表しました。フォルクスワーゲンは同年12月、ヴォルフスブルクの工場に積層造形センターを開設しました。
同社は2021年6月、同工場で2025年までに年間最大10万個の部品を3Dプリントで生産する目標を掲げました。ただし、この目標の達成状況は2026年9月時点で公表されていません。
ここで効いてくるのが、造形箱の中に部品をいかに多く並べるかという配置(ネスティング)の最適化です。フォルクスワーゲンはこの部分でSiemensのソフトウェアと組んでおり、量産では装置の性能と同じくらい、並べ方と炉の運用がコストを左右します。
そのほかの方式(金属FDM・シート積層)
主要3方式のほかに、試作向けとして使われているのが金属FDM(材料押出)です。金属粉末を樹脂で固めたフィラメントを熱で溶かして押し出し、造形後に脱脂・焼結します。
装置が安く粉末を直接扱わずに済むため、試作や治具づくりの入口として導入されることがありますが、密度には課題が残ります。
シート積層は、金属などの薄いシートを重ねて接合し、形をつくる方式です。ISO/ASTMの分類では金属を扱える方式に入りますが、使われる場面は限られます。
こうした方式も含めると、金属3Dプリンターは「その場で溶かす系統」と「固めてから焼結する系統」の2つに整理できます。
造形中に金属を溶かすかどうかで、後工程と向く数量が分かれます。
※シート積層は薄板を接合する方式で、どちらの系統にも当てはまりません。
方式の選び方|5つの判断軸
ここまでの違いを踏まえると、方式は次の5つの軸で絞り込めます。1つの軸だけで決めるのではなく、その部品で一番譲れない条件から順に当てていくのが実務的な進め方です。
◎は最も得意、○は対応できる、△は不得意または工夫が必要という目安です。
ジェット
※一般的な傾向をまとめたもので、材料や装置、後処理によって評価は変わります。
精度と表面をどこまで求めるか
造形したままの状態でどこまで使いたいかが最初の分かれ目です。細い流路や薄い壁を造形したままで使うならPBF、それもレーザー方式が第一候補になります。後から削る前提なら、DEDでも十分に候補に入ります。
大きさと造形スピード
PBFは造形室の大きさが上限です。たとえば電子ビーム方式のJEOL「JAM-5200EBM」の造形サイズは最大Φ250×400mmです。
それを超える部品や、数十kg単位で金属を盛る部品はDED、特にアーク方式が現実的です。逆に小さな部品を大量につくるなら、1個あたりの時間はバインダージェットが有利になります。
使いたい材料
ステンレスやアルミ合金、ニッケル合金なら選択肢は広い一方、純銅や高融点金属はレーザーが吸収されにくく、電子ビーム方式が向きます。酸化しやすいチタン合金も真空で造形できる電子ビーム方式の得意分野です。
材料ごとの性質は金属・樹脂など材料技術の基本とあわせて押さえておくと判断しやすくなります。
つくる数量
1個から数十個の試作や一品物ならPBFかDED、小型部品をまとまった数量で量産するならバインダージェットというのが大まかな目安です。ただし量産部品では、既存の鋳造やMIMとの1個あたりのコスト比較が避けて通れません。
新しくつくるか、既存部品に足すか
補修や肉盛り、表面だけ別材料にしたい場合は、DED以外の方式ではほぼ対応できません。金型の摩耗部を盛り直す、シャフトの端に機能部を付け足すといった用途では、DEDが第一候補になります。
上の問いから順に当てはめると、候補が絞れます。
※最終判断では、既存工法(切削・鋳造・MIMなど)とのコスト比較もあわせて行います。
方式を決めたあとも、造形中の反りや温度分布はシミュレーションで事前に確認するのが一般的です。CAD・CAEの仕組みを使って変形を見込んだ形に補正しておくと、試し打ちの回数を減らせます。
造形後の工程まで含めて比べる
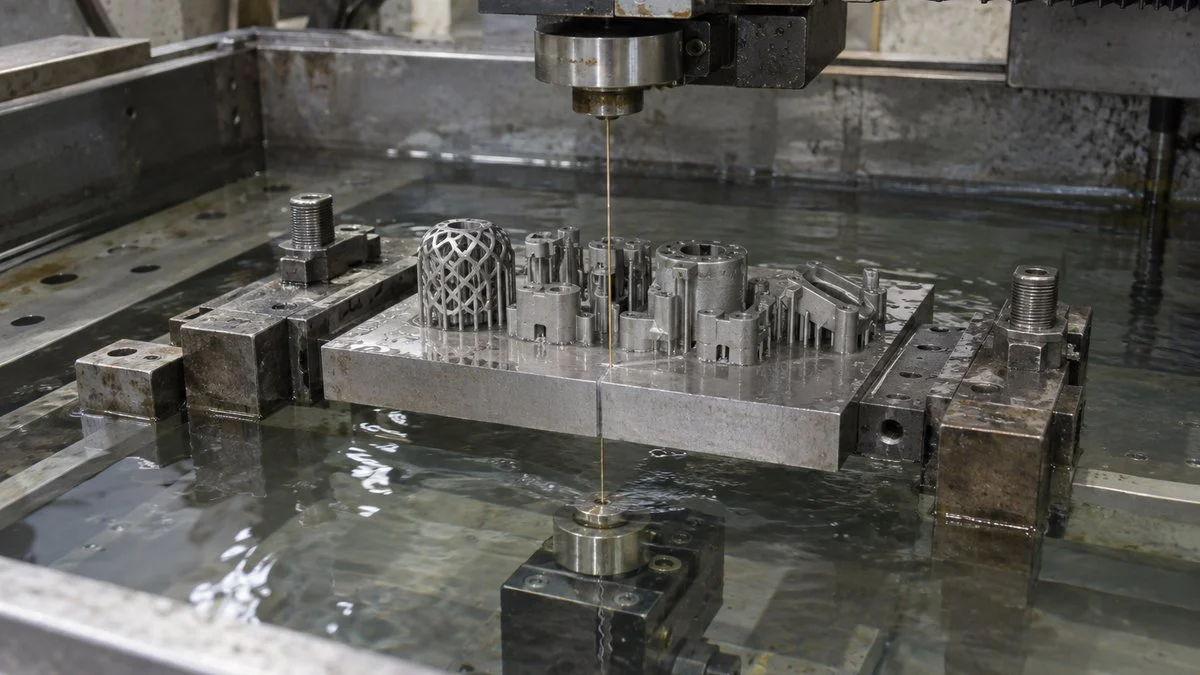
金属3Dプリンターの比較でよく見落とされるのが、造形後の工程です。造形が終わった時点では、まだ部品は完成していません。粉末の除去、応力を抜く熱処理、台からの切り離し、仕上げ加工と、方式によって必要な工程と設備が変わります。
PBFでは、残った粉末を取り除いたあと、残留応力を抜く熱処理をしてからワイヤ放電加工などで造形台から切り離し、サポートを除去します。
内部の小さな空隙が疲労強度を下げる恐れがある部品では、高温・高圧をかけて空隙をつぶすHIP(熱間等方圧加圧)処理を加えることもあります。
同じ「金属3Dプリンター」でも、造形後に必要な設備が大きく違います。
※必要な工程は、材料・形状・要求品質によって増減します。
DEDは造形後の切削がほぼ必須で、バインダージェットは焼結炉が欠かせません。装置の価格だけで比べると判断を誤りやすく、後工程の設備と人手を含めた1個あたりのコストで比べることが大切です。
後工程を社内で持つか、外部に任せるかも早めに決めておきたい点です。
表面の粗さが問題になる部品では、ブラストや研磨、めっきなどの仕上げを組み合わせることもあります。造形品の表面をどう整えるかは、従来の表面処理の基本の考え方がそのまま生きる領域です。
導入前に確認したいこと
金属3Dプリンターは装置も材料も高価で、方式によって必要な周辺設備も異なります。いきなり装置を買う前に、部品と体制の側から次の3点を確かめておくと失敗が少なくなります。
受託造形で方式を試す
国内には金属3Dプリンターの受託造形を手がける企業が複数あり、PBFやDEDで試作を依頼できます。同じ部品を複数の方式・事業者で造形してもらい、寸法、表面、強度、見積もりを比べると、自社に合う方式が具体的に見えてきます。
AMを前提に設計を見直す
従来の部品をそのまま造形しても、多くの場合は切削や鋳造より高くつきます。効果が出るのは、AMでしかできない形にしたときです。
- 複数部品を一体にする
- 中を格子状にして軽くする
- 冷却流路を形状に沿わせる
こうした設計の考え方はDfAM(付加製造のための設計)と呼ばれます。
評価と品質保証の手順を決める
金属AMの部品は、同じデータでも粉末のロットや造形位置で特性がばらつくことがあります。
引張試験やCTによる内部欠陥の検査、粉末の管理方法を事前に決めておくことが、量産部品や安全に関わる部品で使うための前提になります。
航空機部品のように認証が求められる分野では、この手順づくり自体が大きな仕事になります。航空機業界の仕組みは航空宇宙・造船業界の企業の種類と仕事の流れで紹介しています。
まとめ
- 金属3Dプリンターの主な方式はPBF・DED・バインダージェットの3つ
- PBFは精度と複雑形状に強く、レーザー方式と電子ビーム方式で得意材料が異なる
- DEDは大型部品と補修・肉盛りに強く、切削と組み合わせたハイブリッド機が広がっている
- バインダージェットは焼結で仕上げる方式で、小型部品の量産に向くが収縮と密度に注意
- 方式は精度・大きさ・材料・数量・付加の有無で絞り、後工程を含めたコストで比べる
金属3Dプリンターは、方式を選んだ時点で得意な部品と必要な後工程がほぼ決まります。導入を検討する際に中心となる職種は生産技術と機械設計で、方式選びから設計の見直しまで二人三脚で進めることになります。
3Dプリンティングと並んで押さえておきたい技術テーマは、製造業の最新技術一覧からあわせてご覧ください。
出典
出典・参考資料(15件)を開く出典・参考資料を閉じる
- AMの7分類:Wohlers Associates「The Seven AM Processes」(ISO/ASTM 52900)
- JIS B 9441:2020:日本規格協会「JIS B 9441:2020 付加製造(AM)―用語及び基本的概念」
- 各方式の原理と長所・短所:日本電子(JEOL)「金属3Dプリンターの基礎知識:各方式の違いと特徴を徹底解説」
- PBFの粉末粒径・積層厚:日本積層造形「金属3Dプリンティングの方式」
- バインダージェットの工程と収縮:Kabuku Connect「金属3Dプリンターの造形方式:バインダージェッティング」
- 3次元冷却水管による成形サイクル短縮:松浦機械製作所「LUMEXシリーズの加工技術」、開発の経緯:nippon.com「松浦機械製作所」
- WAAMなど各方式の造形速度:大同特殊鋼「技術解説 金属積層造形技術」(電気製鋼 第92巻第1号、2021年)
- ArcBuilder 3D:ダイヘン ニュースリリース(2026年5月18日)
- 建設分野でのWAAM実証:大同特殊鋼 プレスリリース(2026年1月27日)
- DMG森精機のハイブリッド機:ShareLab NEWS(2024年11月26日)
- DED方式の活用例:MONOist「金属3Dプリンタの実用化が加速 DMG森精機とマザックが語るDED方式活用例」(2026年3月24日)
- HP Metal Jet とGKN Powder Metallurgyとの提携:HP プレスリリース(2018年9月10日)
- 電子ビーム方式の装置仕様:日本電子「JAM-5200EBM」製品情報
- フォルクスワーゲンの積層造形センター開設:3D Printing Industry(2018年12月12日)
- フォルクスワーゲンの2025年目標とSiemensとの提携:3Dnatives「Volkswagen Integrates Binder Jetting into its Production Line」(2021年6月22日)
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント