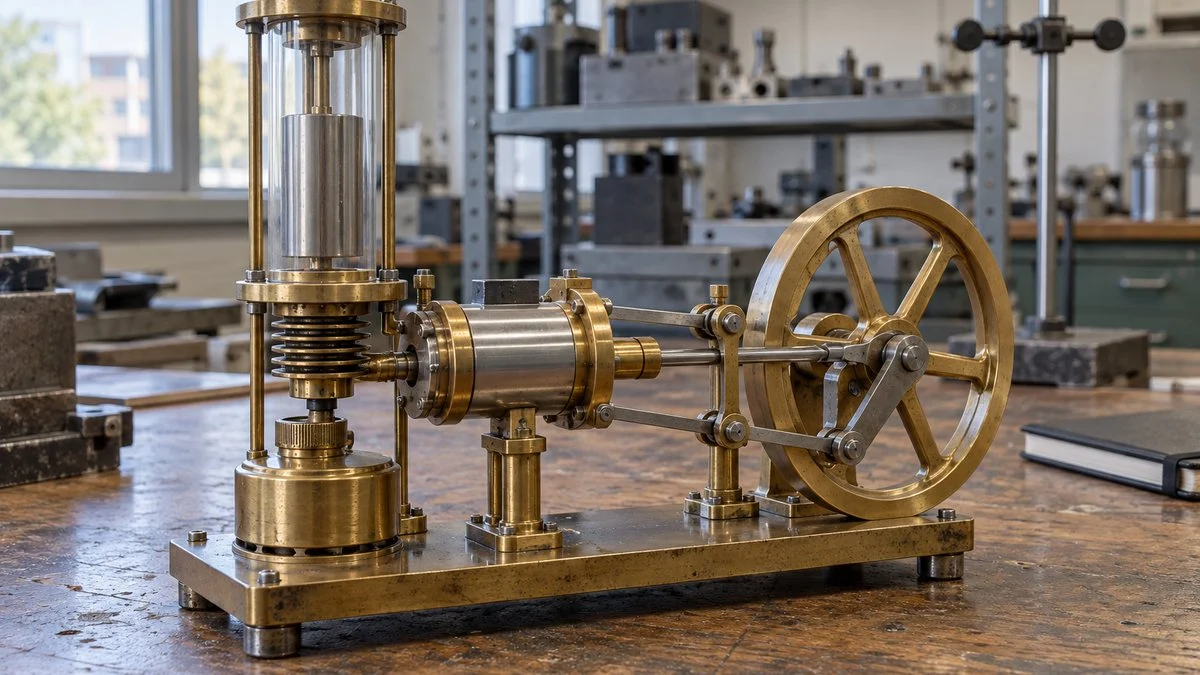
スターリングサイクルとは、2つの等温過程と2つの等容過程でできた、スターリングエンジン(スターリング機関)の理論サイクルです。エンジンは、シリンダーに密封したガスを外から温めたり冷やしたりして、ピストンを動かします。
鍵になるのは再生器で、等容で冷やすときの熱をため、次に等容で温めるときに戻すので、外から受け取る熱は高温側の等温膨張だけになり、理論熱効率はカルノーサイクルと同じになります。
この記事では、エンジンの仕組み、4つの基本工程、P-v線図とT-s線図、熱効率の式と計算例、冷凍機の原理や実際の用途の順に整理します。
スターリングサイクルとは?
スターリングサイクルは、2つの等温過程と2つの等容過程からなるサイクルで、シリンダー内のガスを加熱・冷却することで、ピストンを動かします。
加熱と冷却の過程で理想的な熱交換が行われれば、熱効率はカルノーサイクルと同じになり、カルノーサイクルの断熱変化2つを、等容変化2つに置き換えた形です。
実際のエンジンは、ディスプレーサとパワーピストンという2つのピストンで動き、下の図は、1本のシリンダーに両方を入れたβ型の例です。
ディスプレーサがガスを高温部と低温部の間で移し、パワーピストンが仕事を取り出します。
※理論サイクルの4過程はくっきり分かれますが、実機ではガスの移動とピストンの動きが連続して重なります。
ガスの多くが高温部にあるときは、圧力が高くなってパワーピストンを強く押し、ガスの多くが低温部にあるときは、圧力が低いので小さな力で押し戻せます。
押す力と押し戻す力の差が、エンジンの正味の仕事です。ガスを温めて押させ、冷やしてから縮めるのがスターリングエンジンの仕組みです。
スコットランドのロバート・スターリングが、1816年に特許を取りました。特許には、今の再生器の前身にあたる「エコノマイザー」がすでに含まれており、のちに弟ジェームズと改良を重ねています。
燃料をシリンダーの外で燃やすので熱源を選ばず、連続燃焼で不完全燃焼が起きにくく、爆発音もないので静かなのが特徴です。構造が簡単なので、教材用の模型や自作の例も多くあります。
スターリングサイクルの基本工程
スターリングサイクルの基本は、次の4つの工程で表せます。
- 1→2:等温圧縮
- 2→3:等容加熱
- 3→4:等温膨張
- 4→1:等容放熱
状態点1は圧縮を始める点(低温・体積最大)、2は圧縮の終わり(低温・体積最小)で、3は加熱の終わり(高温・体積最小)、4は膨張の終わり(高温・体積最大)です。
外の熱源・冷却部とやり取りするのは等温の2過程だけ。等容の2過程は再生器との間で熱を受け渡します。
※実機では、体積最小の上死点付近が2→3、体積最大の下死点付近が4→1にほぼ対応します。
4→1で放出される熱量を、2→3で加える熱量に熱交換(再生)できれば、カルノーサイクルと同じ熱効率になります。
スターリングエンジンは、ディーゼルエンジンなどと同じように往復式のピストンとシリンダーでできていますが、内部のガスを外から加熱・冷却して動かすので、内燃機関ではなく外燃機関です。
等温圧縮
等温圧縮の工程では、冷やされたガスが低温熱交換器(冷却部)に接しながら、ピストンで圧縮されます。ガスの温度は一定に保たれ、圧縮で加えられた仕事と同じだけの熱が外へ放出されます。体積が小さくなるほど、取り除く熱量は増えていきます。
等容加熱
等容加熱の工程では、圧縮されたガスがディスプレーサに押されて、再生器を通って高温部へ移ります。
このとき、ガスの体積は一定のままで、再生器から熱を受け取って温度と圧力が上がり、この熱は前の回の等容放熱でためておいたもので、外の熱源からは取りません。
等温膨張
等温膨張の工程では、加熱されたガスが高温熱交換器(加熱部)に接しながら膨張します。
ガスの温度は一定に保たれ、外から熱を吸収し、その熱は、燃焼や太陽熱、工場の排熱などから供給できます。
ガスの膨張でピストンが押し出され、機械的な仕事が行われます。理想気体の等温変化では内部エネルギーが変わらないので、受け取った熱がそのまま仕事になります。内部エネルギーとエンタルピーの関係はエンタルピーとはで整理しています。
等容放熱
等容放熱の工程では、膨張したガスがディスプレーサに押し戻され、再生器を通って低温部へ移ります。
ガスの体積は一定のままで、再生器に熱を渡して温度と圧力が下がり、内部エネルギーが減って、次の圧縮工程に向けた準備が整います。
関連記事:ディーゼルサイクルとは?P-v線図・T-s線図と熱効率の式・導出
関連記事:外燃機関と内燃機関の違いとは?仕組み・例・熱効率を比較
スターリングサイクルのP-v線図、T-s線図
スターリングサイクルのP-v線図とT-s線図は、次のようになります。カルノーサイクルと並べると形が似ているので、混同しないようにしましょう。
どちらの線図も、同じ状態点1〜4を同じ順番で回り、1→2と3→4が等温、2→3と4→1が等容です。
P-v線図
P-v線図(圧力-体積線図)は、サイクル内のガスの圧力と体積の関係を示し、4つの工程が、線図の上で目に見える形になります。
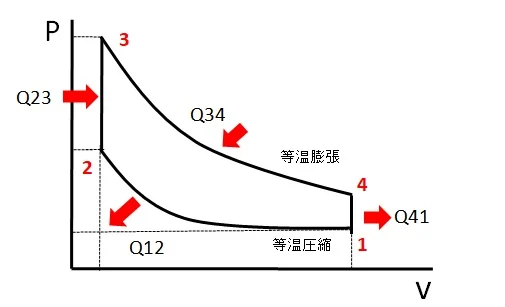
- 1→2 等温圧縮:体積が減り、圧力が上がる(低温の等温線)
- 2→3 等容加熱:体積一定のまま圧力が上がる(縦の線)
- 3→4 等温膨張:体積が増え、圧力が下がる(高温の等温線)
- 4→1 等容放熱:体積一定のまま圧力が下がる(縦の線)
スターリングサイクルのP-v線図では、膨張と圧縮の間に縦の等容変化が2つあるのが特徴で、カルノーサイクルでは、ここが斜めに下る断熱線になります。
高温の等温線は、低温の等温線より上にあり、膨張でする仕事が圧縮で受け取る仕事より大きいので、4本の線で囲まれた面積が1サイクルの正味の仕事 W=Q34−Q12です。
仕事が出入りするのは等温の2過程だけ。等容の2過程は熱だけが出入りします。
※仕事は「ガスが外(ピストン)にする向き」を正としています。V3=V2、V4=V1です。
T-s線図
T-s線図(温度-エントロピー線図)は、サイクル内のガスの温度とエントロピーの変化を示し、熱の出入りを読むのに向いています。
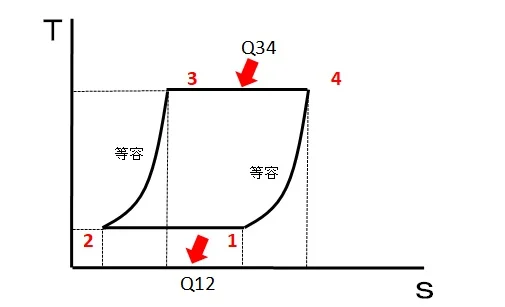
- 1→2 等温圧縮:温度が一定のまま、エントロピーが減る(下の水平線)
- 2→3 等容加熱:温度とエントロピーがともに増える(左の曲線)
- 3→4 等温膨張:温度が一定のまま、エントロピーが増える(上の水平線)
- 4→1 等容放熱:温度とエントロピーがともに減る(右の曲線)
スターリングサイクルのT-s線図では、等温変化が2つある一方で、断熱変化はありません。そのため、エントロピーが一定になる過程がないのがカルノーサイクルとの違いです。
理想サイクルは可逆変化を仮定するので、線の下の面積を熱量として読めます。等容の2本は同じ温度幅を行き来するので、Q23とQ41は同じ大きさです。
再生器は、4→1でガスから受け取った熱をため、2→3で同じ量をガスへ返します。そのため外とやり取りする熱は、上の水平線のQ34と下の水平線のQ12だけになります。
等温の2過程は同じ。違うのは、等温線どうしをつなぐ2本の線です。
※THは高温側、TLは低温側の絶対温度です。この記事の式では T34、T12にあたります。
スターリングサイクルの熱効率
スターリングサイクルの理想的な熱効率は、カルノーサイクルと等しい値です。
T34:3→4(等温膨張)の温度=高温側(T3=T4)[K]
温度は摂氏ではなく絶対温度[K]で入れ、高温側の温度を高く、低温側の温度を低くすれば、熱効率は高くなります。
この式になる理由を確かめます。作動ガスは m[kg]の理想気体とし、R をガス定数、cv を定容比熱とします。
ガスの量や体積比は約分で消え、理論熱効率は2つの温度だけで決まります。詳しい導出の考え方は、カルノーサイクルの記事も参考にしてください。
低温側を300 K(約27℃)に固定し、高温側だけを変えた理論値です。
※再生器が理想的に働く場合の値で、同じ温度のカルノーサイクルと同じです。900 Kは約627℃、1,200 Kは約927℃です。
再生器の効き目は、数字で比べると分かります。条件は空気1 kg(R=0.287 kJ/(kg·K)、cv=0.718 kJ/(kg·K))で、温度は T34=900 K、T12=300 K、体積比は V1/V2=2 とします。
同じ温度・同じ体積比でも、再生器がなければ理論値は約20%まで下がります。スターリングサイクルの高い効率は、再生器があってこそです。
ほかの熱サイクルの式も、同じ考え方で導けます。オットーサイクル、ブレイトンサイクル、蒸気を使うランキンサイクルとあわせて押さえておくと、違いが整理しやすくなります。
スターリングサイクルのよくある質問
スターリングエンジンにはどんな型がある?
基本の型式は、α型・β型・γ型の3つです。どれも高温の空間と低温の空間を再生器でつなぎ、2つのピストンを約90°ずらして動かす点は共通です。
ピストンとシリンダーの組み合わせ方で、3つに分かれます。
※日本大学生産工学部の研究報告の整理によります。
2つのピストンをずらすのは、ガスが高温部にあるときに膨張し、低温部にあるときに圧縮されるようにするためです。
スターリング冷凍機の原理は?
スターリング冷凍機は、スターリングサイクルを逆向きに回したもので、モーターでピストンを動かして外から仕事を加え、膨張する側で熱を吸い、圧縮する側で熱を捨てます。
ここでも再生器が、2つの空間を行き来するガスの熱を受け渡し、理想的な成績係数は、カルノー冷凍機と同じ TL/(TH−TL) です。
実用例に、ツインバードのフリーピストン・スターリング・クーラー(FPSC)があります。ヘリウムを作動ガスに使い、2021年には新型コロナワクチンの運搬庫に採用されました。
実際のスターリングエンジンの熱効率はどのくらい?
理論値よりは低くなりますが、公表されている値は「何から何への効率か」が装置ごとに違うので、分けて読む必要があります。
- ディッシュ型の太陽熱発電:米サンディア国立研究所などが2008年に、鏡に当たる太陽光から系統に送る電力までの正味効率31.25%を記録
- 宇宙用の電源:NASAのAdvanced Stirling Convertorは、熱から電気への変換効率40%、出力80 W
理論値との差は、主に次の点から生まれます。
- 再生器が熱を100%は受け渡せない
- 加熱部・冷却部の熱交換が追いつかず、ガスの温度が熱源の温度まで届かない
- ガスが熱交換器や再生器を通るときの流れの抵抗、ピストンの摩擦
- 作動ガスの漏れや、外へ逃げる熱
スターリングエンジンはどこで使われている?
熱源を選ばず静かという特徴が生きる場所で、太陽熱発電の実証や宇宙用電源の開発のほか、潜水艦の推進にも使われます。
スウェーデンのSaab Kockumsは、液体酸素とディーゼル燃料で動くスターリング式のAIP(非大気依存推進)を潜水艦に載せた実績があります。AIPは、浮上せずに潜っていられる期間を数日から数週間に延ばせるとされ、艦艇の業界構造は航空宇宙・造船業界とはで整理しています。
冷凍機としては、前述のワクチン運搬庫のような精密な温度管理の用途があり、工場では、捨てている排熱を動力に変える使い方も研究されています。
なぜ広く普及していない?
理論の効率は高いものの、実用には課題が多いためです。研究報告では、作動ガスの外への漏れ、耐熱材料、重量の増大が問題点として挙げられています。
歴史的にも、1843年にダンディーの鋳造所で大型機が使われましたが長続きせず、蒸気機関や内燃機関と、産業用の動力として競うまでには至らなかったのです。
まとめ
- スターリングサイクルは、スターリングエンジン(外燃機関)の理論サイクル
- 2つの等温過程と2つの等容過程からなる
- エンジンはディスプレーサでガスを高温部・低温部へ移し、パワーピストンで仕事を取り出す
- 再生器が等容過程の熱を受け渡すので、理想的な熱効率はカルノーサイクルと同じ η=1−T12/T34
- 逆に回すとスターリング冷凍機になる
スターリングサイクルの出題頻度は高くありませんが、カルノーサイクルと合わせて出題されることが多いので、他の熱機関との違いを押さえておきましょう。
熱機関の全体像は熱機関とはで整理しています。資格と仕事の関係は製造業のエネルギー管理士の仕事、排熱を含む工場の熱の使い方は工場の省エネとエネルギー管理の基本が参考になります。
出典
出典・参考資料(7件)を開く出典・参考資料を閉じる
- ロバート・スターリングと1816年の特許、エコノマイザー、1843年の大型機:Linda Hall Library「Robert Stirling」
- ディスプレーサと再生器の働き、理論サイクルとの対応、理想的な効率:Leon van Dommelen(FAMU-FSU College of Engineering)「The Gamma Stirling Engine」(2019年)
- 外燃機関としての特徴・問題点、α・β・γ型の比較:中澤・野村・氏家「スターリングエンジンの設計・製作及び性能評価」日本大学生産工学部 学術講演会
- ディッシュ型太陽熱スターリングの効率記録:Sandia National Laboratories ニュースリリース(2008年2月)
- Advanced Stirling Convertor の効率と出力:NASA Glenn Research Center「Dynamic Thermal Energy Conversion」
- 潜水艦のスターリングAIP:Saab「The secret to the world’s most silent submarine」(2015年3月)
- ツインバードのFPSCとワクチン運搬庫:WIPO「IP Advantage」ツインバードの事例(日本語)、ヘリウムガスの使用:国際冷凍協会 FRIDOC(2002年)
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント