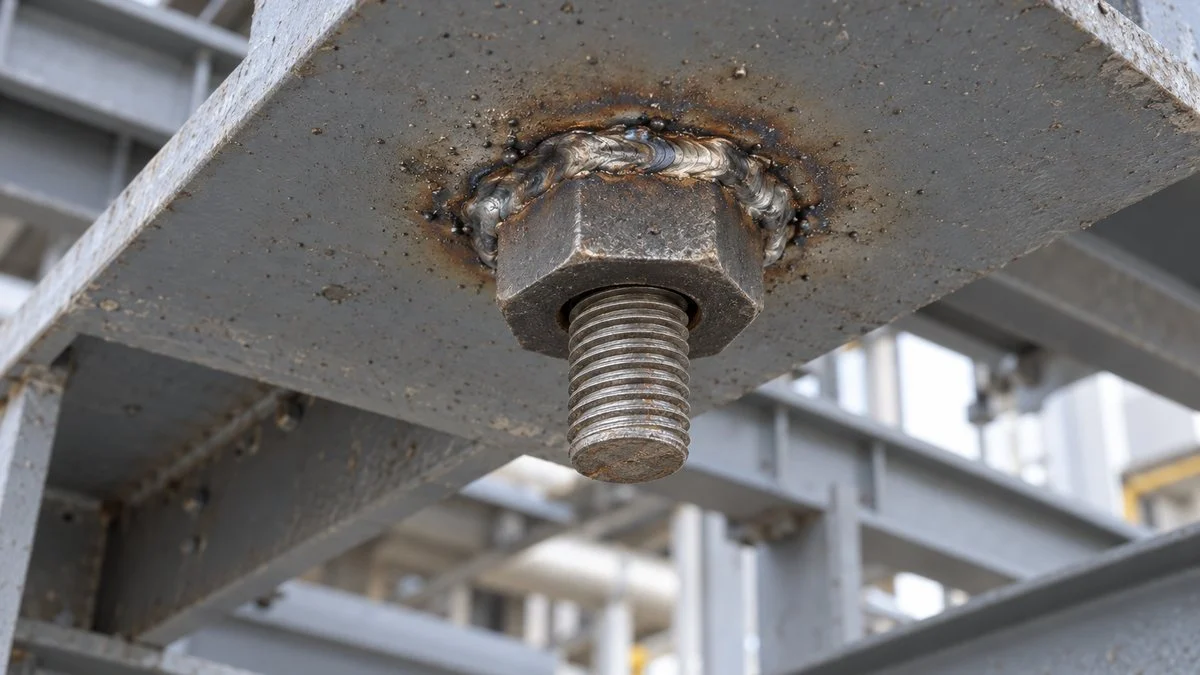
裏ナット溶接とは、ボルトが通る穴の裏側に、あらかじめナットを溶接しておく方法で、溶接して固定したこのナットを「裏ナット」と呼びます。工事の施工性を上げるために、架台などに裏ナット溶接をしておくのは、裏側に手が入らない場所でも、表からボルトを締めるだけで留められるからです。
この記事では、裏ナットがあるときとないときの締め方の違い、メリットとデメリットを順に整理し、図面での指示の仕方、ウェルドナットやタッププレートとの違いは、最後のよくある質問で答えます。
裏ナット溶接とは
裏ナット溶接とは、ボルトが通る穴の裏側にナットを溶接する手法のことです。主に機械や構造物の組立てで使い、ボルトを取り付けるときにナットを裏側から支える役割を果たします。
通常、ナットを手で押さえながらボルトを締める作業は、時間と労力がかかりますが、裏ナット溶接をしておけば、この手間を省けます。特に効くのは、狭い場所や手が届きにくい箇所でのボルト固定で、作業効率が上がり、作業者の負担も軽くなります。
ナットは裏側に固定済みなので、作業者は表からボルトを回すだけで締められます。
※溶接用に作られたウェルドナット(溶接ナット)を使う場合は、ナットの形と溶接方法が変わります。
架台の製作では、図1のように穴の裏にナットを当て、周りを溶接して留めます。これとは別に、溶接で付けるために作られたウェルドナット(溶接ナット)という部品もあります。
「裏ナット溶接」はナットを留める方法の名前で、「ウェルドナット」は部品の名前であり、両者の違いは、よくある質問で詳しく扱います。裏ナット溶接がない場合には、ボルトとナットを次のように締めます。
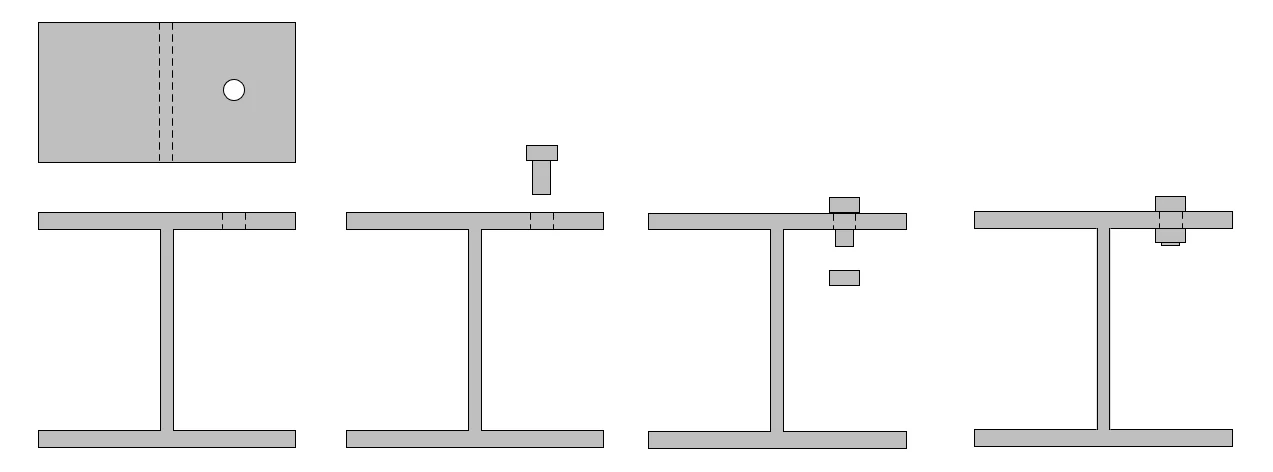
- ボルトを穴に入れる。
- ナットを下から入れてボルトに取り付ける。
- ボルトとナットを押さえながら締める。
手の入りにくい位置にボルトを入れる場合は、2と3の作業が難しくなります。一方で、裏ナットがある場合は次のとおりです。
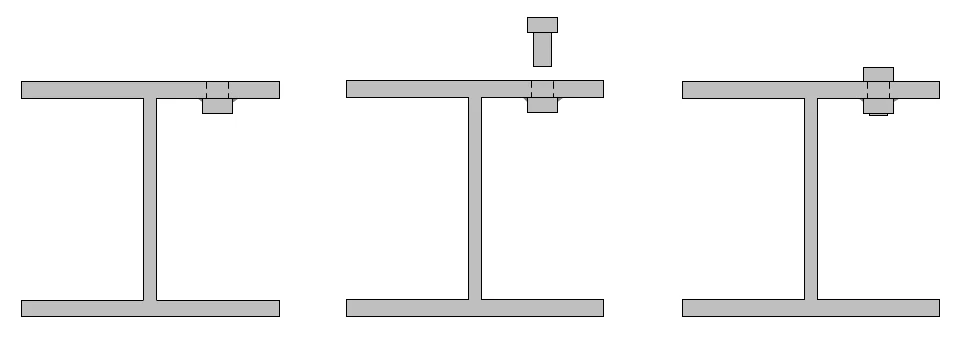
- ナットが取り付けられている穴にボルトを入れる。
- ナットは固定されているので、そのままボルトを締める。
この場合はナットを押さえる必要がないので、裏側に手が入らない場所でも施工できます。使うかどうかは、次の3つで考えると決めやすいです。
- 裏側に手や工具が入るか
- 後でナットを取り替える必要があるか
- 製作の段階で溶接の工程を組めるか
裏に手が入らず、ナットを替える予定もなく、工場で溶接できるなら、裏ナット溶接は有力な候補です。
裏ナット溶接のメリット
- 作業性が向上する。
- ナットが回らない(供回りしない)ので、ナット側のゆるみを防げる。
第一のメリットは、ボルトを締めるときにナットを手で押さえる必要がなくなることで、作業が大幅に簡略化され、時間の節約にもなります。裏ナット溶接は、手の届きにくい箇所や狭いスペースでの作業に特に有効で、普通のボルトとナットでは押さえるのが難しい場所でも、ボルトを楽に締められます。
どれも「裏側でナットを押さえなくてよい」ことから生まれる利点です。
裏ナットはしっかり溶接されているのでナット自体は動かず、締めている途中にナットが一緒に回ることがなく、ナット側が回ってゆるむこともありません。
ただし、ボルトの「ゆるみ」とは、締結力(ボルト軸力)が下がることを指します。ねじ部が戻り回転するゆるみと、回転せずに軸力が下がるゆるみの2種類があります。
ナットを溶接しても、ボルト側の戻り回転や回転しないゆるみまでは防げないので、振動がある箇所では、ボルトの強度区分と締付トルクを確かめ、必要ならゆるみ止めも考えます。
裏ナット溶接のデメリット
- 穴位置のずれの対応が必要。
- コストが上がる。
最も大きな課題は施工誤差による穴位置のずれで、裏ナットを正確な位置に固定できないと、後からボルトを通すときに穴とナットが合わなくなることがあります。
ボルトがスムーズに入らないと、再溶接や穴の修正が必要になり、作業が遅れ、コストも増えます。溶接そのものにも品質の管理が要り、溶接に慣れた作業者と、溶接部の強度・品質を確保できる材料や設備が必要です。
溶接で固定するぶん、ずれや傷みを後から直しにくくなります。
見落としやすいのが、溶接の熱やスパッタによるねじ山の傷みです。溶接のあと、塗装の前にボルトが最後まで通るかを確かめておくと、据付の当日に慌てずに済みます。
こうした点を考えると、裏ナット溶接は一部の場面では有効ですが、施工精度やコスト面での制約もあります。溶接の方法ごとの特徴は溶接の種類と違いで整理しています。
裏ナット溶接のよくある質問
ナット溶接は図面でどう指示する?
図面では、引出線で穴を指し、穴・ナット・溶接の3点を書くのは、製作する人が図面だけで同じものを作れるようにするためです。
製作する人が迷わないよう、穴・ナット・溶接の3点をそろえて指示します。
溶接の指示は、JIS Z 3021(溶接記号)の記号で書くのが基本です。ナットの周りをぐるりと溶接するなら、溶接記号に全周溶接の補助記号(○)を付けて指示します。
記号だけで伝わりにくいときは、「裏ナット M10 溶接」のように注記を添えると誤解が減り、図面の線や記号の読み方は機械図面の読み方でつまずく疑問にまとめています。
裏ナット溶接とウェルドナットは何が違う?
裏ナット溶接は「穴の裏にナットを溶接して留める」という方法の名前です。ウェルドナット(溶接ナット)は、溶接で取り付けるために作られたナットという部品の名前です。
ウェルドナットは JIS B 1196 で規定されており、規格では、プロジェクション溶接かスポット溶接で付けるナットとされています。どちらも電極で挟んで電流を流す溶接で、家電や自動車部品など、薄い鋼板に専用の機械で付ける用途が中心です。
メーカーの資料では、形は六角・四角・T形に分けて紹介されており、座面の突起(パイロット)の有無などでも形式が分かれます。普通のナットを周りから溶接する架台の裏ナットとは、付け方も使う場面も違います。
ウェルドナットの下穴はどう決める?
パイロット付きのウェルドナットは、パイロットを鋼板の下穴にはめて位置を決めてから溶接し、下穴は、パイロットが入る径にします。パイロットなしの形式は、裏側から位置決めピンなどで穴の中心を出してから溶接し、位置ずれが気になる部品では、パイロット付きを選ぶと安定します。
具体的な下穴径は、ねじの呼びと形式ごとにナットのメーカーが下穴表で示しているので、使うナットのカタログ値を確かめ、図面に下穴径を書いておくのが確実です。
タッププレートとの違いは?
タッププレートは、タップ(ねじ穴)加工した金属の板で、鉄骨に溶接して、機器を据え付けるボルトの台座にします。裏ナット溶接はナットを溶接してめねじを持たせますが、タッププレートは板そのものにねじ穴を切るので、ナットを溶接する手間がかかりません。
裏側に手が入るか、後で外すかで向く方法が変わります。優劣ではなく使う場面の違いです。
鉄骨への機器の据付手順は、タッププレートの目的と据付の手順で詳しく扱っています。
まとめ
- 裏ナット溶接はボルトが通る穴の裏側にナットを溶接する手法
- 裏に手が入らず、ナットを替える予定がない箇所で候補になる
- 作業性が向上し、ナットが供回りしない(ゆるみ全般を防ぐわけではない)
- 穴位置のズレやねじ山の傷みへの対応が必要で、溶接後にボルトの通りを確かめる
- 図面では穴・ナット・溶接を指示する。ウェルドナットは部品、タッププレートは板にねじ穴を切る方法
裏ナット溶接は、ボルトが通る穴の裏側にナットを溶接する方法で、特に狭い場所や手が届きにくい箇所でのボルト固定に有効です。
使いどころを見極めて、上手く活用していきましょう。コンクリート基礎に機器を据え付けるときの方法は、先埋めアンカーと後打ちアンカーの違いで比べています。
出典
出典・参考資料(8件)を開く出典・参考資料を閉じる
- 溶接ナットの適用範囲・形式:日本規格協会「JIS B 1196:2010 溶接ナット」プレビュー
- 溶接記号の規格:日本規格協会「JIS Z 3021:2016 溶接記号」プレビュー
- 全周溶接の補助記号(○):ミスミ meviy「全周溶接記号とは?JIS規格に基づく図面記載ルールと設計ポイント」
- 溶接ナットの形式(1A形パイロット付・1B形パイロット無)と用途:フォーミング「ステンレス六角溶接ナット」
- 溶接ナットの種類とパイロットによる位置決め:モノタロウ「ウェルドナット(溶接ナット)の種類と特長」
- パイロットなしの位置出しと下穴表:中本鉄工「溶接ナット指示変更による品質向上のポイント」
- 溶接スパッタとねじ山:PEM「溶接ナット」データシート
- ゆるみの定義と2つの要因:ハードロック工業「ゆるみの原理について 基礎編」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント