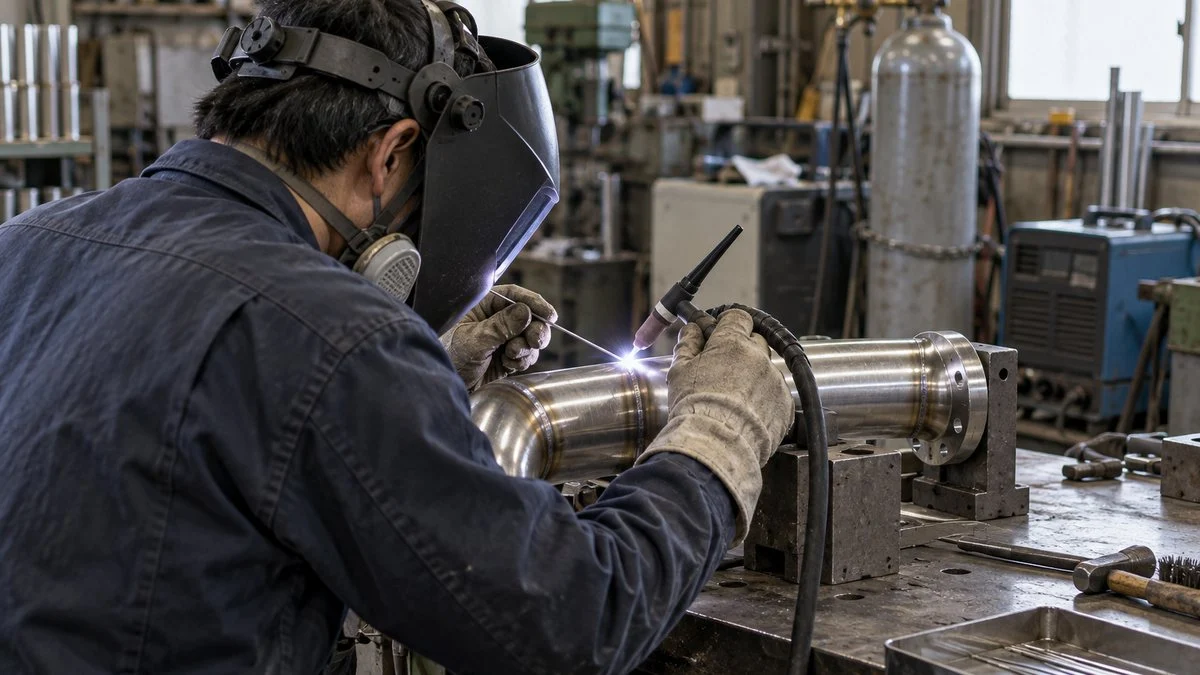
溶接は、金属どうしを熱や力でつなぎ合わせる加工です。方法によって得意な材料、扱える板の厚さ、向いている作業場所が変わるため、条件に合わせて選ぶ必要があります。
工場や建設現場で広く使われるアーク溶接(電気の放電の熱で金属を溶かす方法)には、TIG・MIG・MAG・被覆アークなどがあります。
違いを生むのは、電気を流す電極が溶けるかどうかと、溶けた金属を何で空気から守るかの2点です。図面や見積書に出てくるTIG、MIG、MAG、半自動、CO2といった言葉も、この違いを表しています。
この記事では、溶接の分類と用語を整理したうえで、TIG・MIG・MAG・被覆アークの4つを比較表で見比べます。そのうえで、材料、板厚と外観、作業場所という3つの判断基準で選び方を説明します。
後半では、仕事に就くための教育と資格、どの方法にも共通する安全衛生までまとめます。
溶接の種類は「電極」と「シールド」で分かれる
溶接は、JIS Z 3001(溶接用語)では大きく融接、圧接、ろう接に分けられます。融接は接合部を溶かしてつなぐ方法、圧接は外から力を加えてつなぐ方法、ろう接は母材をできるだけ溶かさず、はんだやろうを流し込んでつなぐ方法です。
このうち工場や建設現場で広く使われているのが、融接の一種であるアーク溶接です。電極と母材の間に飛ぶアーク(放電)の熱で金属を溶かします。
TIG、MIG、MAG、被覆アークは、すべてこのアーク溶接の仲間です。切削や鋳造まで含めた加工法全体の中での位置づけは、加工技術の基礎で整理しています。
TIG・MIG・MAG・被覆アークは、いずれも融接のなかのアーク溶接に入ります。
※JIS Z 3001シリーズの用語をもとに、代表的な方法だけを編集部で整理した図です。抵抗スポット溶接は接合部を溶かしますが、加圧して行うため圧接の側に置いています。
電極が溶けるか、溶けないか
1つめの分かれ目は電極です。電極そのものが溶けて溶接金属になる方式を消耗電極式(溶極式)、電極は溶けずにアークを出す役目だけを担う方式を非消耗電極式と呼びます。
被覆アーク溶接、マグ溶接、ミグ溶接は消耗電極式です。溶接棒やワイヤが電極と溶加材を兼ねるため、金属を次々に盛っていけます。ティグ溶接は非消耗電極式で、溶けにくいタングステンを電極に使い、必要なときだけ溶加棒を手で足します。
溶けた金属を何で守るか
2つめの分かれ目はシールド(遮へい)です。高温で溶けた金属は、空気中の酸素や窒素を取り込みやすく、そのまま固まると気孔(ブローホール)が残ったり、粘り強さが落ちたりします。そこで、溶けた部分を空気から遮る手段が必要になります。
被覆アーク溶接では、溶接棒に塗られた被覆剤(フラックス)が熱で分解し、ガスとスラグになって溶接部を覆います。マグ・ミグ・ティグは、トーチからシールドガスを吹き付けて守るため、まとめてガスシールドアーク溶接と呼ばれます。
「半自動溶接」は溶接法の名前ではない
現場でよく聞く「半自動」は、JIS Z 3001-1で「ワイヤ送給が機械化された溶接で、トーチは手動で操作して行う溶接」と定義されています。つまり半自動は操作の仕方を表す言葉で、溶接法そのものの名前ではありません。
ワイヤを自動で送るマグ溶接やミグ溶接を、人がトーチを持って行えば半自動溶接です。同じマグ溶接をロボットが行えば、半自動とは呼びません。
鉄を扱う工場で「半自動」と言えばマグ溶接(炭酸ガスアーク溶接を含む)を指すことが多いものの、シールドガスを使わないセルフシールドアーク溶接も半自動で行われます。
TIG・MIG・MAG・被覆アークの違いを比較表で見る
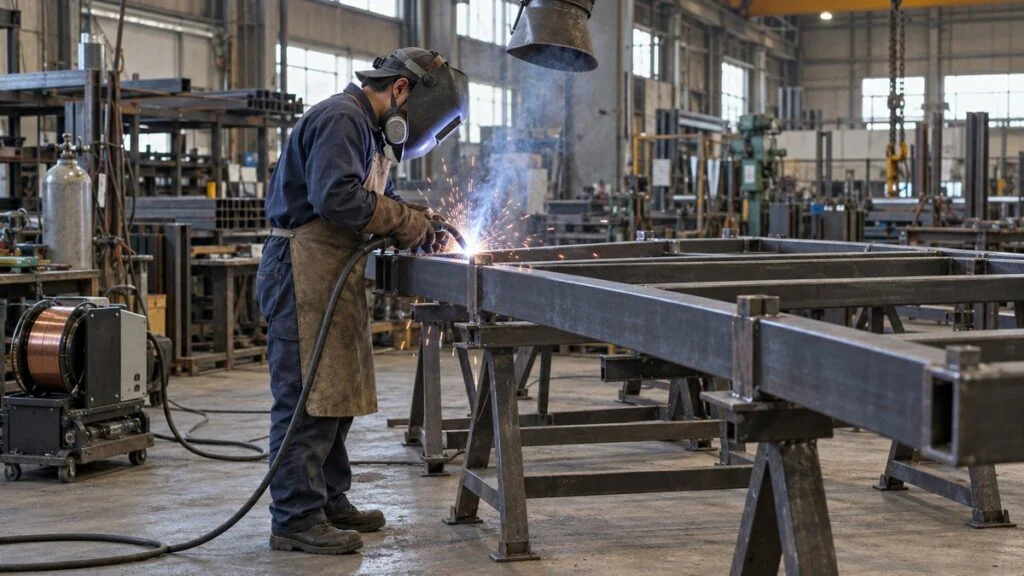
4つの方法の違いを先に一覧にします。細かい条件は機種や溶接材料で変わりますが、性格の違いはこの表でつかめます。
電極とシールドの違いが、能率・外観・風への強さの差になって表れます。
| 方式 | 電極 | シールド | 主な対象材料 | 能率 | 外観 | 風への強さ | 設備の手軽さ |
|---|---|---|---|---|---|---|---|
| 被覆アーク溶接 | 被覆アーク溶接棒(溶ける) | 被覆剤から出るガスとスラグ | 軟鋼・高張力鋼、ステンレス鋼など | △ | ○ | ○ | ◎ |
| マグ溶接(MAG) 炭酸ガスアーク溶接を含む | ワイヤ(溶ける) | 炭酸ガス、またはアルゴン+炭酸ガス | 軟鋼・高張力鋼が中心。ステンレス鋼にも | ◎ | △〜○ | △ | ○ |
| ミグ溶接(MIG) | ワイヤ(溶ける) | アルゴン、ヘリウムなどの不活性ガス | アルミニウム合金、チタンなどの非鉄金属 | ◎ | ○ | △ | ○ |
| ティグ溶接(TIG) | タングステン(溶けない)+溶加棒 | アルゴン、ヘリウムなどの不活性ガス | ステンレス鋼、アルミニウム合金、チタンなど幅広い金属 | △ | ◎ | △ | ○ |
※◎○△は、パナソニック コネクト、ダイヘン、日本溶接協会の資料にある長所・短所をもとに、一般的な傾向を編集部で整理したものです。溶接材料、電源、溶接姿勢、作業者の技量によって変わります。被覆アーク溶接の外観は、スラグを除去したあとの状態を想定しています。
大づかみな使い分けは次のとおりです。量をこなす鉄の溶接はマグ、アルミなどの非鉄金属をワイヤで付けるならミグ、薄板や見た目を重視するならティグ、設備を持ち込みにくい場所では被覆アークです。以下、1つずつ見ていきます。
被覆アーク溶接:設備が簡単で、現場に持ち出しやすい
被覆アーク溶接は、心線のまわりに被覆剤を塗った溶接棒をホルダではさみ、棒と母材の間にアークを出す方法です。「手棒」「手溶接」とも呼ばれます。被覆剤は、アークの安定、スラグの形成、脱酸といった役割を担います。
溶接機とケーブル、ホルダ、溶接棒があれば作業でき、ガスボンベを持ち込まなくてよいのが強みです。一方で溶接速度は遅く、棒を替えるたびにアークが途切れ、スラグを落とす手間もかかります。技量によって仕上がりに差が出やすい方法でもあります。
マグ溶接:鉄の溶接の主役
マグ(MAG)はMetal Active Gasの略で、活性ガスをシールドに使う消耗電極式の溶接です。コイルに巻いたワイヤが自動で送られ続けるため、アークを切らずに長く溶接できます。
パナソニック コネクトの技術資料では、溶け込みは手溶接棒の1.5〜2倍、溶着効率は炭酸ガスアーク溶接で約92%、手溶接で約60%と紹介されています。
板厚や電流などの条件は示されていないので、同社の資料にもとづくおおよその目安と考えてください。
溶着効率については、日鉄溶接工業のQ&Aも傾向が一致しています。同社は溶接材料の必要量を見積もる計算例で、ソリッドワイヤ95%、手溶接棒60%という仮定を置いています。
この能率の高さが、鋼を大量に溶接する現場でマグ溶接が選ばれる理由です。
シールドガスは大きく2通りあります。炭酸ガス100%を使うのが炭酸ガスアーク溶接(CO2溶接)で、JIS Z 3001-7の用語ではこれもマグ溶接に含まれます。
アルゴンに炭酸ガスを混ぜた混合ガスを使うと、スパッタ(飛び散る金属の粒)が減り、ビード(溶接金属の盛り上がり)の表面が滑らかになる傾向があります。
現場で「CO2」と「マグ」を呼び分けているときは、前者が炭酸ガス100%、後者が混合ガスを指しているのが普通です。見積書や作業指示でどちらの意味かあいまいなときは、ガスの種類まで確認しておくと行き違いを防げます。
ミグ溶接:アルミなど非鉄金属のワイヤ溶接
ミグ(MIG)はMetal Inert Gasの略で、アルゴンやヘリウムといった不活性ガスだけでシールドします。装置の構成はマグ溶接とよく似ており、違いは主にガスとワイヤです。
アルミニウム、マグネシウム、チタンのように高温で酸素と反応しやすい金属は、不活性ガスで守る必要があるためミグ溶接の対象になります。
逆に炭素鋼では、アルゴンだけだとアークが不安定になるため、少量の炭酸ガスや酸素を混ぜたマグ溶接が使われます。「鉄はマグ、非鉄はミグ」と分かれるのは、この性質の違いによるものです。
ワイヤを自動で送る仕組みは同じで、ガスの種類が呼び名と用途を分けます。
※混合比は日本溶接協会「接合・溶接技術Q&A」の記載によります。ステンレス鋼や高合金鋼では、炭酸ガスや酸素の混合比はもっと少なくなります。
ティグ溶接:薄板と、外観・品質を重視する継手に
ティグ(TIG)はTungsten Inert Gasの略です。溶けにくいタングステン電極からアークを出し、アルゴンなどの不活性ガスで守りながら母材を溶かします。
薄板では溶加棒を使わずに母材どうしを溶かし合わせ、厚みがあるときは溶加棒を手で差し入れます。現場では「アルゴン溶接」と呼ばれることもあります。
スパッタが出ず、小さな電流でもアークが安定するため、薄板や細かい継手をきれいに仕上げられます。工業的に使われるほとんどの金属に対応できるのも特長です。
その代わり、溶け込みは浅めで溶接速度を上げにくく、量をこなす用途には向きません。母材表面の汚れにも敏感で、前処理の丁寧さが品質に直結します。
判断基準1:材料で選ぶ
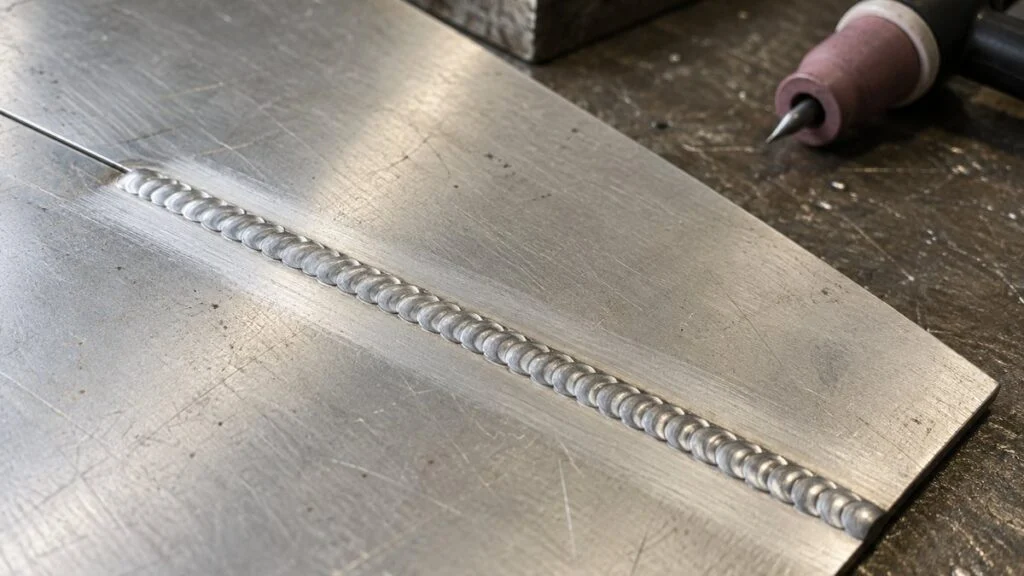
溶接法を決めるとき、最初に見るのは材料です。材料によって使えるシールドガスと電源の種類が変わり、選択肢が絞られます。
材料が決まると、使えるガスと電源が決まり、候補が2〜3に絞られます。
| 材料 | よく使われる溶接法 | 押さえておく点 |
|---|---|---|
| 軟鋼・高張力鋼 | マグ溶接(炭酸ガス/混合ガス)、被覆アーク溶接。薄板や配管ではティグ溶接も | 炭酸ガスはガス代と溶け込み、混合ガスはスパッタと外観で有利な傾向 |
| ステンレス鋼 | ティグ溶接、フラックス入りワイヤを使うマグ溶接、被覆アーク溶接 | ソリッドワイヤでは、アルゴンに少量の酸素や炭酸ガスを混ぜたガスを使う |
| アルミニウム合金 | 交流ティグ溶接、ミグ溶接(パルスミグ溶接) | 炭酸ガスは使えない。表面の酸化皮膜への対応が要る |
| チタン | ティグ溶接、ミグ溶接 | 高温で酸素と反応しやすく、不活性ガスでのシールドが前提 |
※日本溶接協会、ダイヘン、パナソニック コネクトの資料をもとに、一般的な組み合わせを編集部で整理したものです。実際の施工では、溶接材料メーカーの資料と溶接施工要領書で確認してください。
軟鋼・高張力鋼
炭素鋼の溶接では、炭酸ガスをシールドに使うことが多く、スパッタを減らしたい、ビードをきれいにしたいという場合に混合ガスが選ばれます。ガスボンベや送給装置を持ち込みにくい現場では、被覆アーク溶接が今も使われています。
ステンレス鋼
ステンレス鋼は、外観や溶接部の品質が重視される薄板・配管でティグ溶接がよく選ばれます。ワイヤを使う場合、日本溶接協会のQ&Aによれば、現在は炭酸ガスだけで溶接できるステンレス鋼用フラックス入りワイヤが主流になっています。
日本溶接協会のステンレス鋼溶接技能者の評価試験には、ティグ溶接と被覆アーク溶接、ティグ溶接とミグ・マグ溶接を組み合わせる種目もあります。
1つの継手を複数の方法で仕上げることが、実務でも珍しくないことがうかがえます。鋼種ごとの性質の違いは、ステンレスの種類と違いで整理しています。
アルミニウム合金
アルミニウムは炭酸ガスと反応してしまうため、シールドにはアルゴンやヘリウムを使います。主に使われるのは、交流ティグ溶接とパルスミグ溶接です。
アルミニウムの表面は酸化皮膜で覆われており、これを取り除かないと母材どうしがうまく溶け合いません。電極をプラス、母材をマイナスにすると、皮膜を壊す「クリーニング作用」が働きます。
ダイヘンの解説によれば、プラスとマイナスを交互に切り替える交流にすることで、クリーニング作用とアークの集中性を両立させています。アルミのティグ溶接が交流で行われるのはこのためです。
軟鋼やステンレス鋼のティグ溶接は直流で行うので、アルミも扱う工場では交流と直流の両方に対応した溶接機が必要になります。合金の系統や番手による溶接のしやすさの違いは、アルミ合金の種類と番手の見方もあわせて確認してください。
チタン
チタンも高温で酸素と反応しやすい金属で、不活性ガスによるシールドが前提になります。日本溶接協会のチタン溶接技能者の評価試験は、ティグ溶接とミグ溶接の種目で構成されています。
判断基準2:板厚・外観・能率で選ぶ
材料で候補が絞れたら、次に見るのは板厚と、仕上がりにどこまで求めるか、そして数量です。
薄板や、溶接部がそのまま外から見える製品では、ティグ溶接が第一候補になります。小さな電流でも安定し、スパッタが出ないので、溶接後の仕上げが少なくて済むためです。
反対に、板が厚く溶接長も長い継手をティグ溶接だけで仕上げると、時間がかかりすぎます。
中厚板で溶接長が長い、あるいは同じ製品を数多く作るなら、ワイヤを連続して送れるマグ溶接やミグ溶接が向きます。スパッタが付くと除去の手間が増えるので、外観を気にする製品では混合ガスを選ぶ、といった調整をします。
溶接は継手を局所的に加熱して冷やす加工なので、板が薄いほど変形が問題になりやすくなります。加熱と冷却で鋼の性質がどう変わるかという点は、焼入れ・焼なましなど鋼の熱処理と根が同じ話です。
材料、板厚と外観、場所の順に条件を当てはめると、候補が決まっていきます。
判断基準3:作業場所と風で選ぶ
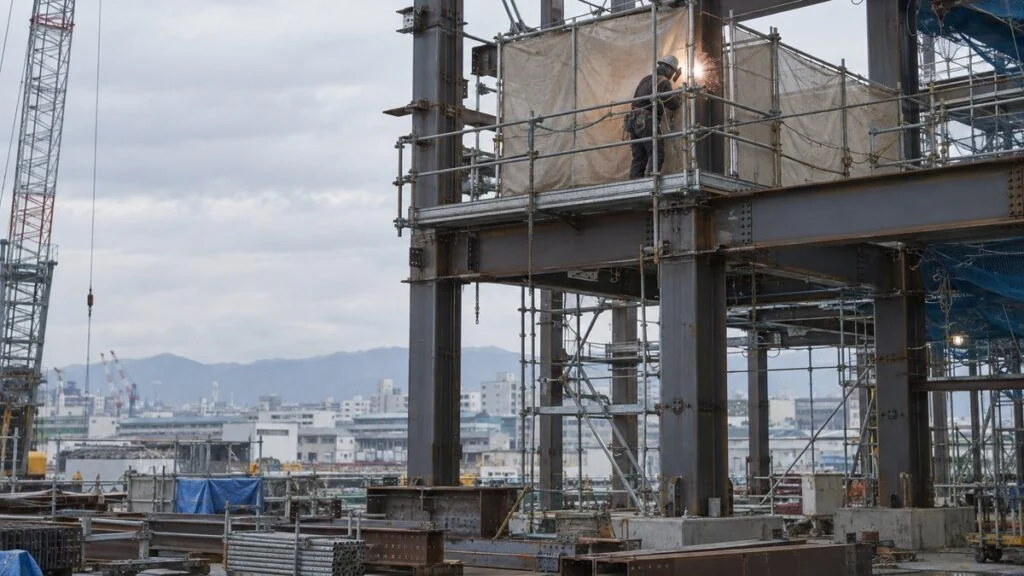
マグ・ミグ・ティグに共通する弱点は風です。シールドガスが風で流されると、溶けた金属が空気に触れ、気孔などの欠陥につながります。
日本溶接協会のQ&Aは、マグ溶接について風速2m/s程度の風がある場合には防風対策を取る必要があるとしています。
別のQ&Aでは、溶接部の近くの風速が1.2m/s程度でも気孔が発生するおそれがあるとして、戸外では十分な防風対策を求めます。
パナソニック コネクトの資料は、風速2m/sを「たばこの煙がなびく」程度と表現しています。体感ではわずかな風でも影響が出ます。
屋外でガスシールドアーク溶接を行うなら、防風シートやついたてで溶接部を囲うのが基本です。
それが難しい現場では、被覆アーク溶接や、フラックス入りワイヤを使ってシールドガスを供給しないセルフシールドアーク溶接(ノンガス溶接)が選ばれます。
同協会のQ&Aによれば、セルフシールドアーク溶接は風の影響が比較的小さく、ビル鉄骨、橋梁、鋼管杭などで導入されています。
ただし、セルフシールドアーク溶接は溶接ヒュームが多く発生します。風に強いからといって、換気や呼吸用保護具を省いてよいわけではありません。
屋内でも、搬入口から吹き込む風や送風機の風が溶接部に直接当たればシールドは乱れます。換気は欠かせないので、風の向きと強さを調整して両立させます。
アーク溶接以外の方法と、自動化
ここまでの4方式のほかにも、製品や生産量によっては別の方法が選ばれます。名前を聞いたときに位置づけが分かるよう、代表的なものを挙げておきます。
熱源や接合の原理が異なり、自動機で使われることが多い方法です。
※定義はJIS Z 3001-2、Z 3001-6、Z 3001-7によります。FSWの特徴は日軽金アクトの技術紹介を参照しました。
マグ溶接やミグ溶接は、ワイヤが自動で送られる仕組みなので、トーチをロボットに持たせる構成と相性が良く、半自動のほかロボット溶接や自動溶接に広く使われています。溶接は産業用ロボットの主な用途の1つでもあります。
一方で、1品ごとに形が違う製缶品や据付現場の溶接では、今も人の技量が品質を左右します。人と同じ空間でロボットを動かす構成を検討するなら、協働ロボットの導入手順を先に押さえておくと、安全面の検討で手戻りが減ります。
溶接の仕事に必要な教育と資格
溶接には、「法令上、作業に就く前に受けておく教育」と「技量を第三者に証明する資格」が別々にあります。名前が似ていて混同しやすいので、分けて整理します。
「作業に就くために必要なもの」と「技量や管理能力を証明するもの」は別です。
※受験資格や手続きは、日本溶接協会、軽金属溶接協会、安全衛生技術試験協会の最新の案内で確認してください。
作業に就く前に必要な教育
労働安全衛生規則第36条第3号は、「アーク溶接機を用いて行う金属の溶接、溶断等の業務」を特別教育が必要な業務に挙げています。TIG、MIG、MAG、被覆アークはいずれもアーク溶接機を使うので、どれを担当する場合も対象です。
教育の中身は安全衛生特別教育規程第4条で決まっています。学科は、アーク溶接等に関する知識1時間、装置に関する基礎知識3時間、作業の方法に関する知識6時間、関係法令1時間の計11時間以上、実技は10時間以上です。
酸素とアセチレンなど、可燃性ガスと酸素を使う溶接・溶断・加熱の業務は、労働安全衛生法施行令第20条第10号の就業制限業務にあたります。こちらはガス溶接技能講習の修了などが必要で、アーク溶接の特別教育とは別の扱いです。
技量を証明する資格
溶接の技量を示す資格として広く使われているのが、日本溶接協会の溶接技能者評価試験です。
被覆アーク溶接やティグ溶接はJIS Z 3801(手溶接)、マグ溶接やセルフシールドアーク溶接はJIS Z 3841(半自動溶接)です。このように、溶接法ごとに準拠する規格が分かれています。
ステンレス鋼はJIS Z 3821、チタンはJIS Z 3805です。
それぞれ、下向きで溶接する基本級と、立向き・横向き・上向きや管を溶接する専門級があり、学科試験と実技試験で評価されます。
適格性証明書の有効期間は1年で、サーベイランス(継続の確認)を2回受け、3年で再評価を受ける仕組みです。一度取れば終わりの資格ではありません。
アルミニウムは別の団体が担当しており、軽金属溶接協会がJIS Z 3811にもとづく評価試験を行っています。溶接施工の計画や管理を担う立場には、日本溶接協会の溶接管理技術者(WES 8103、特別級・1級・2級)があります。
どの溶接法でも欠かせない安全衛生
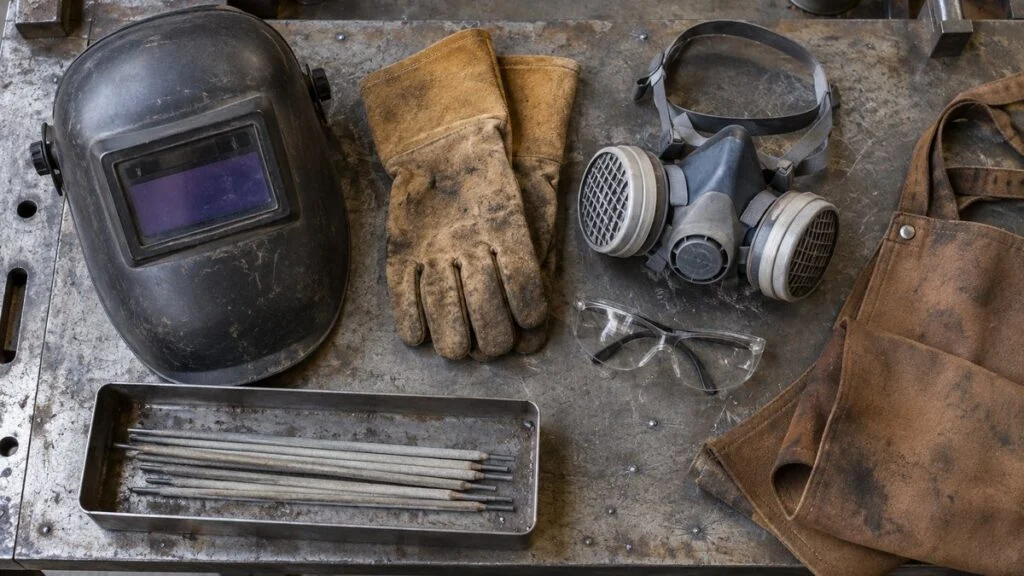
溶接法の選び方と同じくらい重要なのが安全衛生です。アーク溶接は、ヒューム、強い光、電気、火花という性質の違う危険を同時に扱う作業です。保護具と換気は「できればやる」ものではなく、法令で求められる前提条件と考えてください。
溶接法が変わっても、この4つは共通して管理します。
※厚生労働省のリーフレットと、労働安全衛生規則第279条・第285条・第325条・第332条をもとに整理しました。
溶接ヒューム:2021年4月から特定化学物質に
溶接ヒュームは、溶接で生じた蒸気が空気中で固まった、ごく細かい固体の粒子です。
厚生労働省は、労働者に神経障害などの健康障害を及ぼすおそれが明らかになったとしています。そのため、2021年4月1日から溶接ヒュームを特定化学物質(管理第2類物質)に位置づけました。
国際がん研究機関(IARC)の発がん性分類ではグループ1とされています。
規制の対象は「金属アーク溶接等作業」で、金属をアーク溶接する作業のほか、アークを使った溶断やガウジングも含まれます。TIG、MIG、MAG、被覆アークのどれを選んでも対象です。
濃度の測定や作業主任者の選任、フィットテスト(2023年4月1日から)には経過措置の期間がありましたが、すでに終わっています。現在は、事業者に次の措置がすべて求められます。
- 屋内作業場では、全体換気装置による換気、またはこれと同等以上の措置(局所排気装置、プッシュプル型換気装置)を行う
- 継続して作業を行う屋内作業場では、溶接の方法を新たに採用・変更するときに、個人ばく露測定で溶接ヒュームの濃度を測る
- 測定結果に応じて換気を強化し、有効な呼吸用保護具を選んで使わせる。面体のある保護具は1年以内ごとに1回フィットテストを行う
- 屋外や、毎回場所が変わる屋内の作業でも、有効な呼吸用保護具を使わせる
- 特定化学物質作業主任者を選任する(2024年1月1日からは、金属アーク溶接等作業主任者限定技能講習の修了者から「金属アーク溶接等作業主任者」を選任することもできる)
- 金属アーク溶接等作業に常時従事する労働者に、雇入れ・配置換えの際と、その後6月以内ごとに1回、特殊健康診断を行う
- 屋内作業場の床などを、水洗など粉じんが飛散しない方法で毎日1回以上掃除する
濃度の測定では、マンガンとして0.05mg/m³以上かどうかが、換気の強化などを判断する目安になります。
厚生労働省は、必要な措置の例として、溶接方法や母材、溶接材料の変更によるヒューム量の低減も挙げています。溶接法や溶接材料の選択は、品質と能率だけでなく、ばく露を減らす手段でもあるわけです。
なお、2026年10月1日に改正労働安全衛生法と改正作業環境測定法の一部が施行されました。これにより、この溶接ヒュームの濃度測定は、労働安全衛生法第65条の3にもとづく作業環境測定に位置づけられました。
測定のデザインとサンプリングは、個人ばく露測定について登録を受けた作業環境測定士(または登録を受けた作業環境測定機関など)に行わせることになっています。
測定を外部に依頼している場合は、依頼先が登録を済ませているかを確認してください。
アーク光・感電・火災
アーク光には、眼に有害な紫外線や赤外線、強烈な可視光が含まれます。溶接作業者は、JIS T 8141(遮光保護具)に適合したフィルタを、溶接法と電流に合った遮光度番号で使います。
日本溶接協会のQ&A(2012年改訂)は、当時の規格の使用標準の読み方の例を挙げています。被覆アーク溶接で電流75〜200Aのときは、遮光度番号9〜11です。
JIS T 8141は2026年3月25日に改正されており、この例は改正前の版にもとづくものです。
実際に選ぶときは、現行の規格(JIS T 8141:2026)と保護具メーカーの使用標準で確認してください。
光の害を受けるのは溶接する本人だけではありません。労働安全衛生規則第325条は、アーク溶接のアークなど強烈な光線を発散する場所を区画し、適当な保護具を備えることを事業者に求めています。
遮光カーテンやついたてで囲い、近くで作業する人や通行する人にも光が届かないようにします。
感電については、同規則第332条が交流アーク溶接機用自動電撃防止装置を使うよう定めています。対象は、導電体に囲まれた著しく狭い場所や、高さ2m以上で鉄骨などに触れるおそれのある場所で交流アーク溶接を行うとき(自動溶接を除く)です。
火花やスパッタは火災の原因になります。同規則は、可燃性の粉じんや危険物などがあって爆発・火災のおそれがある場所での火気やアークの使用を禁じています(第279条)。
また、油類などが残っているおそれのある配管や容器は、それらを除去するなどの措置をしたあとでなければ溶接・溶断をさせてはならない、と定めています(第285条)。
まとめ
- アーク溶接は、電極が溶けるかどうかと、溶けた金属を何で守るかで種類が分かれる
- マグは活性ガス、ミグは不活性ガスを使うワイヤ溶接。ティグは溶けないタングステン電極を使う
- 「半自動」は操作の仕方を表す言葉で、鉄の現場ではマグ溶接を指すことが多い
- 材料、板厚と外観、作業場所と風の順に条件を当てはめると、候補が絞れる
- 特別教育、溶接ヒューム対策、遮光保護具などは、どの溶接法でも共通して必要になる
溶接法の名前は略語が多く、最初は区別しにくいものですが、電極とシールドの違いに戻って考えると整理できます。
溶接を含む工程の設計に関わる生産技術、現場で実際に作業する製造・オペレーションの仕事とあわせて読むと、職場での位置づけがつかみやすくなります。
板金や製缶を含む加工業の全体像は金型・プレス・切削加工の業種ページから、溶接の自動化に関わる話題は産業用ロボットの技術テーマページから、関連記事をご覧ください。
出典
出典・参考資料(20件)を開く出典・参考資料を閉じる
- 溶接用語(融接・圧接・ろう接、半自動溶接、マグ溶接、ミグ溶接、ティグ溶接、炭酸ガスアーク溶接、セルフシールドアーク溶接、サブマージアーク溶接、摩擦攪拌接合、重ね抵抗溶接):JIS Z 3001-1:2018 溶接用語 第1部:一般、JIS Z 3001-2:2018 第2部:溶接方法、JIS Z 3001-6:2013 第6部:抵抗溶接、JIS Z 3001-7:2018 第7部:アーク溶接
- 各溶接法の原理と長所・短所、溶着効率、直流と交流の使い分け:パナソニック コネクト「溶接の基礎」
- 溶着効率の計算例:日鉄溶接工業 溶接Q&A(溶接材料の必要量の算出方法)
- 溶接の分類、溶極式と非溶極式:ダイヘン「溶接の基礎知識」
- アルミニウムの溶接法とクリーニング作用:ダイヘン 溶接機FAQ「アルミニウムを溶接したいです。」
- シールドガスの種類と混合比、ステンレス鋼用フラックス入りワイヤ:日本溶接協会 溶接情報センター「接合・溶接技術Q&A Q-07-04-05」
- マグ溶接の防風対策:日本溶接協会 溶接情報センター「接合・溶接技術Q&A Q-06-01-07」
- 戸外での半自動アーク溶接、セルフシールドアーク溶接:日本溶接協会 溶接情報センター「接合・溶接技術Q&A Q-07-01-11」
- 摩擦攪拌接合(FSW)の特徴:日軽金アクト「接合(FSW/溶接)」
- 溶接技能者・溶接管理技術者の資格制度:日本溶接協会「資格認証・認定制度のご案内」(2024年4月1日作成)
- アルミニウム溶接技能者評価試験:軽金属溶接協会「アルミニウム溶接技能者評価試験・資格認証」
- ボイラー溶接士:安全衛生技術試験協会「普通ボイラー溶接士の紹介」、「特別ボイラー溶接士の紹介」
- 特別教育を必要とする業務、アーク光・感電・火災に関する規定:e-Gov法令検索「労働安全衛生規則」(第36条、第279条、第285条、第325条、第332条)
- アーク溶接等の特別教育の科目と時間:厚生労働省「安全衛生特別教育規程」(昭和47年労働省告示第92号)
- ガス溶接等の就業制限:e-Gov法令検索「労働安全衛生法施行令」(第20条第10号)
- 溶接ヒュームの規制:厚生労働省リーフレット「金属アーク溶接等作業を継続して屋内作業場で行う皆さまへ」、「屋外作業場等において金属アーク溶接等作業を行う皆さまへ」、厚生労働省「令和2年4月の特定化学物質障害予防規則・作業環境測定基準等の改正」
- 溶接ヒュームに関する条文(全体換気、濃度の測定、呼吸用保護具、フィットテスト、作業主任者、健康診断、掃除):e-Gov法令検索「特定化学物質障害予防規則」(第27条、第28条の2、第38条の21、第39条)
- 金属アーク溶接等作業主任者限定技能講習:厚生労働省「労働安全衛生規則等の一部を改正する省令等の施行等について」(令和5年4月3日付け基発0403第6号)
- 2026年10月1日施行の個人ばく露測定に関する改正:厚生労働省「労働安全衛生法及び作業環境測定法の一部を改正する法律等の施行等について(個人ばく露測定等関係)」(令和8年7月30日付け基発0730第2号)
- 遮光保護具:日本規格協会「JIS T 8141:2026 遮光保護具」(2026年3月25日改正)、JIS T 8141:2016 遮光保護具(改正前の版)、日本溶接協会 溶接情報センター「接合・溶接技術Q&A Q-11-03-12」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント