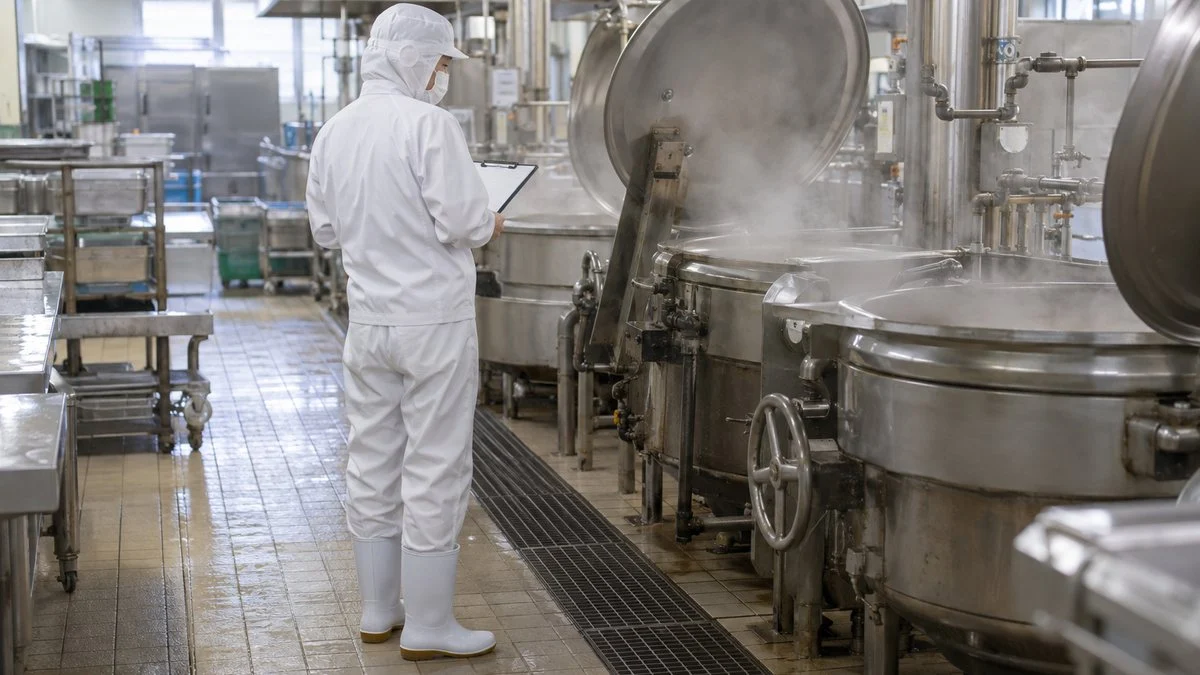
HACCP(ハサップ)は、食中毒菌や異物混入などの危険が起きやすい工程を決め、その工程の状態を毎日測って記録し、管理する衛生管理の方法です。2021年6月から、原則としてすべての食品等事業者が取り組むことになりました。
日々の運用では、測った値が基準から外れたらすぐ手を打ち、記録を定期的に振り返って計画を直していきます。自治体が「HACCPに基づく衛生管理」の事業者に改善を指導した内容でも、最も多かったのは「検証(見直し)が行われているか」でした。
この記事では、義務化の範囲と2つの基準、土台になる一般衛生管理、7原則12手順の進め方を順に整理します。そのうえで、現場で形骸化しやすいパターンと、運用を続けるためのコツをまとめます。
食品工場のHACCPとは|義務化の範囲と2つの基準
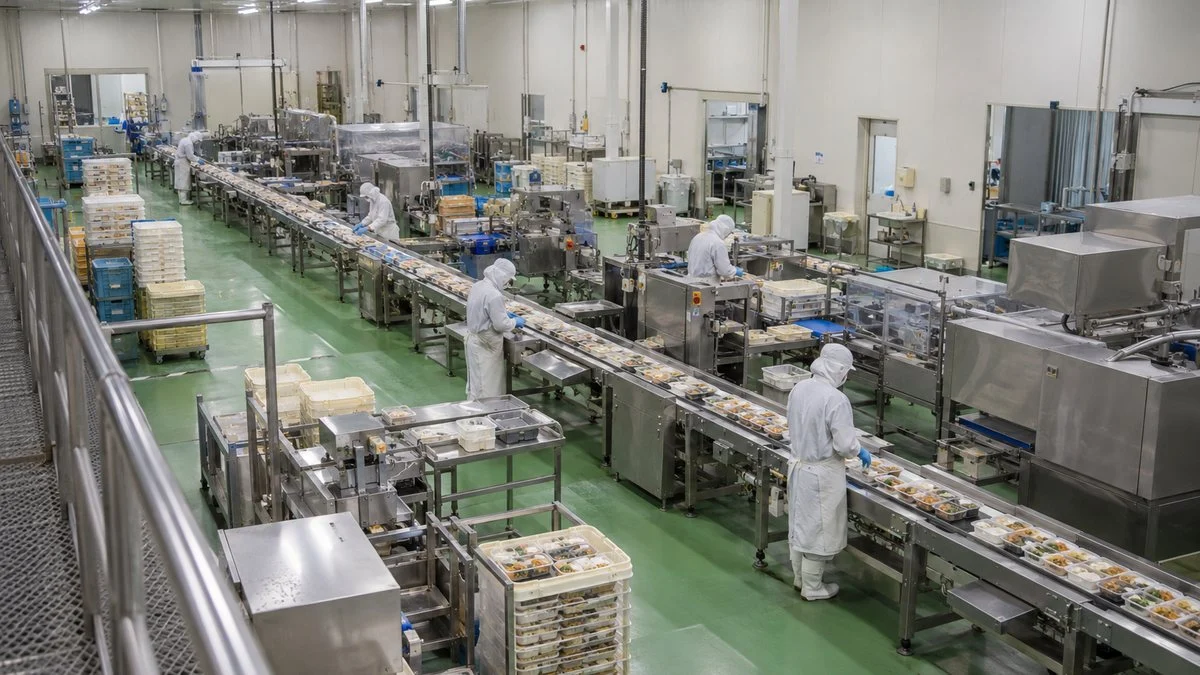
HACCP(ハサップ)は Hazard Analysis and Critical Control Point の略です。日本語では「危害要因分析重要管理点」と訳されます。
厚生労働省の説明では、事業者自らが食中毒菌汚染や異物混入などの危害要因を把握し、特に重要な工程を管理する衛生管理の手法です。管理の対象は、原材料の入荷から製品の出荷までの全工程です。
この手法は、国連食糧農業機関(FAO)と世界保健機関(WHO)の合同機関であるコーデックス委員会が示し、各国に採用を推奨している国際的な考え方です。
日本では2018年に改正された食品衛生法により、2021年6月1日から原則としてすべての食品等事業者がHACCPに沿った衛生管理に取り組むことになりました。
従来の品質管理との違いは、「できあがった製品を抜き取って調べる」から「つくる途中の重要な工程を管理する」への発想の転換にあります。
抜取検査で合格しても、検査していない製品に問題がないとは言い切れません。
HACCPは工程そのものを管理することで、問題のある製品の出荷を未然に防ぎ、何かあったときに原因をたどりやすくすることを狙っています。
製品を後から調べるのではなく、つくる途中の重要な工程を押さえるのがHACCPです。
※HACCPを導入しても製品検査が不要になるわけではなく、検証の手段として製品検査を組み合わせます。
「HACCPに基づく衛生管理」と「考え方を取り入れた衛生管理」
義務化といっても、すべての事業者に同じことが求められるわけではありません。制度は事業者の規模や業態によって、2つの基準に分かれています。
1つは「HACCPに基づく衛生管理」で、コーデックスの7原則に沿って、使う原材料や製造方法に応じた計画を事業者自身が作ります。大規模な事業者や、と畜場、食鳥処理場が対象です。
もう1つは「HACCPの考え方を取り入れた衛生管理」で、業界団体が作成し厚生労働省が内容を確認した手引書を参考に、簡略化したやり方で取り組みます。
後者の対象となる「小規模な営業者等」には、食品の取扱いに従事する人が50人未満の事業場が含まれます。事務職など食品を直接扱わない人は数えません。
ほかに、併設の店舗で自社製造品を売る菓子店や豆腐店、そうざい製造業などの調理を行う営業者もここに入ります。
工場の規模によって、計画の作り方と拠りどころが変わります。
※小規模な営業者等であっても、「HACCPに基づく衛生管理」を選んで取り組むことはできます。出典:厚生労働省「HACCPに沿った衛生管理の制度化」
事業者が実施すべき4つのこと
どちらの基準でも、厚生労働省が示す「営業者が実施すること」は共通しています。次の4つです。
- 1つめ:一般的な衛生管理とHACCPに沿った衛生管理の基準にもとづいて衛生管理計画を作り、従業員に周知する
- 2つめ:清掃・洗浄・消毒や食品の取扱いについて、必要に応じて具体的な手順書を作る
- 3つめ:衛生管理の実施状況を記録して保存する
- 4つめ:計画と手順書の効果を定期的に、また工程が変わったときに検証し、必要に応じて見直す
運用の成否を分けるのは、この4つめの振り返りだといえます。
なお、この制度化は衛生管理の手法(ソフト)に関するもので、施設や設備(ハード)の新設・変更を求めるものではない、と厚生労働省は明記しています。
新工場の建設や設備更新はHACCPの必須条件ではなく、あくまで今ある設備で「何を、どう管理するか」を決める取り組みです。
HACCPの土台になる一般衛生管理
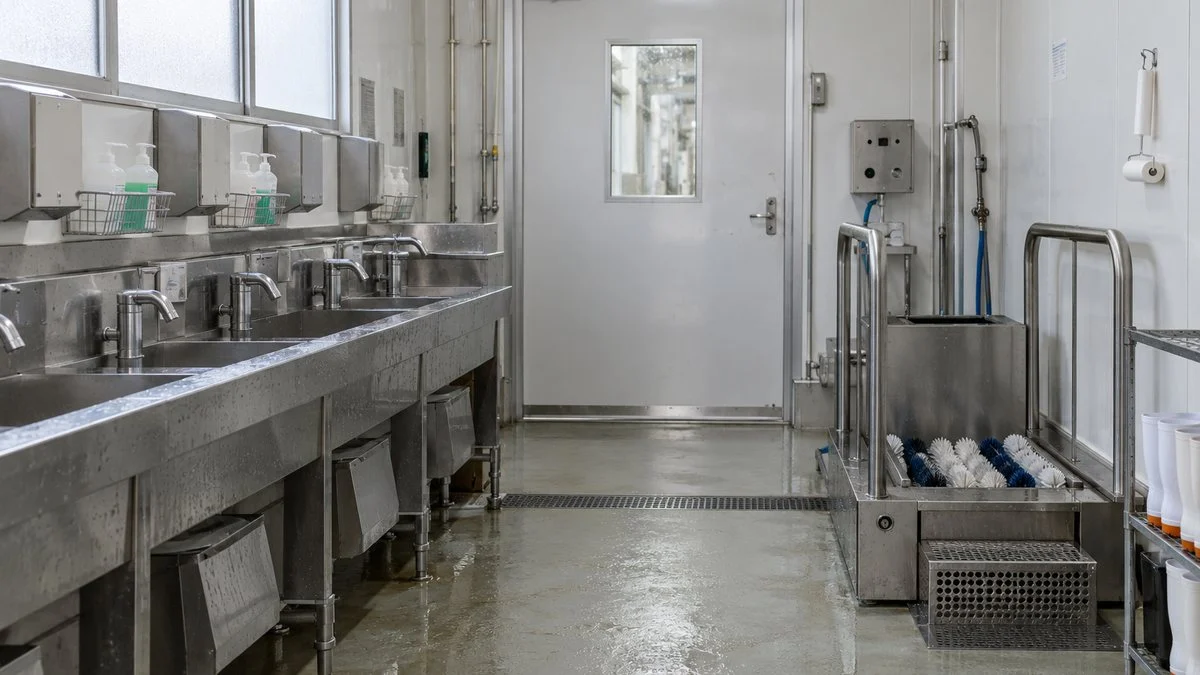
HACCPというと重要管理点(CCP)ばかりに目が行きがちですが、その前提として欠かせないのが一般衛生管理です。清掃、手洗い、防虫、水の管理といった、工場全体を衛生的に保つための基本的な活動を指します。
厚生労働省の基準では、一般的な衛生管理として14の項目が挙げられています。主な項目は次のとおりです。
- 食品衛生責任者の選任
- 施設・設備の清掃や消毒
- 使用水の管理
- ねずみ・昆虫対策
- 廃棄物・排水の取扱い
- 従事者の健康管理や手洗い
- 回収・廃棄の手順
- 運搬
- 教育訓練 など
なかには頻度まで定められた項目もあります。たとえば飲用に適する水(井戸水など)を使う場合は年1回以上の水質検査、ねずみ・昆虫対策は年2回以上の駆除作業か、定期的な生息調査にもとづく防除が求められます。
一般衛生管理という土台の上に、重要工程の管理が乗る構造です。
※食品安全文化は、2020年に改訂されたコーデックスの「食品衛生の一般原則」で新たに盛り込まれた考え方です。
一般衛生管理が崩れていると、CCPをいくら厳しく管理しても安全は守れません。たとえば加熱工程で菌を減らしても、その後の盛り付けで作業者の手や器具から汚染されれば意味がなくなります。
HACCPは一般衛生管理がきちんと回っていることを前提に組み立てるものです。
2020年に改訂されたコーデックスの一般原則では、一般衛生管理のなかでも特定の危害要因を狙う活動を「より注意が必要なGHP(適正衛生規範)」と位置づけました。
例として、そのまま食べる食品の加工環境で、リステリア対策として食品に触れる面を洗浄・消毒する作業が挙げられています。すべてをCCPにするのではなく、一般衛生管理を重みづけして管理する考え方です。
同じ改訂では、経営者を含むすべての従業員が安全な食品づくりにコミットする「食品安全文化」も土台として明記されました。手順を守るのは結局のところ人であり、仕組みだけでは続かないという問題意識が背景にあります。
7原則12手順の全体像
HACCPに基づく衛生管理は、コーデックスが示す「7原則12手順」に沿って計画を作ります。12の手順のうち、最初の5つは危害要因分析を正しく行うための準備で、残りの7つがHACCPの7原則にあたります。
準備の5手順で「何を、どうつくるか」を固め、7原則で管理の仕組みを決めます。
※出典:公益社団法人日本食品衛生協会「HACCP導入のための7原則12手順」、厚生労働省「HACCPに沿った衛生管理の制度化」
流れを見ると分かるように、12手順は「計画を作るための手順」です。計画ができあがった後は、手順9〜12で決めたモニタリング、改善措置、検証、記録を毎日・毎月・毎年のサイクルで回していくことになります。
運用とは、この後半4つを止めずに回し続けることだと考えると全体像がつかみやすくなります。
準備段階の進め方(手順1〜5)
準備段階は地味に見えますが、ここで手を抜くと危害要因分析の前提がずれ、後の手順すべてに影響します。特に工程図の現場確認は、運用に入ってからの「計画と現場が合っていない」問題を防ぐ最初の関門です。
手順1:HACCPチームを編成する
最初に、HACCPプランを作って運用する中心メンバーを決めます。品質保証の担当者だけで作るのではなく、製造、設備保全、購買、場合によっては開発からも人を集めるのが基本です。社内に知見がなければ、外部の専門家を招くこともあります。
品質保証だけで書いた計画は、現場の実情と合わずに守られなくなりがちです。毎日測って記録する製造現場のリーダーを必ずチームに入れることが、形骸化を防ぐ一番の近道になります。
手順2・3:製品説明書を作り、用途と消費者を確認する
製品説明書には、次のような項目をまとめます。
- 製品名
- 原材料
- アレルゲン
- 包装形態
- 保存温度
- 消費期限や賞味期限 など
これが危害要因分析の基礎資料になります。
あわせて、製品がどのように食べられるか(そのまま食べるのか、加熱して食べるのか)と、誰が食べるのか(一般消費者か、乳幼児や高齢者か)を確認します。たとえば消費者が加熱せずに食べる製品では、工場での殺菌工程の重みが大きくなります。
手順4・5:製造工程一覧図を作り、現場で確かめる
原材料の受入れから保管、下処理、加熱、冷却、包装、出荷までの流れを、工程ごとに番号を振って図にします。手直し品や再加工の戻りルートがある場合は、それも書き込みます。
図ができたら、チームで実際にラインを歩き、図と現場が一致しているかを確かめます。机上で描いた工程図には、仮置き場や一時保管、夜間の作業といった「書かれていない工程」が抜けていることがよくあります。
人とモノの実際の動きに合わせて図を直すことで、見落としていた危害要因が見えてきます。
7原則の進め方(手順6〜12)
準備ができたら、いよいよ7原則に沿って管理の仕組みを決めていきます。ここでは食品工場でよくある加熱工程を例に、各原則で何を決めるのかを見ていきます。
原則1:危害要因分析
工程図の工程ごとに、どんな危害要因が入り込んだり増えたりする可能性があるかを洗い出し、それぞれの管理手段を決めます。危害要因は大きく、生物的・化学的・物理的の3つに分けて考えます。
工程ごとに、3つの視点で「何が入る・増える・残るか」を洗い出します。
※アレルゲン管理は、2020年のコーデックス一般原則の改訂で独立した項目として整理されています。
分析の際は、洗い出した危害要因をすべて同じ重さで扱わないことが大切です。
起こりやすさと、起きたときの健康への影響の大きさを考え、一般衛生管理で十分に抑えられるものと、工程で確実に管理しなければならないものを分けます。
この評価の考え方は、労働安全のリスクアセスメントと共通する部分があります。
原則2・3:重要管理点(CCP)と管理基準(CL)を決める
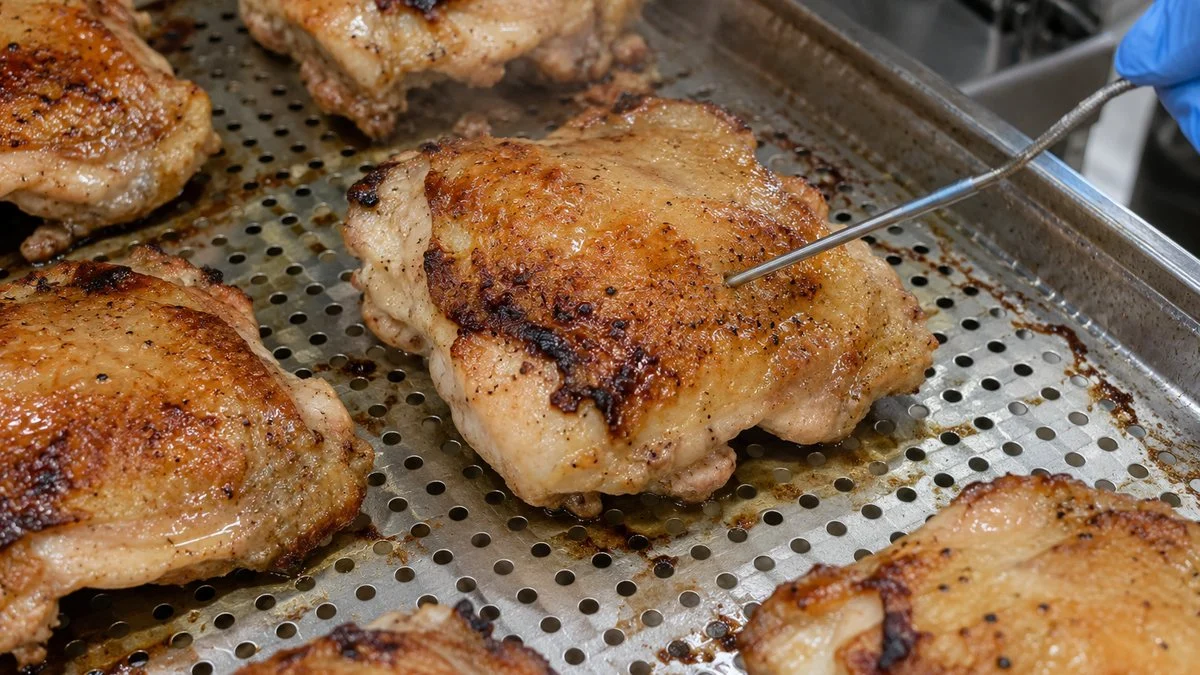
CCP(重要管理点)は、危害要因を防止・除去、または許容できる水準まで下げるために、管理が欠かせない工程です。食品工場では、加熱殺菌、加熱後の冷却、金属検出などがCCPになることが多くあります。
反対に、後の工程で確実に除去できる危害要因であれば、その手前の工程はCCPにしないという判断もあり得ます。
CCPを決めたら、それぞれに管理基準(CL:Critical Limit)を設定します。CLは合格か不合格かをその場で判断できる、測れる数値にするのが原則です。
参考として、厚生労働省の大量調理施設衛生管理マニュアルでは、加熱調理食品の加熱条件を定めています。中心部が75℃で1分間以上(ノロウイルス汚染のおそれのある二枚貝などは85〜90℃で90秒間以上)加熱し、温度と時間を記録するという内容です。
同じマニュアルでは、加熱後に冷却する場合、食中毒菌が増えやすい約20〜50℃の温度帯を短くするよう求めています。具体的には、30分以内に中心温度を20℃付近(または60分以内に10℃付近)まで下げます。
このマニュアルは大量調理施設向けですが、自社でCLを考える際の目安になります。
1つのCCPについて、原則3〜7で決める内容を1枚にまとめたイメージです。
※数値や頻度は一例です。実際のCLは製品や設備ごとに、科学的な根拠や業界団体の手引書をもとに設定します。
原則4・5:モニタリングと改善措置を決める
モニタリングは、CCPが管理基準を守れているかを連続的に、または十分な頻度で確かめることです。「誰が」「いつ」「どの計器で」「どこに書くか」まで具体的に決めておきます。
担当者が不在の日の代わりの人まで決めておかないと、記録が抜ける原因になります。
改善措置は、モニタリングで基準から外れたと分かったときの対応です。対象は2つあり、1つは基準を外れた製品の処置(区分、再加熱、廃棄など)、もう1つは工程を元の管理状態に戻す処置です。
外れたときに誰が何を判断するかを事前に決めておくと、現場が迷わずに済みます。
同じ逸脱が繰り返される場合は、その場の処置だけでなく根本原因まで掘り下げる必要があります。顧客向けの不具合報告で使われる8Dレポートの原因分析の進め方は、HACCPの改善措置にもそのまま応用できます。
原則6・7:検証と記録を決める
検証は、HACCPプランが計画どおりに機能しているか、そもそも計画が妥当かを確かめる活動です。コーデックスの指針では、検証の例として次のものが挙げられています。
- モニタリング記録や改善措置記録の確認
- 測定機器の校正や精度の確認
- 作業の観察
- 製品のサンプリング検査
- 内部・外部の監査 など
見落とされやすいのが計器の管理です。中心温度計が2℃ずれていれば、記録上は基準を満たしていても実際には加熱不足になりかねません。計測器の校正とトレーサビリティの考え方にならい、温度計ごとに校正周期と記録を決めておきましょう。
記録は、HACCPを実施した証拠であると同時に、振り返りの材料になります。
厚生労働省の資料でも、問題やいつもと違うことが起きたときに、その内容とどう対処したかを具体的に残しておくことが重要だとしています。
「異常なし」のチェックが並ぶだけの記録より、異常とその対処が書かれた記録のほうが、計画の見直しに役立ちます。
HACCPが形骸化する5つのパターン
HACCPの導入そのものは効果を上げています。
厚生労働省の令和4年度 食品衛生法改正事項実態把握等事業の調査では、製造・加工業で導入済みの事業者が実際に得た効果も尋ねています。
結果は「管理者(経営者含む)の意識が向上した」が55.3%、「従業員の意識が向上した」が53.8%、「品質・安全性が向上した」が50.8%でした。
一方で、導入にあたっての問題点としては「HACCP導入の手間」が28.2%、「モニタリングや記録の手間」が28.0%と上位に挙がっています。
同じ調査で全157自治体に聞くと、事業者への改善指導で最も多かった内容は「検証の実施(見直しが行われているか)」が105自治体でした。
対象は「HACCPに基づく衛生管理」の事業者で、「衛生管理計画の運用」86自治体、「記録の作成」73自治体が続きます。
計画は作ったものの、記録が負担になり、振り返りまで手が回らない。これが形骸化の典型的な姿です。現場でよく見られるパターンを5つに整理します。
症状から原因をたどると、打つべき手が見えてきます。
※調査データの出典:厚生労働省 令和4年度 食品衛生法改正事項実態把握等事業(概要)
1. 記録の後書き・まとめ書き
最も多いのが、作業中に記録せず、終業後や翌日にまとめて書くパターンです。記録上はすべて基準内でも、実際に測ったかどうかは分かりません。原因の多くは、記録項目が多すぎることと、記録表が作業場所から離れていることにあります。
対策は、CCPと重点的に管理する項目に記録を絞り、作業位置でその場で書けるようにすることです。項目を増やすほど記録の質は下がる、と考えたほうが実態に合います。
2. 計画と現場のずれ
導入時には現場と一致していた計画も、新製品の追加、原材料の切替え、設備の入れ替えなどで少しずつずれていきます。コーデックスの指針も、新しい工程、原材料、製品、装置、科学的知見といった重要な変更が生じるたびに見直すべきだとしています。
見直しを担当者の記憶に頼ると、必ず漏れが出ます。設備更新や新製品の社内手続きの中に「HACCPプランへの影響確認」の欄を組み込むと、変更と見直しが自動的につながります。
3. 逸脱しても記録が「OK」になる
基準を外れた値が出たのに、測り直して基準内の値だけを書く、というケースです。背景には、逸脱を報告すると叱られる、ラインを止めると生産に響くといった現場の心理があります。
逸脱の記録は、計画を改善する最も価値のある情報です。報告したことを評価し、基準外のときに誰が止める判断をするのかを明文化しておくことが、コーデックスのいう食品安全文化の実践にもつながります。
4. 確認印だけの検証
記録表に責任者の確認印は押されているものの、記入漏れや基準外の値が見逃されているパターンです。「HACCPに基づく衛生管理」の事業者への自治体の指導で「検証の実施」が最多だったことからも、多くの工場が抱える課題だと分かります。
日々の確認で見るべき点(記入漏れ、基準外の値、改善措置の記載)を決め、月に1回は逸脱の件数や傾向をまとめて議論する場を設けます。
社内の品質マネジメントシステムでISO9001の内部監査を行っている工場なら、その仕組みにHACCPの検証を組み込むのも有効です。
5. 担当者任せ・属人化
HACCPプランの中身を理解しているのが品質保証の担当者1人だけ、という工場は少なくありません。その人が異動や退職をすると、運用が一気に崩れます。
令和7年度の同事業でも、惣菜製造業の中小規模事業者では人材不足や教育機会の不足が導入・運用の大きな障壁とされました。そのため、HACCPの知識を持つ主担当者の育成が重要だと報告されています。
主担当者を育てつつ、ラインごとに「このCCPはこの人が責任を持つ」という形で役割を分散させるのが現実的な対策です。
現場で回し続けるための運用のコツ
形骸化のパターンを踏まえると、HACCPを続けるポイントは「記録の負担を減らす」「振り返りを定例にする」「人を育てる」の3つに集約されます。
令和7年度の実態把握等事業でも、記録の負担や人材不足が継続的な課題とされ、記録の簡素化やデジタル化、継続的な支援の必要性が示されました。
日次・月次・年次で「誰が何をするか」を決めておくと、振り返りが止まりません。
※頻度や担当は工場の規模や製品によって変わります。変更時の見直しは、年次を待たずにその都度行います。
記録は「減らす」と「その場で書ける」を両立させる
記録の負担を減らす第一歩は、記録項目の棚卸しです。導入時に念のため増やした項目が、そのまま残っていることがよくあります。CCPと重点管理項目以外は、異常があったときだけ書く方式に切り替えるだけでも負担はかなり下がります。
そのうえで、温度記録計やタブレット入力などのデジタル化を検討します。自動で記録が残れば、書き忘れや後書きは起こりにくくなります。
厚生労働省も2026年6月に、小規模な一般飲食店向けに「HACCP衛生管理記録アプリ」を公開しました。衛生管理計画・実施記録・毎月の振り返りをスマートフォンなどで入力できるもので、記録の負担軽減は行政側でも重視されています。
デジタル化の利点は、記録を集計しやすくなる点にもあります。逸脱の件数を工程別・時間帯別に並べるだけで、どこに問題が集中しているかが見えてきます。QC七つ道具のパレート図や管理図は、HACCPの記録を振り返る場面でもそのまま使えます。
手順書は現場の言葉で、守れる形にする
一般衛生管理の手順書や、CCPのモニタリング手順が守られない場合、手順書そのものに問題があることも少なくありません。文章ばかりで読まれない、実際の作業順と合っていない、理由が書かれていない、といったケースです。
写真や図を入れ、作業の順番どおりに並べ、「なぜそうするのか」を一言添えるだけでも守られやすくなります。手順書全般の見直し方は、作業標準書が守られない原因と対策の考え方がそのまま当てはまります。
教育は入社時だけで終わらせない
教育訓練は、一般衛生管理の14項目の1つにも入っています。入社時の教育だけでなく、計画を変えたときや逸脱が起きたときに、その内容を全員で共有する機会を定期的に設けることが重要です。
外国籍の従業員が働く食品工場では、日本語の文章だけの教育では伝わりにくい場面があります。写真や動画、母国語の資料を用意しておくと、手順の意図まで伝えやすくなります。
厚生労働省の委託事業でも、小規模な一般飲食店向け手引書の簡易版が英語やベトナム語など9か国語で作られています。受け入れ制度の全体像は製造業の外国人材と特定技能・育成就労の記事で整理しています。
ノロウイルスへの備えも、教育で伝えたい点の1つです。
令和7年度の事業の調査では、症状が治まって本人は治ったと思っていても、ウイルスを出し続けている人がいることが改めて示されました。そのため、常にウイルスを出している人がいる前提で衛生管理を行う必要性が指摘されています。
体調の自己申告だけに頼らず、手洗いや器具の消毒を日常的に徹底する理由として、現場に伝えておくべき内容です。
取引先の要求に応じて認証へ段階的に広げる
HACCPが定着した工場では、取引先の要求に応じて第三者認証に進むケースもあります。代表的なものは、ISO22000やFSSC22000、日本発の食品安全規格であるJFS規格です。
これらはHACCPを中核に、マネジメントシステムとして組織的に運用する仕組みを加えたものです。
ただし、認証を取ること自体が目的になると、書類が増えて形骸化がかえって進むこともあります。まずは自社のHACCPプランが毎日きちんと回っている状態をつくり、そのうえで取引先の要求に合わせて段階的に広げるのが無理のない順序です。
まとめ
- HACCPは2021年6月から原則すべての食品等事業者に義務化され、規模に応じて「HACCPに基づく衛生管理」と「考え方を取り入れた衛生管理」に分かれる
- 清掃・手洗い・防虫などの一般衛生管理が土台で、その上に重要管理点の管理が乗る
- 7原則12手順は、準備の5手順と、危害要因分析から記録までの7原則で構成される
- 形骸化の典型は、記録の後書き、計画と現場のずれ、確認印だけの検証、属人化など
- 記録の絞り込みとデジタル化、月次の振り返り、変更時の見直し、継続的な教育が運用を続けるコツ
HACCPは計画を作った日がスタートで、毎日の記録と定期的な振り返りを積み重ねることで初めて効果が出る仕組みです。
運用の中心を担う職種については品質保証・品質管理の仕事内容や品質保証の職種ページで、食品工場の現場を支える製造オペレーターの仕事もあわせて紹介しています。
食品業界の企業や市場の動きについては、食品・医薬・日用品の業種ページから関連記事をご覧ください。
出典
出典・参考資料(10件)を開く出典・参考資料を閉じる
- 制度の概要・営業者が実施すること:厚生労働省「HACCP(ハサップ)」
- 2つの基準・一般衛生管理の14項目:厚生労働省「HACCPに沿った衛生管理の制度化」
- 小規模な営業者等の範囲:厚生労働省「小規模な営業者等」
- 7原則12手順:公益社団法人日本食品衛生協会「HACCP導入のための7原則12手順」
- 加熱・冷却の温度基準:厚生労働省「大量調理施設衛生管理マニュアル」の改正について(平成29年6月16日)
- 導入の効果・問題点、自治体の改善指導:厚生労働省 令和4年度 食品衛生法改正事項実態把握等事業(概要)
- フォローアップ調査・記録の課題・ノロウイルス調査:厚生労働省 令和7年度 食品衛生法改正事項実態把握等事業 報告書概要
- HACCP衛生管理記録アプリ:厚生労働省「HACCP 衛生管理記録アプリの公開について」
- 手引書の外国語版:日本食品衛生協会「HACCP手引書、関連資料」
- コーデックス一般原則2020年改訂(食品安全文化・検証の例):豊福肇「Codex委員会の食品衛生の一般原則の改訂について」(山口大学、東京大学未来ビジョン研究センター イベント講演資料)、日本食品衛生協会「Codex 食品衛生の一般原則」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント