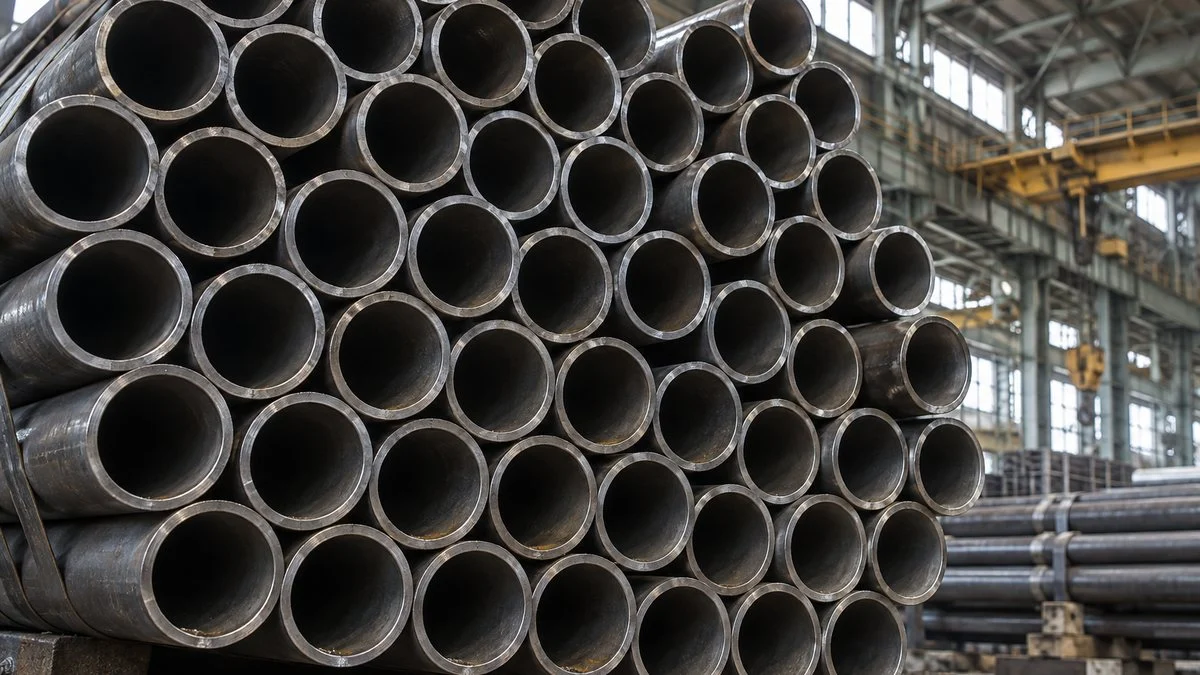
電縫管(でんぽうかん)とは、鋼板を丸めて継目を電気抵抗溶接でつないだ鋼管で、シームレス管は継目のない鋼管です。
違いは継目の有無から生まれ、電縫管は安く大口径まで作りやすく、シームレス管は厚肉・高圧に向きます。JIS の表示では電縫が「E」、シームレスが「S」、鍛接が「B」です。
この記事では、2つの作り方と比較表、寸法の許容差の計算例、表示での見分け方、規格ごとに選べる製法の早見表、使い分けの手順を順に整理します。
- 継目:電縫管は長さ方向に溶接部が1本、シームレス管はなし
- 選ぶ目安:一般の水・空気・低圧蒸気は電縫管(SGP・STPG-E)、高温高圧・厚肉・溶接部を減らしたい配管はシームレス管(STPG-S・STS など)
- 記号:製管方法は E(電縫)・S(継目無)・B(鍛接)、仕上げ方法は H・C・G
- SGP(配管用炭素鋼鋼管)は E か B だけで、シームレスの SGP はない
- どちらが良いかは優劣ではなく、規格・寸法・使用条件で決まる
電縫管(溶接管)とは
電縫管は、板状の鋼を円形に成形し、接続部を電気抵抗溶接によって接合したもので、正式には「電気抵抗溶接鋼管」と呼び、「電縫」は電気で縫い合わせるように溶接することからきた略称です。
材質は炭素鋼のほか、ステンレス鋼や低合金鋼の電縫管もあります。溶接で作る鋼管をまとめて溶接管と呼び、電縫管はその代表です。
帯状の鋼板を連続的に丸め、合わさった継目を高周波の電流で溶接します。
※JFE スチールの配管用鋼管カタログの製造工程をもとに作図。溶接で盛り上がったビードは内外面とも削り、定径機で寸法を整えます。
工場では熱延コイル(帯状に巻いた鋼板)を巻き戻し、成形ロールで少しずつ管の形に丸めます。向かい合った端に高周波の電流を流して加熱し、押し合わせてつなぎます。
溶接後は盛り上がったビードを削り、寸法を整えて切断します。JIS G 3452(2026年改正の原案)は、外面と内面のビードを管の形に沿うよう除去すると定めていますが、内面は、除去が難しければ溶接のままでもよいとされています。
小径から大口径まで幅広く対応でき、連続的に生産できるのでコストを安く抑えられます。たとえば JFE スチールの圧力配管用炭素鋼鋼管(STPG)は電縫で 15A〜650A、日本製鉄の STPG は 10A〜600A を製造範囲としています。
配管の中をよく見ると、管の長さ方向に継目の線が1本入っているのが分かります。これが溶接部で、ビードを削ってあっても、色や光り方の違いで見えることがあります。
同じく板を丸める製法でも、電気抵抗溶接ではなく熱と圧力で一体化させたものを「鍛接管」と呼びます。鍛接管は主に呼び径100A以下の配管に使われ、それより大きな口径は電気抵抗溶接が主体です(JFE スチールの SGP では鍛接 15A〜100A)。
次の動画は、鋼管や建設用の型枠を手がける韓国の Kumkang Kind(金剛工業)の公式チャンネルのもので、電縫管の製造工程を見られます。
シームレス管とは
シームレス管は、丸棒の中心を押し広げて中空にした継ぎ目のない配管です。JIS では「継目無鋼管」と呼び、記号は S で、主にマンネスマン法という穿孔(せんこう)の方法で作られます。
溶接をせず、熱した丸い鋼片に穴を開けてから延ばして管にします。
※JFE スチール「配管用鋼管」カタログの継目無鋼管の工程をもとに作図。熱間で仕上げたものが -S-H、さらに冷間で引き抜くなどして仕上げたものが -S-C です。
中を見ても、電縫管とは違って継目の線がありません。管のどこを取っても組織が同じなので、溶接部の品質を気にしなくてよいのが一番の利点です。
内圧やねじれに強く、厚肉のパイプ製造に向いており、JFE スチール知多製造所の継目無鋼管は厚さ 65.0mm まで、日本製鉄は 51.5mm までを製造範囲としています。
一方で、穴を開けて延ばす工程では肉厚に偏りが出やすく、高い寸法精度は得にくい傾向があり、電縫管に比べてコストも高くなりがちです。
口径は電縫管ほど大きくできず、外径は JFE で 25.4〜426.0mm、日本製鉄で 27.2〜426.0mm です。用途は、石油・天然ガスの採掘や発電・化学工業などの高温・高圧の配管が中心です。
国内の主な製造元である 日本製鉄と JFE スチールの違いは、製鉄所の構成や海外戦略の面から別記事で比べています。
シームレス管の製造工程は、鋼管メーカー Tenaris の公式動画で見られます。⇒ TenarisBayCity seamless pipe manufacturing process(YouTube、外部リンク)
電縫管とシームレス管の違い
電縫管とシームレス管の違いを表にまとめると次のようになります。口径の範囲は規格ではなく、メーカーが作れる範囲の例です。
継目の有無が、口径・肉厚・精度・コストの差になります。
※口径・肉厚は JFE スチール「配管用鋼管」カタログ、日本製鉄「建設用資材ハンドブック」より。許容差は厚さ 3〜4mm 以上の区分。
製造方法の関係で、電縫管のほうが大口径に対応でき、コストもシームレス管より安くなります。ただしシームレス管に比べると継ぎ目がある分、溶接部の品質を確かめる手間がかかります。
見落とされやすいのが、規格の強度は製法で変わらないことで、STPG370 なら、電縫でもシームレスでも引張強さ 370N/mm² 以上という同じ値が求められます。
ただし、規格値が同じでも使ってよいかは別の話で、圧力・温度・腐食に対する厚さの余裕や、適用される法令の基準で個別に判断します。
寸法の精度は、数字で比べると差がはっきりします。熱間で穴を開けて延ばすシームレス管は肉厚が偏りやすく、規格の許容差も広く取られています。JIS G 3454(STPG)の厚さの許容差を、よく使う 100A Sch40 に当てはめたのが図4です。
呼び厚さ 6.0mm に許容差を掛けると、熱間仕上げのシームレス管は幅 1.65mm、電縫管は幅 1.20mm になります。
※前提:STPG370、呼び径 100A(外径 114.3mm)、Sch40 の呼び厚さ 6.0mm(日本製鉄の寸法表)。許容差は JIS G 3454 の厚さの許容差(JFE スチールのカタログに掲載の表)で、熱間仕上げ継目無は 4mm 以上、電縫・冷間仕上げ継目無は 3mm 以上の区分。縦の線が呼び厚さ。規格・寸法が変わると許容差の値も変わります。
外径でも同じ傾向で、100A の外径 114.3mm に対し、熱間仕上げ継目無の許容差は ±1%(約 ±1.1mm)、電縫は ±0.8%(約 ±0.9mm)です。
どちらを使うかは、求められる強度やコストを見ながら決めます。比較的低い圧力の水・空気・蒸気配管で SGP や STPG を使う範囲なら、どちらを選んでも強度的に問題のないことが多いのが実情です。
そのため、過去の実績やプラントの設計思想で決められることが多くなりますが、高温・高圧の配管や、検査の範囲が変わる配管は別で、条件から製法が決まります。
ここからは火力発電所に限った話です。発電所では、電気事業法の「溶接自主検査」(旧称:溶接事業者検査)が関わり、この検査を減らすため、対象になりそうな 150A 以上の配管をシームレス管にする場合もあります。
外径 150mm 以上の管で、一定以上の圧力がかかる部分の溶接が自主検査の対象です。
※電気事業法第52条、同法施行規則第79条・第80条(e-Gov 法令検索)より作図。液化ガス用の管は 0kPa 以上など別の区分があり、第83条に検査を要しない場合の定めもあります。実際の範囲は経済産業省の解釈・ガイドで確認してください。
電縫管には長さ方向の溶接部(長手継手)があり、規則では、蒸気などの管の長手継手は 490kPa 以上と、周方向の溶接(980kPa 以上)より低い圧力から対象になります。
シームレス管にすれば長手継手がなくなり、管どうしをつなぐ周溶接だけを見ればよくなります。
⇒ 経済産業省「電気事業法第52条に基づく火力設備に対する溶接自主検査ガイド」(外部リンク)
それぞれ、どのような規格があるのかは日本鉄鋼連盟のサイトに表があるのでリンクを載せておきます。
関連記事:SW(ソケットウェルド)とBW(バットウェルド)の違いと使い分け|配管の溶接継手
電縫管とシームレス管の見分け方
現物や図面で見分けるときは、次の3つを確認します。確かさは表示とミルシートが上で、内面の見た目は補助です。
- 管の表示(記号)を見る:圧力配管用炭素鋼鋼管(STPG、JIS G 3454)などでは、材料記号のうしろに製造方法の記号が付きます。「-S-」なら継目無(シームレス)、「-E-」なら電気抵抗溶接(電縫)です。
- 管の内面を見る:電縫管は内面に溶接の継ぎ目(ビード跡)が1本、管の長さ方向にまっすぐ入っています。シームレス管には継ぎ目がありません。
- ミルシート(検査証明書)を見る:メーカーが発行する証明書に、規格・種類の記号・製造方法が書かれています。切断した短管で表示が残っていないときに頼りになります。
管の外面には、規格で決まった項目が1列に並んで表示されます。製法が分かるのは種類の記号のすぐ後ろです。
例1 圧力配管用炭素鋼鋼管(電縫)
メーカー略号製造業者・事業所JIS マーク認証機関・認証番号STPG370種類の記号-E-G製造方法(E=電縫、G=溶接まま)2024.8製造年月100A×Sch40呼び径・厚さ例2 配管用炭素鋼鋼管(鍛接)
メーカー略号製造業者・事業所JIS マーク認証機関・認証番号SGP種類の記号-B製造方法(B=鍛接)2024.8製造年月50A呼び径※JFE スチール「配管用鋼管」カタログの表示例をもとに作図。表示の順序は規格で指定されておらず、メーカーで異なります。“-” は空白で表示されることもあります。耐溝状腐食の電縫管には「MN」などが付記されます。
記号は2段構えで読みます。1つ目の文字が製管方法(S・E・B)、2つ目が仕上げ方法(H・C・G)です。
| 表示の例 | 製造方法 | 読み方 |
|---|---|---|
| STPG370-S-H | 継目無鋼管(熱間仕上げ) | S=Seamless、H=Hot(熱間) |
| STPG370-S-C | 継目無鋼管(冷間仕上げ) | C=Cold(冷間) |
| STPG370-E-G | 電気抵抗溶接鋼管(溶接したまま) | E=Electric resistance welded |
| STPG370-E-H/-E-C | 電気抵抗溶接鋼管(熱間/冷間仕上げ) | 溶接後に仕上げ加工をしたもの |
| SGP-E-G | 配管用炭素鋼鋼管の電縫管(溶接したまま) | SGP も E のあとに H・C・G が付く |
| SGP-B | 配管用炭素鋼鋼管の鍛接管 | B=鍛接(仕上げ記号は付かない) |
内面の継ぎ目は、電縫管のビードを削った跡なので、きれいに仕上がった管では見えにくいこともあります。見た目だけで断定せず、表示かミルシートで確かめるのが確実です。
図面や購買仕様書では「STPG370-E」「STPG370-S」のように製造方法まで指定しておくと、納品後の取り違えを防げます。書き方は見積仕様書と購買仕様書の違いもあわせて確認してください。
製造できる寸法範囲はメーカーにより異なり、例えば日本製鉄の STPG では電縫管 10A〜600A、継目無管 10A〜400A です(日本製鉄 建設用資材ハンドブック)。
規格ごとに選べる製造方法の早見表
電縫かシームレスかは、どの規格の管を使うかでまず選択肢が決まります。配管用の主な JIS 鋼管で、どの製法が選べるかをまとめたのが図7です。
○は規格で選べる製管方法です。SGP にはシームレス(S)がなく、STS はシームレスだけです。
| 規格・記号 | 主な用途の目安 | S 継目無 | E 電縫 | B 鍛接 | A アーク溶接 |
|---|---|---|---|---|---|
| JIS G 3452 SGP | 使用圧力の比較的低い蒸気・水・油・ガス・空気 | - | ○ | ○ | - |
| JIS G 3442 SGPW | 空調・消火・排水などの水配管 | - | ○ | ○ | - |
| JIS G 3454 STPG | 350℃程度以下の圧力配管 | ○ | ○ | - | - |
| JIS G 3455 STS | 350℃以下で使用圧力が高い配管 | ○ | - | - | - |
| JIS G 3456 STPT | 主に350℃を超える配管 | ○ | ○ | - | - |
| JIS G 3460 STPL | 氷点以下の低温の配管 | ○ | ○ | - | - |
| JIS G 3458 STPA | 主に高温の配管(合金鋼) | ○ | - | - | - |
| JIS G 3459 SUS-TP | 耐食・低温・高温のステンレス配管 | ○ | ○ | - | ○ |
| JIS G 3457 STPY | 大口径の低圧配管 | - | - | - | ○ |
※JFE スチール「Q&A JIS 鋼管の用途と適用範囲」の製造法の欄と、日本鉄鋼連盟が公開している各 JIS の改正原案による。SUS-TP(JIS G 3459)は S・A・E のほかレーザ溶接(L)も規格にあります。○は規格上の選択肢で、実際に作れる呼び径はメーカーごとに違います(例:JFE の STPT は継目無 20A〜400A のみ)。
検索でよく聞かれる「SGP のシームレス」は、規格上ありません。JIS G 3452 の製管方法は電気抵抗溶接(E)と鍛接(B)だけで、継目のない炭素鋼管が必要なら、STPG370-S のように STPG のシームレスを指定します。
より高い圧力なら STS、350℃を超えるなら STPT が候補です。ステンレス鋼管(SUS-TP)は、継目無(S)のほか、自動アーク溶接(A)・レーザ溶接(L)・電気抵抗溶接(E)の溶接管が規格にあります。
A はアーク溶接の記号で、電縫(E)とは別の製法です。材質の選び方はステンレスの種類と違いで整理しています。
使い分けの手順と図面・注文での指定
前の章の見分け方が「受け入れたあとに確かめる方法」だとすると、この章は「発注前に何を決めて書くか」です。電縫かシームレスかは、管だけを見て決めるものではなく、流体の条件から規格を選び、規格の中で製法を決め、最後に表示で確かめる順に進めます。
条件 → 規格 → 製法 → 受け入れ確認の順で決めると、迷いと取り違えが減ります。
※規格の使い分けは各 JIS の適用範囲(JFE スチール Q&A・カタログ)による目安です。発電・高圧ガスなど法令の対象設備では、法令側の基準が優先します。
一般の工場の給排水や空気、低圧蒸気なら、SGP か STPG の電縫管で足りる場面が大半です。シームレスを選ぶのは、高温・高圧で厚肉が要る配管や、溶接部を減らしたい配管です。
厚さを決めるスケジュール番号(Sch)は、Sch(スケジュール番号)の計算式と厚さの早見表で確認でき、STPG は Sch10〜80、STS は Sch40〜160 の系列です(JFE スチール)。
電縫管で水を流すときは、溶接部だけが溝のように腐食する溝状腐食に気をつけます。溶接の熱で組織に差が出ることや、硫黄の化合物(MnS)が腐食しやすい形になることが原因といわれます。
JFE スチールは、ガス以外の用途で電縫管を使う場合に耐溝状腐食電気抵抗溶接鋼管を勧めており、JFE の表示例では、耐溝状腐食品に「MN」が付記されています。
SGP の規格 JIS G 3452 は 2026年5月20日に改正され、「注文者によって提示される情報」の箇条が新設されました(日本規格協会の目次で確認)。改正原案に挙がった項目は次のとおりです。
- 製管方法と仕上げ方法(E-G・B など)
- 管端(ねじ付きかプレンエンドか)
- 亜鉛めっきの区分(黒管か白管か)
- 寸法(呼び径)
STPG などでは、これに Sch と、必要なら溶接部の検査や熱処理の条件が加わります。製法にこだわる配管なら、「SGP-E」「STPG370-S-C」のように記号まで書くのが基本です。
管が決まったら、つなぎ方と継手も合わせて決めます。つなぎ方の選び方は下の記事、口径の変わり目はレデューサーの同心・偏心の使い分け、フランジ規格はASME と JPI の違いが参考になります。
鍛接管・溶接管との違い
溶接管は、板を丸めて継目を接合した鋼管の総称です。電縫管・鍛接管・アーク溶接管はどれも溶接管の仲間で、継目のつなぎ方が違います。
- 電縫管(E):高周波の電流で継目の端を加熱し、押し合わせてつなぐ
- 鍛接管(B):加熱炉で鋼帯ごと高温にし、継目を圧力で鍛着する
- アーク溶接管(A):溶接棒やワイヤのアークで継目を溶かしてつなぐ。STPY のような大口径や SUS-TP で使う
JFE スチールの鍛接管工場では、鋼帯を約 1,200℃まで加熱し、継目となる端だけをさらに 1,450℃程度まで加熱します。その後、円筒形に成形して継目を鍛着し、延ばしながら寸法を整えます。
鍛接管は小径の量産に向き、JFE スチールの SGP は100A 以下が鍛接管主体、125A 以上が電縫管で、同じ SGP でも、口径によって製法が変わるのが普通です。
SGP-B と SGP-E は、規格の強度や寸法の決まりは同じですが、継目のつなぎ方が違うので、加工や用途で製法を指定したいときは注文時に記号で伝えます。
アーク溶接を含む溶接の方式そのものは、TIG・MIG・MAG・被覆アークの違いで詳しく比べています。
電縫管とシームレス管のよくある質問
電縫管・電縫鋼管の読み方は?意味は?
電縫管は「でんぽうかん」、電縫鋼管は「でんぽうこうかん」と読みます。どちらも電気抵抗溶接鋼管の略で、同じものを指します。
電縫管の規格は?
配管用の炭素鋼管では、SGP・SGPW・STPG・STPT・STPL の5つで電縫管を選べ、規格番号は順に JIS G 3452・3442・3454・3456・3460 です。
ステンレス鋼管の SUS-TP(JIS G 3459)にも電縫管があり、表示では「-E-G」「-E-H」「-E-C」が電縫管の記号です。
SGP にシームレスはありますか?
ありません。SGP の製管方法は電気抵抗溶接(E)と鍛接(B)だけなので、継目無の炭素鋼管が必要なら STPG370-S などを指定します。
鍛接管と電縫管の違いは?
鍛接管は鋼帯ごと高温にして継目を圧力で鍛着し、電縫管は継目の端を電流で加熱してつなぎます。SGP では 100A 以下が鍛接管、125A 以上が電縫管というのが JFE スチールの例です。
溶接管とシームレス管の違いは?
溶接管は板を丸めて継目をつないだ管で、電縫管・鍛接管・アーク溶接管を含みます。シームレス管は継目がなく、厚肉・高圧に向く代わりに価格が高めです。
シームレス配管とは?
継目無鋼管(シームレス管)で組んだ配管のことです。管どうしの周溶接はありますが、管そのものに長さ方向の溶接部がありません。
電縫管の継ぎ目は強度が弱いのですか?
一律に弱いとはいえず、母材の規格値は同じで、出荷前の試験もあります。SGP なら、水圧試験(2.5MPa)か超音波・渦流の探傷試験のどちらかで確かめる決まりです(JIS G 3452 の改正原案)。
使えるかどうかは、圧力・温度・腐食などの使用条件と適用される基準で決まります。電縫管で注意したいのは、強度より水配管での溝状腐食です。
現物の見た目だけで製法を断定できますか?
断定はおすすめしません。電縫管のビードはきれいに削られていることがあり、内面の線が見えにくい場合があるため、表示の記号かミルシートで確かめてください。
まとめ
- 電縫管は接続部を電気抵抗溶接によって接合したもの(記号 E)
- シームレス管は丸棒の中心を押し広げて中空にした継ぎ目のない配管(記号 S)
- 鍛接管(B)は継目を熱と圧力で鍛着した管で、SGP の小径に多い
- SGP にシームレスはなく、継目無が必要なら STPG-S や STS を選ぶ
- 強度、サイズ、コストを考慮しながら選定し、図面・注文には製法の記号まで書く
配管は種類や記号がたくさん出てきて分かりにくいので、一つ一つ確認しながら、間違いのないように注意が必要です。管と一緒に手配するフランジは相フランジと組フランジの違い、プラント配管の仕事の全体はプラントエンジニアリングの業種ページから関連記事をたどれます。
出典
出典・参考資料(11件)を開く出典・参考資料を閉じる
- JIS G 3452 の製造方法・表示・水圧試験・注文時の情報(2025年12月の改正原案):日本鉄鋼連盟「2025年度第3回鋼材規格三者委員会 資料5(JIS G3452 改正原案)」
- JIS G 3452:2026 の発行情報(2026年5月20日改正、2019年版を置き換え):日本規格協会 JIS G 3452:2026 配管用炭素鋼鋼管
- JIS G 3454(STPG)の厚さ・外径の許容差:日本鉄鋼連盟「JIS G3454 改正原案」(2025年12月)
- JIS G 3459(SUS-TP)の製管方法:日本鉄鋼連盟「JIS G3459 改正原案」(2020年12月)
- 製造工程・製造可能範囲・寸法許容差・表示例・溝状腐食:JFE スチール「配管用鋼管」カタログ
- SGP の製造方法(100A 以下は鍛接):JFE スチール「建材ナビ 第5章 設備」
- 規格ごとの製造法の記号:JFE スチール「Q&A A1-4 JIS 鋼管の用途と適用範囲」
- 電縫鋼管の製造範囲:JFE スチール 知多製造所「電縫鋼管」
- STPG の製造寸法範囲・寸法表:日本製鉄「建設用資材ハンドブック 4-10 圧力配管用炭素鋼鋼管」
- シームレス鋼管の製法・寸法:日本製鉄「鋼管の製造工程」
- 溶接自主検査:e-Gov 法令検索「電気事業法」第52条、「電気事業法施行規則」第79条・第80条・第83条
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント