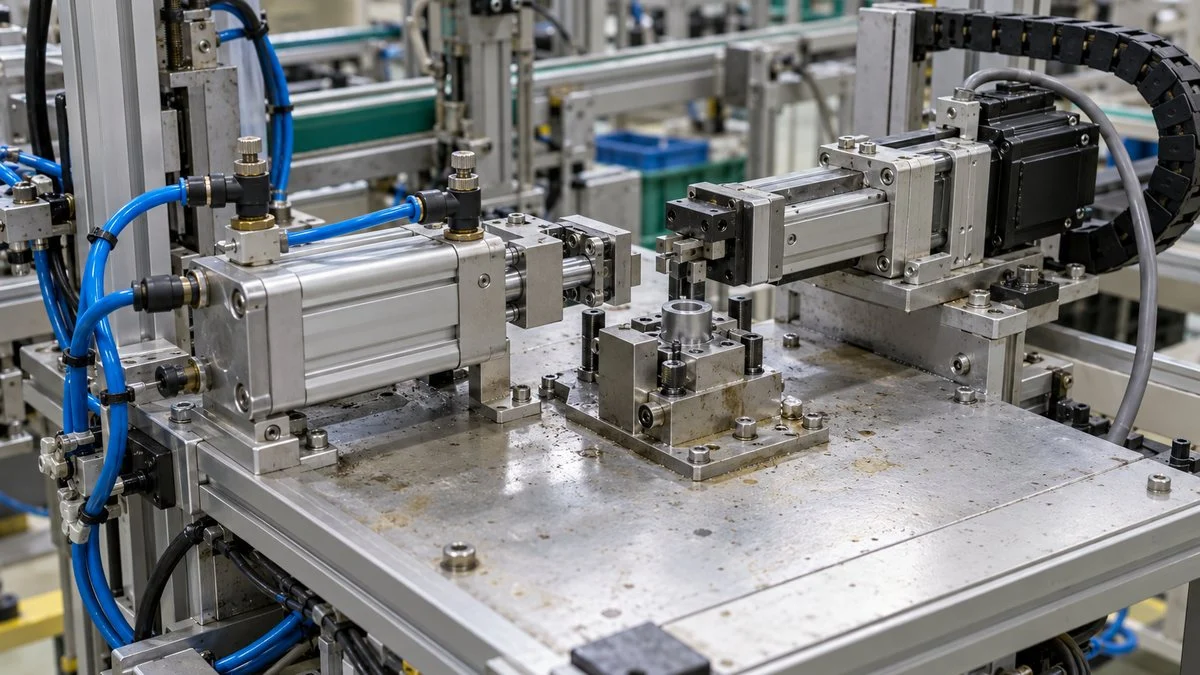
アクチュエータは、エネルギーを押す・引く・回すといった動きに変える駆動装置です。力を運ぶものが油なら油圧、圧縮した空気なら空圧、電気でモータを回すなら電動と呼びます。
3つの方式は、出せる力や止め方、エネルギーの使い方が異なり、得意な仕事も分かれます。空圧機器と電動機器の両方をつくるメーカーも、工程ごとに使い分けることを勧めています。
この記事では、3方式の仕組みの違いを押さえたうえで、力・速度・位置決めを比較します。続いて、空圧と電動の使い分け、油圧と電動の使い分け、コスト、停電時や安全面の違い、選定の手順という順で整理します。
油圧・空圧・電動アクチュエータの違い
アクチュエータとは、入力されたエネルギーを押す・引く・回すといった機械的な動きに変える駆動装置のことです。シリンダやモータがその代表で、工場の自動機から建設機械まで、動くものの大半に組み込まれています。
油圧・空圧・電動の違いは、動力源から動かしたい場所まで、何を使って力を運ぶかにあります。油を使えば油圧、圧縮した空気を使えば空圧、電線で電気を運んでその場でモータを回せば電動です。
力を運ぶものが違うため、使う圧力の範囲と得意な仕事が分かれます。
油圧アクチュエータ
油圧は、電動モータやエンジンで油圧ポンプを回し、加圧した作動油をバルブと配管でシリンダや油圧モータへ送る方式です。作動油はタンクからポンプ、バルブ、アクチュエータを通り、再びタンクへ戻って循環します。
日本フルードパワー工業会によると、油圧の圧力範囲はおよそ7〜40MPaです。40MPaなら1cm²あたり約400kgの力が出るため、受圧面積10cm²のシリンダで4トンのものを持ち上げられる計算になります。
用途は土木建機や農業機械などの車両用と、工作機械や射出成形機などの産業機械用に大きく分かれ、最大の市場は土木建機です。大きな力を狭い場所で出したい、という要求に最もよく応える方式といえます。
空圧アクチュエータ
空圧は、コンプレッサで圧縮した空気をフィルタやエアドライヤで清浄にし、バルブを介してエアシリンダへ送る方式です。仕事を終えた空気は油のようにタンクへ戻さず、大気中へ放出します。装置の近くで聞こえる「シュー」という音は、この排気の音です。
圧力は一般的に0.1〜1MPaで、油圧に比べるとかなり低くなります。空気は縮む流体のため精密な速度制御には向きませんが、取り扱いが簡便で、安価に自動化できるのが強みです。
同工業会は、空圧は人の作業能力に近い仕事に向いていると説明しています。つかむ、押さえる、押し出す、持ち上げるといった、人の手作業を置き換える用途であらゆる産業に広がっているのはそのためです。
電動アクチュエータ
電動は、サーボモータなどの回転をボールねじやベルトで直線運動に変える方式です。ロッドが伸び縮みする形のものは電動シリンダとも呼ばれ、エアシリンダや油圧シリンダと同じ場所に置き換えて使える製品が増えています。
モータの回転量を制御するため、止める位置、動かす速度、押す力を数値で指定できるのが最大の特徴です。流体を使わないので、コンプレッサや油圧ユニット、配管は不要になり、代わりにコントローラと配線が必要になります。
油圧と空圧は、電気をいったん流体の圧力に変えてから運びます。
※建設機械などの車両では、油圧ポンプをエンジンで回します。
図2のとおり、油圧と空圧は電気をいったん流体の圧力に変え、配管で運んでから動きに戻します。電動は電気のまま運び、動かす場所で初めて変換します。
配管で運ぶか、配線で運ぶかという違いが、あとで見るエネルギーの使い方や保全の手間の差につながります。
制御のしかたも変わります。エアシリンダは電磁弁の入り・切りで前進と後退を切り替えるのが基本で、PLCによるシーケンス制御と相性のよい単純な機器です。電動は位置や速度のデータをコントローラに持たせるぶん、設定の自由度が高くなります。
力・速度・位置決めで3方式を比べる
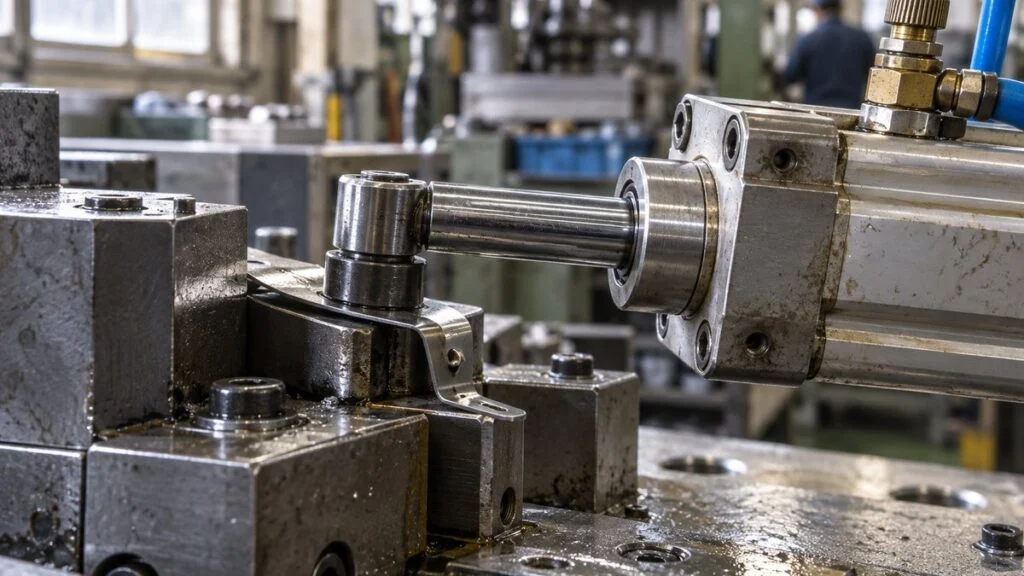
駆動方式を選ぶときに最初に確認するのは、どれだけの力が要るか、どれだけ速く動かすか、どこで止めるかの3点です。方式ごとの得意・不得意は、この3点にはっきり表れます。
力は圧力の桁で決まる
流体を使うシリンダの力は、圧力に受圧面積を掛けたものです。同じ太さのシリンダなら、出せる力は圧力にそのまま比例します。
たとえば内径40mmのシリンダは、受圧面積が約12.6cm²です。空圧で0.5MPaをかけると理論上の出力は約630Nで、質量にすると約64kgを支える力になります。
同じ径のシリンダに、油圧の一例として14MPaをかけると約1万7,600N、およそ1.8トン分です。
いずれも圧力と受圧面積だけで求めた理論値で、実際に使える力はシールの摩擦などのぶん小さくなりますが、理論上は圧力が28倍なら力も28倍です。
このため、数トン以上の力が要るプレスや型締め、重量物の昇降では油圧が基本の選択肢になります。空圧で同じ力を出そうとするとシリンダが極端に太くなり、現実的ではありません。
電動の力はモータとねじの組み合わせで決まります。CKDは、エアシリンダを電動化すると一般的にサイズが大きくなり、推力もエアより弱くなりやすいと説明しています。同じ外形で比べると、押す力は空圧のほうが出しやすいといえます。
一方で、電動でも大きな力に対応する製品はあります。新東工業は自社の電動アクチュエータで最大100トンの実績があるとしており、「大きな力は油圧だけ」とは言い切れなくなっています。
速度は2点間の往復なら空圧が速い
端から端まで一気に動かすだけなら、エアシリンダは軽くて速い機器です。
CKDは、自社のエアシリンダと電動アクチュエータを工程別に比べた資料を出しています。そこでも、クランプや圧入のような2点間の動作では、位置決めにかかる時間はエアのほうが短いという結果が示されています。
ただしエアシリンダは、端で当てて止めるのが基本です。速く動かすほど止まるときの衝撃が大きくなるため、ショックアブソーバ(衝撃を吸収する緩衝器)を付けて対処します。
電動は加速と減速の度合いを任意に決められるので、速く動かして静かに止めることができます。緩衝器が要らなくなれば、交換部品が減り、取り付けスペースも小さくなります。
位置決めと力の制御は電動が得意
エアシリンダの停止位置は、基本的に前進端と後退端の2か所です。品種によって止める位置が変わる、3か所以上で止めたい、という要求には、電動アクチュエータのほうが柔軟に応えられます。
力の加え方も同じです。電動なら、最初は弱く押し、途中から力を強めるといった動きを設定できます。位置を検出できるため、圧入が正しく終わったかどうかを装置自身が判定し、記録に残す使い方も可能です。
こうした制御は、産業用ロボットの関節を動かしているのと同じサーボ制御の技術です。油圧にも高応答・高精度をうたうサーボ弁があり、精密な制御は可能です。
ただし新東工業は、油圧で高精度な制御を行うには調整が難しく、油温の変動で条件が変わりやすいと説明しています。
空圧と電動はどう使い分けるか
組立や搬送の自動機で迷うのは、多くの場合、空圧と電動のどちらにするかです。両方を製造しているCKDの資料をもとに、判断の軸を整理します。
止める位置の数と、動かす頻度・押さえる時間が分かれ目になります。
※CKDのコラムと工程別の比較資料をもとに作成。特定の機種どうしの比較が含まれるため、傾向として読んでください。
CKDは、どちらを選ぶかを「ワークの種類」「環境」「予算」の3点で考えることを勧めています。
ワークの大きさによって止める位置が変わるなら電動、切削油や粉じんが多い場所や屋外ならエアシリンダ、初期費用を抑えたいならエアシリンダ、という整理です。
工程別に見ると、さらに具体的になります。クランプ(固定)では、素早く押さえたいならエア、柔らかいワークを衝撃なく押さえたいなら電動です。圧入では、小形で強い押付け力が要るならエア、力や速度を管理しながら押し込みたいなら電動が向きます。
見落としやすいのが、押さえ続ける用途です。CKDの資料によると、エアシリンダはクランプ時間が長くなっても消費電力量は上がりません。
圧力をかけたままにしておけば力を保てるためです。電動は力を出し続ける間モータに電流が流れるので、長時間のクランプでは空圧のほうが省エネになる場合があります。
逆に、動作の回数が多い用途では電動が有利になりやすくなります。空気は動かすたびに捨てるため、往復の回数に比例して消費が増えるからです。
「電動化すれば必ず省エネ」ではなく、1分間に何回動かすか、どれだけ押さえ続けるかで答えが変わる、と考えるのが実態に合っています。
油圧と電動はどう使い分けるか
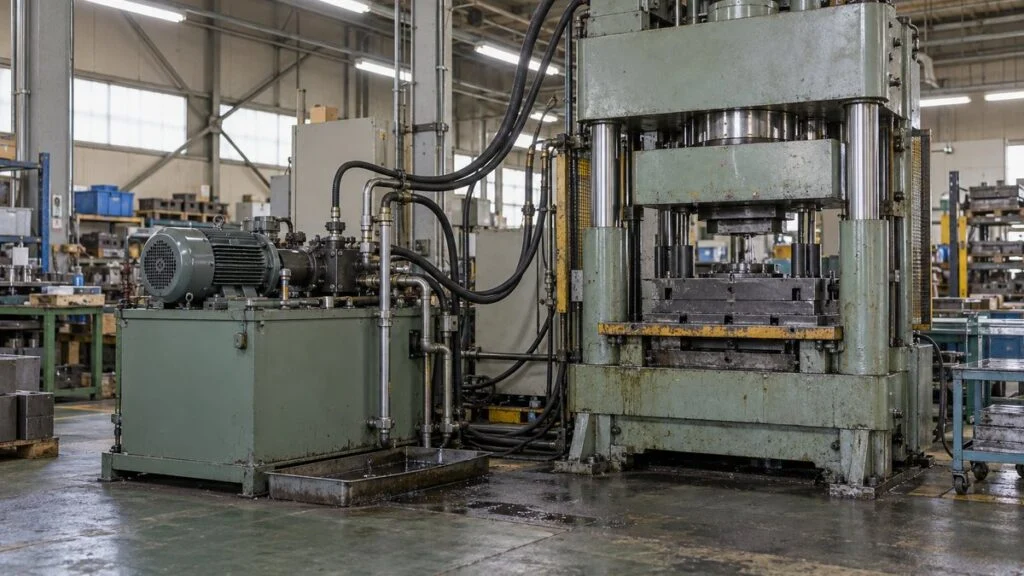
プレスや成形機、大型の治具など、大きな力が要る設備では油圧と電動が比較の対象になります。ここでは「力の大きさ」に加えて、油を使うことに伴う管理の手間が判断材料になります。
油圧は力と初期費用、電動は制御と管理のしやすさに強みがあります。
※新東工業の比較表をもとに作成。電動アクチュエータを扱うメーカーの資料である点に留意してください。
油圧が選ばれ続ける場面
油圧の利点は、力の大きさだけではありません。日本フルードパワー工業会は、油圧機器は制御性がよく、滑らかに大きな力を出せると説明しています。
また、1台の油圧ユニットから配管を分ければ、複数のシリンダを動かせます。軸の数が多く、それぞれに大きな力が要る設備ほど、油圧のほうが導入費用を抑えやすくなります。
建設機械や農業機械のように、エンジンを動力源にして屋外で使う機械も油圧の領域です。土砂や雨にさらされ、衝撃的な負荷がかかる環境で、アームの先に大きな力を届ける手段として定着しています。
電動への置き換えが進む場面
工場の中では、油圧から電動への置き換えが進んだ設備もあります。代表例が、射出成形などの加工法で使われる射出成形機です。射出装置の駆動源には、油圧ユニットを使う油圧式と、サーボモータを使う電動式があります。
環境省の資料は、電動式は必要なときに必要な分だけモータを動かすので、油圧式よりエネルギー消費量が小さくなると説明しています。
同じ資料には、油圧式から電動式に更新した場合の試算例があり、エネルギー消費量、CO2排出量、エネルギーコストがいずれも40%減る結果になっています。
ただし、これは省エネ率を40%と想定して計算したもので、実測値ではない点に注意が必要です。
油を使わないことの効果も小さくありません。油漏れは床や製品を汚すだけでなく、火災のリスクにもつながります。食品や医薬、電子部品のように清浄さが求められる現場では、この点が電動を選ぶ決め手になることがあります。
油圧のまま省エネにする方法もある
選択肢は「油圧のまま」か「電動に替える」かの二択ではありません。油圧ポンプを回すモータをインバータで可変速にし、力が要るときだけ回転数を上げる油圧ユニットが製品化されています。
ダイキン工業は、圧力を保つだけの状態でモータの回転数を下げることで、保圧時に50%以上の省エネが可能(同社製品比)としています。発熱が減るためタンクを小さくでき、保圧中の騒音も下がります。
一方で、インバータ部が高価になること、ノウハウを持つ業者が少ないことを課題に挙げています。
シリンダや金型まわりは油圧のまま残し、動力源だけを更新するこの方法は、既設設備の改造として現実的です。全面的な電動化の前に検討する価値があります。
コストは本体価格だけでは比べられない
本体の価格だけを並べると、空圧が最も安く、電動が最も高くなりがちです。しかし設備を何年も使う前提では、動かすためのエネルギーと保全の手間を含めて比べる必要があります。
見積書に出てくるのは、このうちの一部です。
圧縮空気は「見えにくい電気代」
空圧のエネルギーは、装置ではなくコンプレッサ室で使われます。中小企業基盤整備機構のJ-Net21によると、エアコンプレッサの消費電力は工場の全消費電力量の10〜30%を占めます。
しかも、つくった圧縮空気のすべてが仕事に使われるわけではありません。同じ資料は、一般の工場での圧縮空気の漏れを20%程度としています。
環境省の資料でも、漏れ量は工場の空気使用量の10〜20%に達するといわれ、バルブ、ホース、カプラ(着脱式の継手)からの漏れが8割以上を占めるとされます。
エアシリンダ1本の価格は安くても、その背後では共用のコンプレッサが電力を使い続けています。圧縮空気の使用量を減らすことは、工場の省エネの中でも効果を出しやすいテーマです。
メーカーの比較データは条件とあわせて読む
電動アクチュエータのメーカーであるアイエイアイは、エアシリンダと自社の電動アクチュエータの年間消費電力量を比較した、自社の測定結果を公開しています。
内径40mmのエアシリンダの131.97kWhに対し、電動は24.34kWhで、5分の1以下という内容です。
この数字には前提があります。30kgの負荷を水平に300mm、約1.2秒で動かし、17秒止まる動作を、1日10時間・年250日続けた場合です。
電動側は実験の実測値、エアシリンダ側は空気の消費量の実測値とコンプレッサ効率69%(同社工場の値)から算出した値です。メーカー1社が特定の機種と条件で行った比較である点を踏まえて読む必要があります。
一方、CKDの工程別比較では、1分間の動作回数が少なければエアでも排出量は抑えられるという結果も示されています。寿命が同じなら、初期費用の安いエアのほうが総コストを抑えられるという結果です。
どちらの資料も、自社の工程に近い条件かどうかを確かめてから使うことが大切です。
保全の手間は「漏れ」と「摩耗」で考える
空圧と油圧の保全は、漏れとの付き合いです。エアシリンダはパッキンが摩耗すると空気が漏れ、油圧は作動油の劣化や汚れがバルブの不調につながります。油圧バルブの内部は数ミクロンのすき間で管理されており、油の清浄さが寿命を左右します。
電動は流体の管理が要らないぶん、ボールねじやガイドへの給脂と、摩耗の点検が中心になります。いずれの方式でも、決まった周期で交換するか、状態を見て交換するかというTBMとCBMの使い分けが保全計画の土台になります。
停電・安全・環境で見落としやすい違い
性能とコストの比較だけで方式を決めると、立ち上げてから困ることがあります。動力が切れたときの動き、作業者の安全、設置する環境の3点は、仕様を固める段階で確認しておきたい項目です。
停電したときにどう動くか
計装機器メーカーのエム・システム技研は、バルブを動かすアクチュエータについて、空気式と電動式の違いとして停電時の挙動を挙げています。空気式には、停電時に弁を安全な側へ動かす使い方ができるという長所があります。
電動式は駆動源を失うと、その位置で止まります。止まったままでよい用途なら問題ありませんが、安全な位置まで動かしたい場合は、ばねや電池などの仕組みを別に用意しなければなりません。
これはバルブ用アクチュエータについての説明で、工場の自動機のシリンダにそのまま当てはまるわけではありません。実際の動きは、機種や回路の組み方によって変わります。
ただ、非常停止や停電のときに、開いてほしいのか、つかんだままでいてほしいのか、その場で止まってほしいのかを先に決めておく、という考え方は共通です。先に決めておけば、方式と機器の選定がぶれません。
垂直に動かす軸では、動力が切れたときに負荷が自重で落下しないようにする必要があります。電動アクチュエータでは、電源が切れるとブレーキがかかり落下を防ぐブレーキ付きの機種が選べます。
エアシリンダにも、エアが抜けるとストローク端でロックがかかる落下防止用の機種があります。負荷の重さと止めたい位置に合わせて、こうした機構を検討します。
止めたあとに残るエネルギー
空圧と油圧は、圧力の供給や機械の作動を止めても、配管やシリンダの中に圧力(残圧)が残ることがあります。CKDは、残圧を抜かずに作業すると、残圧で機械が動いたり、部品が破損して吹き飛んだりする事故の原因になりうると注意を促しています。
油圧も同じです。油圧シリンダの取扱説明書には、保守点検の前にシリンダ内の圧力を完全に抜くことが注意事項として書かれています。圧力を抜くときに、負荷によってロッドが動く場合があることも注意事項です。
点検や清掃で装置に手を入れる前には、残った圧力を抜き、負荷が落下しないよう処置する手順が欠かせません。電動でも、持ち上げた負荷の重さやコントローラ内に残る電気は同じように危険源になります。
こうしたエネルギーを遮断し、錠と札で固定する手順がロックアウト・タグアウトです。駆動方式が混在する設備ほど、遮断する箇所が増えることは、設計の段階から意識しておく必要があります。
油・排気・音と設置環境
設置環境との相性も方式ごとに異なります。エアシリンダは本体に電気を使わないため、可燃性のガスなどがあり防爆が求められる場所でも使いやすい方式です。
エム・システム技研も、本質安全防爆が必要な場合を、空気式が選ばれる場面として挙げています。ただし、電磁弁やスイッチなどの電気部品は、防爆に対応した機器を使うか、危険場所の外に設置する必要があります。
切削油がかかる場所や屋外に対応する機種も豊富です。
電動は排気がなく、作動音も静かです。クリーンルームや、作業者のすぐそばで動かす装置に向いています。油圧は油漏れと作動音への対策が前提になり、油圧ユニットの置き場所と、漏れた油を受ける設備まで含めてレイアウトを考えます。
駆動方式を選ぶ手順
ここまでの比較を、実際の選定で使える順番に並べ直します。カタログを開く前に、工程の条件を数字と言葉で書き出すところから始めるのが近道です。
力と止め方で候補を絞り、コストと安全で確かめます。
※工場に既存の空気源や油圧ユニットがあるかどうかで、06の結果は大きく変わります。
ステップ01と02で、候補はほぼ決まります。力が大きければ油圧、2点間を軽く速く動かすなら空圧、位置や力を管理したいなら電動、というのが出発点です。
そのうえで03以降を確認すると、最初の候補がひっくり返ることがあります。動作回数が多く空気の消費が大きい、長時間押さえ続ける、停電時に開かなければならない、といった条件です。
1台の装置の中で方式を混ぜるのは普通のことで、軸ごとに最適な方式を選べば問題ありません。
同じ工程でも、何を優先するかで選ぶ方式が変わります。
※あくまで出発点です。実際の選定では、負荷条件をもとにメーカーの選定資料で確認してください。
既存の設備を電動に置き換える場合は、取り付け寸法と推力が合うかを先に確認します。エア機器と取り付けの互換性を持たせた電動アクチュエータも出ていますが、同じ力を得るには本体が大きくなることがあり、周辺の設計変更が必要になる場合があります。
まとめ
- 油圧・空圧・電動の違いは、力を運ぶもの(油・空気・電気)の違いにある
- 油圧はおよそ7〜40MPa、空圧は0.1〜1MPaで、出せる力の桁が変わる
- 2点間を速く動かすなら空圧、多点の位置決めや力の管理なら電動が向く
- 電動化の省エネ効果は、動作回数や押さえ続ける時間によって変わる
- 停電時の動き、残圧、設置環境まで確認してから方式を決める
駆動方式の選定は、どれが優れているかではなく、その工程が何を求めているかで決まります。装置の仕様を決める機械設計、設備の導入と立ち上げを担う生産技術の仕事では、この判断が繰り返し求められます。
アクチュエータを含む自動化機器のメーカーやシステムインテグレータについては、FA・自動化システムの業種ページから関連記事もあわせてご覧ください。
出典
出典・参考資料(20件)を開く出典・参考資料を閉じる
- 油圧の圧力範囲・構成・用途:日本フルードパワー工業会「フルードパワーとは 油圧」
- 空気圧の圧力・特徴・構成:日本フルードパワー工業会「フルードパワーとは 空気圧」
- エアと電動の選び方(ワーク・環境・予算):CKD「エアと電動どっちのアクチュエータを使おう?」
- 電動化に伴うサイズと推力:CKD「エアを電動化するための設計変更」
- クランプ工程の比較:CKD「クランプ工程に最適なアクチュエータの選び方」
- 圧入工程の比較:CKD「圧入工程に最適なアクチュエータの選び方」
- オシレート工程の比較(コスト・動作頻度):CKD「オシレート工程に最適なアクチュエータの選び方」
- 電動と油圧の比較表、電動の構造:新東工業「電動アクチュエータ(電動シリンダ)と油圧アクチュエータ(油圧シリンダ)の違い」
- インバータ駆動の油圧ユニット:ダイキン工業 油機事業部「油圧とモータ・インバータ技術の融合」
- 射出成形機の油圧式と電動式、試算例:環境省「高効率射出成形機の導入」
- コンプレッサの電力比率、漏れの割合:J-Net21(中小企業基盤整備機構)「圧縮空気システムの省エネのポイントは?」
- 圧縮空気の漏れ量と漏れ箇所:環境省「配管の空気漏れ対策」
- エアシリンダと電動の年間消費電力量の比較:アイエイアイ「IAI製品の省エネ効果」
- 空気式と電動式の停電時の挙動、本質安全防爆:エム・システム技研「計装豆知識 バルブアクチュエータ 空気式と電動式の比較」
- 油圧のサーボ弁:油研工業「サーボ弁」
- 電動アクチュエータのブレーキ(垂直軸の落下防止):アイエイアイ「技術資料/インフォメーション(用語説明)」
- エアシリンダの落下防止:SMC「エンドロック付シリンダ」
- 空圧の残圧:CKD「残圧をしっかり排気。安全作業の第一歩」
- 油圧シリンダの保守点検時の注意:TAIYO「汎用油圧シリンダ 共通取扱説明書」
- 防爆が必要な場所での空圧機器の構成:CKD「防爆対応機器ガイド」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント