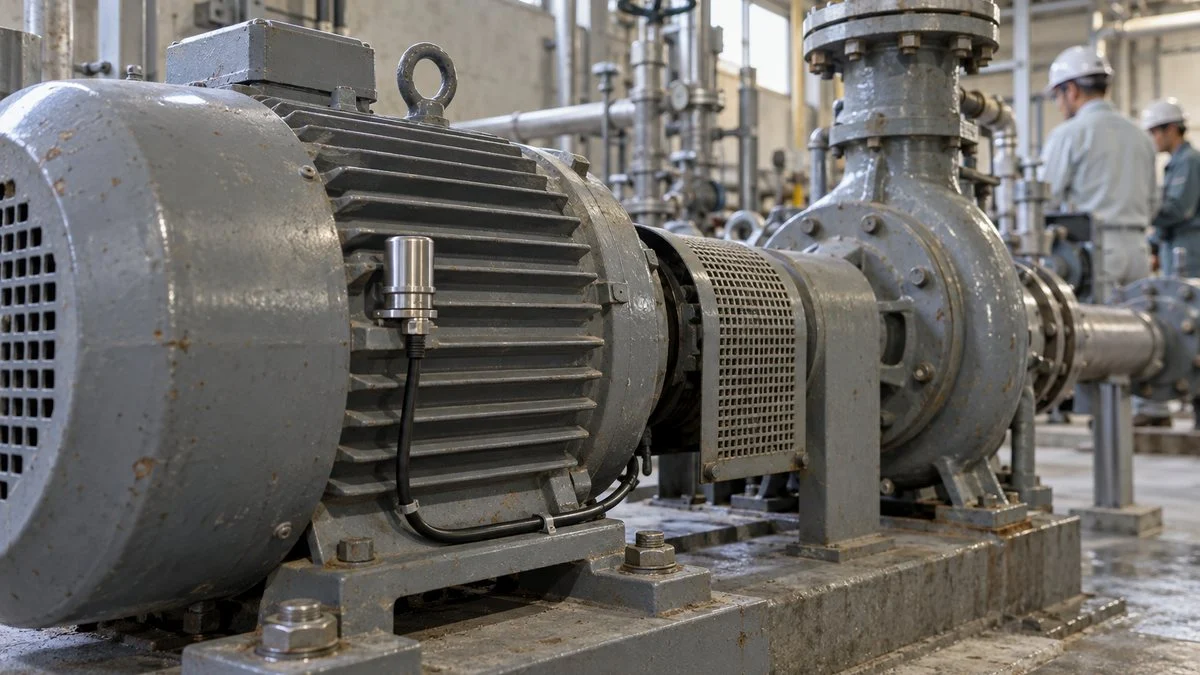
設備にどのセンサーを付ければ、故障の予兆をつかめるのか。予知保全(壊れる前に手を打つ保全)のセンサー選びは、設備の種類より、その設備がどう壊れるか(故障モード)から考えます。
たとえば軸受(回転する軸を支える部品)の潤滑不良、モータ巻線の絶縁劣化、端子のゆるみ、配管からのエア漏れでは、最初に変化が現れるものが違います。振動センサーが得意な故障もあれば、電流や温度、音のほうが先に気づける故障もあります。
この記事では、予知保全に使う代表的な4種類のセンサー(振動・電流・温度・音)を比較します。比べるのは、得意な故障モード、取り付け場所、設備を止める必要があるか、コストを左右する要素です。
最後に、自社の設備でどれを選ぶかを決める手順も整理します。
センサーは「設備」ではなく「故障モード」から選ぶ
センサー選びでつまずきやすいのは、「このポンプに何を付けるか」と設備から考え始めてしまうことです。同じポンプでも、軸受が傷む、羽根車に異物が詰まる、モータの巻線が劣化する、と壊れ方は複数あります。
選ぶ順番は、設備ではなく故障モード(どこが、どう壊れるか)が先です。
身近なモータを例にとると、富士電機が紹介している修理依頼の内訳では、軸受(ベアリング)の損傷が50%、固定子コイルの絶縁破壊が30%です。残りの20%は、回転子コイルの絶縁破壊(6%)、ブラシ部の電気的損傷(4%)、その他(10%)です。
軸受は少しずつ傷みが進む「傾向的な故障」のため、予兆をつかみやすい部位でもあります。一方、固定子コイルの絶縁破壊は突発的に起きることが多いとされています。
修理に持ち込まれるモータの半分は軸受、3割は巻線の絶縁が原因です。
※富士電機「モータの故障予知を実現する最適な方法とは」で紹介されている修理依頼の内訳をもとに作成。3つめの棒は回転子コイルの絶縁破壊6%、整流子・スリップリングなどブラシ部の電気的損傷4%、その他10%の合計です。設備や使用条件によって割合は変わります。
さらに軸受の故障をたどると、潤滑の不適切や劣化、異物の混入、グリースの入れすぎ・不足など、潤滑の質に関わる原因が半数を占めるという整理もあります。
つまり「モータの軸受」と一口に言っても、潤滑が切れかけている段階と、軌道面に傷が入った段階では、捉えるべき信号が違います。
状態監視の国際規格であるISO 17359でも、同様の流れが示されています。FMEA(故障モードと影響の解析)やFMECAで想定される故障と症状を洗い出し、そこから測定するパラメータを決める流れです。考え方を図にすると次のようになります。
「何を付けるか」は最後に決まります。
※ISO 17359(機械の状態監視と診断 一般指針)の考え方を、センサー選定の場面に置き換えて整理しています。
故障モードの洗い出しに慣れていない場合は、FMEAのやり方を応用すると抜け漏れを減らせます。設計や工程向けの手法ですが、「故障モード」「原因」「影響」を表に並べる作業はそのまま保全にも使えます。
振動・電流・温度・音の4種類を比較する
予知保全でよく使われるセンサーを、得意な故障、取り付け場所、設備停止の要否、気づける時期の4つの軸で並べると次のとおりです。
センサーの検出原理そのものはセンサー・計測の基本原理で整理しているので、ここでは「保全でどう使い分けるか」に絞ります。
得意な故障も、取り付け場所も、気づける時期もそれぞれ異なります。
※一般的な傾向をまとめたものです。製品の仕様や設備の条件によって、得意・不得意は変わります。
表のなかでも判断に効くのが「気づける時期」です。劣化が始まってから故障に至るまでの流れを示すP-F曲線(P:潜在的な故障の始まり、F:機能を失う故障)に、検知手段を重ねると違いがよく分かります。
計測・自動化分野の国際団体ISA(International Society of Automation)の技術誌InTechに、解説が掲載されています。
そこでの並びは、早く気づける順にオイル分析、超音波、振動、サーモグラフィ、モータの電気的な試験、目視・触診です。
温度のような遅い指標では、軸や軸受の損傷を防ぐのに間に合わないことがあるとも指摘されています。
回転機の軸受劣化では、超音波や振動が温度より先に変化をとらえます。
※ISAの技術誌(2019年)に掲載された検知順の目安をもとに作成。電流は故障モードによって位置が大きく変わるため、原典にあるモータの電気的な試験とあわせて図からは外しています。電気接続部の発熱のように、温度が最も早い指標になる故障もあります。
ただしこの順番は、回転機の軸受のような機械的な劣化を想定した目安です。端子のゆるみなら温度が最初の指標になりますし、巻線の絶縁劣化は振動ではほとんど見えません。
「どのセンサーが一番早いか」ではなく「その故障に対してどれが早いか」で比べるのがポイントです。予知保全全体の仕組みやP-F曲線の考え方は、予知保全の仕組みと基本原理でも図解しています。
振動センサー|回転機の軸受・アンバランス・芯ずれに強い
振動センサーは、モータ、ポンプ、ファン、減速機といった回転機の状態監視で最もよく使われます。
富士電機は、現場で監視しやすく異常の傾向を早めにつかめること、筐体に直接取り付けられることを理由に、モータの故障予知では振動を勧めています。
軸受の劣化では、温度が上がるより先に振動に変化が出るためです。
得意な故障と苦手な故障
振動で見つけやすいのは、軸受の傷、回転体のアンバランス、軸の芯ずれ、ボルトのゆるみといった機械的な異常です。これらは回転数に対応した周波数や、軸受の形状から決まる周波数にピークとして現れるため、周波数分析をすれば原因の当たりもつけられます。
一方で、巻線の絶縁劣化や端子の接触不良のような電気的な異常、回転しない配管や盤の異常は苦手です。どの測定点で、どの方向を、どの基準で判定するかは設備の振動診断の測定点と判定基準で詳しく解説しています。
加速度と速度の使い分け
振動センサーの多くは加速度を測る圧電型で、内部で積分して速度も出力するものが一般的です。速度はアンバランスや芯ずれのような低い周波数の異常に、加速度は軸受の初期の傷のような高い周波数の異常に感度が高い、という使い分けが基本になります。
ここで確認したいのが、センサーが測れる周波数の範囲です。
たとえば横河電機の無線振動センサー「Sushi Sensor」は3軸の加速度・速度と表面温度を測り、振動の周波数帯は10〜1,000Hzと公表されています。
軸受の初期の傷を高い周波数で追いたいのか、回転数付近の変化を傾向で見たいのかで、選ぶべき仕様は変わります。
取り付け方法で測れる周波数が変わる
見落とされがちなのが取り付け方法です。センサーと設備の接触面には固有の共振が生まれ、固定が弱いほど共振周波数が下がって高い周波数を正しく測れなくなります。
東陽テクニカの検証では、同じセンサーでもねじ止めなら12.5kHzまで測れたのに対し、曲面用マグネットでは3,554Hzまで下がりました。
同じ加速度センサーでも、マグネットで付けると測れる範囲は3割弱に下がりました。
※東陽テクニカ「センサの取付方法が測定に与える影響」の加速度センサー(603C01)での測定例。固定が弱いほど共振周波数が下がり、高い周波数が測りにくくなります。
ただし、同じ記事では「周波数特性が全域で平らであることより、測定条件をそろえることのほうが重要」とも述べられています。
取付方法、位置、測定条件を固定しておけば、正常時と異常時を比べる相対評価には十分使えます。ねじ止めの加工ができない設備でも、条件をそろえて傾向を見るという割り切りは現実的な選択肢です。
電流センサー|盤内で後付けでき、電気・負荷側の異常に強い
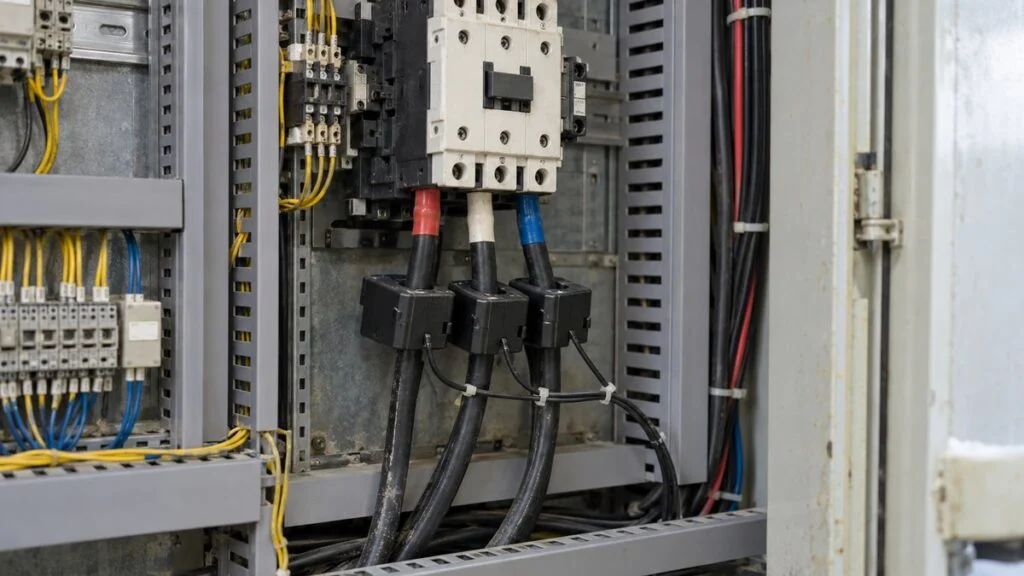
電流センサーによる監視は、モータに流れる電流の波形や周波数成分から異常を読み取る方法で、MCSA(モータ電流シグネチャ解析)と呼ばれます。モータそのものをセンサーとして使う発想で、機械側にセンサーを付けずに済むのが最大の特徴です。
得意な故障
電流で捉えやすいのは、回転子のバーの破損やエアギャップの偏心といったモータ内部の電気的・磁気的な異常、そして負荷側の変化です。
ポンプの羽根車に異物が詰まる、ファンのフィルタが目詰まりする、コンベヤの負荷が重くなるといった変化は、振動より先に電流値に表れることがあります。
軸受の劣化も、振動が電流をわずかに変調させるため、周波数解析で検出できるとする解説があります。ただし軸受の診断精度は、機側で直接測る振動のほうが一般に有利です。
取り付けが簡単で、機側に近づけない設備に向く
電流センサーは制御盤内の動力線に取り付けます。クランプ式の電流センサーは、メーカーの説明にあるとおり配線を切断しないため電気を止めずに設置でき、既設設備を改造する必要もありません。
高所や狭い場所、危険区域など、機側にセンサーを付けにくい設備ほど電流の利点が生きます。
注意点:インバータと負荷変動
弱点は、電流が負荷や運転条件で大きく変わることです。インバータで回転数を変えている設備や、生産品種によって負荷が変わる設備では、異常による変化と運転条件による変化を分けて見る工夫が必要になります。
富士電機の振動監視システムがインバータのキャリア成分を除く処理を特長にしているように、インバータ駆動は振動・電流ともに配慮が要るポイントです。
なお、オムロンのモータ状態監視機器K6CMのように、同じシリーズで電流診断タイプ、振動・温度タイプ、絶縁抵抗タイプを分けて用意している製品もあります。
絶縁抵抗タイプは、動力線に通した零相変流器(ZCT)で漏れ電流を検出し、通電したまま絶縁抵抗を監視できるのが特徴です。
図1で3割を占め、突発的に起きることが多い巻線の絶縁破壊に備えるには、振動ではなくこうした電気側の監視が向いています。
温度センサー・サーモグラフィ|電気接続部に強く、回転機では遅い指標
温度は測りやすく、現場の感覚とも結びつきやすい指標です。ただし回転機の状態監視では注意が要ります。
福田交易の用語解説では、温度が上がっている状況は、すでに機械として致命的な状態に陥っている場合が多いとされています。軸受の温度上昇は、潤滑が失われて摩擦熱が増えた末期の症状であることが多いためです。
得意なのは電気設備の発熱
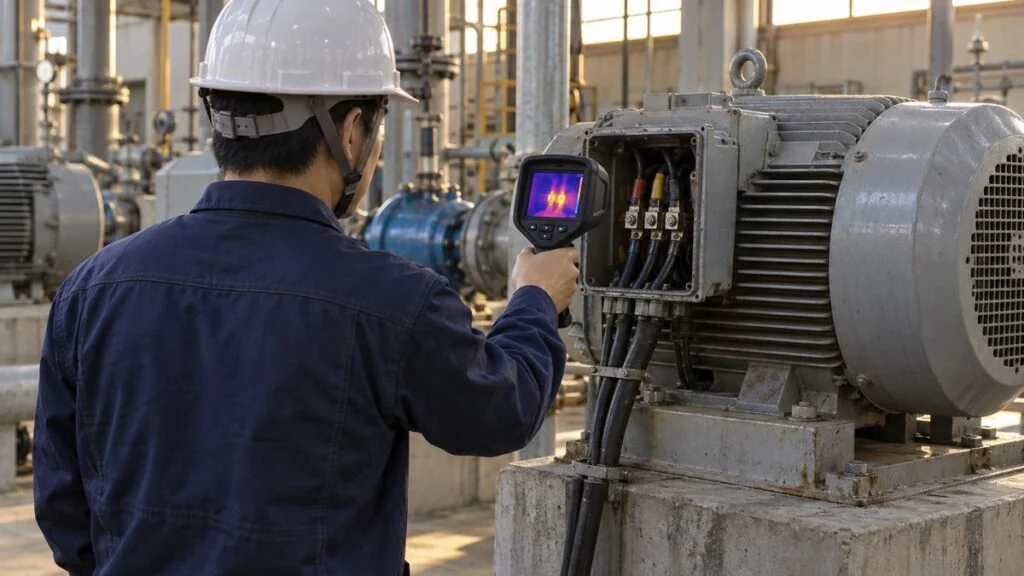
反対に、温度が最も早い指標になるのが電気設備です。受配電盤や制御盤では、老朽化でケーブルや端子にゆるみが出ると、接触抵抗が増えて異常に発熱します。
日本アビオニクスは、定期的にサーモグラフィで点検すれば安全かつ短時間で異常箇所を早く見つけられると説明しており、見つかった箇所は増し締めなどで対処します。
サーモグラフィは離れた位置から通電したまま撮影できるため、充電部に近づかずに済むのも利点です。常時監視したい箇所には接触式の温度センサーを貼り付け、それ以外は定期的な撮影で巡回する、という組み合わせがよく取られます。
回転機では補助的に使う
回転機に温度センサーを付ける意味がないわけではありません。冷却ファンの故障や過負荷による温度上昇は温度でしか見えにくく、振動センサーに温度計測が内蔵されている製品も多くあります。
温度は「早期発見の主役」ではなく「急変を逃さない保険」として位置づけると、役割がはっきりします。
判定では、周囲温度との差(温度上昇値)で見るのが基本です。夏と冬、昼と夜で外気温が変われば機器の温度も変わるため、絶対値だけでしきい値を決めると誤報が増えます。
音・超音波センサー|潤滑不良や漏れを早く捉える
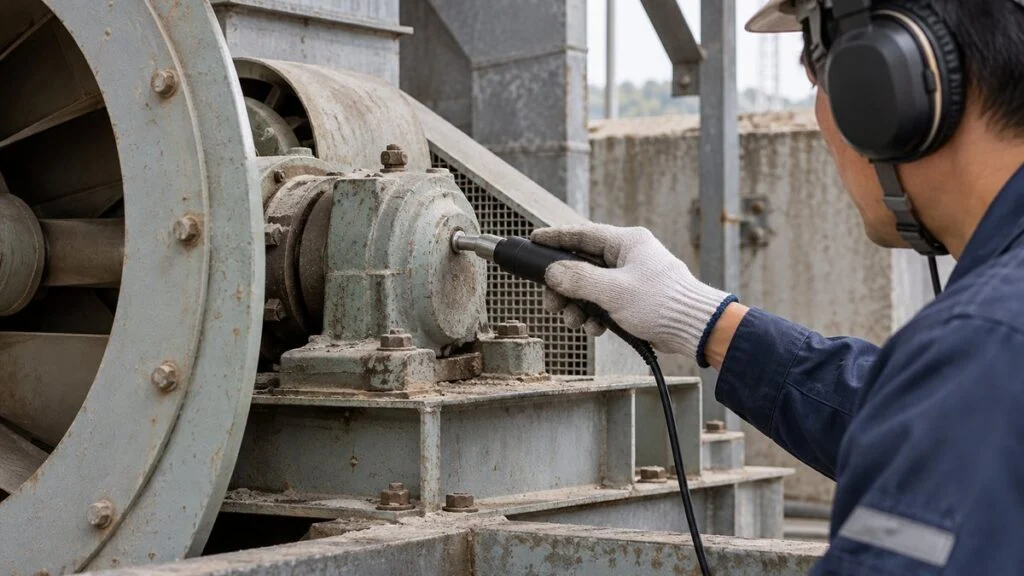
音を使う監視には、人の耳に聞こえる帯域をマイクで拾う方法と、人には聞こえない超音波の帯域を専用のセンサーで捉える方法があります。性格がかなり違うので、分けて考えると選びやすくなります。
超音波:潤滑不良を最も早く捉える
超音波は、潤滑が切れかけた軸受で起きる微小な摩擦を捉えられるため、P-F曲線上では振動より左側、つまり早い段階で変化を検知できるとされています。
The Ultrasound InstituteのJim Hall氏は、超音波は振動や赤外線より先に欠陥を検出すると述べています。
実務でよく使われるのが、超音波を聞きながら給脂する「音響潤滑」です。同氏の解説では、基準値から8〜10dB上がったら給脂するという目安が示されています。
決まった周期でグリースを入れるのではなく、必要なときに必要な量だけ入れることで、入れすぎによる発熱も防げます。
超音波は、圧縮エアや蒸気の漏れ、電気設備の放電(コロナ放電やトラッキング、アーク)の検出にも使われます。
放電の音は高い周波数を含むため、閉じた盤の扉のすき間や通気口から超音波で調べられるとUE Systemsは説明しています。漏れは振動や電流にはほとんど現れないため、超音波ならではの用途です。
マイク+AI:非接触だが周囲騒音が課題
マイクで稼働音を集め、AIで正常時との違いを見つける異音検知も広がっています。NTTの異常音検知技術は、正常な音を学習してそこから外れた音を異常とみなす方式で、機器にセンサーを直接取り付けずに済むのが利点です。
一方で、複数の設備が同時に動く工場では周囲の音が大きく、狙った音を取り出すのが難しくなります。NTTの研究者も、見逃しと誤報の両方を避けなければ使い手の信頼を得られないと述べています。
静かな試験環境で出た精度が、本番の現場でそのまま出るとは限らない点は、導入前に確かめておきたいところです。
取り付け場所と監視方式でコストはどう変わるか
センサー本体の価格に目が行きがちですが、総コストを大きく左右するのは配線と電源、そしてデータを集める仕組みです。
村田製作所は振動監視の方式を、常時監視するオンライン監視、携帯型の測定器で巡回するオフライン監視、その中間のセミオンライン監視の3つに分けて説明しています。
配線と人手のどちらにお金をかけるかで、方式が分かれます。
※村田製作所の無線振動センサーの解説をもとに作成。
セミオンライン監視で決めておきたいのが、測定間隔と電池寿命のバランスです。前出のSushi Sensorは、1時間ごとの更新で一般に4年動作するとされています。
測定間隔を短くするほど電池の交換周期は短くなるため、劣化の進み方が速い故障には向きません。数日〜数週間かけて進む軸受の劣化なら、1時間に1回の測定でも傾向は十分に追えます。
取り付け場所の条件もコストに効きます。可燃性ガスを扱う区域では防爆仕様のセンサーが必要になり、屋外なら防水・防じん性能も求められます。
高所や回転部の近くでは、取り付けや電池交換のたびに足場や設備停止が要ることもあり、この手間も含めて比べることが大切です。
設備の種類ごとに、組み合わせの例をまとめると次のようになります。
主役のセンサーに、弱点を補う1種類を足すのが基本です。
※一般的な組み合わせの例です。実際は図2の手順で、設備ごとの故障モードから決めます。
センサー選定の進め方5ステップ
最後に、ここまでの内容を自社の設備に当てはめる手順をまとめます。最初から全設備にセンサーを付けようとすると、データが集まっても誰も見ない、という状態になりがちです。
重要な設備に絞り、小さく始めて判定の仕組みまで作り切ることが、続く状態監視の条件です。
センサーを決めるのは3つめ。前後の工程で成否が分かれます。
※ステップ5まで決めてから本格導入に進むと、「データはあるが使われない」状態を避けやすくなります。
ステップ1〜2:設備と故障モードを絞る
すべての設備に予知保全が向くわけではありません。壊れても影響が小さく、すぐ交換できる設備は事後保全や定期交換のほうが合理的な場合もあります。どの設備を状態監視の対象にするかは、TBMとCBMの違いと選び方の考え方で整理できます。
故障モードは、過去の故障記録や修理伝票から拾うのが確実です。記録が少ない場合は、ベテランの保全員に「この設備はどこから壊れることが多いか」を聞くだけでも、候補はかなり絞れます。
ステップ3:物理量からセンサーを決める
故障モードが決まれば、図3と図7を使って主役のセンサーを選びます。そのうえで、取付方法と測定できる周波数帯、監視方式(オンライン・セミオンライン・巡回)、防爆や防水の要否を詰めます。
複数の故障モードを一度に見たい場合は、振動と温度、電流と絶縁のように、1台で複数の量を測れる製品を検討する価値があります。
ステップ4〜5:基準をとり、判定と保全をつなぐ
導入直後にやるべきは、正常な状態のデータを集めることです。予知保全は「普段との違い」を見る仕組みなので、基準となる正常値がなければ異常も判定できません。負荷や回転数が変わる設備は、運転条件ごとに正常値を分けて持っておきます。
最後に、しきい値を超えたときの動きを決めます。
注意値なら次の巡回で詳しく測る、警報値なら部品を手配して停止計画を組む、といった具合に、判定と保全作業を一本の流れにつなげておきます。そうすれば、センサーが現場の役に立つ仕組みになります。
化学プラントのように監視対象が多い現場での進め方は、プラントの故障予兆監視の手法と導入ステップも参考になります。
まとめ
- センサーは設備ではなく、故障モードと「先に変化する物理量」から選ぶ
- 振動は回転機の軸受・アンバランス・芯ずれに強く、取付方法で測れる周波数が変わる
- 電流は盤内で後付けでき、負荷側やモータ内部の電気的な異常に強い
- 温度は電気接続部の発熱に強いが、回転機では遅い指標になりやすい
- 超音波は潤滑不良や漏れを早く捉え、マイクの異音検知は周囲騒音への対策が鍵
センサー選びは、保全の担当者が設備の壊れ方をどれだけ知っているかで質が決まります。仕事として関わるのは主に設備保全や生産技術の職種です。
技術テーマとしては、予知保全とセンサー・計測のページから、導入事例や関連する記事もあわせてご覧ください。
出典
出典・参考資料(15件)を開く出典・参考資料を閉じる
- モータの故障部位の内訳、振動監視の推奨理由:富士電機「モータの故障予知を実現する最適な方法とは」
- 軸受故障と潤滑の関係:潤通「ベアリングとグリースからモータの信頼性を考える」
- 状態監視の一般指針:ISO 17359:2018 Condition monitoring and diagnostics of machines — General guidelines
- P-F曲線上の検知順:ISA InTech「Improving maintenance by adopting a P-F curve methodology」(2019年)
- 温度上昇と故障段階、超音波の特徴:福田交易「P-Fカーブ(P-F曲線)とは」
- 超音波と音響潤滑:Reliabilityweb, Jim Hall「Ultrasound for Condition Monitoring and Acoustic Lubrication」
- 取付方法と周波数特性:東陽テクニカ「センサの取付方法が測定に与える影響」、小野測器「振動とそのセンサーについて」
- 無線振動センサーの仕様:横河電機「無線振動センサ(Sushi Sensor)」
- 状態監視の方式:村田製作所「無線振動センサによる振動監視で予知保全を実現」
- モータ電流シグネチャ解析:Tractian「Motor Current Signature Analysis (MCSA)」
- クランプ式電流センサー:エムジー「クランプ式交流電流センサ CLSシリーズ」
- モータ状態監視機器:オムロン「K6CM モータ状態監視機器/形式・種類」、オムロン「モータ状態監視機器 K6CM 絶縁抵抗タイプ」
- 超音波による放電の検出:UE Systems「Partial Discharge Detection」
- 電気設備のサーモグラフィ診断:日本アビオニクス「工場内の設備診断(電気設備)」
- 異常音検知:NTT R&D「機器異常をマイクによる非接触で察知可能にする異常音検知技術」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント