オストワルト法とは、アンモニアを白金系の触媒で酸化して一酸化窒素(NO)にし、さらに二酸化窒素(NO2)にしてから水に吸収させ、硝酸(HNO3)をつくる工業的製法です。別名をアンモニア酸化法といい、3段階の反応をまとめると NH3+2O2→HNO3+H2O になります。
原料のアンモニアはハーバーボッシュ法でつくられ、できた硝酸の多くは肥料の硝酸アンモニウムになり、ナイロンやウレタンの原料づくりにも使われます。一方で、副反応で出る一酸化二窒素(N2O)は強い温室効果ガスで、その分解が工場の大きな課題です。
この記事では、3段階の反応式とまとめの式の作り方を整理し、窒素の酸化数を追って係数を自分で組み立てる覚え方を示します。続いて、白金–ロジウム網や圧力方式など実際の硝酸工場のしくみ、N2Oの排出と分解技術、硝酸の用途を順に見ていきます。
オストワルト法とは?(アンモニア酸化法)
オストワルト法は、アンモニアの窒素を少しずつ酸化し、最後に水と結び付けて硝酸にする方法です。アンモニアを燃やしてNO、NOを酸化してNO2、NO2を水に吸わせてHNO3という3段階が骨格で、別名の「アンモニア酸化法」はこの流れをそのまま表しています。
白金網の上でアンモニアをNOにし、冷やしながらNO₂に変えて吸収塔で水に吸わせます。吸収で出たNOは再び酸化されます。
※①の温度は運転圧力で変わり、欧州連合の技術資料(BREF)では810〜950℃の範囲が示されています。
3つの反応を足し合わせた全体の式は、アンモニア1 molから硝酸1 molができる関係を表します。これは原料と製品だけを見た理論上の総括式で、実際の工場では副反応や損失があるため、必要なアンモニアは理論量より数%多くなります。
名前は、触媒の研究で1909年にノーベル化学賞を受けたドイツの化学者ヴィルヘルム・オストワルトにちなみます。受賞理由も「触媒の研究、化学平衡と反応速度の基本原理の研究」で、触媒で反応の行き先を選ぶというこの製法の要点と重なります。
オストワルト法の流れ(3段階の反応式)
①アンモニアを白金触媒で酸化してNOにする
最初の段階では、アンモニアと空気の混合ガスを、白金を主成分とする金網状の触媒に通して反応させます。アンモニアと空気はおよそ1対10で混ぜ、810〜950℃の網の上で一酸化窒素と水ができるのが主な反応です。
同じアンモニアと酸素からは、窒素(N2)や一酸化二窒素(N2O)ができる反応も起こりえます。窒素になる反応のほうが熱を多く出し、エネルギーの面ではより安定な窒素へ向かいやすいため、白金触媒はNOができる反応を選んで速く進める役割を担っています。
どれだけNOになるかは、触媒だけでなく温度・圧力・ガスの混ざり具合や網の状態でも変わります。欧州の技術資料では、NOの収率は1.7 bar未満・810〜850℃で97%、1.7〜6.5 barで96%、6.5 bar超・900〜940℃で95%で、残りが窒素やN2Oになります。
同じ原料から3通りの生成物ができうるなかで、白金網はNOができる反応を優先させます。
※NOの収率とN₂Oの割合は欧州連合の技術資料(BREF、2006年)の値です。N₂Oは新しい網で1.5%未満、交換前には2.5%ほどまで増える例が示されています。
②NOを空気でさらに酸化してNO2にする
網を出た高温のガスは、廃熱ボイラーや熱交換器で冷やされます。ガスが冷えるにつれて、残っている酸素や後から加える二次空気でNOが酸化され、赤褐色の二酸化窒素に変わります。
この反応は発熱で、気体の分子の数も3から2に減るため、温度が低く圧力が高いほど進みやすくなります。①が高温でないと進まないのとは逆で、工場は①の後でガスをしっかり冷やし、吸収の工程を加圧することでNO2への酸化を進めています。
③NO2を水に吸収させて硝酸にする
最後の段階では、吸収塔の下からNO2を含むガスを、上から水を流して向かい合わせに接触させます。NO2は水と反応して硝酸になりますが、3分子のうち1分子はNOに戻るのがこの反応の特徴です。
ここで出たNOは、吸収塔の中で再び酸素と反応してNO2になり、また水に吸収されます。つまりNOは②の酸化に戻って繰り返し使われ、①のアンモニアの酸化に戻るわけではありません。塔の中では②と③が同時に何度も起き、窒素酸化物が少しずつ硝酸に変わっていきます。
3つの式をまとめて全体の式をつくる
全体の式は、途中でできて途中で消えるNO2とNOを、式の足し算で消していくとつくれます。まず②と③だけに出てくるNO2を消すため、②を3倍、③を2倍してNO2の係数を両方6にそろえます。
②を3倍、③を2倍するのは、②でできるNO2が2分子、③で使うNO2が3分子なので、2と3の最小公倍数の6にそろえるためです。中間の物質を消すために係数をそろえて足すという考え方は、接触法など多段の反応式に共通して使えます。
反応式を流れで理解する(覚え方)
オストワルト法の式は、係数を丸暗記するより、窒素原子1個がどう変わっていくかを追うと自分で組み立てられます。手がかりは酸化数で、窒素はNH3の−3からNOの+2、NO2の+4を経て、HNO3の+5まで段階的に酸化されます。
窒素は−3から+5へ酸化されます。③でNO₂の一部がNOに戻るので、NOは②と③の間を回ります。
※酸化数は、化合物の中の原子が電子をいくつ失った(+)・受け取った(−)とみなせるかを表す数です。O₂の酸素は0から−2になり、O₂1分子で電子を4個受け取ります。
①の係数は電子の数で決まります。NH3がNOになるとき窒素は電子を5個失い、O2は1分子で4個受け取るので、5と4の最小公倍数20に合わせてNH3を4、O2を5とすれば電子の出入りが釣り合います。あとは窒素4個からNOが4、水素12個から水が6と、原子の数をそろえるだけです。
③は、同じNO2の一部が酸化され、一部が還元される不均化という反応です。NO2がHNO3になると電子を1個失い、NOに戻ると2個受け取るので、硝酸になる2分子とNOに戻る1分子で電子が釣り合い、3NO2→2HNO3+NOの係数が決まります。
全体で見ると、窒素1個は最初から最後まで1個のままで、アンモニア1分子が硝酸1分子になります。水素はすべて水に移り、酸化に使う酸素は空気から入るので、「窒素は硝酸へ、水素は水へ、酸素は空気から」と原子の行き先で覚えれば全体の式も迷わず書けます。
計算例:硝酸1トンに必要なアンモニアは何kgか
窒素1個が硝酸1分子になる関係を使うと、原料のアンモニアの量を計算できます。ここでは分子量をNH3=17.0、HNO3=63.0とし、100%の硝酸に換算して求めます。
理論より5%ほど多いアンモニアが要るのは、①の選択性が100%ではないからです。網の状態を保ってNOの収率を1%上げることは、原料費の削減に直結するため、工場では網の交換時期やガスの混合を細かく管理しています。
実際の硝酸工場では:白金–ロジウム網・圧力方式・熱回収
白金–ロジウム網と触媒の損耗・回収
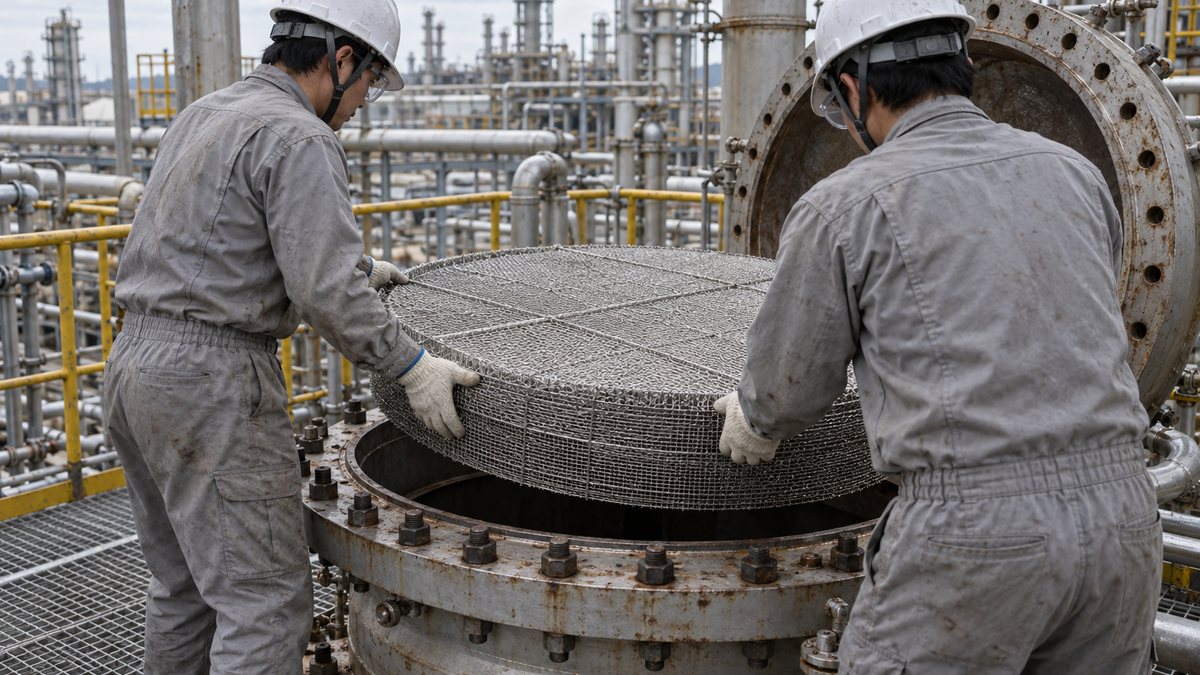
アンモニアの酸化に使う触媒は、細い金属線を織るか編むかした網を何枚も重ねたものです。線は白金が約90%で、強度を上げて損失を減らすためにロジウムを5〜10%加え、コストを下げるためにパラジウムを数%入れることもあります(欧州連合の技術資料 BREF、2006年)。
高温の網からは、運転中に白金とロジウムが少しずつ蒸発して失われます。失われる量は100%硝酸1トンあたり0.04〜0.32 gほどで、多くの工場は網のすぐ下にパラジウム合金の回収網(ゲッター)を置き、蒸発した白金の60〜80%を捕まえて回収しています。
それでも網は少しずつ痩せて性能が落ちるため、定期的に交換します。交換までの運転期間(キャンペーン)は1.5〜12か月で、圧力の高い工場ほど短く、欧州では年1〜4回ほど網を取り替えています。
網の交換は反応器を止めて行う工事なので、定修(定期修理)と同じく停止の計画に組み込む必要があります。
網の状態を知る目安として使われるのがN2Oの濃度です。新しい網ではアンモニアの1.5%未満しかN2Oにならないのに対し、交換前には2.5%ほどまで増える例があり、N2Oが急に増えたときは網の破れでアンモニアが素通りしている疑いがあります。
白金を反応の場に使う点は、白金触媒を電極に使う燃料電池と共通で、どちらも高価な貴金属をどれだけ失わずに使えるかが費用を左右します。硝酸工場では白金の損失が硝酸の量に比例して積み上がるため、損失の少ない網と回収網の組み合わせが運転費の要になります。
単圧式と二圧式:圧力方式の違い
硝酸工場は、①の酸化と③の吸収をどの圧力で行うかで4つの方式に分かれます。両方を同じ圧力で行うのが単圧式、吸収だけを高い圧力にするのが二圧式で、二圧式では冷却器と吸収塔の間に圧縮機を置いてガスを押し上げます。
| 方式 | ①酸化の圧力 | ③吸収の圧力 | 特徴 |
|---|---|---|---|
| 二圧式(低圧/中圧) | 1.7 bar未満 | 1.7〜6.5 bar | 古い二圧式。酸化の収率は高いが設備が大きい |
| 単圧式(中圧) | 1.7〜6.5 bar | 1.7〜6.5 bar | 圧縮機が1系統で構成が簡単 |
| 二圧式(中圧/高圧) | 1.7〜6.5 bar | 6.5〜13 bar | 新しい二圧式。収率と吸収の効率を両立 |
| 単圧式(高圧) | 6.5〜13 bar | 6.5〜13 bar | 設備が小さいが、白金の損失が多く網の交換も早い |
圧力を上げると、②の酸化と③の吸収が進みやすくなり、吸収塔や配管を小さくできます。その代わり①では温度が上がってNOの収率がわずかに下がり、白金の損失も増えるため、酸化は中圧、吸収は高圧に分ける二圧式が新しい工場の主流になりました。
同じ資料の表では、酸化の圧力が1 barでは網が3〜5枚・840〜850℃・キャンペーン8〜12か月なのに対し、8〜12 barでは網が20〜50枚・900〜950℃・1.5〜3か月です。圧力の選び方が、触媒の使い方や交換の頻度まで決めていることが分かります。
熱の回収とテールガス、製品の濃さ
オストワルト法の3つの反応はどれも発熱で、アンモニアから硝酸までの理論上の発熱は100%硝酸1トンあたり6.3 GJです。この熱は反応器の後の廃熱ボイラーで高圧の蒸気に変えられ、新しい二圧式の工場では1トンあたり2.4 GJ分を蒸気として外へ送り出せます。
吸収塔の頂部から出るガス(テールガス)は、20〜30℃と冷たいものの3〜12 barの圧力を持っています。これを熱交換器で温めてからエキスパンダー(膨張タービン)に通し、圧力を動力として取り戻して空気圧縮機を回すのが一般的な構成です。
圧縮機の駆動には、エキスパンダーに加えて、自分の工場でつくった蒸気で回す蒸気タービンや電動機が組み合わされます。欧州の例では、運転に使う電力は硝酸1トンあたり8.5〜13 kWhと小さく、硝酸工場は蒸気を生み出す側の設備として化学コンビナートの熱の収支に組み込まれています。
原料をきれいにして白金網で反応させ、熱を回収しながら冷やし、加圧して吸収塔で硝酸にします。
※欧州連合の技術資料(BREF、2006年)の図3.2をもとに要点をまとめたものです。単圧式では05の圧縮がなく、反応器の前で空気を加圧します。
吸収塔の底から出る硝酸の濃さは50〜65%ほどで、肥料の原料にはこの希硝酸がそのまま使われます。有機化学品の原料には99%近い濃硝酸が必要で、希硝酸を硫酸や硝酸マグネシウムで脱水して蒸留する方法か、液化したNO2(N2O4)を約50 barで酸素・水と反応させる方法でつくります。
N2O(一酸化二窒素)の排出と分解技術
一酸化二窒素(N2O)は、地球温暖化係数が二酸化炭素の265倍の温室効果ガスで、日本の算定・報告・公表制度でもこの係数でCO2に換算します(環境省)。硝酸工場では①の副反応で生じ、吸収塔ではほとんど吸収されないため、対策をしなければテールガスとともにそのまま大気へ出てしまいます。
IPCCの国別排出量の算定ガイドラインは、硝酸工場を対策がなければ化学工業で最大のN2O発生源と位置づけています。工場の排出は、自社の設備から直接出る温室効果ガスとしてScope1に数えられます。
どのくらい出るのか
N2Oの量は、圧力・温度・網の組成と使用期間・反応器の構造で大きく変わります。欧州連合の技術資料(2006年)がまとめた実績では、100%硝酸1トンあたり1.9〜21.6 kgと工場による差が大きくなっています。同資料は、欧州の平均的な工場を1トンあたり約6 kgとしています(1998年の推計)。
日本の算定制度で使う既定の排出係数は、硝酸1トンあたり0.0033トン(3.3 kg)です。
IPCCの2019年改訂版の既定値は、方式と対策の有無で分けられています。対策のない単圧式で低圧5 kg・中圧8 kg・高圧9 kg、二圧式で中圧/高圧9 kg・低圧/中圧7 kgです。N2O対策のある工場は2.5 kg(二圧式の低圧/中圧は1.5 kg)とされています。
比べる目安として、原料のアンモニアをつくるときのCO2は1トンあたり約2.4トン(IEA)で、硝酸1トン分のアンモニア約0.29トンに直すと約0.7トンになります。
対策のない硝酸工場では、N2Oの温室効果が原料由来のCO2を上回りうるため、硝酸の排出削減ではN2Oの分解が最も効く対策になります。
N2Oを減らす3つの場所
N2Oの対策は、どこで手を打つかで3つに分けて整理されます。生まれる量を減らす一次対策、生まれた直後に分解する二次対策、排ガスから除く三次対策で、工場の構造や更新の時期に合わせて組み合わせます。
網で生まれる量を抑え、網の直下で分解し、残りを排ガスの触媒で除きます。
※数字は欧州連合の技術資料(BREF、2006年)に示された実績の例です。未対策のテールガスのN₂Oはおよそ300〜3,500 ppmです。
一次対策は、原料のろ過や混合の改善、網の組成や交換時期の見直しで、N2Oができる割合そのものを下げる方法です。
二次対策は、網のすぐ下(800〜950℃)にN2Oを分解する触媒を置くもので、網を支えるリングの一部を置き換えるだけで入れられることが多く、平均130〜325 ppmまで下げた例が報告されています。
三次対策は、吸収塔の後でテールガスを420〜480℃に温め、鉄ゼオライト触媒の層に通してN2Oを窒素と酸素に分解します。間でアンモニアを吹き込めばNOxも同時に還元でき、欧州の工場ではN2Oを98〜99%除き、硝酸1トンあたり0.12〜0.25 kgまで下げています。
テールガスに残る窒素酸化物(NOx)は、アンモニアで還元する選択触媒還元(SCR)や、燃料を使ってNOxとN2Oをまとめて還元する方式(NSCR)で処理します。ボイラーなど燃焼設備の排ガスでは、NOxの濃度をO2換算で標準の酸素濃度にそろえてから比べます。
N2Oは化学工場だけでなく、半導体工場の排ガス処理でも扱われるガスです。環境省の算定方法の一覧には、硝酸・アジピン酸・カプロラクタムの製造と並んで、半導体の成膜や洗浄でのN2Oの使用も排出源として載っています。
硝酸の用途:肥料からナイロン・ウレタンまで
欧州連合の技術資料によると、つくられた硝酸の大半は無機肥料に使われ、主にアンモニアで中和して硝酸アンモニウム(硝安)にします。アンモニアの一部を硝酸に変え、残りのアンモニアと合わせて肥料にするので、硝安の窒素はすべてアンモニアから来ています。
硝安は肥料のほか、硝安爆薬の原料にもなります。原料のアンモニアをつくるハーバーボッシュ法とオストワルト法はひと続きの工程で、空気中の窒素は2つの製法を経て肥料や化学品になります。
大半は肥料になり、残りは樹脂・繊維・ウレタンの原料や金属の処理に使われます。
※欧州連合の技術資料(BREF、2006年)とIPCCの算定ガイドライン(2006年)に挙げられた用途をまとめたものです。
ナイロンの原料:アジピン酸とカプロラクタム
合成繊維や樹脂に使われるナイロン6,6の原料の一つがアジピン酸で、シクロヘキサノンとシクロヘキサノールの混合物を硝酸で酸化してつくります。IPCCのガイドラインによると、使い道の大半はナイロン6,6で、塗料やウレタンフォームなどの原料にもなります。
このアジピン酸の工程でも、硝酸で酸化するときにN2Oが副生します。日本の算定制度の既定値はアジピン酸1トンあたり0.30トンで、硝酸の製造(0.0033トン)よりけた違いに大きく、アジピン酸工場は硝酸工場以上にN2Oの分解設備が欠かせない工場です。
ナイロン6の原料のカプロラクタムの製造も、同じ一覧にN2Oの排出源として並んでいます。カプロラクタムの既定値は1トンあたり0.0020トンで、ナイロンの2つの系統はどちらも窒素酸化物の扱いと切り離せません。
ウレタンの原料:TDIとMDI
硝酸は、ベンゼン環に窒素を付けるニトロ化にも使われます。トルエンを硝酸と硫酸の混合物でニトロ化したジニトロトルエン(DNT)は、水素化とホスゲン化を経てウレタンの原料のトルエンジイソシアネート(TDI)になります。
ベンゼンをニトロ化したニトロベンゼンは、水素化してアニリンにし、ホルムアルデヒドとの縮合とホスゲン化を経てMDI(ジフェニルメタンジイソシアネート)になります。TDIとMDIはポリウレタンをつくるための重要な中間原料で、ポリオールと反応させてウレタンフォームなどに加工されます。
このように硝酸は、肥料から樹脂・繊維までを結ぶ化学業界のサプライチェーンの上流にある基礎原料です。硫酸をつくる接触法と並んで、無機の酸をつくる代表的な工業プロセスとして、多くの化学工場の出発点になっています。
オストワルト法のよくある質問
オストワルト法とアンモニアソーダ法はどう違うのですか?
オストワルト法はアンモニアを酸化して硝酸をつくる方法で、アンモニアは原料として消費されます。アンモニアソーダ法(ソルベー法)は食塩と石灰石から炭酸ナトリウムをつくる方法で、アンモニアは途中で回収して繰り返し使う助け役です。名前ではなく、何から何をつくるかで区別すると混同しません。
ハーバーボッシュ法とオストワルト法はどうつながっていますか?
ハーバーボッシュ法で空気中の窒素と水素からアンモニアをつくり、そのアンモニアをオストワルト法で硝酸に変えます。2つの製法を続けることで、空気の窒素が硝酸アンモニウムなどの肥料や、ナイロン・ウレタンの原料になります。
なぜ白金を触媒に使うのですか?
白金系の網はアンモニアをNOへ95〜97%という高い割合で変えられるからです。強度を上げて損失を減らすため、ロジウムを5〜10%加えた合金が一般的です。酸化コバルト系の触媒も欧州連合の技術資料(2006年)に載っています。ただ高温で還元されて性能が落ちることがあり、主流は白金系のままです。
オストワルト法と接触法は何が似ていますか?
どちらも原料を触媒で酸化し、できた酸化物を液体に吸収させて酸にする製法です。接触法はSO3を濃硫酸に、オストワルト法はNO2を水に吸わせる点が違い、オストワルト法では吸収のときにNOが戻ってくるため、吸収塔の中で酸化と吸収を何度も繰り返します。
まとめ
- オストワルト法は、アンモニアを白金触媒でNOに酸化し、NO2を経て水に吸収させて硝酸をつくる工業的製法
- 3段階の式は4NH3+5O2→4NO+6H2O、2NO+O2→2NO2、3NO2+H2O→2HNO3+NOで、まとめるとNH3+2O2→HNO3+H2O
- 窒素の酸化数は−3→+2→+4→+5と上がり、電子の数をそろえると係数を自分で組み立てられる
- 工場は白金–ロジウム網を定期交換し、酸化は中圧・吸収は高圧の二圧式で熱と動力を回収する
- 副生するN2Oは地球温暖化係数がCO2の265倍で、網の直下や排ガスの触媒で分解する対策が進む
オストワルト法は、触媒の選択性、平衡と温度、吸収の工夫という化学の基本が、白金網の交換や二圧式の設計、N2Oの分解設備にそのまま表れている製法です。
発熱反応のエネルギーの考え方はエンタルピーの解説と、工場全体の姿はプラント業界の仕事の流れとあわせて読むと、つながりがつかみやすくなります。
出典
出典・参考資料(8件)を開く出典・参考資料を閉じる
- 反応熱:NIST Chemistry WebBook「Ammonia」、「Nitric oxide」、「Nitrogen dioxide」、「Nitrous oxide」、「Water」
- 工程・触媒・圧力方式・エネルギー・N2O対策:European Commission「Reference Document on Best Available Techniques for the Manufacture of Large Volume Inorganic Chemicals — Ammonia, Acids and Fertilisers」第3章 Nitric Acid(2006年12月版)
- N2Oの発生源・既定の排出係数・アジピン酸:IPCC「2006 IPCC Guidelines for National Greenhouse Gas Inventories」Volume 3, Chapter 3 Chemical Industry Emissions、既定の排出係数は「2019 Refinement」Volume 3, Chapter 3の改訂表3.3
- 地球温暖化係数・日本の排出係数:環境省「算定方法・排出係数一覧」(温室効果ガス排出量 算定・報告・公表制度)
- アンモニア製造のCO2:IEA「Ammonia Technology Roadmap」Executive summary(2021年)
- TDIの原料:特許公開 JP2004250452A「ジニトロトルエンの製造方法」
- MDIの製造工程:KROHNE「Polyurethane production」
- 名前の由来:NobelPrize.org「The Nobel Prize in Chemistry 1909」
NEWSLETTER
生産技術・化学・樹脂・ゴムの記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
生産技術を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›