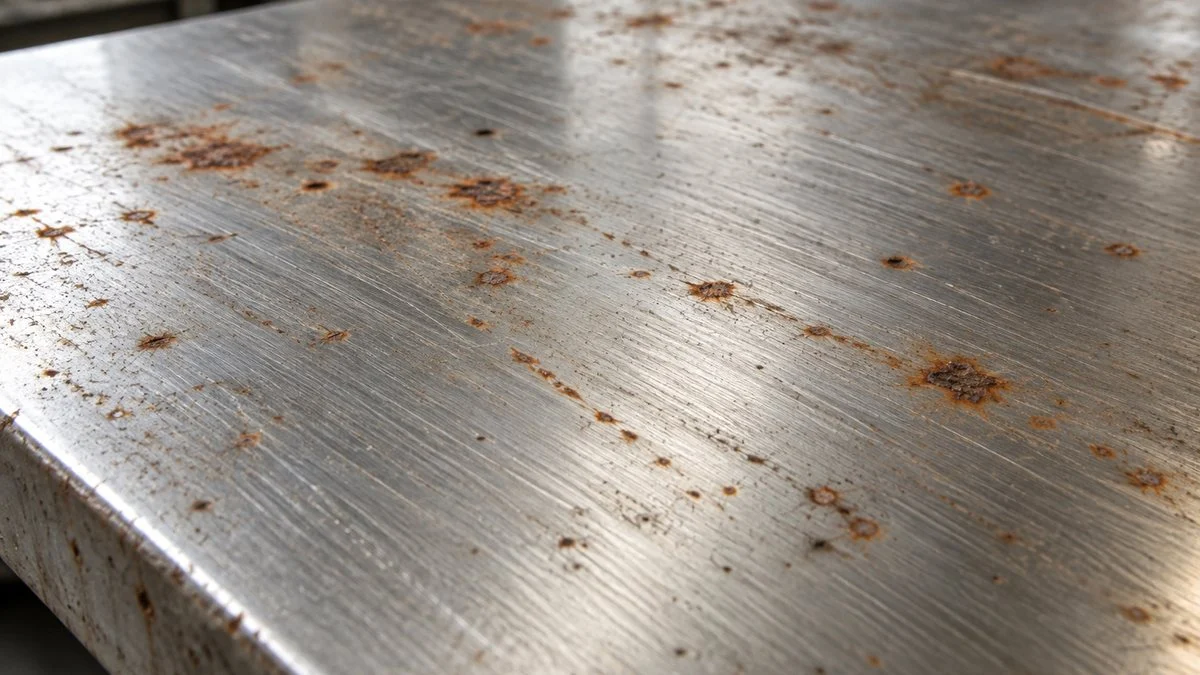
SUS304(代表的なステンレス)のカバーに赤い点が出た、配管のフランジ(管のつなぎ目)まわりが茶色くなった。こうした錆は、出ている場所と形を見れば、原因をかなり絞り込めます。
ステンレスは錆びにくい金属ですが、表面を守る不働態皮膜(クロムと酸素でできるごく薄い保護膜)が保てなくなると錆びます。
周りから付いた鉄粉が錆びる「もらい錆」のように、ステンレス自体はまだ傷んでいない場合もあり、原因によって打つべき手がまったく違います。
この記事では、SUS304が錆びる理由を最初に整理し、錆の出方から原因を絞る手順、原因ごとの発生条件と見分け方を示します。そのうえで、洗浄・表面処理・設計・鋼種の順に考える対策をまとめます。
SUS304が錆びる理由|不働態皮膜が保てなくなる3つの状況
JIS G 0203「鉄鋼用語(製品及び品質)」は、ステンレス鋼の定義を定めています。クロム含有率10.5%以上、炭素含有率1.2%以下として耐食性を向上させた合金鋼です。
SUS304はその代表で、JISの成分規格(JIS G 4303、G 4304、G 4305など)ではクロム18〜20%、ニッケル8〜10.5%を含みます。
錆びにくさの正体は、クロムが酸素と結びついてできる不働態皮膜(表面を覆う保護膜)です。ステンレス協会によると、この皮膜は厚さ数nmとごく薄いものの緻密で、傷がついても周囲に酸素があれば自動的に再生します。
裏を返せば、SUS304に錆が出たときは、この皮膜が保てない状況がどこかで生まれています。原因は細かく分かれますが、大きくは次の3つの状況に整理できます。
SUS304の錆の多くは、この3つのどれか、または組み合わせで説明できます。
※3つの分類は、ステンレス協会などの資料をもとにした編集部の整理です。
なお、SUS304とSUS316、SUS430の成分や性質の違いといった鋼種全般の話は、別の記事で詳しくまとめています。ここから先は、錆が出たあとの原因の切り分けと対策に絞って進めます。
錆の出方から原因を絞る|最初に見る4つのポイント
原因を調べるとき、いきなり材料の成分を疑うのは遠回りです。先に見るべきなのは錆がどこに、どんな形で出ているかで、これだけで候補はかなり絞れます。
確認するのは次の4点です。
- 場所と形:全体か、点状か、すきまの中か、溶接線に沿っているか、別の金属と触れている部分か
- 時期:納入直後か、使い始めて数か月〜数年たってからか
- 環境:海の近く、塩分を含む液、塩素系の洗浄剤や殺菌剤、水がたまる場所、温度
- 加工の履歴:溶接、研磨、曲げ、鉄と共用の工具や作業台の使用
錆の出方と疑う原因の対応を、下の表にまとめました。1つの部品に複数の原因が重なることもあるため、表は候補を絞るための目安として使ってください。
場所と形を見れば、最初に疑う原因が決まります。
※ステンレス協会の腐食形態の分類をもとにした編集部の整理です。原因の確定には、断面観察や成分分析など専門機関の調査が必要な場合があります。
調べる順番も決めておくと迷いません。下の図は、現物を前にしたときの切り分けの流れを編集部で整理したものです。
手間のかからない確認から順に進めます。
※この流れは一般的な目安です。圧力容器や配管など安全に関わる設備は、自己判断で使い続けず、設備の管理者や専門機関に相談してください。
原因1:もらい錆|鉄粉や鉄製工具から移った錆
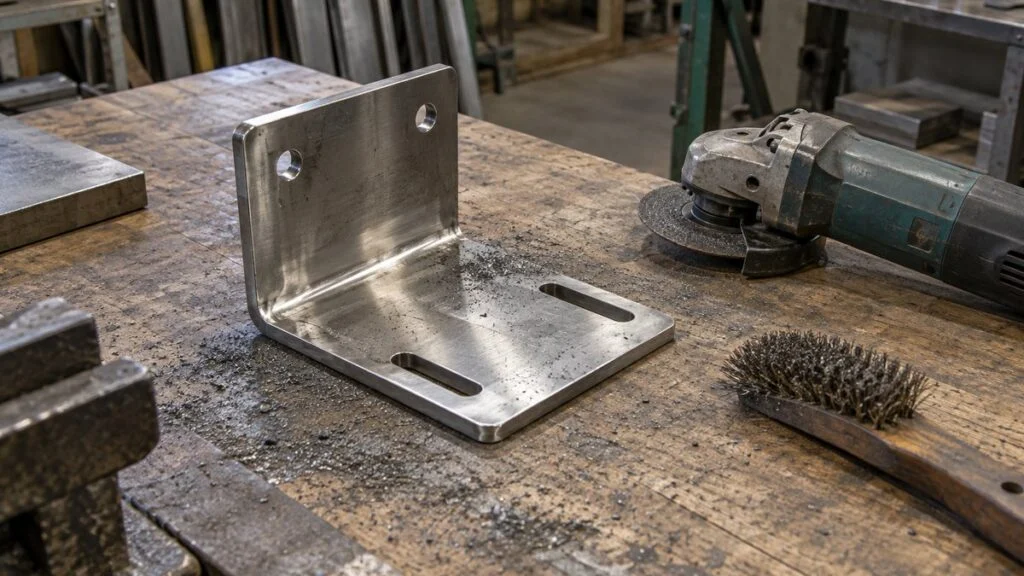
納入直後や加工直後に赤い点が出たときに、まず疑うのがもらい錆です。これは表面に付いた鉄が先に錆びている状態で、初期の段階ではステンレスそのものはほとんど傷んでいません。
欧州のステンレス業界団体Euro Inoxの資料は、鉄による汚染の主な原因として、炭素鋼用の工具や受け台、吊り具、チェーンを清掃せずに使うことを挙げています。
鉄とステンレスを同じ作業場で区分けせずに切断・加工することも原因になります。近くで行った研削の粉が飛んできて付くのも典型的な経路です。
ステンレス協会は、初期のもらい錆ではステンレスの表面はほとんど影響を受けておらず、清掃でほぼ元の状態に戻せるとしています。一方で、長く放置すると赤錆が進み、研磨が必要になることもあるため、見つけた時点で落とすのが基本です。
付着した鉄が残っているかどうかを調べる方法として、ASTM A380にはフェロキシル試験(遊離した鉄に反応して青く発色する試験)が示されています。試験液には薬品を使うため、実施は表面処理の専門業者や試験機関に任せるのが安全です。
磁石に付くSUS304は錆びやすいのか
「磁石に付くから偽物ではないか」「磁性があるから鉄粉を集めて錆びるのでは」という質問もよく出ます。SUS304は本来は非磁性ですが、曲げや絞りなどの加工を受けた部分では組織の一部がマルテンサイトに変わり、磁性を帯びます。
ステンレス協会は、磁性と耐食性は直接的には関係がないと説明しています。加工部が磁石に付くようになっても磁石になるわけではなく、鉄粉を引きつけて錆びることはないとされています。
磁石に付くことだけを理由に、材料違いや錆の原因と決めつけないほうがよいでしょう。
原因2:孔食・すきま腐食|塩化物イオンがつくる局部腐食
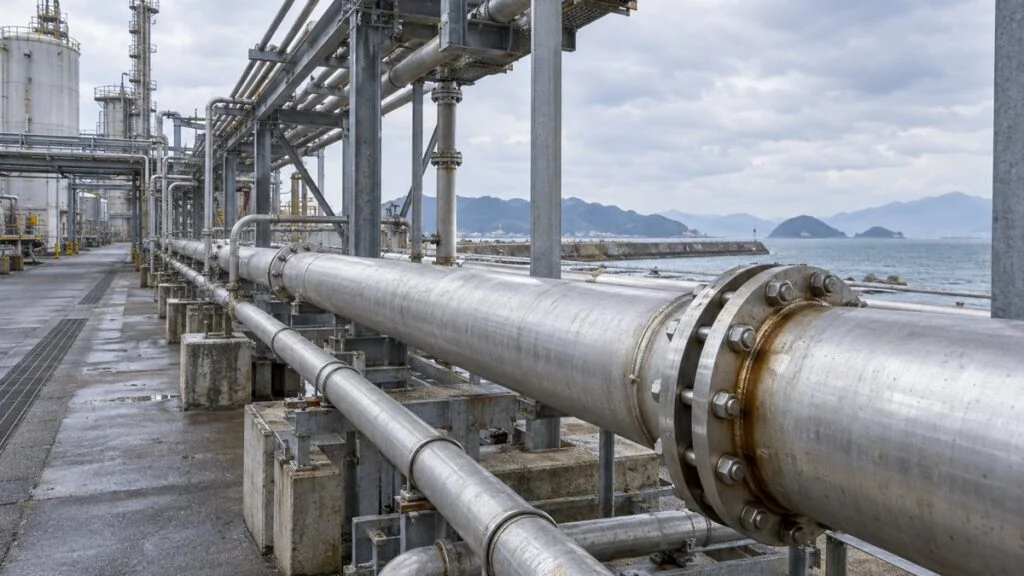
洗っても落ちず、素地に小さな穴があいている場合は、ステンレス自体の腐食を疑います。代表が孔食とすきま腐食で、どちらも塩化物イオンなどのハロゲン系イオンが不働態皮膜を局部的に壊すことで起きます。
孔食は平らな面に点状・虫食い状にできる腐食、すきま腐食はすきまの内側で進む腐食です。
ステンレス協会の配管マニュアルによると、すきまの中は酸素が届きにくく、皮膜の補修が妨げられます。さらに内部の液が酸性に傾くため、すきま腐食は孔食よりも発生・成長しやすいとされています。
起きやすい場所は、フランジとガスケットの合わせ面、ボルトの座面、重ね合わせた板の間、汚れや付着物の下です。海の近くでは、屋外に置いただけでも海塩粒子と水分で細かい孔食が出ることがあります。
塩素系の漂白剤や殺菌剤にも注意が必要です。日本製鉄(当時は新日本製鉄)の広報誌は、ステンレス流し台の説明書で塩素系の漂白剤などが「使ってはいけない物質」とされていることを紹介しています。
やむを得ず使った場合は、表面に残さないよう十分に水洗いします。
4つの条件が重なるほど、局部腐食は起きやすくなります。
※ステンレス協会Q&A、建築用ステンレス配管マニュアル基礎編をもとに作成。「何℃以上、何ppm以上で必ず起きる」という一律の境界はなく、条件の組み合わせで変わります。
孔食指数(PRE)の見方
塩化物への強さを鋼種どうしで比べる目安に、孔食指数があります。
ステンレス協会のQ&Aは「Cr(%)+3.3Mo(%)」の式を紹介しています。同協会の教材や日本製鉄の技術者による解説は、窒素を加えた「PREN=Cr+3.3Mo+16N」を紹介しています。
英国ステンレス鋼協会(BSSA)によると、最もよく使われるのはこの式で、窒素の係数を27や30とする式もあります。
JISの成分範囲の下限と上限を「Cr+3.3Mo」に当てはめると、SUS304(クロム18〜20%、モリブデンの規定なし)は18.0〜20.0です。SUS316(クロム16〜18%、モリブデン2〜3%)は22.6〜27.9になります。
これは編集部の計算で、どちらの鋼種もJISに窒素の規定がないため、窒素の項は含めていません。
ステンレス協会の鋼種一覧は、主成分にもとづく値としてSUS304を19.0、SUS316を25.0としています。数値が大きいほど孔食には強い傾向があります。
ただし、この指数は鋼種を比べるための目安です。ステンレス協会の教材も、指数だけで特定の用途に使えるかどうかは判断できないと注意しています。
実際の選定では、似た環境での実績や腐食試験の結果とあわせて考えます。腐食試験には、JIS G 0577(孔食電位測定方法)、JIS G 0578(塩化第二鉄腐食試験方法)などがあります。
原因3:溶接部の錆|溶接焼けと鋭敏化
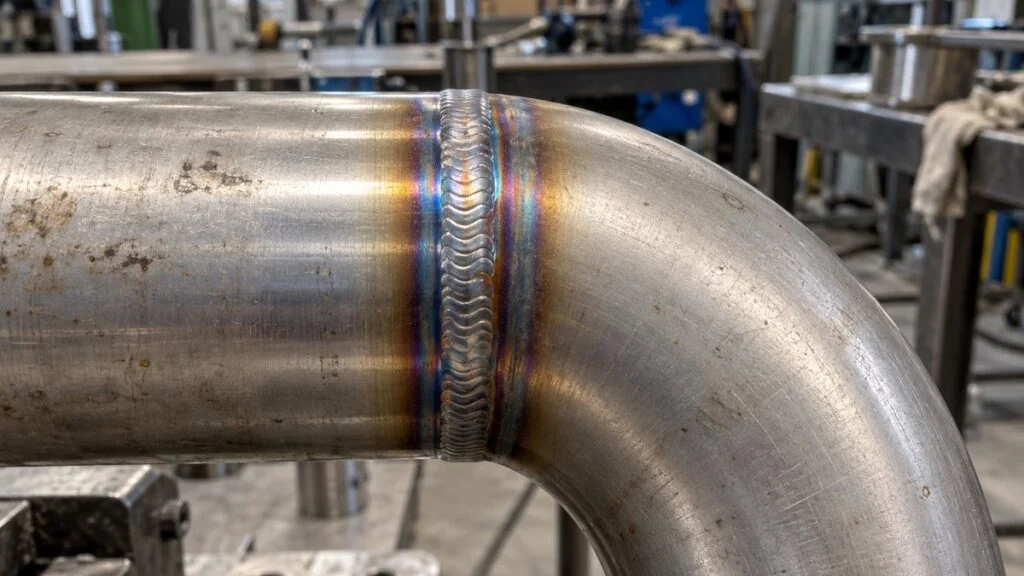
溶接線に沿って帯状に錆が出ているなら、まず溶接の熱の影響を疑います。考えられるのは、溶接焼けの残りと、鋭敏化による粒界腐食の2つです。溶接を含む加工法の基本を押さえておくと、熱の影響を想像しやすくなります。
溶接焼けは、熱で表面が酸化して色がついた状態です。
ステンレス協会によると、溶接部にスケール(酸化皮膜)ができると不働態皮膜ができず耐食性が低下します。そのため、変色部をペーパーやブラシで機械的に取るか、酸洗で取ることを勧めています。
焼けを残したまま使うと、そこが錆の起点になります。
鋭敏化は、熱によって結晶の境目(粒界)にクロム炭化物ができ、その周りのクロムが不足する現象です。クロムが足りない部分は皮膜が弱く、粒界に沿って腐食が進みます。溶接ビードそのものではなく、その両側の熱影響部に出やすいのが特徴です。
鋭敏化が起きる温度域は資料によって幅があります。
ステンレス協会のQ&Aは「およそ550〜900℃」、同協会の配管マニュアルは「550〜800℃」、日鉄テクノロジーは「500〜800℃」としています。
溶接部の近くには、この温度域にさらされる部分が生じます。実際に腐食に至るかどうかは、炭素量、その温度にとどまる時間、使用環境で変わります。
材料側の対策は3つあります。
炭素を0.030%以下に抑えたSUS304Lなどの低炭素鋼を使う、チタンやニオブを加えた安定化鋼(SUS321、SUS347)を使う、溶接後に固溶化熱処理を行う、のいずれかです。
溶接後の構造物全体を固溶化熱処理するのは設備や変形の面で難しい場合があるため、溶接する部材ではL材や安定化鋼を指定する方法が広く使われています。
焼入れ・焼戻しとは目的が異なるため、鋼の熱処理の基本と区別して理解しておきましょう。
原因4:応力腐食割れと異種金属接触腐食
残る2つは、見た目が「錆」らしくないため見落とされやすい原因です。片方は割れとして、もう片方は相手の金属の錆として現れます。
応力腐食割れ:錆が少なくても割れる
応力腐食割れ(SCC)は、塩化物イオンなどの腐食因子と引張応力が同時に働いたときに起きる割れで、主としてSUS304などのオーステナイト系で問題になる現象です。
大きな変形を伴わずに割れが入るため、表面の錆が少なくても漏れや破損につながります。
3つがそろったときに起き、どれか1つを取り除くことが対策になります。
※日本製鉄の技術者による解説(溶接情報センター)とステンレス協会Q&Aをもとに作成。
温度については、日本製鉄の技術者による解説が目安を示しています。
SUS304が塩化物環境で粒内型の応力腐食割れを起こす下限の温度域は通常約50〜60℃と考えられるが、室温付近で発生したという報告もある、という内容です。
「この温度以下なら安全」という線引きはできません。
注意したいのは、保温材の下です。
旭化成エンジニアリングの解説では、保温材に雨水がしみ込み、塩化物イオンが濃縮して外面から割れる例が紹介されています。内部温度が50〜150℃程度の機器・配管で起きやすいとされています。
溶接部の近くには材料の耐力を超える残留応力が残ることがあり、応力の条件は満たされていると考えるのが安全側です。
異種金属接触腐食:錆びているのは相手側
電位の異なる金属が水などの電解質を介して触れると、電位の低い(卑な)金属の腐食が速まります。ステンレスは銅と同程度の高い電位を持つため、鉄やアルミ、亜鉛と組み合わせると、錆びるのは相手の金属です。
流れた錆がステンレスの表面に付くので、ステンレスが錆びたように見えます。
ステンレス協会は、濡れたステンレスの流し台に鉄くぎを一晩置くとくぎの形に赤錆が出る例を挙げています。アルミのリベットでステンレス建材を留めると、リベットの腐食が進む例も紹介しています。
亜鉛めっきのボルトやアルミ合金の部品をステンレスに組み付ける場合は、この現象を前提に考える必要があります。
影響するのは電位差だけではありません。接触する面積の比、液の電気の通しやすさ、溶存酸素、温度なども関係します。
特に、大きなステンレス部品に小さな卑金属の締結具を使う組み合わせは、締結具の腐食が集中しやすいため避けるのが原則です。対策の基本は、2つの金属が直接触れないようにする絶縁です。
たとえば、樹脂のワッシャーやスリーブを間に挟む方法があります。
対策の進め方|洗浄・表面処理・設計・鋼種の順に考える
原因の見当がついたら対策です。いきなり「SUS316に変える」と結論を出す前に、手間と費用の小さいものから順に検討すると、やりすぎも見落としも減らせます。
今ある部品への処置と、次に作る部品への対策に分けて考えます。
※順番は目安です。割れや漏れなど安全に関わる場合は、最初から設計と鋼種の見直しを含めて検討します。
洗浄と鉄粉の除去
ステンレス協会は、手入れの原則として作用の弱い方法から強い方法へ段階を追って試すことを挙げています。
目立たない場所で効果を確かめながら、中性洗剤や石けん水、ステンレス用の市販の清掃薬剤、サンドペーパーやステンレスブラシによる研磨、というように進めます。薬剤を使ったあとは入念に水洗いします。
鉄粉の除去では、汚染をほかの面に広げないことが大切です。Euro Inoxの資料も、鉄を確実に取り除き、ほかの面に広げないことが重要だとしています。
炭素鋼に使ったワイヤブラシや砥石でこすると、新たな鉄汚染の原因になります。ブラシや研磨材はステンレス専用のものを分けて使います。
再発を防ぐには、加工工程の側で手を打ちます。鉄とステンレスで工具・受け台・吊り具を分ける、鉄の研削と同じ場所でステンレスを加工・保管しない、加工後に洗浄してから出荷する、といった管理です。
原因と対策を顧客に報告する場面では、8Dレポートの書き方の枠組みが使えます。
酸洗・不働態化処理・電解研磨の違い
表面を整える処理は名前が似ていて混同されがちですが、目的が違います。どれも表面処理の基本でいう「表面の状態をつくり直す」処理にあたります。
何を取り除き、何を残す処理かで使い分けます。
※Euro Inox「Pickling and Passivating Stainless Steel」「Electropolishing Stainless Steels」をもとに作成。関連規格はASTM A380、ASTM A967、ISO 15730、ASTM B912など。
不働態皮膜は、清浄な表面が酸素に触れれば自然にできます。Euro Inoxの資料は、酸による不働態化処理を「原則ではなく例外」と位置づけています。
すべてのステンレス部品に必要な処理ではなく、形状が複雑で酸素が行き渡りにくい部品や、鉄汚染の除去が必要な場合に指定するものです。
規格としては、米国のASTM A967がステンレス部品の化学的な不働態化処理の仕様を定めています。硝酸・クエン酸・電気化学処理の各方法と、水浸漬、高湿度、塩水噴霧、硫酸銅などの確認試験が含まれます。
ASTM A380は、洗浄・スケール除去・酸洗・不働態化の実施要領をまとめた規格です。図面や発注書で処理を指定するときは、これらの規格番号と確認試験の方法まで書いておくと、外注先との認識がそろいます。
ここで使う硝酸やフッ酸は、人体に有害で取り扱いに危険を伴う薬品です。Euro Inoxの資料も、槽への浸漬やスプレーによる酸洗、硝酸による不働態化は専門の処理業者に任せるべきとしています。
自己流の濃度や手順で処理せず、専門業者に依頼し、市販の焼け取り剤を使う場合も製品のSDS(安全データシート)とメーカーの指示に従ってください。
設計で避ける:すきま・水たまり・異材の接触
孔食とすきま腐食は、形を変えるだけで起きにくくできます。ステンレス協会の教材は、すきま腐食を防ぐ方法として、溶接構造にしてすきまをなくすこと、水はけが完全になるように設計すること、清掃で沈着物を取り除くことを挙げています。
具体的には、断続溶接や重ね継手を避けて全周溶接にする、底面に勾配と排水口をつける、といった工夫が考えられます。液が淀む行き止まりの配管をつくらないことも、その一つです(編集部による例示)。
水と塩分がたまる場所をつくらないことが、鋼種を上げるよりも効く場面は少なくありません。
異種金属と組み合わせる部分は、絶縁用のワッシャーやスリーブ、ガスケットで直接触れないようにします。保温材を巻く配管では、雨水が保温材にしみ込まない外装にすることが、外面からの応力腐食割れの予防につながります。
鋼種を見直す
洗浄や設計の工夫で足りない環境では、鋼種の変更を検討します。原因ごとに、選ぶ方向が異なります。
どの原因に効かせたいかで、候補が変わります。
※ステンレス協会Q&A、日本製鉄の技術者による解説をもとに作成。強度・加工性・溶接性・価格・入手性も変わるため、鋼材メーカーや加工先と相談して決めます。
気をつけたいのは、鋼種を変えても効かない原因があることです。もらい錆は、SUS316に変えても鉄粉が付けば同じように出ます。
応力腐食割れも、モリブデンを増やすだけでは防ぎきれない場合があります。原因を特定してから鋼種を選ぶ順番を守ることが、無駄な材料費を避ける近道です。
想定例で見る原因の切り分け
最後に、切り分けの流れを3つの例で確認します。いずれも説明のために編集部が用意した架空の想定例で、実在の事例ではありません。
想定例1:屋内装置のカバーに赤い点が出た
納入から2週間で、屋内に置いた装置のSUS304製カバーに赤い点が散らばって出たとします。拭くと大半が落ち、素地に穴はありません。塩分のない屋内で、時期も早いことから、まず疑うのはもらい錆です。
加工先に確認し、鉄の架台と同じ作業場で仕上げの研磨をしていたことが分かれば、裏付けになります。処置は洗浄、再発防止は作業場と工具の区分けと出荷前の洗浄です。この例では鋼種を変える理由はありません。
想定例2:沿岸の屋外配管でフランジまわりが茶色い
海に近い工場の屋外配管で、フランジの合わせ面から茶色い筋が流れているとします。平らな面はきれいで、錆はガスケットの縁に集中しています。場所と環境から、すきま腐食が第一候補です。
ボルトが亜鉛めっきの鋼製であれば、ボルト側の錆が流れている可能性も確かめます。対策は、ガスケット材料の見直し、定期的な水洗い、次の更新時にモリブデン入りの鋼種を検討する、という順になります。
想定例3:温水タンクの溶接部近くからにじみがある
70℃前後の温水をためるSUS304製タンクで、溶接線の近くから水がにじんでいるとします。表面の錆はわずかで、細い割れが見えます。温度、塩化物を含む可能性のある水、溶接の残留応力がそろっており、応力腐食割れを疑う状況です。
この場合は、洗浄や補修溶接で済ませず、使用を止めて専門機関に割れの調査を依頼するのが適切です。原因が確定したうえで、水質、温度、構造、鋼種のどれを変えるかを設備の管理者と決めます。
まとめ
- SUS304が錆びるのは、不働態皮膜が保てない状況(鉄の付着、塩化物などの環境、熱や加工による変化)が生まれたとき
- 原因は、錆の場所と形、時期、環境、加工履歴の4点から絞り込む
- 拭いて落ちる赤い点はもらい錆、すきまや付着物の下の穴は孔食・すきま腐食、溶接線沿いは溶接焼けや鋭敏化を疑う
- 応力腐食割れは錆が少なくても割れ、異種金属接触腐食は相手の金属が錆びる。温度や濃度に一律の安全な境界はない
- 対策は洗浄、表面処理、環境、加工管理、設計、鋼種の順に検討し、薬品を使う処理は専門業者に任せる
ステンレスの錆は、原因さえ特定できれば対策の方向がはっきりする不具合です。ここで紹介した切り分けは目安であり、どの対策も「これで錆びなくなる」と保証できるものではありません。使用環境に合わせて、点検と清掃を続けることが前提になります。
関連する技術テーマは表面処理と材料技術、業界の全体像は鉄鋼・非鉄金属の業種ページから関連記事をご覧ください。
出典
出典・参考資料(20件)を開く出典・参考資料を閉じる
- ステンレス鋼の定義(JIS G 0203。現行は2023年改正版):日本規格協会「JIS G 0203:2023 鉄鋼用語(製品及び品質)」、日本鉄鋼連盟 鋼材規格三者委員会資料「JIS G 0203 鉄鋼用語(製品及び品質)」改正案
- 不働態皮膜の説明:ステンレス協会「ステンレスとは」
- SUS304・SUS304L・SUS316・SUS316Lの化学成分:ステンレス協会「JIS規格 オーステナイト系」
- 腐食形態(孔食・すきま腐食・粒界腐食・応力腐食割れ・異種金属接触腐食)と孔食指数:ステンレス協会 Q&A「ステンレスの耐食性と腐食現象について」
- 孔食・すきま腐食・鋭敏化・応力腐食割れの解説:ステンレス協会「建築用ステンレス配管マニュアル 基礎編」
- PREN、応力腐食割れの温度域、鋼種ごとの耐応力腐食割れ性:金子道郎(日本製鉄)「鋼とステンレス鋼の腐食の基礎」溶接情報センター WE-COMマガジン第49号
- PRENの式とすきま腐食の防止:ステンレス協会 建築・土木科講師用補助教材 第5章「ステンレスの耐食性」
- PRENの式の種類(窒素の係数):British Stainless Steel Association「Calculation of pitting resistance equivalent numbers (PREN)」
- 鋼種ごとの孔食指数(主成分にもとづく値):ステンレス協会「性質」
- 塩化物イオンによる孔食と塩素系漂白剤:NIPPON STEEL MONTHLY 2005年11月号「錆に負けない鋼 ステンレス鋼(上)」
- ステンレス鋼の規格・腐食試験方法のJIS番号と名称:ステンレス協会「JIS規格」
- 鋭敏化の温度域と粒界腐食試験:日鉄テクノロジー「ステンレスの鋭敏化を検出する粒界腐食試験」
- 溶接焼けと溶接後の手入れ:ステンレス協会 Q&A「ステンレス溶接の施工方法とその後の手入れについて」
- 保温材下の外面応力腐食割れ:旭化成エンジニアリング「化学装置材料の基礎講座・第2回」
- 異種金属接触腐食:ステンレス協会 Q&A「ステンレスと異種金属との接触についての問題点」
- 磁性と耐食性、加工による磁性:ステンレス協会 Q&A「物理的性質について」、同「成形加工での注意事項について」
- もらい錆の手入れ方法:ステンレス協会 Q&A「ステンレス建材の手入れ方法について」
- 鉄汚染の原因と検出、酸洗・不働態化処理の違い:Euro Inox「Pickling and Passivating Stainless Steel」(英国ステンレス協会掲載)
- 電解研磨:Euro Inox「Electropolishing Stainless Steels」(worldstainless掲載)
- 不働態化処理・洗浄の規格:ASTM A967/A967M-25「Standard Specification for Chemical Passivation Treatments for Stainless Steel Parts」、ASTM A380/A380M-25「Standard Practice for Cleaning, Descaling, Pickling, and Passivation of Stainless Steel Parts, Equipment, and Systems」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント