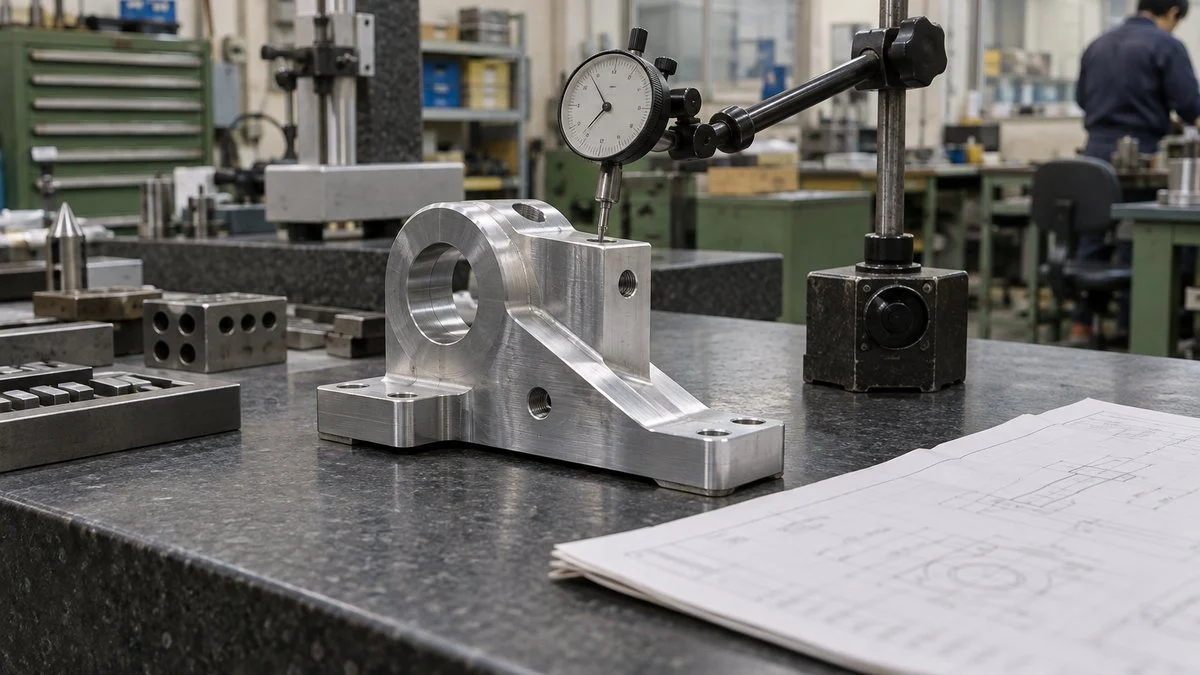
データムの選び方の基本は、部品を組み付けたときに、どこで支えられ、どこで位置が決まるかから考えることです。データムとは、図面で部品の形や位置のずれを許す範囲(幾何公差)を決めるときの基準を指します。
基準には第1次・第2次・第3次の優先順位を付け、組み付けで先に接する面ほど上位にします。そのうえで、選んだ面が加工や測定のときにがたつかず支えられるか、加工と測定で同じ面を使えるかも確かめます。
組み付けの役割だけで決めても、測りやすさだけで決めても、「測れない図面」や「機能を保証しない図面」になってしまいます。
この記事では、データムを選ぶ3つの判断軸を先に示し、JISでの定義と現行の規格、第1次・第2次・第3次の優先順位の決め方を説明します。
続いて、共通データムとデータムターゲットの使いどころ、測定でデータムがずれる原因、想定例の部品での良い指示・悪い指示の順に整理します。
データムの取り方の結論|3つの判断軸
先に結論をまとめると、データムは「組み付けで最初に当たる面を第1次、次に当たる面を第2次、最後に位置や回り止めを決める面を第3次」にするのが基本です。
いすゞ自動車の大林利一氏は日経ものづくりの連載で、データムの優先順位は部品の組立順や加工機への取り付け順に置き換えて考えればよい、と説明しています。
そのうえで、選んだ面が加工・測定の現場で安定して支えられるか、加工と測定で同じ面を基準にできるかを確かめます。機能だけで決めると「測れない図面」になり、測りやすさだけで決めると「機能を保証しない図面」になるためです。
機能で候補を決め、安定性と共通基準で絞り込むのが基本の順番です。
※3つの軸は、日経ものづくり・MONOist・産業技術総合研究所の講習資料などの解説をもとに編集部が整理したものです。
3つの軸の中で、編集部が最優先と考えるのは機能です。
MONOistの連載で山田学氏(ラブノーツ)は、データムの理想的な決め方について述べています。設計・加工・計測の3者の作業性と機能を考慮した共通基準として満足できる部分をデータムに設定するのが理想的だとしています。
見た目に分かりやすいから、加工で最初に削る面だから、という理由だけでデータムを決めると、実際に組付けで接触する面とは別の基準で精度が保証されてしまいます。
一方で、機能上の基準が小さな段差や細い縁のように、支えにくい形の場合もあります。そのときは、後で説明するデータムターゲットで接触する範囲を指定したり、加工と検査の担当者と事前にすり合わせたりして、図面どおりに再現できる状態にしておきます。
データムの基本用語|JISでの定義と現行規格
データムの取り方を議論する前に、言葉の意味をそろえておきます。幾何公差の種類(形状・姿勢・位置・振れの14種類)や、寸法公差との役割の違いについては寸法公差と幾何公差の違いで整理しています。ここではデータムに関わる用語だけを扱います。
データム・データム形体・実用データム形体
JIS B 0022:1984「幾何公差のためのデータム」では、データムを公差域を決めるために設定する、理論的に正確な幾何学的基準と位置づけています。
点、直線、軸直線、平面、中心平面といった形をとり、実物ではなく「理想の基準」である点がポイントです。
これに対して、データムを設定するために使う部品の実際の面や穴をデータム形体と呼びます。実物の面には必ず凹凸やうねりがあるため、そのままでは理想の平面になりません。
そこで定盤や軸受、マンドレル(穴に差し込む精密な軸)のように十分に精密な形をもつ面をデータム形体に接触させ、その面をデータムの代わりに使います。これを実用データム形体といいます。
図面上の理想の基準を、現場では精密な道具で「代わりに」実現しています。
※用語の定義は JIS B 0022:1984 による。キーエンス「ゼロからわかる幾何公差」でも同じ3段階で説明されています。
測定でデータムがずれる問題の多くは、この「実用データム形体でどう再現したか」の違いから生まれます。
JIS B 0022 はデータム形体に形状公差を指示することが望ましいとしています。データムにする面自体の平面度や真円度を決めておくことが、測定のばらつきを抑える第一歩になります。
現行のJISは1984年版と1998年版のまま
データムに関係するJISは、年版に注意が必要です。
日本規格協会のデータベースで確認すると、データムの規格である JIS B 0022 は1984年制定の版が現行です。2024年6月には確認(内容を変えずに存続を決めること)されています。
対応する国際規格は ISO 5459:1981 です。
幾何公差の図示方法を定める JIS B 0021 も、1998年改正の版が現行です(2023年10月確認)。
一方、ISO 側では ISO 1101 が2017年版(2022年に確認)です。ISO 5459 は2011年版を経て、2024年10月に第3版(ISO 5459:2024)へ改訂されました。
そのため、JISと最新のISOの間には内容の差があることを前提に図面を読む必要があります。
データムの定義は B 0022、図面への書き方は B 0021 が基本になります。
※JISの年版・確認日は日本規格協会 JSA Webdesk、ISOの年版は ISO 公式サイトの規格情報(いずれも2026年10月1日閲覧)による。取引先がISOの最新版に基づく図面を使う場合は、どちらの規格で解釈するかを契約や図面の注記で確認しておくと安全です。
データム記号の書き方と、旧JISからの変化
データムは、図面上でデータム三角記号と、四角い枠に入れた英大文字(データム文字記号)で示します。
JIS B 0021:1998 は、三角記号を塗りつぶしても塗りつぶさなくても意味は同じと明記しています。古い図面で白抜きの三角を見かけても、塗りつぶしと別の意味があるわけではありません。
また1998年版は、データム三角記号と文字記号を結んで示し、データム系では文字を優先順位に従って左から別々の区画に書くと定めています(9.2・9.4)。
附属書Aでは、データム形体と公差記入枠を指示線で直接結ぶ方法や、優先順位を与えずにデータム文字を記入する方法を「旧図示方法」としています。これらは今後は使用しないとされています。
旧版の細かな書式差は図面の年代によって異なるため、古い図面では記入枠の読み方を担当者に確認するのが確実です。
もう一つ重要なのが、三角記号を置く位置です。
キーエンスの解説でも示されているように、寸法線からずらして面や輪郭線に付けると「表面そのもの」がデータムになります。寸法線の延長上にそろえて付けると、「その寸法で決まる軸線や中心平面」がデータムになります。
数ミリの位置の違いで意味が変わるため、CADで記号を置くときに最も間違えやすい点です。
三角記号を寸法線からずらすか、そろえるかで、データムになるものが変わります。
※記号の形は JIS B 0021:1998・JIS B 0022:1984 の図示方法に合わせて編集部が作図した想定例。三角記号は塗りつぶし・白抜きのどちらでもよい。データムターゲット記入枠の上段には、ターゲットの大きさなどの補足事項を記入します(JIS B 0022)。
優先順位の決め方|第1次・第2次・第3次データム
複数のデータムを組み合わせて基準を作るものをデータム系といいます。特に、互いに直交する3つの平面で作る3平面データム系は、位置度などで穴や面の位置を決めるときの基本になります。
JIS B 0022 では、優先順位に従って第1次・第2次・第3次データム平面と呼ぶと定めています。
3平面データム系と「3-2-1」の考え方
空間に置いた部品は、3方向の移動と3方向の回転、合わせて6つの自由度(動ける方向)をもっています。3平面データム系は、この6つを順番に止めて部品の姿勢を完全に決めるための仕組みです。
キーエンスの解説では、データムAを押し当て、次にBを押し当て、最後にCを押し当てることで部品が完全に拘束される、と説明されています。
このとき一般に使われるのが「3-2-1」の考え方です。第1次データム平面には少なくとも3点で、第2次には2点で、第3次には1点で接触させると、6つの自由度がちょうど止まります。
なお、JIS B 0022 の本文は点の数そのものを規定しているわけではなく、3-2-1は自由度の拘束を分かりやすく説明するための実務上の整理です。
A(3点)→ B(2点)→ C(1点)の順に押し当てると、6つの自由度がすべて止まります。
※編集部作成の模式図。破線は見えない側の稜線。3-2-1は6自由度の拘束を説明する一般的な考え方で、接触点数は JIS の本文で規定されたものではありません。
組付けの順番に置き換えて考える
優先順位を決めるときは、部品が相手部品にどう取り付くかを順番に思い浮かべます。
たとえばベースにボルトで固定するブラケットなら、まず底面がベースに座ります(第1次)。次に側面が突き当てや位置決めピンに当たり(第2次)、最後に別の面で横方向の位置が決まる(第3次)、という流れです。
同じ考え方は、加工機のバイスや治具に取り付ける順番にも当てはまります。組立で最初に座る面と、加工で最初に治具に座らせる面が同じであれば、設計・加工・検査の3者が同じ基準で話せる図面になります。
加工法ごとの段取りの考え方は加工技術の基礎もあわせて参考にしてください。
第1次データムには、姿勢をしっかり決められる面を選ぶのが一般的です。面積がある程度大きく、3点以上で安定して支えられる面が向いています。
ただしMONOistの解説にあるように、面が大きいほどうねりも大きくなりやすいとされます。そのため、大きな鋳物の面などは後述のデータムターゲットで接触範囲を絞ります(ここは編集部の整理です)。
優先順位を入れ替えると判定が変わる
データムの順番は、記入枠の中の単なる並び順ではありません。折川浩氏(OPEO折川技術士事務所)は、データム記号が複数並ぶ場合は左側にあるものほど優先順位が高いと解説しています。
実物の面は完全な直角ではないため、どちらを先に押し当てるかで部品の姿勢が変わり、同じ穴を測っても位置の値が変わります。
角が直角でない部品は、どちらの面を先に当てるかで姿勢が変わり、穴の位置の測定値も変わります。
※編集部作成の想定例。角度のずれは分かりやすく誇張しています。左右で穴の中心までの距離(x₁とx₂)や高さが変わり、同じ部品でも合否が分かれることがあります。
左の例では底面Aが基準として効いているため、底面に対する穴の高さは正しく評価されます。右の例では側面Bが基準となり、側面からの距離が優先して評価されます。
どちらが正しいかは部品の使われ方で決まるので、組付けで底面が先に座るなら左、側面の突き当てが先なら右の指示が機能に合っています。
サイバネットシステムの解説資料でも、データムの優先順位は検査結果や組付けの可否に直接影響するとされています。
図面をCADで作るときに、記入枠の文字を「アルファベット順」に並べてしまうのはよくある失敗です。A・B・Cの文字は名前にすぎず、優先順位は記入枠の左からの位置で決まることを覚えておきましょう。
共通データムとデータムターゲットの使いどころ
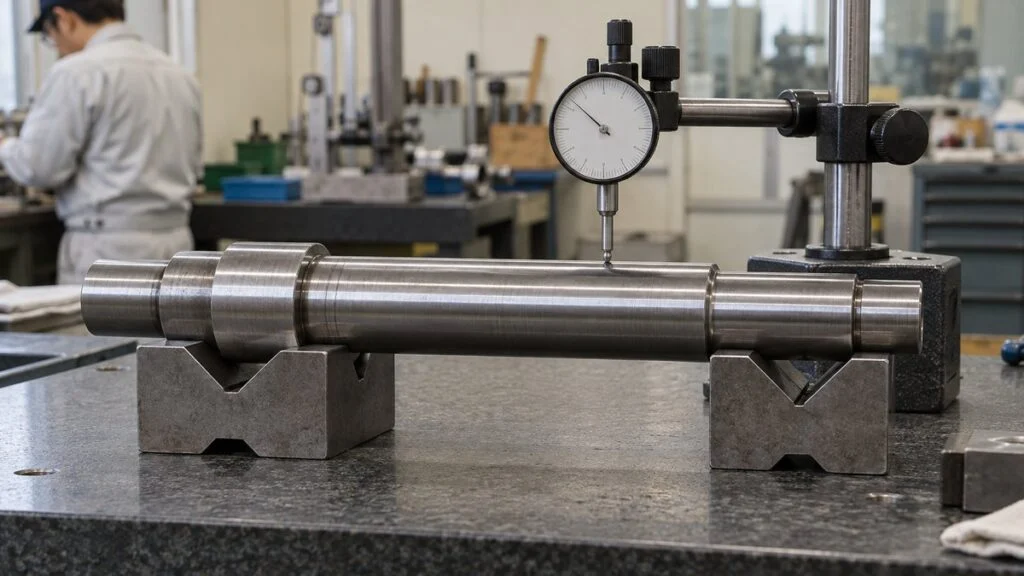
3平面データム系のほかにも、部品の形によって使い分けたい指示が2つあります。2つの形体をまとめて1つの基準にする共通データムと、面の一部だけを基準に使うデータムターゲットです。
共通データム|2つの軸受部をまとめて基準にする
共通データムは、2つのデータム形体で設定する1つのデータムです。代表例は、両端を軸受で支える回転軸です。
軸は実際に2か所の軸受部で支えられて回るため、片側だけを基準にするより、2つの軸受部の軸線をまとめた共通の軸線を基準にするほうが機能に合っています。
図面では、公差記入枠の1つの区画に「A-B」のようにハイフンで結んだ文字を書きます(JIS B 0021:1998)。折川氏の解説にあるとおり、共通データムの2つの間には優先順位がありません。
産業技術総合研究所の講習資料では、共通データムの簡易的な検査方法として、定盤の上でVブロックに製品を支え、ダイヤルゲージを当てる例が紹介されています。
データムターゲット|うねりのある面は一部だけを使う
鋳物や鍛造品の黒皮面(加工していない面)、大きな板金部品などは、面全体が理想の平面から大きく外れていることがあります。
JIS B 0022 は、データム形体が面の場合に理想的な形状と大きく異なることがあるとしています。そこで、面上の点・線・限られた領域だけをデータムの設定に使うデータムターゲットを定めています。
データムターゲットは、横線で上下に分けた円形の枠で示し、下段にデータムの文字と番号(A1、A2など)を書きます。点は×印、線は2つの×印を細い実線で結んで、領域はハッチングで示します。
キーエンスの解説では、必要最小限の部分だけをデータムに設定することで、繰り返し性や再現性が高まるとされています。
データムターゲットの位置は、理論的に正確な寸法(TED:枠で囲んだ公差のない寸法)で指示します(OPEO折川技術士事務所の解説)。
加工の最初の工程で黒皮面を治具の3点ピンで受ける、といった段取りとそろえておくと、荒加工から仕上げ、検査まで同じ3点で基準を再現できます。
なお、ISOでは可動データムターゲットなどの考え方も追加されていますが、JISではまだ規定されていない点に注意してください。
測定でデータムがずれる5つの原因
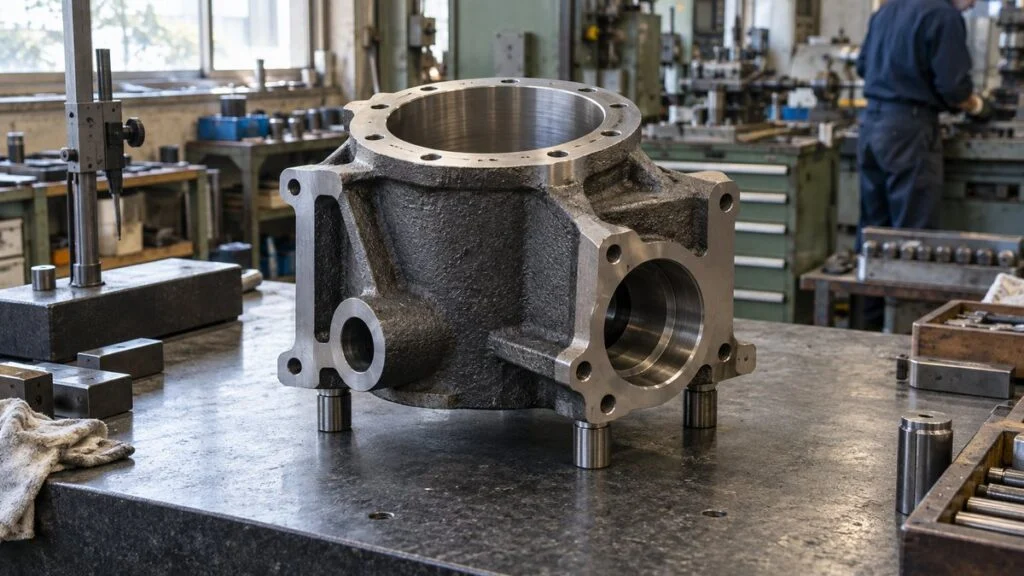
図面のデータム指示が正しくても、測定の段階で基準の作り方が人や測定機によって違えば、値はそろいません。「加工側の測定では合格、客先の受入検査では不合格」という食い違いの多くは、部品そのものではなくデータムの再現方法の違いから生まれます。
「部品が悪い」と判断する前に、基準の作り方がそろっているかを確認します。
※キーエンス、ミツトヨの技術資料、長野県工業技術総合センターの測定事例などをもとに編集部が分類。
① 実用データム形体の選び方(定盤・Vブロック・3点支持)
データム平面を定盤で作る場合、部品の底面を定盤に直接置くと、定盤の面がそのまま実用データム形体になります。
JIS B 0022 では、穴の軸線をデータムにする場合は、穴に内接する最大の円筒の軸直線でデータムを設定するとしています。軸の軸線をデータムにする場合は、外接する最小の円筒の軸直線で設定します。
キーエンスの解説では、穴には精度の高い軸(マンドレルなど)を、軸には精度の高い穴を密着させて再現する例があります。
JIS B 0022 は、データム形体が凸になっていて置いたときに安定しない場合、線なら2点、面なら3点の支えで安定させる考え方を示しています。
一方で、定盤に直接置く測定と、3点の支持具に載せる測定では、同じ部品でも基準の位置が変わりえます。どの方法で基準を作るかは、図面の注記や検査規格書で決めておくのが確実です。
② 当てはめ方法の違い(接触と最小二乗)
定盤に置く方法では、部品の底面のいちばん出っ張った部分が定盤に当たり、その接触面が基準になります。JIS B 0022 も、データム形体の凹凸に対して、すき間の最大値ができるだけ小さくなるように接触させて設定する考え方をとっています。
これに対してキーエンスの解説によると、三次元測定機は測定点が多い場合、多くは最小二乗法で面や円を計算します。
最小二乗平面は凹凸の「平均的な位置」を通るため、出っ張りに接する平面とは位置も傾きも少しずれます。データム面の平面度が大きいほど、この差が測定値に表れやすくなります。
当てはめ方法で値が変わるのは平面だけではありません。
ミツトヨの解説では、真円度の評価方法として最小二乗中心法、最小領域中心法、最小外接円中心法、最大内接円中心法の4つを挙げています。そのうえで、方法によって得られる値が異なるとしています。
三次元測定機でデータムを作るときは、どの当てはめ方法を使ったかを測定記録に残すと、他の測定結果と比べるときに原因を追いやすくなります。
③ 測定点の数と配置
ミツトヨは三次元測定機の解説の中で、測定点の数を1点変える、あるいは配置を変えるだけで不確かさの伝わり方が変わると述べています。
データム面を狭い範囲の数点だけで測ると、計算上の平面の傾きがぶれやすく、その傾きが離れた位置にある穴の測定値を大きく動かします。
データム面はできるだけ広い範囲に点を散らして測り、パートプログラム(測定手順を記録したプログラム)で点の位置を固定しておくのが基本です。測定者によって点の取り方が違う状態は、測定のばらつきの大きな要因になります。
④ データム面のうねり・反り・温度
長野県工業技術総合センターの池田健次氏は、225×140×18mmの鋼板の底面をデータムAとして定盤に直接置いた事例を報告しています。この事例では、上面の平行度を2つの方法で測定しました。
部品を固定して測定器を動かす方法では18μm、測定器を固定して部品を動かす方法では12μmとなり、同じ部品でも測り方で結果が異なりました。
同じ報告では、定盤が部品より冷たいと接触面の近くが冷やされ、部品が中高に変形して正確な実用データム平面を作れなくなることも指摘されています。
測定前の温度ならしや、手袋の着用で体温を伝えないことが大切です。
定盤自体にも等級ごとの平面度の許容差があります。報告の中では JIS B 7513 の値として、630×400mmの定盤で0級5.0μm、1級10μm、2級20μmが示されています。
定盤や測定器が定期的に校正され、精度が確認されていることも前提条件です。校正周期の決め方や記録の残し方は計測器の校正とトレーサビリティで整理しています。
⑤ 優先順位の読み違え
最後は、図面の読み方そのものの違いです。
記入枠が「A|B|C」なのに、測定しやすいからとBの面を先に定盤に当ててしまうことがあります。共通データム「A-B」を片側の軸受部だけで作ってしまう、といった読み違えも珍しくありません。
図6で見たように、順番を変えれば部品の姿勢が変わり、値も変わります。
検査の担当者が迷わないよう、重要な部品では検査規格書に「どの面を、どの道具で、どの順に当てるか」を図や写真つきで残しておきます。そうすれば、担当者が変わっても同じ測り方を続けられます。
良い指示・悪い指示|想定例のブラケットで比較
ここまでの考え方を、想定例の部品に当てはめてみます。題材は、120×70×10mmの板状のブラケットに、2つの取付穴(φ10)をあけた部品です。
底面を装置のベースに載せ、左側面を突き当てに当て、手前の側面(図8の上の図で下側の面)で前後方向の位置を決めてボルトで固定する、という使われ方を想定します。
組付けで当たる順(底面→左側面→下側面)をそのままA・B・Cにし、穴の位置は理論的に正確な寸法と位置度で決めます。
※部品形状・寸法・公差値はすべて編集部が作成した想定例で、実在の製品や推奨値ではありません。記号の形は JIS B 0021:1998 の図示方法に合わせています。
悪い指示の例は、どれも「図面としては間違いではない」ように見えるのが厄介な点です。上面をAにしても幾何公差の表記としては成立しますが、組付けで座る底面の精度は保証されません。
記号の書き方より、どの面を選んだかのほうが品質への影響は大きいといえます。
良い指示の例では、第1次データムの底面に平面度を指示しています。
JIS B 0022 は、データム形体に形状公差を指示することを望ましいとしています。そのとおり基準にする面の出来を先に決めておけば、定盤に置いたときの姿勢が安定し、測定のばらつきも抑えやすくなります。
公差の値そのものは、加工の工程能力や相手部品との関係から決めてください。
図面を出す前のチェックリスト
データムの取り方は、設計者が1人で決めて終わりではなく、加工と検査の担当者が同じように再現できて初めて意味をもちます。
産業技術総合研究所の北條恵司氏の講習資料でも、幾何公差を入れるときの確認項目として、加工できるか、検査できるか、そしてデータムは安定しているかを挙げています。
図面を出図する前に、次の点を確認しておくと手戻りを減らせます(編集部の整理)。
- 第1次・第2次・第3次の順番は、組付けで当たる順番と一致しているか
- データムにした面は、定盤や治具に置いたとき安定するか。必要なら平面度などの形状公差を入れたか
- 三角記号の位置は、表面を指すのか軸線を指すのか、意図どおりか
- うねりの大きい面や黒皮面には、データムターゲットで接触範囲を指定したか
- 加工で基準にする面と、測定で当てる面は同じか。違う場合、加工側と話し合ったか
- 三次元測定機で測る場合、当てはめ方法や測定点の配置を検査担当と決めたか
特に最後の2点は、設計審査(デザインレビュー)の段階で加工・検査の担当者に図面を見てもらうのが近道です。
設計の各工程でどこに確認の場があるかは機械設計の仕事の流れ、量産前の品質計画や検査の組み立て方は品質保証・品質管理の仕事の流れで紹介しています。
まとめ
- データムは「組付けで最初に当たる面を第1次、次を第2次、最後を第3次」に選ぶのが基本
- 選んだ面が安定して支えられるか、加工と測定で同じ基準を使えるかで最終判断する
- 現行JISは B 0022(データム)が1984年版、B 0021(図示方法)が1998年版で、最新のISOとは差がある
- 記入枠のデータムは左ほど優先順位が高く、入れ替えると部品の姿勢と測定値が変わる
- 測定でのずれは、支え方・当てはめ方法・測定点・うねりや温度・順番の読み違えの5つを疑う
データムの取り方が決まると、図面は「どこから測るか」まで含めて設計意図を伝えられるようになります。関連する職種は機械設計や品質保証・品質管理、技術テーマとしてはセンサー・計測がこのテーマと深く関わります。
図面そのものの読み方に不安がある方は、三面図や線の種類、寸法補助記号から順に確認していくと、幾何公差やデータムの指示も読みやすくなります。
出典
出典・参考資料(13件)を開く出典・参考資料を閉じる
- JIS B 0022:1984 規格情報:日本規格協会 JSA Webdesk「JIS B 0022:1984 幾何公差のためのデータム」
- JIS B 0021:1998 規格情報:日本規格協会 JSA Webdesk「JIS B 0021:1998 製品の幾何特性仕様(GPS)―幾何公差表示方式」
- ISO の現行版:ISO「ISO 5459:2024 Datums and datum systems」、ISO「ISO 1101:2017 Geometrical tolerancing」
- JIS B 0024:2019 規格情報:日本規格協会 JSA Webdesk「JIS B 0024:2019 製品の幾何特性仕様(GPS)―基本原則」
- データムの基本・記号・種類:キーエンス「データム(datum)とは」、「主なデータム形状の種類」、「共通データムとデータム系」、「データムターゲット」
- 三次元測定機と最小二乗法:キーエンス「三次元測定機」
- 測定戦略と不確かさ:ミツトヨ「三次元測定機の基礎知識」、ミツトヨ「真円度測定機の基礎知識」
- 定盤上の測定事例:長野県工業技術総合センター 池田健次「定盤上での二平面の平行度測定」研究報告 No.17(2022)
- 優先順位と組立順:日経クロステック 大林利一「ベーシック幾何公差 第2回:3平面データム系と幾何特性記号」(2007年)
- 機能に基づくデータムの選定:MONOist 山田学「幾何公差の基準『データム』を理解しよう」(2009年)、同3ページ(面積とうねり)
- データムの優先順位と共通データム:Kabuku Connect 折川浩「幾何公差の逆転活用法 第3回 基準編」、OPEO折川技術士事務所「データムターゲット」
- データムの優先順位と検査結果:サイバネットシステム「データムって何だ? 幾何公差の基本の『き』」
- 幾何公差の確認項目・共通データムの簡易検査:産業技術総合研究所 北條恵司「幾何公差の基礎講座」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント