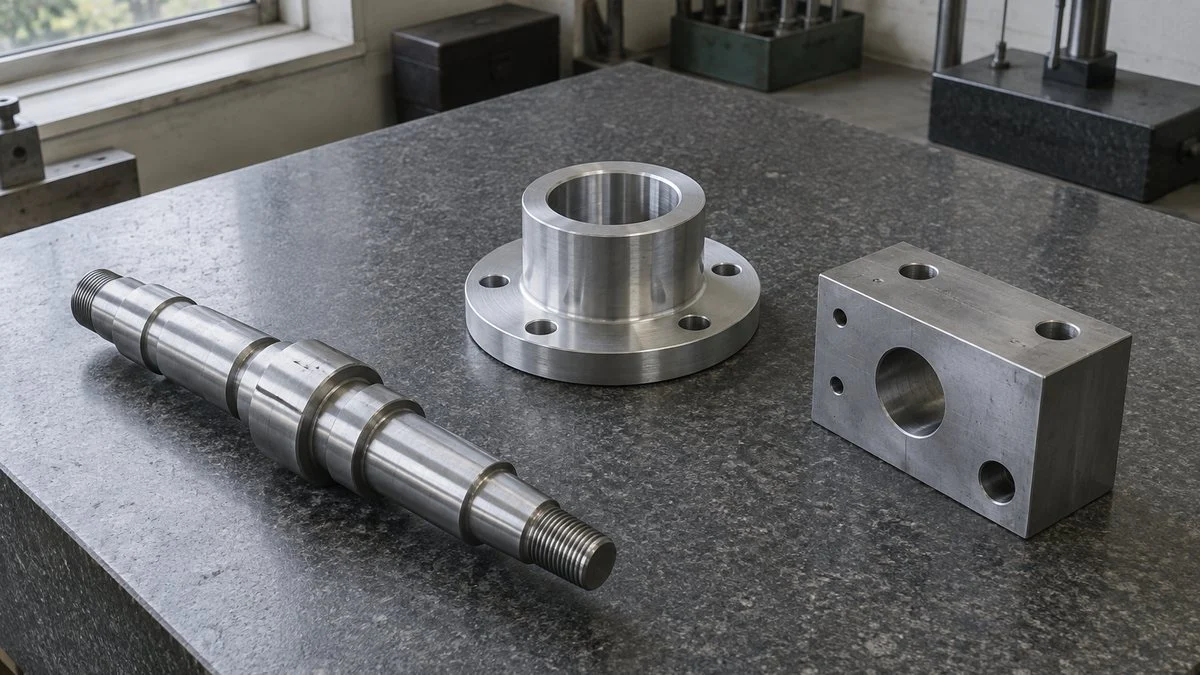
図面の「50±0.1」という寸法公差(ずれてもよい範囲)が決めているのは、2点間の長さだけです。面の平らさや穴の位置、軸の曲がりまでは決めていません。
そこを補うのが幾何公差で、形・向き・位置・振れ(回転したときのぶれ)の許容範囲を決めます。大きさは寸法公差、形や位置関係は幾何公差と役割を分け、両方を組み合わせて初めて設計者の意図が図面に乗ります。
この記事では、まず寸法公差と幾何公差の違いを比較表で押さえます。そのうえで、それぞれの書き方、寸法公差だけでは足りない理由(独立の原則)、図面での使い分け、公差設計の注意点という順で整理します。
寸法公差と幾何公差の違い
ひとことで言えば、寸法公差は「大きさ」を、幾何公差は「形・向き・位置・振れ」を規制するものです。どちらも「ここまでならずれてもよい」という許容範囲ですが、対象と基準の考え方が異なります。
寸法公差は、長さや直径といった2点間の距離がどの範囲に入ればよいかを決めます。一方の幾何公差は、面がどれだけ平らか、穴が基準からどれだけずれてよいかなど、寸法の数字だけでは表せない性質を決めます。
規制する対象が「大きさ」か「形・向き・位置」かで分かれます。
※JIS B 0401-1:2016・JIS B 0420-1:2016 以降、JISでは「寸法公差」を「サイズ公差」と呼ぶようになっています。現場では今も寸法公差という呼び方が一般的です。
大事なのは、どちらか一方を選ぶものではないという点です。大きさは寸法公差、形や位置関係は幾何公差と役割を分けて、組み合わせて使うのが今の図面の基本になっています。
なお、2016年のJIS改正(JIS B 0420-1、JIS B 0401-1)で、長さに関わる寸法は「サイズ」と呼ばれるようになりました。基準寸法も「図示サイズ」に言い換えられています。
あわせて、サイズの合否を判定する標準の考え方も、旧規格の包絡の条件から2点間サイズに変わりました。新しい規格書や教材を読むときは、用語とこの前提の違いに注意してください。
寸法公差とは
寸法公差とは、図面に書かれた寸法に対して実際の部品の大きさがどこまでずれてよいかを示す範囲です。加工にはどうしてもばらつきが出るため、許される上限と下限をあらかじめ決めておきます。
たとえば「50±0.1」なら、49.9から50.1の間に入れば合格です。上限と下限の差、この例では0.2が公差の幅になります。幅が狭いほど加工も検査も手間がかかり、コストが上がります。
寸法公差の3つの書き方
図面での書き方は、大きく3通りあります。上下に同じ幅でずれてよいなら±、片側にだけ寄せたいなら上下の許容差を別々に書き、穴と軸の組み合わせで決めるならはめあい記号を使います。
どの書き方でも、決めているのは「大きさの上限と下限」です。
普通公差(JIS B 0405)
図面のすべての寸法に公差を書き込むと、図面が数字で埋まって読みにくくなります。そこで、個別に公差を書かない寸法には「普通公差」をまとめて適用します。
長さと角度の普通公差を定めているのがJIS B 0405で、精級f・中級m・粗級c・極粗級vの4等級があります。表題欄またはその付近に「JIS B 0405-m」のように規格番号と等級を書けば、公差の記入がない寸法すべてに適用されます。
寸法が大きいほど、等級が粗いほど、許される幅は広がります。
| 寸法の区分 | f 精級 | m 中級 | c 粗級 | v 極粗級 |
|---|---|---|---|---|
| 0.5以上3以下 | ±0.05 | ±0.1 | ±0.2 | - |
| 6を超え30以下 | ±0.1 | ±0.2 | ±0.5 | ±1 |
| 30を超え120以下 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| 120を超え400以下 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
| 特性と区分 | H | K | L |
|---|---|---|---|
| 真直度・平面度(30を超え100以下) | 0.1 | 0.2 | 0.4 |
| 真直度・平面度(100を超え300以下) | 0.2 | 0.4 | 0.8 |
| 直角度(短い辺100以下) | 0.2 | 0.4 | 0.6 |
| 円周振れ | 0.1 | 0.2 | 0.5 |
※規格の表から一部の区分を抜粋しています。表題欄に「JIS B 0419-mK」と書くと、長さはJIS B 0405の中級m、幾何公差はJIS B 0419のK等級が適用されます。
JIS B 0405は、金属の除去加工や板金成形でつくった部品を対象にした規格です。鋳物や樹脂成形品には別の普通公差の規格があるため、加工法に合った規格と等級を選ぶことが前提になります。
加工法ごとの精度の出やすさは、切削・鋳造・成形など加工技術の基礎とあわせて押さえておくと判断しやすくなります。
はめあい(JIS B 0401)
穴に軸を入れる部位では、両方の寸法公差の組み合わせで「すきまばめ」「しまりばめ」「中間ばめ」が決まります。これを記号で表す仕組みがはめあいで、JIS B 0401はISO 286と整合した規格です。
記号は、大文字が穴、小文字が軸、数字が公差の等級(IT等級)を表します。代表的なH7/g6は、φ20前後なら穴が+0.021/0、軸が−0.007/−0.020です。常にすきまができるので回転や摺動する部位によく使われます。
幾何公差とは
幾何公差とは、部品の形状・姿勢・位置・振れが理想の形からどれだけずれてよいかを示す公差です。JIS B 0021で表示方法が定められており、国際規格ISO 1101と内容をそろえています。
寸法公差が「長さの範囲」で考えるのに対し、幾何公差は「公差域」という空間の範囲で考えます。たとえば平面度0.05なら、面全体が0.05だけ離れた平行な2平面の間に収まっていればよい、という決め方です。
幾何特性は4分類14種類
幾何公差で規制する性質は、形状・姿勢・位置・振れの4つに分類されます。記号の数で数えると14種類あり、図面ではそれぞれ専用の記号で指示します。
形状公差だけはデータム(基準)なしで単独に指示できます。
※線の輪郭度・面の輪郭度は、データムなしなら形状公差、データム付きなら姿勢・位置公差として使います。同軸度と同心度は同じ記号です。
実務でよく目にするのは、次の6つあたりです。
- 平面度
- 直角度
- 平行度
- 位置度
- 同軸度
- 円周振れ
いきなり14種類を覚えるより、「その面や穴に何を求めたいか」から逆算して記号を選ぶほうが身につきやすいでしょう。
公差記入枠とデータム
幾何公差は、長方形を区切った「公差記入枠」で指示します。左から順に、幾何特性の記号、公差値、データムを示す文字を並べ、枠から引き出し線を対象の面や穴につなげます。
記号・公差値・データムの順に、左から右へ読みます。
※位置度で使う「理論的に正確な寸法」は、枠で囲んだ数字で書き、それ自体には公差をつけません。ずれの許容は公差記入枠の値だけで決まります。
データムとは、幾何公差を測るときの理論的に正確な基準となる点・線・面のことです。JIS B 0022では、互いに直交する3つのデータム平面で部品の姿勢を決める「3平面データム系」も定められています。
どの面をデータムにするかは、組み付けたときに部品が実際にどこで当たり、どこで位置決めされるかで選びます。
取付面を第1次データム、位置決めピンの当たる面を第2次データムにする、といった具合に、組立の順番とデータムの優先順位をそろえるのが基本です。
第1〜第3次データムの決め方や、測定で結果がずれる原因はデータムの取り方で詳しく整理しています。
普通幾何公差(JIS B 0419)
幾何公差にも、個別に指示しない形体へまとめて適用する「普通幾何公差」があります。JIS B 0419で、H・K・Lの3等級が定められています。
表題欄に「JIS B 0419-mK」と書けば、長さの普通公差はJIS B 0405の中級m、普通幾何公差はK等級という意味になります。
真直度・平面度、直角度、対称度、円周振れは表で数値が決まり、真円度や平行度は寸法公差などの値をもとに決める仕組みです。
寸法公差だけでは足りない理由
「寸法をきちんと入れておけば、形も自然に決まるのでは」と考える方は少なくありません。ところが今のJISとISOの考え方では、寸法公差は形のくずれを規制しないことになっています。その根拠が「独立の原則」です。
独立の原則
JIS B 0024(ISO 8015に対応)は、図面上のどの要求も、特別な指示がない限り他の要求とは独立して満たさなければならない、と定めています。寸法公差は寸法公差、幾何公差は幾何公差で、それぞれ別に合否を判定するという意味です。
しかも寸法の合否は、指定がなければ2点間で測った値で判定します。つまり、どの断面を測ってもφ20±0.1に入っている軸が、全体として弓なりに曲がっていても、寸法としては合格になり得ます。
2点間の直径がすべて範囲内でも、軸の曲がりは寸法公差では止められません。
※曲がりを止めたいときは、真直度などの幾何公差を追加するか、寸法にⒺ(包絡の条件)を付けます。図中の数値は説明のための例です。
板部品でも同じことが起きます。厚さ5±0.1の板が反っていても、どこでノギスを当てても5.0前後なら寸法は合格です。平らな面が必要なら、平面度を別に指示しない限り図面上の要求にはならない、というのが独立の原則の意味するところです。
包絡の条件Ⓔ
寸法と形をまとめて規制したいときに使うのが「包絡の条件」です。寸法公差の後ろに丸で囲んだEを付けると、形体が最大実体サイズの完全な形状(軸なら最も太い完全な円筒)を超えてはならない、という条件が加わります。
図6の軸にⒺを付ければ、φ20.1の完全な円筒からはみ出す曲がりは不合格になります。穴と軸がはまり合う部位には、Ⓔで「必ず入る」ことを保証するのがよく使われる考え方です。
図面全体に適用したい場合は、表題欄付近に「JIS B 0419-mK-E」のように書く方法もあります。
米国規格(ASME)との違い
海外の図面を扱う場合は、米国のASME Y14.5との違いにも注意が必要です。ASMEは包絡の原理(通称Rule #1)が既定で、寸法公差が形のくずれも規制します。
一方、ISOとJISは独立の原則が既定で、包絡を求めるときにⒺを付けます。同じ「φ20±0.1」でも、どちらの規格で読むかによって要求される形が変わるため、図面にどの規格に従うかを明記しておくことが大切です。
図面での使い分け
寸法公差と幾何公差をどう使い分けるかは、その部位に求める「機能」で決まります。はまるのか、当たるのか、回るのかを先に考えると、選ぶ公差は自然に絞られます。
まず「その部位は何をするか」を決め、そこから指示する公差を選びます。
はまる部位は寸法公差とはめあい
穴と軸、キーと溝のように、大きさそのものが機能を決める部位は寸法公差の出番です。回るのか、固定するのかといった使い方に応じて、はめあい記号で公差を選びます。
そのうえで、相手部品に必ず入る必要がある場合はⒺを付けて形のくずれも含めて保証します。はまり合いの部位は寸法公差だけで済ませず、形の要求まで書いたかを確認すると、組立時の「入らない」を防げます。
穴の位置関係は位置度
フランジのボルト穴のように複数の穴の位置が合う必要がある部位は、座標寸法に±を付けるより、データムと位置度で指示するほうが機能に合います。理由の一つが公差域の形です。
穴の中心位置をX・Yそれぞれ±0.1で指示すると、公差域は1辺0.2の正方形になります。ところが、穴がボルトと干渉するかどうかは中心からの距離で決まるため、正方形の角まで許すなら、同じ距離まで全方向に許す円の公差域にしたほうが合理的です。
正方形の角を許すなら、同じ距離まで全方向に許す円のほうが範囲が広くなります。
※正方形の対角線の長さ(0.2×√2≒0.28)を直径とする円で比べた計算例です。実際の公差値は、ボルトと穴のすきまから決めます。
位置度では、穴の理論上の位置を枠で囲んだ「理論的に正確な寸法」で示し、ずれの許容は公差記入枠の値だけで決めます。正方形の公差域では不合格になっていた斜め方向のずれを救えるため、機能を落とさずに歩留まりを上げられる点が利点です。
また、座標寸法で穴を順番に寸法記入すると、公差が積み重なって最後の穴ほどずれやすくなります。データムを決めて各穴をそこからの位置度で規制すれば、どの基準で測るかも図面から一意に読み取れます。
当たる面・回る部位は平面度・直角度・振れ
取付面やシール面のように相手と面で当たる部位は、平面度で平らさを、直角度や平行度で基準との向きを指示します。面が反っていると、締結したときにガタや漏れの原因になるためです。
軸受やプーリが載る回転部では、データム軸で回したときのぶれを円周振れや全振れで指示します。振れはダイヤルゲージを当てて回すだけで測れるため、現場で検査しやすいのも選ばれる理由です。
公差設計の進め方と注意点
公差は、厳しくすれば品質が上がるという単純なものではありません。必要以上に厳しい公差は加工と検査のコストを押し上げ、ゆるすぎる公差は組立不良や性能不足を招きます。機能・加工能力・検査方法の3つをそろえて決めることが公差設計の基本です。
機能から逆算して決める
まず、その部位がなぜその精度を必要とするのかを言葉にします。次のような機能の要求から、寸法公差と幾何公差を割り振ります。
- 相手部品とのすきま
- 組み付けたときの位置ずれの許容量
- 回転時の振動
複数の部品を重ねる場合は、各部品の公差を足し合わせた結果が機能を満たすかを確かめる「公差の積み上げ計算」も欠かせません。構想から詳細設計、図面作成へと進む機械設計の仕事の流れの中でも、公差の決定は手戻りが起きやすい工程の一つです。
加工能力と照らし合わせる
決めた公差が、実際の設備と工程で安定してつくれるかも確認します。加工のばらつきに対して公差にどれだけ余裕があるかは、工程能力指数Cp・Cpkで数値化できます。
ばらつきと公差の関係を見る方法は、QC七つ道具と工程能力指数の考え方が参考になります。工程能力が足りない公差は、図面を直すか加工方法を変えるかを量産前に判断する必要があります。
検査の方法まで決めておく
寸法公差はノギスやマイクロメータで測れますが、幾何公差は定盤とダイヤルゲージ、真円度測定機、三次元測定機などが必要になることが多くあります。データムをどう設定して測るのかが決まっていないと、同じ部品でも測る人によって合否が変わります。
図面を出す前に、受入検査や工程内検査で何をどう測るかを品質部門とすり合わせておくと、量産後のトラブルを減らせます。検査の位置づけは品質保証・品質管理の仕事の流れで整理しています。
よくある失敗
- すべての寸法に厳しい公差を付け、機能に関係のない部位までコストを上げてしまう
- 幾何公差を付けたのにデータムの指示がなく、測る基準が決まらない
- 寸法公差だけで形も決まると考え、平面度や直角度の指示を忘れる
- 普通公差の規格と等級を表題欄に書かず、公差のない寸法の扱いがあいまいになる
- 海外の取引先と、ASMEとISOのどちらで読むかを確認しないまま図面をやり取りする
3DCADで部品を設計する場合は、モデルに公差やデータムの情報を持たせ、図面と3Dデータで要求をそろえる運用も広がっています。CAD・CAEの基本的な仕組みとあわせて、自社の図面ルールを見直すきっかけにしてみてください。
まとめ
- 寸法公差は大きさを、幾何公差は形状・姿勢・位置・振れを規制する
- 公差の記入がない部分は、普通公差JIS B 0405と普通幾何公差JIS B 0419で補う
- 独立の原則により、寸法公差だけでは曲がりや反りは規制されない
- はまる部位は寸法公差とⒺ、位置が合う部位は位置度、当たる・回る部位は平面度や振れで指示する
- 公差は機能・加工能力・検査方法の3つをそろえて決める
寸法公差と幾何公差は、設計者が部品に求める機能を、加工と検査の現場に正しく伝えるための共通言語です。図面を書く機械設計だけでなく、図面を受け取って測る品質保証・品質管理の仕事にも直結します。
設計と加工の関係をさらに深めたい方は、金型・加工業界の業種ページやCAD・CAEの技術ページから関連記事もあわせてご覧ください。
出典
出典・参考資料(8件)を開く出典・参考資料を閉じる
- 幾何公差の種類と表示方式:JIS B 0021:1998 製品の幾何特性仕様(GPS)-幾何公差表示方式
- 独立の原則:JIS B 0024:2019 製品の幾何特性仕様(GPS)-基本原則
- サイズ公差・包絡の条件:JIS B 0420-1:2016 寸法の公差表示方式-第1部:長さに関わるサイズ
- 普通公差:JIS B 0405:1991 普通公差-第1部、三木プーリ「普通公差(JIS B 0405/JIS B 0419 抜粋)」
- 普通幾何公差:JIS B 0419:1991 普通公差-第2部:個々に公差の指示がない形体に対する幾何公差
- データム:JIS B 0022:1984 幾何公差のためのデータム
- はめあい:JIS B 0401-1:2016 サイズ公差、サイズ差及びはめあいの基礎
- ASMEとISOの既定の違い:GD&T Basics「A Comparison of GD&T Standards: ISO GPS vs. ASME Y14.5」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント