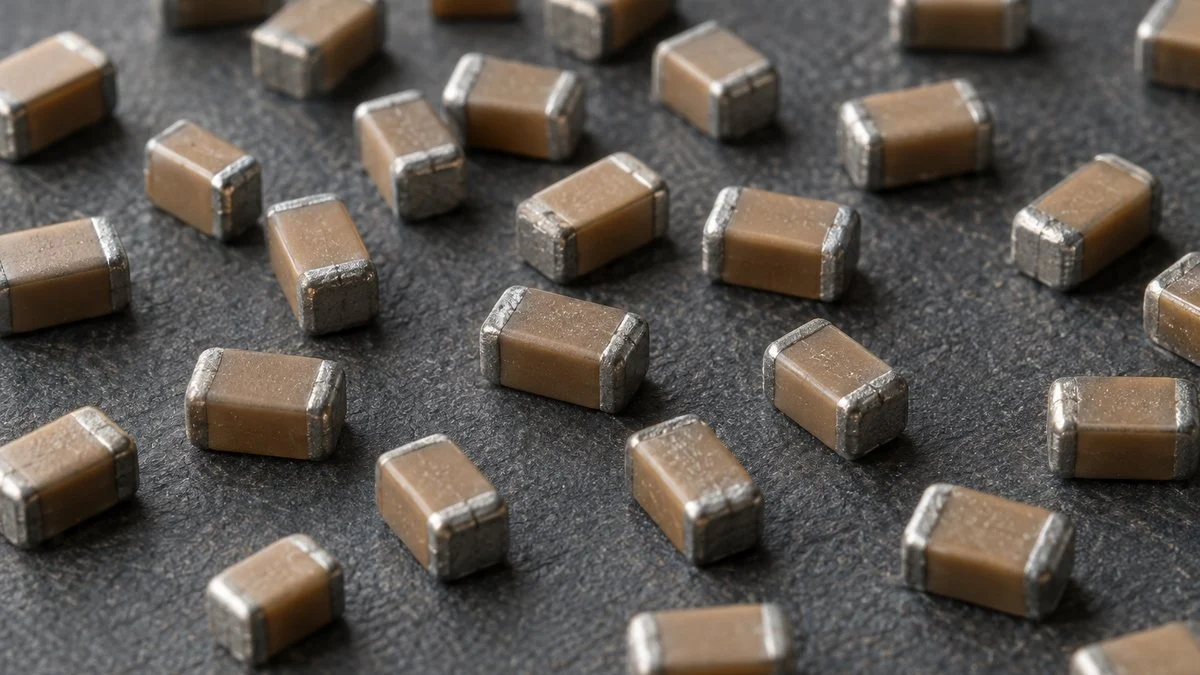
積層セラミックコンデンサ(MLCC)は、電気を一時的にためて、スマートフォンや自動車、サーバーの回路を安定して動かす電子部品です。米粒のように小さな部品の中で、セラミックの層と金属の電極が数百〜1000層以上も重なっています。
1層の厚さは、1μm(1000分の1mm)未満から数μmしかありません。材料の粉づくりから焼成(高温で焼き固める工程)まで高度な作り込みが要るため、世界の供給は日本メーカーを中心とする少数の企業に集まっています。
この記事では、MLCCの構造と種類、原料からチップになるまでの製造工程、容量を増やすための薄層化の技術を解説します。そのうえで、日本メーカーが強い理由と、AIサーバー向けで需要が急増している背景という順で整理します。
- MLCCは、誘電体セラミックの層と内部電極を数百〜1000層以上重ね、焼き固めてつくるチップ部品
- 製造工程は10ステップ。材料づくり(原料粉末の調合→スラリー→シート成形)、印刷・積層(内部電極の印刷→積層→プレス→カット)、焼成・仕上げ(脱バインダー・焼成→外部電極・めっき→検査・梱包)の3段階に分かれる
- 容量を増やすカギは、層を薄くして枚数を増やすこと。薄くするほどシートの欠陥や焼成時の変形が不良につながりやすい
- 日本メーカーが強い理由は、ニッケル電極化の先導、国内にそろう材料サプライヤー、製造設備まで自前でつくる垂直統合
積層セラミックコンデンサ(MLCC)とは
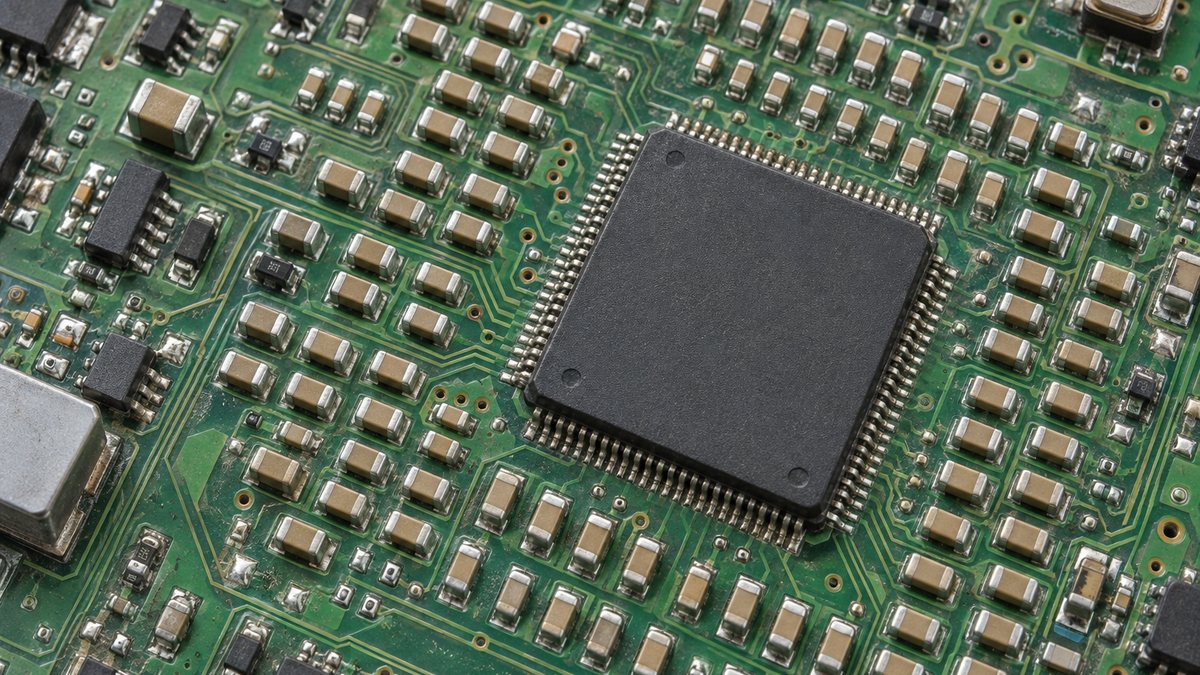
コンデンサは、電気を一時的にためたり放出したりする電子部品です。直流は通さず交流だけを通す性質があるため、回路に乗った不要なノイズを逃がしたり、電源電圧のゆらぎをならしたりする用途で使われます。
ICが動くと消費電流が急に変わり、電源電圧が一瞬落ち込みます。そのとき近くにあるコンデンサが電流を瞬間的に補い、回路を安定して動かします。
スマートフォンでも自動車でもサーバーでも、半導体のそばには必ずといってよいほどコンデンサが置かれています。
コンデンサには電解コンデンサやフィルムコンデンサなどいくつかの種類があります。その中でセラミックを誘電体(電気をためる絶縁体)に使い、層状に重ねたものがMLCC(Multi-Layer Ceramic Capacitor)です。
電解コンデンサに比べて小型で、内部の抵抗やインダクタンス成分(ESR・ESL)が小さいため、高速で動く半導体の電源まわりに向いています。
構造は「誘電体と電極のミルフィーユ」
コンデンサの最も基本的な形は、2枚の電極で誘電体をはさんだものです。MLCCはこの単位を何段も重ね、電極の向かい合う面積を稼いでいます。
内部電極は1枚おきに左右の端へ引き出され、チップの両端にある外部電極につながります。こうすることで、数百〜1000層以上のコンデンサが並列につながった状態になり、小さな体積で大きな容量を得られます。
誘電体と内部電極が交互に重なり、左右の外部電極で並列につながっています。
※層数は模式的に減らしています。実際の製品は数層から1000層を超えるものまであります。
MLCCの種類と使われ方
MLCCは、見た目がほぼ同じでも中身の材料やサイズによって性格が大きく異なります。部品を選ぶ設計者や、仕様書を読む営業・購買担当が最初に押さえたいのは、誘電体材料の違いとサイズの呼び方です。
誘電体材料で2つに分かれる
MLCCは誘電体材料によって、Class 1(低誘電率系)とClass 2(高誘電率系)に大別されます。
Class 1はジルコン酸カルシウムなどを使い、容量は小さいものの温度が変わっても容量がほとんど変わらないのが持ち味で、温度補償用とも呼ばれます。
一方のClass 2は、チタン酸バリウムという強誘電体を使います。比誘電率(電気のためやすさの指標)が数1000から12000程度と大きく、小型で大容量の部品をつくれます。
その代わり、温度や加わる電圧によって容量が変動するため、回路設計では実際の使用条件での容量を確認することが欠かせません。
安定性を取るか、容量を取るかで材料が分かれます。
※温度特性の分類はJISとEIAで定義や呼び方が異なり、容量変化の基準温度もJISは20℃、EIAは25℃です。
もう一つ選定で見落とせないのが定格電圧です。MLCCには2.5Vから数10kVまでの品ぞろえがあります。
ただし、定格電圧が高いほど誘電体層を厚くする必要があるため、同じサイズなら容量は小さくなり、同じ容量ならサイズが大きくなる傾向があります。
サイズは「ミリ以下」の世界
MLCCのサイズは、縦横の寸法を並べた4桁の数字で呼ぶのが一般的です。たとえば「1005」は1.0mm×0.5mm、「0603」は0.6mm×0.3mmを表します。
2000年代は1608や1005が主流でしたが、機器の小型化と部品点数の増加を背景に、2018年頃には0603が主流に切り替わりました。
2014年には0.25mm×0.125mmの0201サイズの量産も始まっています。2024年9月には村田製作所が、0.16mm×0.08mmの016008Mサイズを開発したと発表しました。
既存の最小品(0201サイズ)から体積を約75%減らした大きさです。
長辺の長さで比べると、主流サイズは20年ほどで半分以下になりました。
※バーは1608の長辺(1.6mm)を100とした相対値。サイズの数字はメートル法(mm)表記です。
1台に何個使われているか
MLCCは1台の機器に数百〜数万個単位で使われます。日本セラミックス協会の解説によると、ハイエンドのスマートフォン1台あたりのMLCCは約1,300個、電気自動車では約10,000個とされています。
5G対応のスマートフォンは対応する周波数帯が増え、帯域ごとに回路が要るため搭載数が増えました。自動車も電動化と自動運転の搭載が進むほど電子部品が増えるため、EVシフトで増える部品の代表格として扱われることが多い部品です。
MLCCの製造工程|原料からチップまでの10ステップ
MLCCの製造は、セラミックの粉を液状にして薄いシートにし、電極を印刷して重ね、切って焼くという流れです。言葉にすると単純ですが、途中で化学反応を伴いながら材料の状態が大きく変わるため、どの工程にもノウハウが詰まっています。
材料づくり、成形・積層、焼成・仕上げの3段階に分かれます。
※工程の分け方や呼び方はメーカーや製品によって異なります。
原料粉末とスラリー
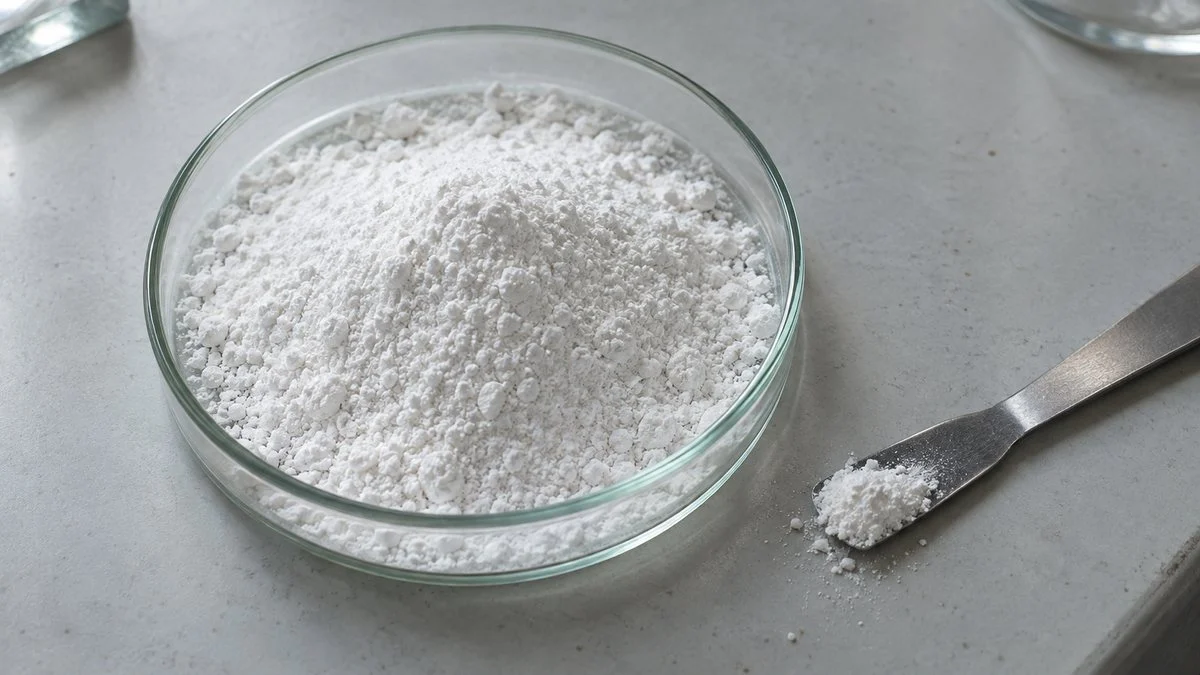
出発点は誘電体の粉末です。Class 2品であればチタン酸バリウムが主原料で、そこに特性を調整する添加物を加えます。粉末の粒の大きさや形がそろっているほど、後の工程で薄く均一な層をつくりやすくなります。
粉末は有機溶剤やバインダー(粉同士をつなぎとめる樹脂)、分散剤と混ぜ合わせ、流動性のあるスラリーにします。粒子を均一にばらすことが大切な一方、混ぜる力が強すぎると粒子が欠けて品質が落ちるため、分散条件の調整が腕の見せどころになります。
シート成形(グリーンシート)
スラリーはPETなどのキャリアフィルムの上に薄く塗られ、溶剤を乾かしてシートになります。焼く前の生の状態のシートなので、グリーンシートと呼ばれます。
シートが薄くなるほど、内部の空隙や表面の凹凸、ピンホール(小さな穴)がそのまま不良につながります。
土台となるキャリアフィルムにも極めて高い平滑性が求められ、東レの離型用ポリエステルフィルムのように、MLCC専用に開発されたフィルムが使われています。
内部電極の印刷
グリーンシートの上に、内部電極となる金属ペーストをスクリーン印刷などでパターン状に印刷します。1回の印刷で、多数のチップ分の電極をまとめて刷り込みます。
電極ペーストは、微細なニッケル粉末を溶剤やバインダーと混ぜたものです。印刷膜が薄く、にじみやかすれがなく、端がきれいな矩形になっているかどうかが、層を薄くしたときの歩留まりを左右します。
積層・プレス・カット
電極を印刷したシートを、電極の位置を1枚ごとに左右へずらしながら何百枚も重ねます。このずらし方によって、内部電極が1枚おきに左右の端面へ交互に顔を出す構造になります。
重ねたシートは圧力をかけて一体化し、多数のチップが並んだ成形バーになります。これを切断機で1個ずつに切り分けます。
この段階ではまだセラミックになっておらず、粘土細工のようにやわらかい状態です。切断に使う刃の角度や状態も、切り口の品質に直結します。
脱バインダー・焼成
切り分けたチップは、まずシートや電極ペーストに含まれる有機物を加熱して抜き取ります(脱バインダー)。その後、約1000〜1300℃で焼成し、粉末同士を焼き固めてセラミックにします。
誘電体と電極を同時に焼き上げるため、温度の上げ方や炉内の雰囲気が品質を大きく左右します。
内部電極にニッケルを使う場合、空気中で焼くと電極が酸化してしまいます。そこで酸素を減らした還元雰囲気で焼成しますが、今度はチタン酸バリウムが還元されて絶縁性が落ちるという問題が出ます。
この矛盾を解いたのが、還元雰囲気でも特性が崩れない「耐還元性」の誘電体材料です。
焼成炉も手がける日本ガイシ(NGK)は、MLCCの熱工程として次の4つを挙げています。
- 1次・2次の脱バインダー
- 焼結
- 再酸化
- 電極焼付
温度だけでなく、酸素分圧や水素濃度、露点まで高い精度で管理する必要がある工程です。
外部電極・めっき・検査
焼き上がったチップの両端には、内部電極の端が露出しています。ここに外部電極となる金属ペーストを塗って焼き付け、左右それぞれの内部電極を束ねます。
その上にニッケルとスズのめっきを施し、基板にはんだ付けできる端子に仕上げます。電子部品で使われるめっきの考え方は、めっきの種類と選び方を知っておくと理解しやすくなります。
最後に電気的な特性と外観を検査し、包装して出荷します。1mmに満たない部品を大量に見るため、外観は画像による自動検査が欠かせず、近年はAI外観検査のような手法も電子部品の現場で使われています。
高容量化のカギは「薄く、たくさん積む」
同じ大きさのチップでより大きな容量を出すことが、MLCC開発の主戦場です。その考え方は、平行に並べた電極の静電容量を表す式で整理できます。
容量を増やすには、分子を大きくするか、分母を小さくします。
※内部電極の厚みは式には直接入りませんが、薄くすれば同じ厚みにより多くの層を積めます。
式のうち、比誘電率は材料でほぼ決まり、電極の面積はチップの大きさで上限があります。そのため実際の開発では、誘電体を薄くし、そのぶん層数を増やす方向に力が注がれてきました。
誘電体を薄くすると1層あたりの容量が増え、しかも同じ高さに積める層も増えるため、効果が二重に効きます。
薄くするほど難しくなること
薄層化は、ほかの工程の難しさを一気に引き上げます。誘電体の厚みがサブμmになると、粉末のわずかな凝集やシート表面の凹凸、ピンホールがそのままショートや絶縁不良の原因になります。
対策として、粒径が小さくそろった粉末、それを均一に並べるための分散剤やバインダー、平滑なキャリアフィルムが使われます。電極側も同じで、ニッケル粉末の微細化と、印刷のにじみを抑える技術が欠かせません。
材料・設備・工程条件を同時に詰めないと歩留まりが上がらないのが、MLCCの難しさです。
1000層を超える製品例
薄層・多層化が進んだ結果、MLCCは電解コンデンサの領域にも入り込んでいます。
2018年には、4.5mm×3.2mmの4532サイズで1000層以上を重ね、1000μFを実現したMLCCが量産されました。電源回路のコンデンサをすべてセラミックにする設計も可能になりつつあります。
小型品でも同じ流れです。村田製作所は2025年7月、1.0mm×0.5mmの1005サイズで静電容量47μFのMLCCを福井県の工場で量産し始めました。
内部の1000以上のセラミック層を薄く均一に形成することで、従来品の2倍の容量を実現したとしています。
日本メーカーがMLCCに強い理由
MLCCの主要メーカーには、村田製作所、TDK、太陽誘電といった日本企業と、韓国のサムスン電機などが並びます。村田製作所は自社のMLCCを「世界No.1のシェア」と位置づけており、日本メーカーが長く市場の中心にいます。
日本勢が強い理由は、単に歴史が長いからではありません。材料・工程・設備を一体で改良し続ける仕組みが、MLCCという製品の性格とよく合っていたことが大きいと考えられます。
技術の蓄積、材料、設備、品質の4つが互いに支え合っています。
ニッケル電極化を先導した
初期のMLCCは、内部電極にパラジウムなどの貴金属を使っていました。貴金属は価格が高く、層を増やすほど電極の材料費が膨らみます。
そこで安価なニッケルへの置き換えが課題になりましたが、前述のとおり還元雰囲気での焼成と誘電体の劣化という壁がありました。
発明協会の「戦後日本のイノベーション100選」によると、この壁を越えたのは日本企業です。ニッケル化によって材料費が下がり、多層化・大容量化を進められる土台ができました。
材料研究から量産、信頼性の改善まで、日本企業が段階的に積み上げました。
※発明協会「戦後日本のイノベーション100選」の記述をもとに作成。
材料サプライヤーが国内にそろう
MLCCの品質は、原料の段階でかなりの部分が決まります。誘電体の主原料であるチタン酸バリウムでは、堺化学工業が水熱合成法を主に、高純度で均一な粒子をつくっています。
内部電極用のニッケル粉では、住友金属鉱山が独自の湿式プロセスで0.1μm以下の超微粒ニッケル粉を開発しています。
シート成形に使う離型フィルムでは、東レが2022年10月に、MLCC用の「ルミラー」の生産能力を岐阜工場で1.6倍にすると発表しました。投資額は80億円で、2025年の稼働を予定しています。
粉末、ペースト、フィルムといった上流の材料メーカーと密に改良を重ねられることは、日本のMLCCメーカーにとって大きな強みです。
なお、MLCCはファインセラミックスの代表的な製品でもあります。原料を焼き固めて製品にするという点では、ガラスやセメントを含む窯業・セラミックス業界の技術と地続きです。
設備まで自前でつくる垂直統合
村田製作所は、重要な部分を自社開発にこだわる「垂直統合型一貫生産体制」を掲げています。
日本経済新聞の2019年の工場取材では、出雲村田製作所の製造装置はほぼすべてが自社で開発・製造されていると紹介されています。電極印刷用のスクリーン版はグループ会社で作り、カット用の刃は商品ごとに角度を変えて社内で研いでいるといいます。
MLCCは材料と工程条件と設備が複雑に絡み合う製品のため、設備を外から買うと、競合と同じ装置で同じ限界にぶつかることになります。
装置まで自前で持てば、材料の改良に合わせて設備を作り替えられ、そのノウハウも外に出ません。各社の事業規模や得意分野は電子部品・半導体業界の主要企業の比較で確認できます。
AIサーバーでMLCC需要が伸びている理由
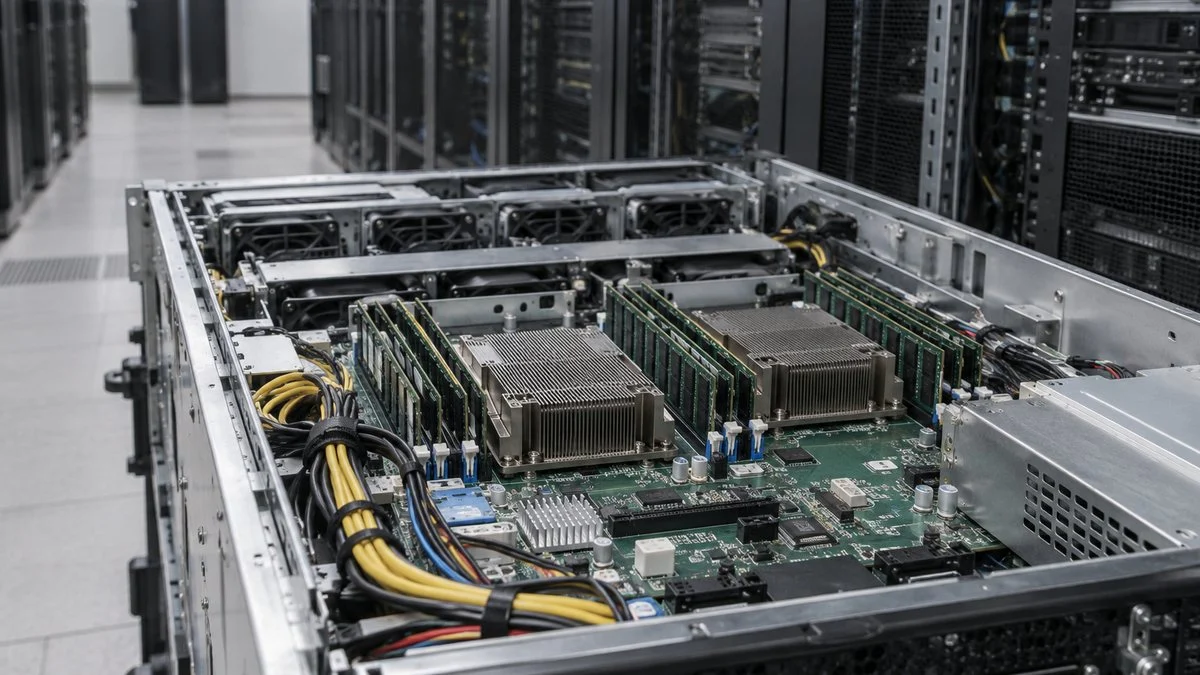
ここ数年、MLCC市場で最も大きく動いているのがAIサーバー向けです。生成AIの学習や推論に使うGPUは消費電力が大きく、その電源を安定させるために膨大な数のコンデンサが使われます。
AIサーバーは、一般的なサーバーの10倍以上のMLCCを使うとされます。
※スマートフォンと電気自動車は日本セラミックス協会の解説(2022年)、サーバーはサムスン電機の認識として電子デバイス産業新聞(2025年10月)が報じた数値。同紙は一般サーバーを1,800〜2,500個、AIサーバーを1万〜2万個超とも紹介しており、機種や構成によって幅があります。
GPUのすぐそばに大量のコンデンサが要る
村田製作所は2026年4月の決算説明会で、サーバー向けのコンデンサは電源用途に使われていると説明しています。電源の入口側では電圧の高い品種が、GPUやTPUの近くでは小型で大容量、電圧の低い品種が求められ、その両方が増えている状況です。
高性能な半導体ほど大きな電流を必要とし、その変動も激しくなります。
GPUとメモリを1つのパッケージにまとめる先端パッケージのように、半導体の後工程で高性能化が進むほど、電源まわりの部品の役割も重くなります。
太陽誘電が基板に埋め込めるMLCCを投入しているように、主要な回路のすぐ近くに電源回路を置く設計が求められています。
同社は同じ説明会で、GPU周辺には非常に多くのコンデンサが使われるため、容量のわずかな差が誤動作につながる可能性にも触れています。個数が多いだけでなく、1個1個の特性のばらつきが小さいことが問われる市場といえます。
各社の直近の動き
村田製作所の2025年度(2026年3月期)の売上収益は1兆8,309億円で過去最高となり、データセンター関連の売上は前年度から約74%増えました。
2026年度もデータセンター関連で84%の増収を見込み、MLCCの受注は出荷を大きく上回る状態(BBレシオ1.36)です。
同社はこれに対応するため、主にサーバー向けMLCCの緊急増産として800億円の追加投資を決めました。
日刊工業新聞によると、2026年度と2027年度に約400億円ずつを充て、生産能力を現状比10〜15%引き上げる計画です。
2026年4月には、島根県出雲市で投資額470億円の10階建て新生産棟も完成しています。
他社も動いています。主な例は次のとおりです。
- 太陽誘電:2025年9月に基板内蔵対応の1005サイズ・22μF品の量産を開始
- 太陽誘電:同年11月に従来品比で容量約5倍のサーバー向け新製品の量産を群馬県の工場で開始
- TDK:2025年6月に定格電圧100Vの1608サイズ品を発表
各社とも、AI市場向けの品ぞろえを広げています。
取引先・就職先として見るときのポイント
村田製作所は、データセンター向けは「価格よりも調達優先」の構造になっていると説明し、供給できるメーカーは限られるとの見方を示しています。
一方で、今後の需要の伸びは「読み切れていない」とも述べており、急拡大がどこまで続くかは各社とも慎重に見ている段階です。
MLCCに関わる企業を見るときは、完成品メーカーだけでなく、上流・周辺の企業にも目を向けると全体像がつかめます。たとえば、誘電体粉末、ニッケル粉、離型フィルム、焼成炉、検査装置といった分野の企業です。
同じAIサーバー電源では、パワー半導体のSiC・GaNも需要が伸びている分野です。
まとめ
- MLCCは誘電体と内部電極を数百〜1000層以上重ねた小型のコンデンサで、ノイズ除去や電圧の安定化に使われる
- 誘電体材料で安定性重視のClass 1と大容量のClass 2に分かれ、サイズは0.16mm×0.08mmまで小型化が進んでいる
- 製造はスラリー化、シート成形、電極印刷、積層、カット、焼成、外部電極・めっき、検査の順に進む
- 日本メーカーはニッケル電極化の先導、国内の材料サプライヤー、設備の内製で強みを築いてきた
- AIサーバーは一般的なサーバーの10倍以上のMLCCを使うとされ、各社が増産投資を急いでいる
MLCCは、材料・プロセス・設備のすり合わせが競争力を決める、日本のものづくりを象徴する部品です。回路の中でどう使われるかは電気・電子設計の仕事と、セラミックスを含む素材の基本は材料技術の基本とあわせて読むと、理解が深まります。
電子部品市場全体の規模や需要先の推移は、電子部品・半導体業界の市場規模と動向でデータとともに整理しています。
出典
出典・参考資料(17件)を開く出典・参考資料を閉じる
- 構造・材料・製法・搭載数・サイズの変遷:日本セラミックス協会「セラミックス」57(2022)No.12「積層セラミックコンデンサ」
- 焼成温度・めっき:EDN Japan「積層セラミックチップコンデンサはこうして作られる」
- 温度特性の表記例:アイアール技術者教育研究所「MLCCの基礎知識」
- ニッケル電極化の歴史:発明協会「戦後日本のイノベーション100選 積層セラミックコンデンサ」
- 熱工程と雰囲気管理:NGK「MLCC製造工程における焼成炉の適用」
- 垂直統合型一貫生産:村田製作所「生産技術」、村田製作所「ムラタコンデンサの強み」
- 出雲村田製作所の設備内製:日本経済新聞「村田製作所、断トツ収益力の源泉 最強工場を見た」(2019年6月4日)
- 016008Mサイズの開発:EE Times Japan「体積75%減の『世界最小』MLCCを開発、村田製作所」(2024年9月25日)
- 1005サイズ47μF品の量産:日本経済新聞「村田製作所、静電容量2倍のMLCC量産 AIサーバー向け」(2025年7月14日)
- 業績・データセンター需要・増産投資:村田製作所「2025年度 決算説明会」(2026年4月30日)
- 800億円の追加投資:ニュースイッチ(日刊工業新聞)「MLCCに800億円追加、村田製作所がDC向け需要対応」
- 出雲の新生産棟:日本経済新聞「村田製作所、島根のコンデンサー新生産棟が完成 470億円投資」(2026年4月3日)
- サーバーのMLCC搭載数・各社の新製品:電子デバイス産業新聞「AIサーバーへコンデンサー活況」(2025年10月3日)
- 太陽誘電のサーバー向け新製品:日本経済新聞「太陽誘電、サーバー向け新型コンデンサー 容量5倍に」(2025年12月2日)
- 離型フィルムの増産:東レ「MLCC離型用ポリエステルフィルム『ルミラー』の生産能力増強について」(2022年10月7日)
- チタン酸バリウム:堺化学工業「電子材料」
- 超微粒ニッケル粉:住友金属鉱山 X-MINING「超微粒ニッケル粉」、住友金属鉱山 X-MINING「ニッケル粉とは」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント