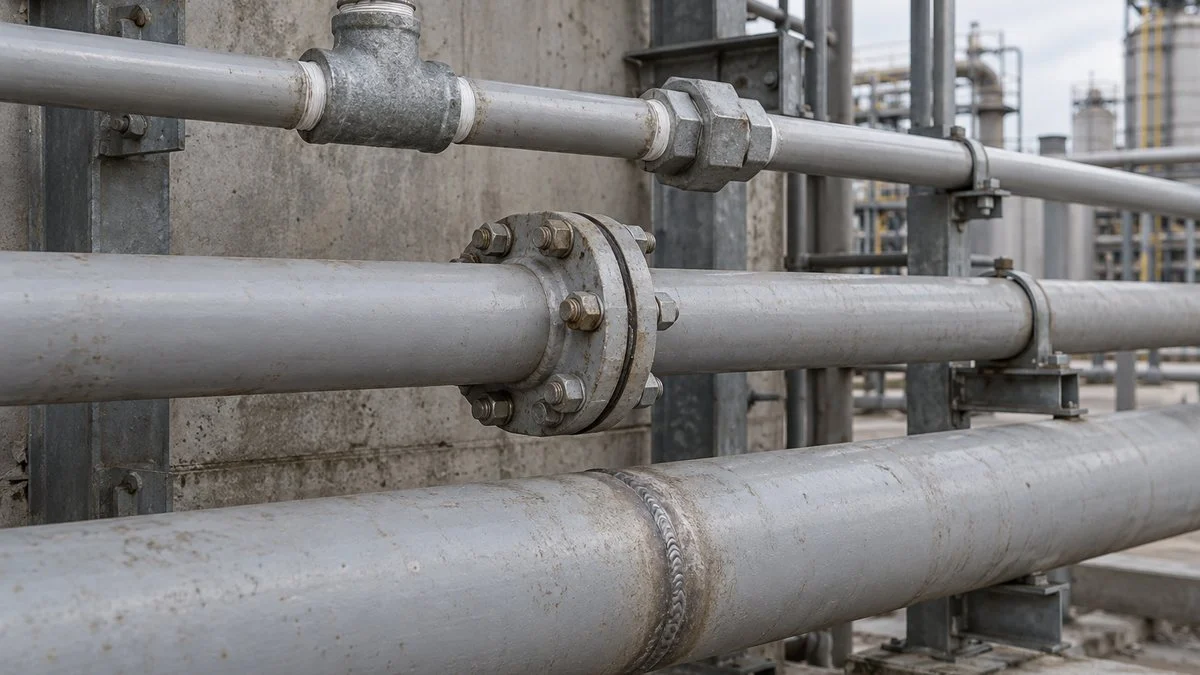
配管の接続方法は、ねじ込み・フランジ・溶接の3つが基本です。ねじを切った管を継手にねじ込むか、つば状のフランジをボルトで締めるか、管どうしを溶かしてつなぐかの違いです。
小口径・低圧ならねじ込み、機器やバルブを外したい所はフランジ、高温・高圧で漏れを許さない所は溶接が基本の選び方です。どれを選ぶかで、施工しやすさ・コスト・メンテナンス性が大きく変わります。
以下、3つの方式の仕組み、比較と使い分け、ユニオンとフランジの違い、ねじ込みフランジを順に見ます。最後に「ねじ込みとは」「フランジ接合とは」などのよくある質問にも答えます。
ねじ込み接続とは
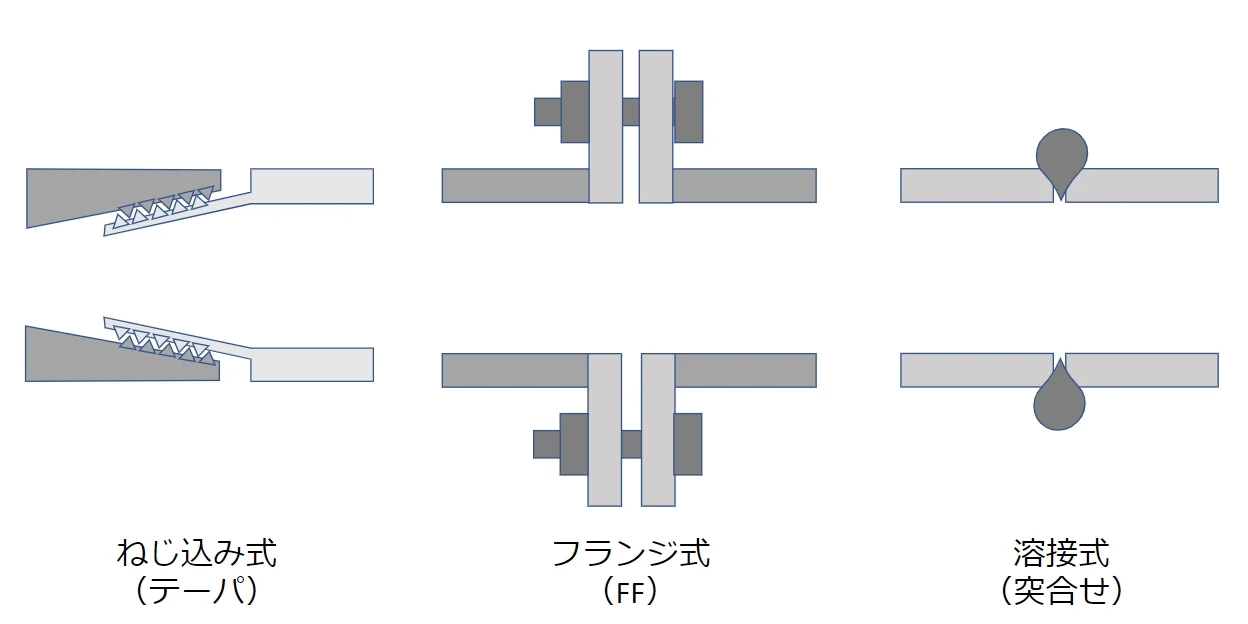
ねじ込み接続(ねじ接合)は、配管の末端におねじ、もしくはめねじを切ったものを使い、片方を回して接続する方式です。溶接もボルトも使わず、ねじの締め込みだけで管と継手を固定します。
めねじ側にはチーズ(T字の継手)やエルボ(曲がりの継手)などの配管継手が使われることが多く、配管を直線方向につなげる場合は、ユニオンと呼ばれる部品を使います。2つの継手と1つのナットが一緒になった部品で、ナットだけを回して締めます。
漏れ防止のために、おねじにシールテープなどを巻いて、ねじの間の隙間をなくし、液状のシール剤を塗ることもあります。
おねじにシールテープを巻いて継手にねじ込み、外したい位置にはユニオンを入れます。
※模式図。継手はチーズ(T字)の例。ユニオンはナットだけを回すので、配管を回さずに切り離せます。
ねじ込み式の場合、パイプレンチなどで配管ごと回して接続するため、現場での作業が楽で、溶接機や火気がいらず、工具だけで組めます。
一方で、口径は大きくても150A(6B)程度までです。ねじ込み式可鍛鋳鉄製管継手の規格(JIS B 2301)も、管用テーパねじの規格(JIS B 0203)の本体も、呼び6(150A相当)までを対象にしています。
ただし、これは規格の範囲で、実際にどの口径まで使えるかは、継手の製品の仕様と配管の条件で決まります。ねじの切り方にはテーパー(先細り)とストレート(平行)があり、サイズが同じでも互換性はないため注意が必要です。
漏れを防ぐねじ込み配管には管用テーパねじを使い、おねじ(R)をめねじ(Rc または Rp)に締め込むと、ねじ山どうしが密着して気密を保ちます。
管用平行ねじ(G)は、ねじ部で気密を保たない機械結合用のねじです。米国の NPT もテーパねじですが、山の角度が60°で、日本の R(55°)とは別物です。
同じ「1/2」でも規格が違うとねじは合いません。ねじ込み配管の気密はテーパねじで取ります。
※旧 JIS の PT は R・Rc、PS は Rp、PF は G にほぼ相当します。山の角度・範囲はオーエスジーのねじ規格一覧によります。
配管ではありませんが、ねじの規格はRc(PT)とNPTの違いで詳しく解説しています。
フランジ接続とは
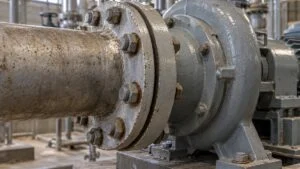
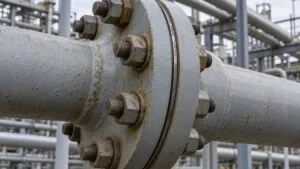
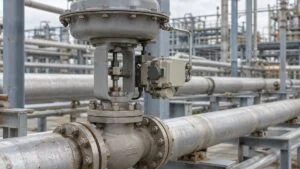
フランジ接続(フランジ接合)は、管の端に付けた円盤状のフランジどうしを、ガスケット(パッキン)を挟んでボルトで締める方式で、ボルトを外せば、管や機器を切り離せます。
フランジ(flange)は英語で、部品から突き出た縁やつばを指す言葉です。配管では、このつばの面を合わせて締めることで密閉状態を作り出します。
フランジ・ガスケット・ボルトの組み合わせで締めます。座面の形も合わせます。
※JIS B 2220 の鋼製管フランジは、呼び圧力 5K〜63K、呼び径 10A〜1500A を対象にしています。
簡単に説明すると、高圧用になるほどフランジの厚みが増します。またフラットフェース(FF)とレイズフェース(RF)という、座面の形の違いもあり、一般に、RFが高圧向けです。
JIS B 2220 では、FF を「全面座」、RF を「平面座」と呼び、座面の使い分けはフランジのFFとRFの違いで整理しています。ただし、フランジは厚みだけで選ぶ部品ではなく、規格と呼び圧力、呼び径、座面、ガスケットの材質、ボルトの数と太さが、相手側とそろっている必要があります。
フランジの規格について以前の記事でも取り上げていますので、フランジ規格ASMEとJPIの違いもご覧ください。ポンプや安全弁など専用のフランジを持つ機器では、相手側のフランジを相フランジとして機器と一緒に用意してもらうのが一般的です。
溶接とは
溶接接続(溶接接合)は、配管の先端同士を溶接してつなげる方式で、溶かして隙間をなくすので、パッキンなどは使用しません。
突合せ式と差し込み式があり、突合せ溶接(BW)は端を斜めに削った管どうしを突き合わせ、差込み溶接(SW)は継手の受け口に管を差し込んで外側を溶接します。
口径の目安は、SWが主に50A以下、BWが主に65A以上です。詳しくはSWとBWの違いと使い分けで解説しています。絶対に漏れの許されない、取り外しを前提としていない施工に用いられます。
3つの使い分けは?
ねじ込み・フランジ・溶接の違いを一覧にすると、次のとおりです。
取り外し・口径・圧力温度・漏れ・コストで向き不向きが分かれます。
※一般的な傾向です。実際に使える圧力・温度は、方式だけでなく材質・規格・製品仕様・流体の条件で決まります。
まずねじ込み式は、継手の単価が安く、工具だけで組める安価な方法です。配管の取り回しを変更する可能性がある場合や、一時的に施工する場合によく使われます。
途中にユニオンを入れておけば現場で取り外しができるのも利点ですが、ユニオンのない所は、配管ごと回さないと外せません。
ねじ込み式は比較的低圧で用いられることが多く、JIS B 2301 は、可鍛鋳鉄製のねじ込み継手の最高使用圧力を流体の状態ごとに定めています。継手メーカーのカタログに載る規格の抜粋では、次のとおりです。
- 120℃以下の静流水(脈動や急な変動のない水):2.5MPa
- 300℃以下の蒸気・空気・ガス・油:1.0MPa
これは可鍛鋳鉄製の継手の値で、高圧対応のねじ込み継手もあります。漏れが生じた場合は、一度外して締め直しますが、前述のように、サイズは最大でも150Aほどです。
次にフランジ式は、構造上ボルトを外してスライドさせれば外せるため、現場での取り外しが容易で、交換や清掃を頻繁に行う必要がある場面に向いています。
漏れが発生した場合でも、パッキンが破損・腐食していなければ増し締めすることで解決できます。締め付けの考え方はボルトの強度区分と締付トルクが参考になります。
配管にフランジがつく分、重たくなり高価になりますが、フランジの構造や厚さを変更することで、高圧にも対応できるという利点もあります。
最後に溶接式の利点は、施工した配管がスペースを取らないこと、高圧にも対応可能なことです。施工後に漏れが見つかった場合は、中の流体を抜いた後に再度溶接することで漏れをなくせます。
一方で、取り外しや交換には配管の切断が必要で、火気使用不可の現場では使えないというデメリットもあります。コストは、部品代と施工費だけで比べないことが大切です。点検や交換のたびに配管を切る溶接は、保守のたびに手間と費用がかかります。
迷ったときは、取り外しの要否から順に条件をたどると方式が絞れます。
外す必要があるか、条件が厳しいか、口径と火気の制約はどうかの順に確かめます。
※案件ごとの配管仕様書(パイピングクラス)で、口径と流体ごとに方式が決まっていることも多くあります。
プラントでは、方式は配管仕様書でラインごとに決まっていることが多くあります。P&ID(配管計装図)の仕様記号から、その仕様書をたどれます。
ユニオンとフランジの違い
ユニオンはねじ込み配管の途中に入れる分解点で、フランジは機器・バルブとの接続や取り外しの点に使うのが基本です。どちらも配管を途中で切り離せるようにする部品ですが、使う口径と締め方が違います。
ユニオンは中央のナットだけを回すので両側の配管を回さずに外せ、ねじ込み配管は、ユニオンがないと一端から順に回して外すしかありません。フランジは複数のボルトで締めるので大口径や高い圧力にも対応でき、ポンプやバルブの前後に入れておくと、その機器だけを外して整備できます。
機器やバルブとの境目にはフランジ、ねじ込み配管の途中にはユニオンを置くのが典型です。
※模式図。小口径の機器にはユニオンで接続するものもあります。
ねじ込みフランジとは
ねじ込みフランジは、内側にめねじが切ってあり、おねじを切った配管にねじ込んで取り付けるフランジで、配管側は溶接せずにフランジを付けられます。
溶接ができない場所の小口径配管で、機器やバルブとフランジでつなぎたいときに使われます。火気を使えない稼働中のプラントや、溶接しにくい材料の配管が代表的な場面です。
内側のねじは、JIS B 2220 の鋼製フランジなら JIS B 0203 の管用テーパねじです。ASME B16.5 のねじ込みフランジは NPT で、同じ呼び径でも組み合わせられません。
ねじ部があるため、高温・高圧や振動の大きい配管には向きません。ねじ山に沿ったすき間が漏れの通り道になり、振動で緩むこともあるためです。
振動のある配管では、差込み溶接式のフランジなどを選びます。ねじ込んだ後にねじ部の上を軽く溶接する「シール溶接」を認める仕様もありますが、その分外しにくくなります。
ポンプなどの小口径の接続口には、管にねじ込んでつなぐ相フランジが付いてくることもあり、手配のときは、溶接式かねじ込み式かを仕様に書いておきます。
配管接続のよくある質問
ねじ込みとは何ですか?
ねじを回して締め込み、部品どうしを固定することです。配管では、おねじを切った管を継手やバルブのめねじに締め込むつなぎ方を、ねじ込み接続・ねじ接合・ねじ込み式と呼びます。
フランジ式・フランジ接合とは何ですか?
管や機器の端に付けたフランジどうしを、ガスケットを挟んでボルトで締めてつなぐ方式です。ボルトを外せば切り離せるので、点検や交換のある機器の前後によく使います。
フランジと継手の違いは何ですか?
継手(管継手)は、管どうしや管と機器をつなぐ部品の総称です。フランジはその一種で、ボルトで締めて分解できる継手です。エルボ・チーズ・ソケットなども継手に含まれます。
ねじ込み式と差し込み式の違いは何ですか?
ねじ込み式は、ねじで締めて固定し、溶接しないので外せます。配管で差し込み式と言えば、多くは管を受け口に差し込んで溶接する差込み溶接式(SW)で、溶接するので外せません。
差込み溶接式の鋼製継手は JIS B 2316 で規定され、樹脂管などには、差し込むだけでつながる継手もあります。
まとめ
- ねじ込み式は安価でコンパクト。小口径・低圧向きで、管用テーパねじは呼び6(150A)まで
- フランジ式は交換が容易で高圧にも対応。呼び圧力・座面・ガスケット・ボルトを相手とそろえる
- 溶接式はコンパクトで高圧にも対応。外すには切断が必要
- ユニオンはねじ込み配管の途中の分解点、フランジは機器・バルブとの境目に置く
- ねじ込みフランジは溶接できない小口径向き。高温・高圧・振動には向かない
筆者の経験上は、メンテナンス性を重視し、取り外しや交換がしやすい方式・配管取り回しを採用して、スペースを確保しておくのが良いかと思います。イニシャルコストを意識しすぎると、メンテナンス性が悪くなり修繕コストが高くなる場合があるので注意が必要です。
口径の違う管をつなぐ継手はレデューサーの種類と向き、配管の熱の伸びを逃がす継手は伸縮継手とフレキシブルチューブの違いで整理しています。
パッキン選びはガスケットとパッキンの違い、管の肉厚は配管のスケジュール番号、溶接の方法は溶接の種類と違いもあわせてご覧ください。
出典
出典・参考資料(8件)を開く出典・参考資料を閉じる
- 日本規格協会「JIS B 2301:2013 ねじ込み式可鍛鋳鉄製管継手」プレビュー(適用範囲、引用規格の JIS B 0202・B 0203)
- 日本規格協会「JIS B 2220:2012 鋼製管フランジ」プレビュー(呼び圧力・呼び径の範囲)
- 日本規格協会「JIS B 2316:2017 配管用鋼製差込み溶接式管継手」プレビュー
- 日本規格協会「JIS B 2312:2024 配管用鋼製突合せ溶接式管継手」プレビュー
- オーエスジー「ねじの規格一覧」(管用ねじの記号・山の角度・呼びの範囲)
- オーエスジー FAQ「管用ねじの種類」(R・Rc・Rp・G の組み合わせと気密)
- シーケー金属「e白継手」カタログ p.11(JIS B 2301:2013 抜粋)(流体の状態と最高使用圧力、大きさの呼び 1/8〜6)
- Project Materials「What Is a Threaded Flange?」(ねじ込みフランジの用途・漏れ経路・振動・シール溶接)
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント