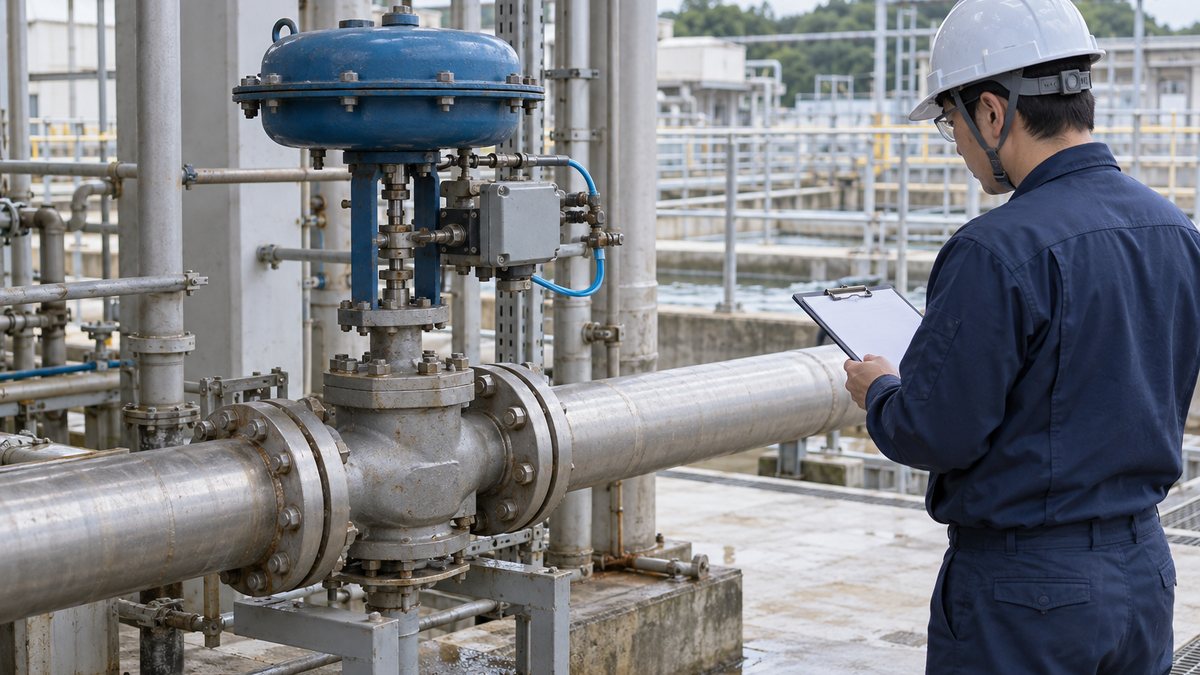
自動弁の「渋滞」は、指令に対して動きが遅い、途中で止まる、指定位置に届かない状態を表します。現場の警報名として使われる場合は、その設備が何を監視しているかを確認します。
警報が出ても、弁本体の固着と決まったわけではありません。駆動用の空気や電源、制御信号、開閉確認のスイッチに不具合があっても、指令と確認が一致しなくなります。
渋滞の警報が出たら、まず実際の弁位置と工程への影響を確かめます。次に、指令と確認信号の履歴を照合し、摩擦・駆動源・信号のどこに異常があるかを調べます。
自動弁の渋滞とは
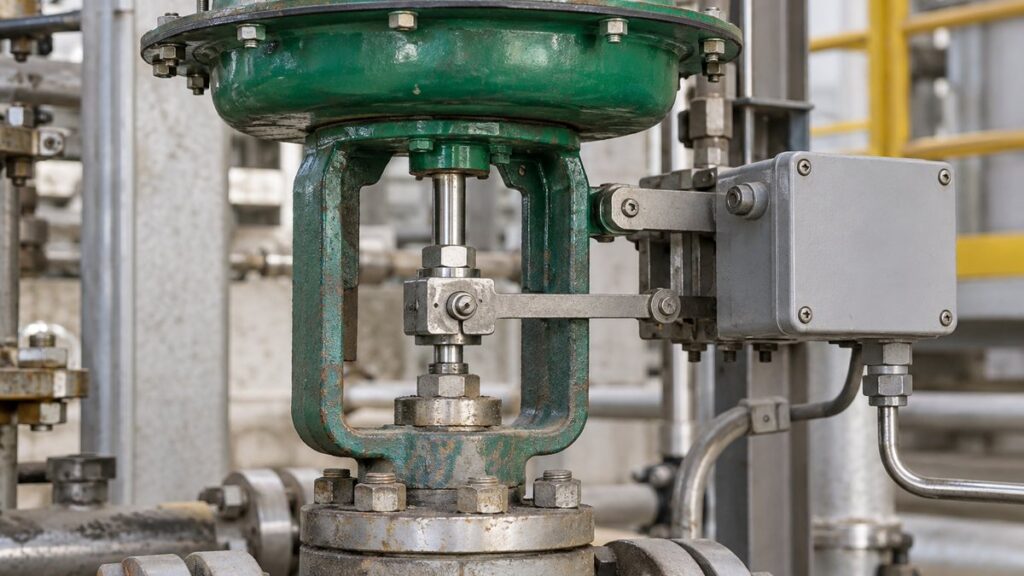
自動弁は、電動操作器や空気式・油圧式のアクチュエータで弁を動かし、流体の通路を開閉・調整する機器です。制御室から指令を送る部分と、弁体を実際に動かす部分は、配線や空気配管などでつながっています。
渋滞という言葉は、動作の遅れや不安定さをまとめて表す場合と、監視システムの警報を指す場合があります。本記事では指令に対して期待した動作・確認が得られない状態を扱い、警報条件は設備ごとに確かめます。
ON・OFF弁では、開指令を出したのに全開の確認が来ない、閉指令後も全閉を確認できない、といった状態が問題になります。開き始めない場合と、動くが終点まで到達しない場合では、調べる場所が変わります。
調節弁では途中の開度も使い、指令が増えても実位置が追い付かない現象が問題になります。少しずつ動かしたいのに急に飛ぶ場合もあります。停止と滑りを繰り返すスティックスリップは、摩擦を調べる手掛かりです。
指令が正常でも、実位置や流量が追従しているかは別に調べます。「指令」「実位置」「位置確認信号」「流体の結果」を分けて見れば、どこで期待と違ったかを追えます。
電気信号は指令、圧縮空気は動力です。図は横にスクロールできます。
代表的な構成の模式図。位置発信機能がある場合の制御盤への確認信号も示します。ON・OFF弁では電磁弁とリミットスイッチを用いるなど、機器構成は異なります。
位置を合わせる仕組みは、ポジショナーのフィードバック制御で詳しく説明しています。指令と動力源を分けると、電流信号が来ていても、供給空気がなければ動かない理由が分かります。
また、自動弁のリミットスイッチは終点の確認を担い、弁内を流体が通ったことまで直接保証しません。軸や連結部の状態、流量・圧力の変化も合わせて見て、表示だけで設備の状態を判断しないようにします。
運転記録には設備番号と弁番号を付け、どの工程で起きたかを残します。同じ「開かない」でも、起動直後だけ、温まった後だけ、片方向だけという違いがあれば、原因を絞る手掛かりになります。
自動弁の渋滞を示す条件
開閉指令と確認信号が、決めた時間内に一致しない
ON・OFF弁の監視では、指令を出してから一定時間以内に対応する開閉確認が入るかを見る構成があります。警報が点灯したときは、どの信号を起点に時間を数え、どの接点を終点としているかをロジック図で確かめます。
例えば「開指令の成立から3秒たっても全開接点が入らなければ警報」と仮定します。指令が時刻2秒、全開到達が時刻6秒なら、所要時間は4秒で、時刻5秒の監視期限に間に合いません。
動作の実測ではなく説明用の波形です。実位置と全開確認が同時に成立すると仮定しています。
縦軸0/50/100%、横軸0〜8秒。警報の保持・解除や指令取消時の扱いは、実際の制御仕様を確認します。
実際の時間には、制御出力、電磁弁の切換え、操作器の移動、リミットスイッチの成立、入力処理の遅れが含まれます。画面上の操作時刻とPLC(制御用コンピュータ)内部の指令時刻を混ぜず、同じ時間基準で比べます。
監視時間は弁の型式や口径、供給条件、許容される工程時間に合わせて決めます。長すぎる設定では異常発見が遅れ、短すぎる設定では正常な開閉でも警報になります。設計条件と試運転記録を照合して決めます。
運転途中で開指令を取り消した場合や、手元操作へ切り替えた場合の扱いも確認します。動作を続ける条件がなくなったのに監視だけが残ると、弁の故障と違う理由で時間切れになる可能性があります。
画面の履歴は記録周期が粗いと、接点が一瞬だけ入った現象を見落とします。秒単位の傾向記録と制御内部のイベント履歴で何が読めるかを確かめ、記録の限界を含めて判断します。
連続した開度指令と実位置に、偏差や不連続が残る
調節弁では終点接点だけでなく、開度指令と実位置の差、応答の遅れ、停止と飛び出しの反復を観察します。偏差の大きさだけで判断せず、どれくらい続いたか、開方向と閉方向で違うかも記録します。
4〜20mAを0〜100%の開度指令へ線形対応させる仮定なら、12mAは50%の指令です。ただしこの換算値は実際の弁位置や流量を示す値ではなく、入力信号をどの開度として扱ったかを表します。
信号の確認方法は、4〜20mAの意味と測定方法を参照してください。回路へ計器を接続する作業は資格・手順と工程への影響を確認し、測定のために信号を途切れさせないよう計画します。
指令を増やすと開くか閉じるかは、調節弁の正動作・逆動作とNO・NCの仕様によって異なります。断線、停電、供給空気の喪失も同じ故障ではなく、それぞれの到達位置を区別して確認します。
例えば指令50%、実位置45%なら、開度全幅に対する差は5パーセントポイントです。指令値の一割という別の表し方と混ぜず、監視する偏差が何を基準にした数値なのか、仕様書の定義へ合わせます。
内部摩擦と駆動機構の不具合
パッキンの締付け過多や劣化、ステムやガイドの傷・腐食は、弁軸を動かす抵抗を増やす原因になります。動き出すまで指令や空気圧が増え、動き始めると急に位置が変わる場合は、摩擦の影響を疑います。
操作器と弁軸をつなぐ連結部の緩みやずれ、ギヤなどの駆動機構も点検対象です。操作器側が動いていても弁側へ伝わらない場合があるため、確認信号を取っている位置と、実際に見た部品を明確にします。
開き始めだけ重い場合と、全行程で遅い場合、閉止直前だけ到達しない場合も分けて記録します。必要な力やトルクは動く位置によって変わるため、操作器の定格値だけで余裕があるとは決められません。
直動形の概念断面。運転中の分解や、締付けを緩める作業を指示する図ではありません。
アズビルの調節弁取扱説明書でも、動作が鈍い場合の付着物やパッキン硬化と、動かない場合の焼付きや噛み込みを分けています。症状をすべて「固着」とまとめず、どの方向・位置で起きるかを記録することが切り分けにつながります。
電源や制御系統、位置確認回路の異常
電動弁では断線・電圧低下、端子の緩み、保護装置の動作などを確認します。手元と遠方の切替えや、動作の許可条件を監視するインターロックも点検対象です。画面を操作した後、実際に出力が届いたかを追います。
位置確認回路では、スイッチの調整ずれ、接点不良、配線の断線や入力設定の違いが候補になります。弁が全開になっているのに開確認だけが来ないなら、弁をさらに動かそうとする前に確認回路を調べます。
閉側接点と開側接点を両方使う場合は、途中の移動中には両方が切れる構成もあります。逆に両方が入る異常を監視するかも設備仕様によるため、接点の名称だけで正常・異常の組み合わせを決めないようにします。
空気式弁でも電磁弁やポジショナには電気信号が関わるため、電気か空気かという二択では切り分けられません。指令、切換え、出力空気圧、軸の動き、確認入力の順に、どこまで成立したかを追います。
異物の噛み込み、駆動源と潤滑の不具合
弁内に入ったスケールや異物は、ガイドの動きを妨げたり、弁体と弁座の間へ挟まったりします。途中で止まるだけでなく、閉位置へ到達したように見えても漏れる場合があり、位置と気密を別に評価します。
空気式では元圧が正常でも、フィルタの目詰まりや配管の漏れ、容量不足で供給が追い付かない場合があります。動作中の圧力低下を記録し、停止中の指示値と比べて駆動源の状態を判断します。
複動シリンダの片方向動作を示す模式図。配管や絞りの設定は採用回路の図面で確認します。
排気側の絞りやサイレンサが詰まると、反対室の空気が抜けにくくなり、動きが遅くなることもあります。供給圧を上げて補う前に、給気と排気の両方の経路を、機器仕様と照合して調べます。
空気に含まれる水分や油分、粉じんも機器の作動に関わります。必要な品質は計装空気の品質と供給設備を入口に、使っている電磁弁やポジショナの要求へ合わせて確認します。
潤滑不足は給油を必要とする箇所では原因になりますが、すべての自動弁に注油が必要なわけではありません。無給油仕様の機器や油を嫌う機器もあるため、給油点、油種、量と給油履歴を取説で確認します。
SMCの電磁弁共通注意事項では、無給油で使える製品がある一方、給油を開始した後の中止や、給油量が多すぎる場合の作動不良を説明しています。「動きが悪いから油を足す」という一律の対策は避けます。
配管の圧力損失と、弁に作用する差圧
配管の圧力損失が大きいと流量不足になりますが、それだけで弁軸が動かなくなったとは言えません。実位置は指令どおりなのに流量が足りない場合は、元圧、配管抵抗、ストレーナの詰まりや弁容量を調べます。
一方、弁の前後差圧が仕様を超えると、流体の力に操作器が打ち勝てず、全閉へ届かない場合があります。配管全体の圧損と弁前後の差圧を区別し、異常が出た運転点で両側の圧力を記録します。
容量不足や過大選定の確認には、Cv値と制御弁の選定が役立ちます。弁を大きくすれば渋滞が解決するとは限らず、必要流量、運転開度、差圧と操作器の能力を合わせて見直します。
自動弁の渋滞を防ぐための対策
記録を残して、安全に調べられる状態を決める
異常が出たら、警報時刻、指令と確認、現場位置、流量・圧力・温度を同じ時間帯で保存します。警報リセットや再操作で情報が消える前に残すと、信号が届かなかったのか、動作が遅れたのかを区別しやすくなります。
次に、その弁を動かしてよいか、止まったままでも設備を保てるかを運転担当者と確認します。冷却や加熱、反応物の供給に関わる弁では、現場の試し操作が別の異常を起こす場合があるためです。
弁の位置と隔離範囲は、P&IDに記載された配管と計器の接続で追います。図面と現場の弁番号を照合し、バイパスや逆流、別の供給源が残っていないかも確認します。
外観や記録を調べる作業と、手動操作・配線変更・分解を伴う作業を分けて計画します。分解時は流体と電源、空気・油圧の供給を隔離します。残圧やばねの力を取説の手順で処理し、高温部が十分冷えたことも確かめます。
記録と状態確認を先に行い、介入する作業は停止・隔離の計画へ進めます。
固定・隔離の方法は設備ごとの作業手順によります。通電・加圧の試験は、組立てと人の退避を確認した別工程として行います。
点検・潤滑・異物除去を、機器の指定に合わせる
日常点検では、開閉時間の変化、漏れ、異音、供給圧、確認信号の不安定さを、正常時の値と比べます。周期は運転条件とメーカー指定から決め、開閉回数や長期間停止した後の変化も記録します。
潤滑は指定箇所だけを、指定の油やグリースで実施し、食品・酸素など流体側の要求も確認します。パッキンを緩めたり油を吹き込んだりして動きだけを軽くすると、漏れや材料への影響を生むことがあります。
異物が疑われる場合も、運転中に開閉を繰り返して押し流す処置を一般策にしません。製品が許す操作と工程への影響を確認し、必要なら停止・隔離後に取り外して、弁座やガイドの傷と付着物を点検します。
上流のストレーナは、異物混入を減らす対策の一つですが、細かくすればよいわけではありません。ストレーナのメッシュ・目開きと圧力損失を確認し、保護する弁の要求と清掃のしやすさを両立させます。
網を清掃しても異物が繰り返し出るなら、配管内の錆や工事残材、タンクからの流出など、発生源まで追います。起動前のフラッシングと網の点検を組み合わせ、弁を清掃しただけで再発防止が終わったとしないことが必要です。
配管・駆動源・電気系を是正し、再試験する
空気配管は漏れや折れ、フィルタの詰まり、調圧器やチューブの容量、排気経路を確認します。圧力や絞りを変える場合は操作速度と駆動力の両方へ影響するため、仕様範囲と必要な動作を先に照合します。
流体側では弁前後差圧と必要流量を見直し、過大差圧や配管の閉塞、弁容量の不適合を是正します。操作器の大型化や設定変更が必要な場合も、弁軸や弁座の許容荷重まで含め、メーカーへ条件を伝えて確認します。
電気系は端子、電源、指令出力、確認入力を順に照合し、故障箇所を修理します。保護装置やインターロックを無効にして警報だけを消す方法は取らず、なぜ動作を許可していないかを確認します。
修理後は作業者が退避し、機器を組み立てた状態で開方向と閉方向の動作を試験します。所要時間、確認接点、途中開度、必要な気密とプロセスへの影響を確認し、変更した設定と試験条件を記録します。
無負荷試験の後は、実運転での温度や流体差圧による影響も調べます。試験と実運転の条件差を整理し、再発しやすい運転点を監視して、改修の効果を確かめます。
試験で変えた空気圧や手動・遠方の切替えは、承認された運転状態へ戻して引き渡します。どこを修理し、何が未確認かも記録へ残すことで、次の運転担当者が警報の有無だけで判断することを防げます。
| 観測した状態 | 次の確認 |
|---|---|
| 指令自体が現場へ届かない | 手元/遠方、許可条件、出力と配線 |
| 指令は届くが操作器が動かない | 電源・空気、保護装置、切換弁や操作器 |
| 操作器は動くが弁が追従しない | 連結部、摩擦、異物、流体差圧 |
| 現場は終点だが確認入力がない | リミット位置、接点、配線と入力 |
| 実位置は正常だが流量が不足 | 元圧、配管抵抗、ストレーナと弁容量 |
よくある質問
渋滞警報の時間を長くすれば直りますか?
設定が短すぎる場合の見直しは必要ですが、動作の遅れ自体が直るわけではありません。正常時との差と必要な工程時間を調べ、故障を隠す延長にならないよう、設定根拠と試験結果を残します。
動きが重いときは、まず注油すればよいですか?
無給油仕様や油を制限する機器もあるため、一律に注油できません。摩擦の場所と原因を調べ、指定の給油点・油種・量を確認し、腐食や変形、異物があればその原因へ対処します。
手動操作で動けば、自動弁は正常ですか?
手動で動いても、操作器の出力・信号や流体差圧がある場合の動作は別途試験が必要です。取説で手動操作の可否と電源遮断などの条件を確認します。例えば出典のAGVB/AGVMでは、手動操作前の電源遮断を指定しています。
全開のリミットが入れば、流量は出ていますか?
リミットは取り付けた位置の到達を確認するもので、流量の直接測定ではありません。上流の供給や別の弁、閉塞などを確認し、必要な流量や圧力は対応する計器で確かめます。
供給空気圧が正常なら、空気側の異常はありませんか?
停止中の圧力が正常でも、動作時の圧力低下や排気の詰まり、内部漏れは残ります。動いている間の供給と出力、給排気経路を確認し、静止時の指示だけで除外しないことが必要です。
まとめ
- 自動弁の渋滞は、動作遅延や不安定、指令と確認の不一致を捉える言葉です。警報の成立条件は設備ごとに確認します。
- 原因は弁本体の摩擦だけでなく、駆動源、制御・確認回路、異物や差圧などに分かれます。
- 記録と実位置を照合して切り分け、指定に沿う保全と再試験で原因を取り除きます。
最初に確認すべきことは「どこまで指令と動きが一致したか」です。警報時間の延長や無条件の注油で済ませず、故障した場所と異常が起きた条件を結び付けて対策を決めます。
正逆作動と空気喪失時の位置を整理する際は、以下のMONOSCOPE動画も参考になります。電気・空気が失われる条件を区別し、実機の到達位置は型式仕様と設定で確認してください。
出典
- アズビル:電気式トップガイド形単座調節弁AGVB/AGVM取扱説明書(故障表・点検)
- アズビル:診断機能を備えたバルブ・ポジショナ
- アズビル:状態基準保全を支援する調節弁診断
- SMC:3・4・5ポート電磁弁の共通注意事項(給油・空気源・残圧)
- SMC:5ポートソレノイドバルブ取扱説明書(圧力低下・フィルタとサイレンサの目詰まり)
- TLV:ベローズバルブ技術資料(ステム腐食・グランド部の例)
NEWSLETTER
機械設計・プラントエンジニアリングの記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
機械設計を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›