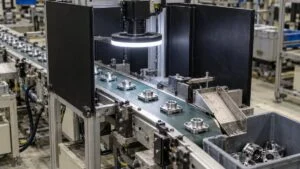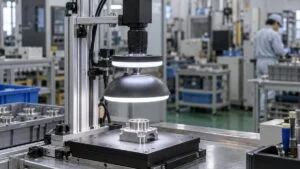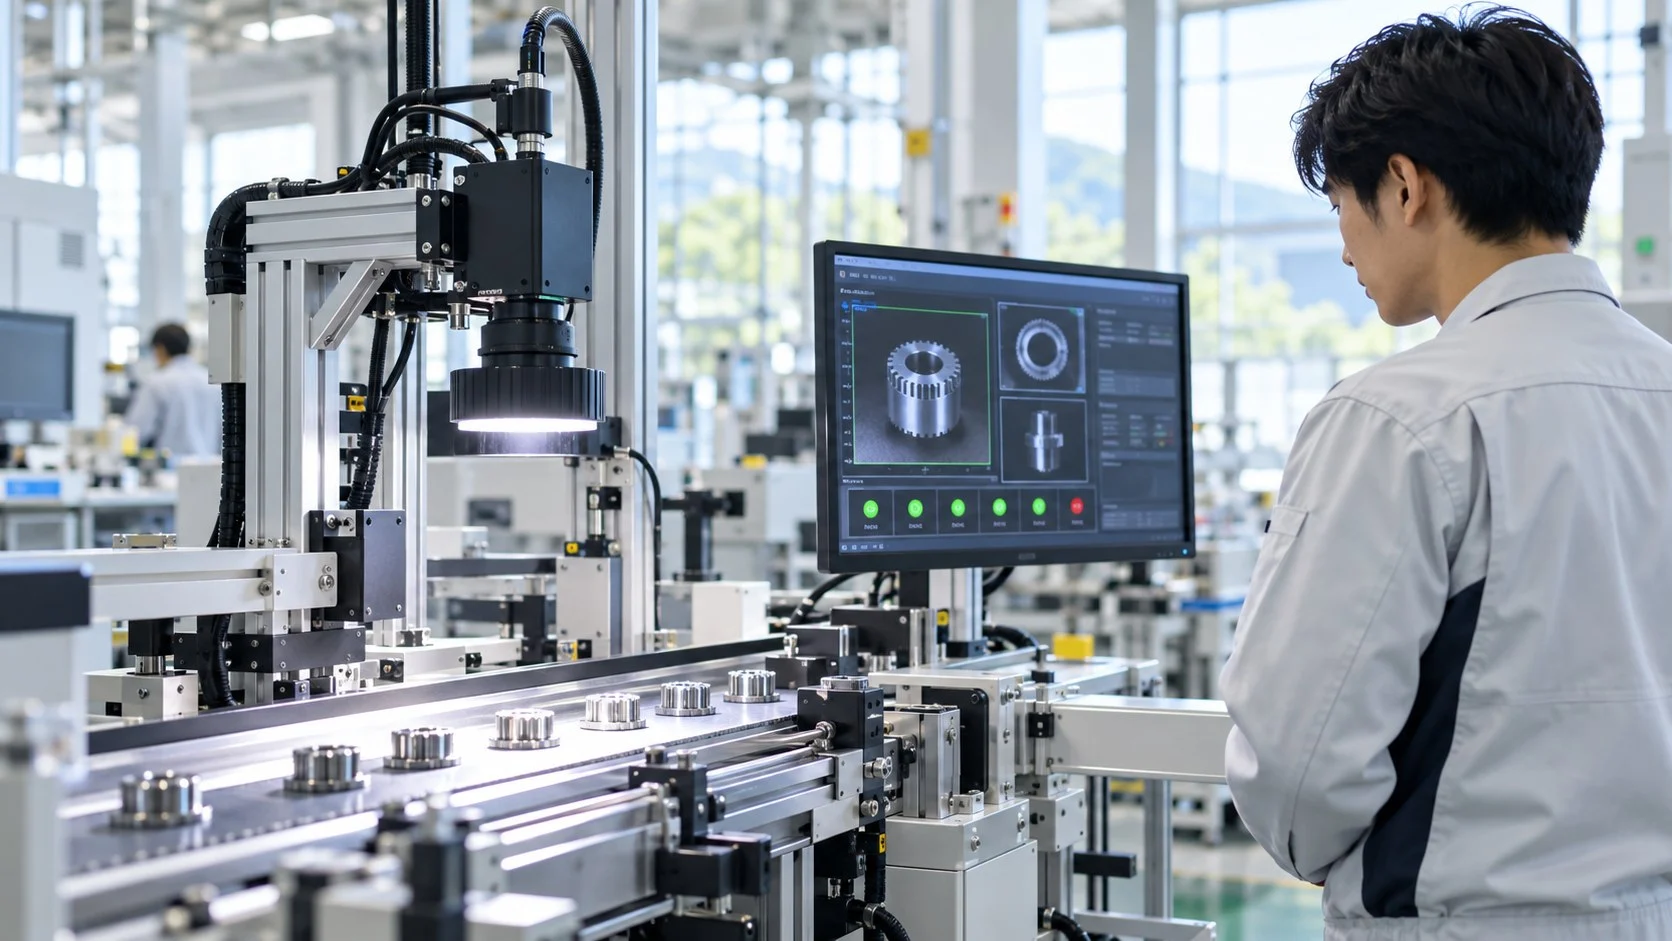
AI外観検査とは、カメラで撮った製品の画像をAIが見て、傷や汚れなどの不良を自動で見分ける検査です。装置は「撮る」「判定する」「知らせる」の3つの部分でできていて、AIが受け持つのは「判定する」部分です。
AIが正しく判定するには、まずカメラと照明で、欠陥が見える画像を撮らなければなりません。画像を撮る仕組みと、AIが良品・不良品を見分ける仕組みは分けて考えます。
AI外観検査とは
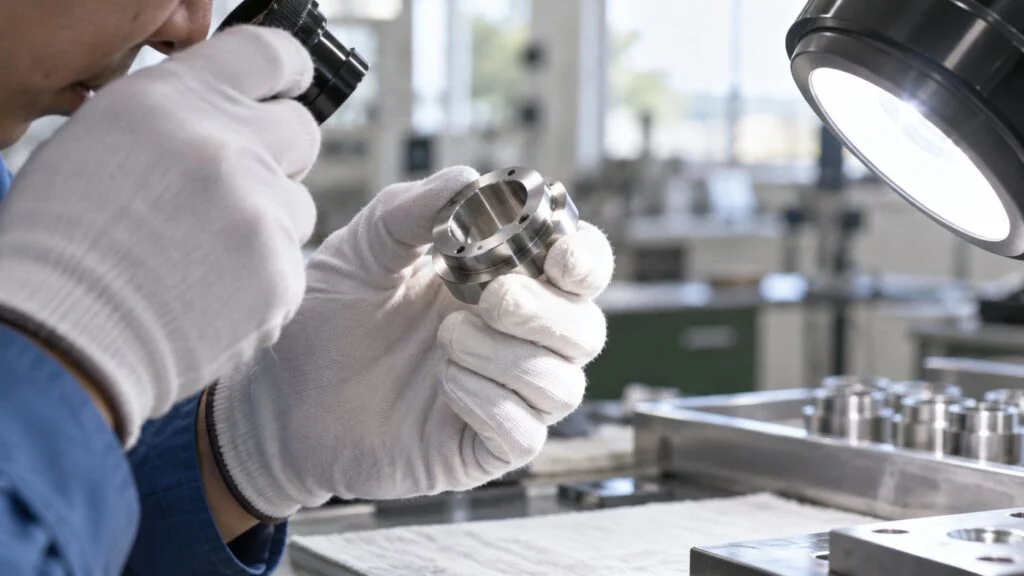
改めて定義すると、AI外観検査はカメラで撮影した製品の画像をAIが解析し、傷や汚れ、欠けなどの外観不良を自動で判定する検査です。これまで人が目で見て行っていた目視検査を、機械に置き換える技術の一つといえます。
より広い言葉に「画像検査」があり、カメラで撮った画像から製品の良否や寸法、有無を判定する検査の総称です。明るさや形のしきい値をあらかじめ人が決めておく従来型の画像処理と、判定のしかたをデータから学ぶAIの両方が含まれます。
つまり、AI外観検査は画像検査の中でも、判定の部分にディープラーニングなどの機械学習を使うものを指します。製品ごとに見え方が微妙に違う自然物や、形の決まらない傷のように、ルールで書き表しにくい対象で力を発揮します。
目視検査には、次のような課題があります。
- 検査員の経験や体調によって判定がばらつく
- 長時間続けると見落としが増える
- 熟練者の育成に時間がかかる
こうした課題に対して、AI外観検査は人の目に頼ってきた判定を、一定の基準で繰り返せる形にするための手段として導入が進み、市場も広がっています。
富士経済の2025年3月の発表によると、画像処理システムのうちAI・ディープラーニング応用製品の世界市場は、2023年、2024年と前年比30%を超えて伸びました。2028年には2024年比88.6%増の594億円に達すると予測されています。
導入のしかたには、生産ラインの中に組み込んで全数を検査するインライン型と、ラインの外に置いた検査台で抜き取った製品や人が持ち込んだ製品を調べるオフライン型があります。量産工程では、インラインで全数を検査できることが画像検査の大きな利点です。
検査できる内容は、大きく次の4つに分けられます。一つの装置で複数を兼ねることも多く、どれを検査したいかによって、カメラや照明の選び方が変わります。
外観の不良だけでなく、有無や位置の確認にも使われます。
※寸法の精密な測定や内部の欠陥には、専用の測定機やX線検査などを組み合わせるのが一般的です。
AI外観検査の仕組み
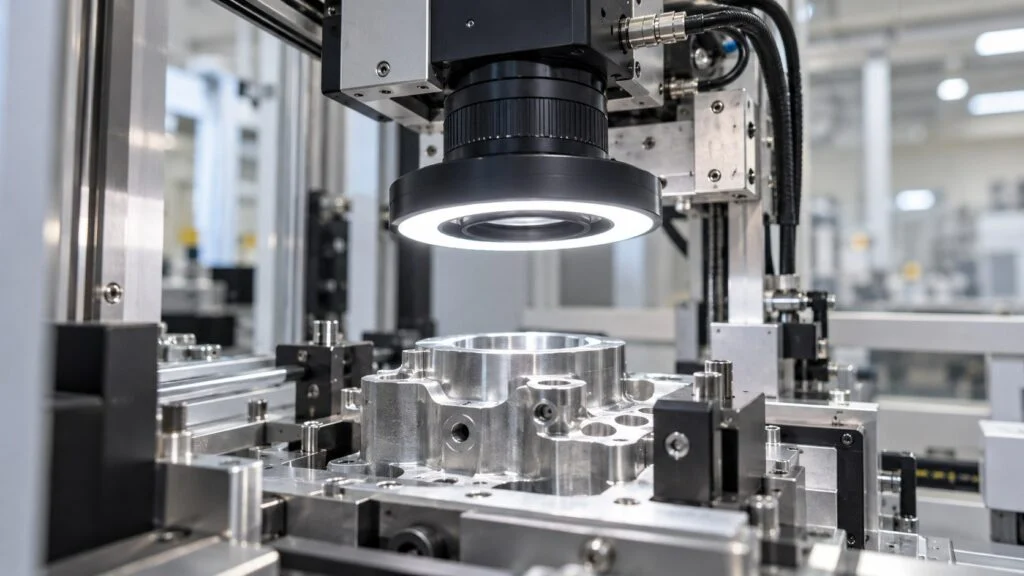
冒頭で触れたように、AI外観検査の装置は「撮る」「判定する」「知らせる」の3つの部分がつながって動きます。見た目はカメラ付きの箱でも、中身はこうした役割に分かれています。
撮像から判定、ラインへの出力までが一続きになっています。
※判定処理はパソコン、産業用コンピュータ、AI機能付きカメラなど、装置によって置き場所が異なります。
撮像部:欠陥を「写す」ところ
撮像部は、カメラ、レンズ、照明の組み合わせでできています。製品がラインを流れてくると、センサーが到着を検知し、そのタイミングでカメラが撮影します。
製品が止まった状態で撮るのか、流れたまま撮るのかによっても、必要な機材は変わります。動いている製品をぶれずに撮るには、露光時間の短いカメラと、強く瞬間的に光る照明を組み合わせるのが一般的です。
撮像の段階で欠陥が写っていなければ、どれほど高性能なAIでも見つけることはできません。画像検査の現場で「検査の出来は撮像で8割決まる」といった言い方がされるのはそのためで、光の当て方や角度の調整に多くの時間がかけられます。
判定部:AIが良否を決めるところ
撮った画像は、まず位置のずれや明るさのむらを補正する前処理にかけられます。そのうえで学習済みのAIモデルに入力して「不良らしさ」を数値として出し、その数値があらかじめ決めた基準(しきい値)を超えるかどうかで良品か不良品かを決めます。
この判定処理は、次の製品が流れてくるまでに終わらせる必要があるため、ラインの速度(タクトタイム)に間に合う処理時間かどうかが装置選びの条件になります。
出力部:ラインとつなぐところ
判定結果は、生産ラインを制御するPLC(プログラマブルロジックコントローラ)に信号として送られます。不良品はエアの吹き付けやロボットでラインから取り除かれ、画像と判定結果は記録として保存されます。
保存した画像は、あとで不良の傾向を分析したり、AIを再学習させたりする材料になります。検査装置は単に不良をはじくだけでなく、品質データを集める入口としての役割も持っています。
AI外観検査の基本原理
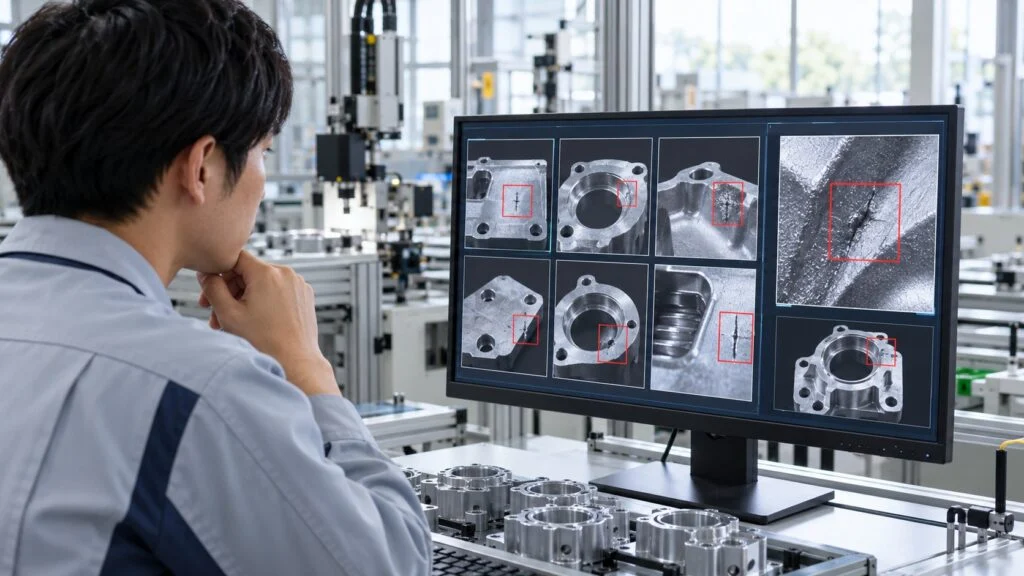
AIがどうやって良品と不良品を見分けているのかは、数式を使わなくても、いくつかの考え方を押さえれば理解できます。
画像は「明るさの数値」が並んだもの
デジタルカメラの画像は、画素(ピクセル)と呼ばれる細かい点の集まりです。モノクロ画像なら、一つひとつの点が0〜255のような明るさの数値を持っており、コンピュータにとって画像とは、この数値が縦横にびっしり並んだ表にすぎません。
傷や汚れは、周りと比べて明るさが急に変わる場所として表に現れます。画像検査とは、この数値の並びの中から「いつもと違う部分」を探す作業だと言い換えられます。
照明で欠陥を浮かび上がらせる
同じ傷でも、光の当て方によって、くっきり写ったりまったく見えなくなったりします。正面から光を当てると表面の色の違いが、斜めから当てると凹凸の影が強調されるといったように、照明の方向や色によって見える欠陥が変わります。
例えばJFEスチールは、2方向から光を交互に当てて撮った画像の差を取ることで鋼材表面の凹凸欠陥を捉える検査技術を開発し、2019年に目視検査の自動化を発表しました。光の工夫だけで、人の目でも見落としやすい欠陥を画像に写し出せることを示す例です。
カメラ・レンズ・照明の組み合わせで、写る欠陥が決まります。
AIは「例」から見分け方を学ぶ
従来の画像処理では、「明るさがこの値より暗い部分が一定の面積を超えたら不良」のように、人が判定のルールを一つずつ書いていました。形や色が決まった工業製品なら、この方法で十分に高い精度が出せます。
一方、ディープラーニングを使ったAIは、良品と不良品の画像を大量に見せることで、見分けるための特徴を自分で見つけ出します。人がルールを書かなくてよい代わりに、どんな例を見せるかが判定の質を左右します。
ディープラーニングのモデルは、最初は線や明暗の境目といった単純な模様に反応し、層を重ねるごとに「細長い擦り傷」「丸い打痕」のような複雑な形を捉えられるようになります。
人が言葉で説明しにくい見分け方でも、十分な例があれば再現できるのがAIの強みです。裏を返せば、学習データに含まれていない不良や撮影条件が大きく変わった画像には弱く、照明が劣化した、製品の色味が変わったといった変化で判定が不安定になることがある点は押さえておきましょう。
学習、評価、運用の3つの段階に分かれます。
※実際には、評価の結果を見て画像集めや撮像条件の見直しに戻ることがよくあります。
良品だけで学ぶ「異常検知」という考え方
製造現場では、不良品はそもそも数が少なく、学習に十分な枚数を集めるのが難しいという悩みがあります。そこで使われるのが、良品の画像だけを学習させ、そこから外れたものを「異常」とみなす方法です。
キユーピーは、食品原料の検査装置でこの考え方を採用しました。2019年の発表では、良品のパターンを学習させて良品以外をすべて不良として検出することで精度が向上したと説明しています。不良の種類を事前に知らなくても対応できる点が、この方式の強みです。
AI外観検査の種類・方式
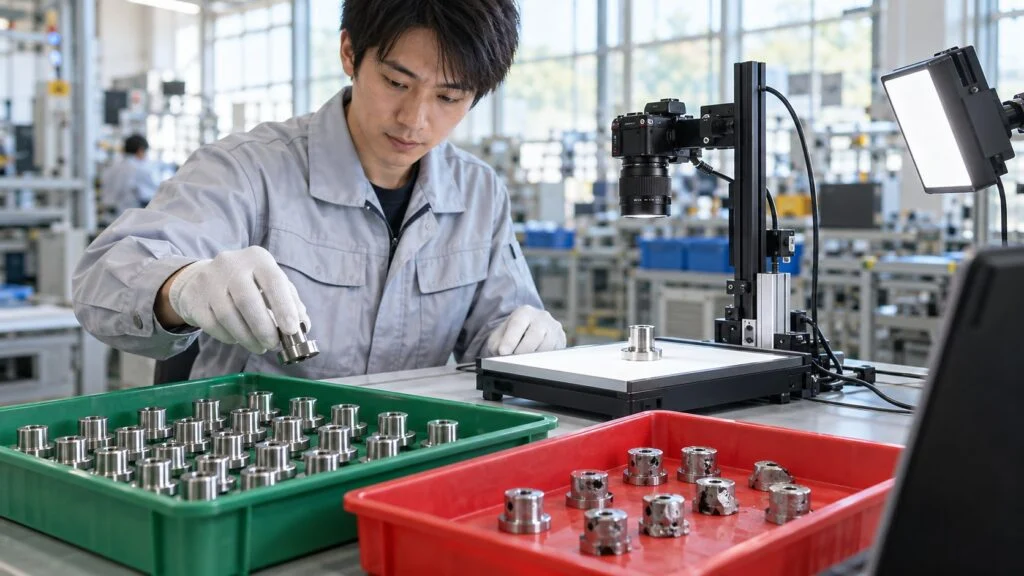
AI外観検査と一口にいっても、AIに何を答えさせるかによって、いくつかの方式に分かれます。検査の目的と、集められるデータの量に合わせて選ぶのが基本です。
分類:良品か不良品かを答える
画像全体を見て、「良品」「不良品」、あるいは「傷」「汚れ」「欠け」といった種類を答える方式です。仕組みが比較的シンプルで判定結果もわかりやすい一方、どこに欠陥があるかまでは示さないため、不良の原因を調べたい場合にはほかの方式と組み合わせることがあります。
欠陥の種類ごとに一定数の画像が必要になるため、立ち上げ時には不良品のサンプルをどれだけ集められるかが課題になりがちです。過去に廃棄せずに保管していた不良品が、学習データとして役立つこともあります。
物体検出・領域分割:欠陥の場所を示す
物体検出は欠陥のある位置を四角い枠で、領域分割(セグメンテーション)は欠陥の形を画素単位で示す方式です。欠陥の大きさや位置によって合否を変えたい場合に向いていますが、学習用の画像には「どこが欠陥か」を細かく描き込む必要があり、データの準備に手間がかかります。
異常検知:良品から外れたものを見つける
前の節で触れた、良品だけを学習する方式で、不良品のサンプルが少ない立ち上げ期や、想定外の不良が起こりうる工程で選ばれることが多くなっています。一方で、良品のばらつきまで「異常」と判定してしまうこともあり、どこまでを正常とみなすかの調整が欠かせません。
従来型の画像処理との組み合わせ
実際の検査装置では、すべてをAIに任せるとは限りません。寸法の測定や部品の有無の確認のように、ルールで確実に判定できる項目は従来型の画像処理に任せ、傷や汚れのように判断が難しい項目だけをAIに任せる構成もよく使われます。
それぞれの得意分野を分担させることで、判定の根拠を説明しやすく、処理も軽い検査システムにできます。方式選びでは、AIを使うこと自体を目的にしないことが大切です。
学習に使うデータの違いが、得意・不得意を分けます。
※実際の装置では、両方の方式を組み合わせたり、従来型の画像処理と併用したりすることも一般的です。
AI外観検査を理解するための基本用語
AI外観検査の資料や打ち合わせでは、画像処理とAIの両方の用語が出てきます。最低限、次の言葉を押さえておくと話についていきやすくなります。
- 学習データ(教師データ):AIに見分け方を覚えさせるための画像と、その正解の組
- アノテーション:画像に「不良」「ここに傷」といった正解の情報を付ける作業
- 推論:学習済みのモデルを使って、新しい画像の良否を判定すること
- しきい値:どの数値から不良と判定するかを決める境目
- 見逃し:不良品を良品と判定してしまうこと。後工程やお客様に不良が流れる原因になる
- 過検出(過剰検出):良品を不良品と判定してしまうこと。歩留まりの低下や再検査の手間につながる
- PoC(概念実証):本格導入の前に、技術的に実現できるかを小規模に確かめること
- エッジAI:クラウドではなく、カメラや現場のコンピュータで推論を行う方式
なかでも大切なのが、見逃しと過検出はトレードオフの関係にあるという点です。しきい値を厳しくすれば見逃しは減りますが、良品まで不良と判定する過検出が増えます。
どちらをどこまで許容するかは、AIの技術者だけでは決められません。製品の用途やお客様との取り決めを踏まえ、品質保証部門と一緒に決めていく項目です。
多くの現場では、まず見逃しをなくすことを優先し、過検出は人の再確認で補うという考え方で運用を始めます。AIが「不良かもしれない」とした製品だけを人が確認すれば、検査員の負担を大きく減らしながら、不良の流出も防げるためです。
AI外観検査のよくある質問
AI外観検査を入れれば検査員は不要になりますか?
多くの現場では見逃しをなくすことを優先し、AIが不良かもしれないとした製品だけを人が再確認する形で運用を始めます。検査員をすぐになくすというより、負担を大きく減らしながら不良の流出を防ぐ使い方が一般的です。
不良品のサンプルが少なくてもAI外観検査は使えますか?
良品の画像だけを学習し、そこから外れたものを異常とみなす異常検知の方式なら、不良品が少ない立ち上げ期でも始められます。ただし良品のばらつきまで異常と判定することがあるため、どこまでを正常とみなすかの調整が欠かせません。
従来の画像処理とAIはどちらを選べばよいですか?
寸法の測定や部品の有無のようにルールで確実に判定できる項目は、従来型の画像処理が向いています。傷や汚れのように判断が難しい項目だけをAIに任せる構成もよく使われ、AIを使うこと自体を目的にしないことが大切です。
AI外観検査の精度を上げるには何が大切ですか?
欠陥が画像に写っていなければAIは見つけられないため、まずカメラ・レンズ・照明で欠陥がはっきり写る撮像条件を探すことが基本です。そのうえで、実際のラインの条件で撮った良品と不良品の画像を集め、正解を丁寧に付けていきます。
導入したあともAIの再学習は必要ですか?
照明が劣化したり製品の色味が変わったりすると、学習時と画像の条件がずれて判定が不安定になることがあります。新しい種類の不良が出たときも含め、保存した画像を使ってモデルを更新していく運用が必要です。
まとめ
- AI外観検査は、カメラの画像をAIが解析して外観不良を自動で判定する検査
- 撮像部・判定部・出力部が連携して動き、欠陥を写す撮像が精度の土台になる
- AIは画像と正解の例から、欠陥を見分ける特徴を自分で学ぶ
- 不良品も学ぶ方式と、良品だけを学ぶ異常検知の方式を目的に応じて使い分ける
- 見逃しと過検出のバランスは、品質基準と合わせて決める必要がある
AI外観検査が注目されている理由や従来の画像処理との違いはAI外観検査が注目される背景と従来技術との違いで解説しています。具体的な使われ方と事例はAI外観検査の主な用途と導入事例をご覧ください。
撮像に使うカメラや計測の基礎はセンサー・計測、検査結果を扱う立場からは品質保証・品質管理とはも参考になります。
AI・画像検査のほかの記事については、AI・画像検査の技術ページから関連記事もあわせてご覧ください。
出典
出典・参考資料(3件)を開く出典・参考資料を閉じる
- AI・ディープラーニング応用製品の市場予測:富士経済「スマートファクトリーの“眼”として導入加速 画像処理システムの世界市場を調査」(2025年3月7日)
- 食品原料のAI検査:キユーピー「AIを活用した原料検査装置をグループに展開」(2019年2月13日)
- 鋼材の画像式表面検査:JFEスチール「新画像式表面検査技術の開発により、業界初の黒皮鋼材表面検査自動化を実現」(2019年11月14日)
TOOLS & SERVICES
製造業で働く人の、仕事の道具・サービス紹介
これからの働き方、資格の勉強、打合せの記録。MONOSCOPE で紹介している3つです。
 CAREER社外の仕事を知りたい転職・キャリアガイド今の会社で続けるか、社外にも目を向けるか。考える視点と転職サービスの紹介。仕事と働き方を考える ›
 LICENSE仕事に関わる資格を学びたいSAT電験三種・エネ管・QC検定など。職種から資格を選べる表と受講料の比較。SATの対象資格を見る ›
 RECORD打合せを記録したいPLAUD録音から文字起こし・要約まで。3機種の選び方と業務で使う前の確認表。PLAUDの使い方を見る ›
NEWSLETTER
品質保証・品質管理の記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
品質保証・品質管理を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›