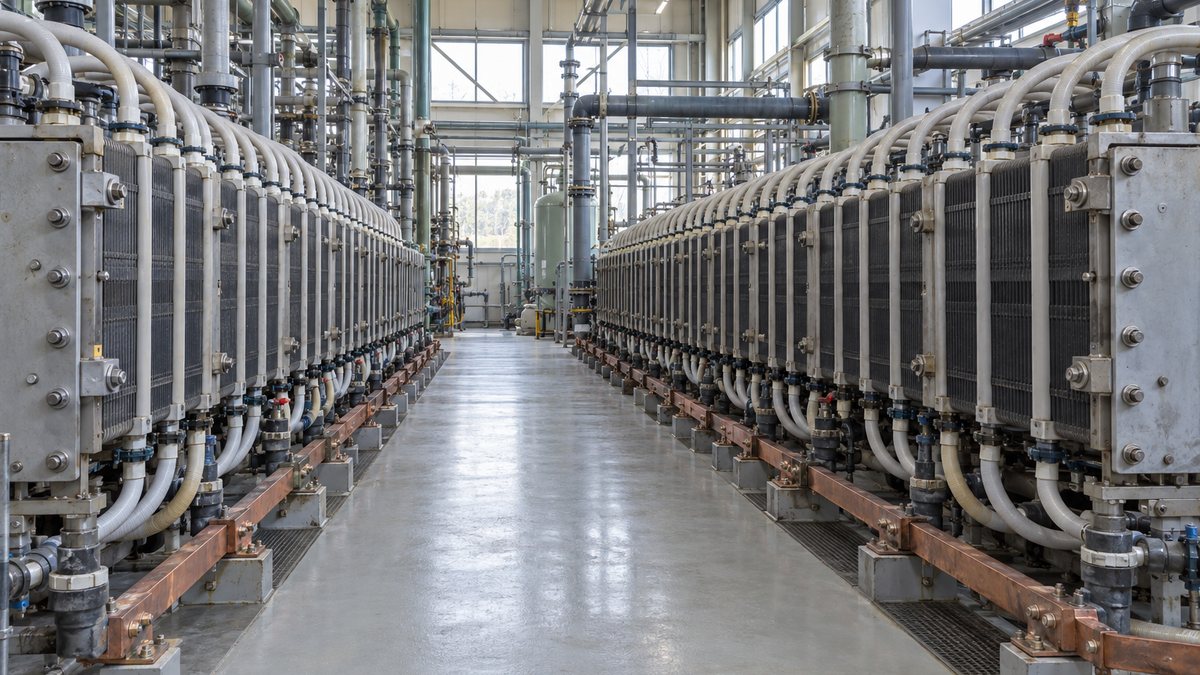
塩ビ管や水道水の消毒に使う塩素と、紙やアルミニウム、石けんの製造に欠かせない水酸化ナトリウムは、同じ電解槽から同時に生まれます。その方法がイオン交換膜法で、陽イオンだけを通す膜で槽を仕切り、食塩水を電気分解して水酸化ナトリウム・塩素・水素をつくる食塩電解の方式です。
全体の反応式は 2NaCl+2H2O→2NaOH+Cl2+H2 で、日本では1999年に水酸化ナトリウム(か性ソーダ)の製法がすべてこの方法に切り替わりました。1つの反応から3つの製品が決まった比率で同時にできるので、どれか1つだけを増やすことはできません。
この記事では、食塩電解のねらいと陽極・陰極の反応式、膜が Na+ だけを通す仕組みと膜を使う理由を整理します。そのうえで、実際の工場の工程と設備、水銀法・隔膜法からの転換と電力の計算、塩素・水素の使い道と省エネの技術へと進みます。
水酸化ナトリウムをつくる食塩電解(電気分解)のねらい
工業的な製法には、安く大量に手に入る原料から価値の高い製品をつくるという共通の考え方があります。水酸化ナトリウムの原料は食塩(塩化ナトリウム)と水と電気で、食塩はアンモニアソーダ法(ソルベー法)でも使われる最も身近な化学原料の一つです。
日本で消費される塩の77%(2023年度)はソーダ工業向けで、この原料の塩はすべて海外から輸入されています。輸入した塩を水に溶かした食塩水が電解槽に入り、直流の電気を流すだけで、塩と水が3つの製品に分かれます。
食塩・水・電気を入れると、水酸化ナトリウム・塩素・水素が決まった比率で同時にできます。
※数字は質量比(日本ソーダ工業会)。反応式 2NaCl+2H2O→2NaOH+Cl2+H2 の物質の質量 80.00:70.90:2.02 と一致します。
食塩電解の特徴は、1つの反応から性質のまったく違う3つの製品が決まった比率でできることです。水酸化ナトリウムだけ、塩素だけを増やすことはできないので、両方の需要を見ながら操業する食塩電解の業界は「バランス産業」と呼ばれています。
陽イオン交換膜法の様子(電解槽と電子の流れ)
電気分解では、直流電源の正極につないだ電極を陽極、負極につないだ電極を陰極と呼びます。電源は陽極から電子を引き抜いて陰極へ送り込むので、陽極では酸化(電子を失う反応)、陰極では還元(電子を受け取る反応)が起きます。
イオン交換膜法の電解槽は、陽イオン交換膜で陽極室と陰極室に分かれています。陽極室には濃い食塩水、陰極室には薄い水酸化ナトリウム水溶液を流し、それぞれの極でどの物質が電子をやり取りするかを考えると、反応式が決まります。
陽極の反応:塩化物イオンが酸化されて塩素になる
陽極で電子を放す候補は、電極そのもの、溶液中の塩化物イオン(Cl−)、水の3つです。白金や炭素、酸化物で表面を覆った金属のように溶け出さない電極では電極自身は反応せず、濃い食塩水にたくさんある Cl− が電子を放して塩素になります。
電子を放すのは Cl− なので、還元剤としてはたらくのは陽極ではなく Cl− のほうです。陽極は Cl− から電子を受け取って導線へ送り出す場所だと考えると、酸化剤と還元剤を取り違えずに済みます。
実際の工場の陽極は、チタンの板に酸化ルテニウムや酸化イリジウムを塗った金属電極です。消耗しにくく塩素を優先して発生させる性質を持ちますが、水が酸化されて酸素ができる副反応もわずかに起こるため、塩素ガスには0.5〜2.0%の酸素が混じります。
陰極の反応:水が還元されて水素とOH−ができる
陰極で電子を受け取る候補は、ナトリウムイオン(Na+)と水です。ナトリウムはイオン化傾向がきわめて大きく、Na+ は水溶液中では電子を受け取らないので、代わりに水が還元されて水素が発生し、水酸化物イオン(OH−)が残ります。
水が関わるこの式は、暗記しなくても組み立てられます。まず電子を受け取れる H+ で 2H++2e−→H2 と書き、陰極室は塩基性で H+ がほとんどないので、両辺に 2OH− を足して左辺を水にまとめます。
工場の陰極はニッケルで、表面に触媒を塗って水素を出しやすくし、余分にかかる電圧(過電圧)を減らしています。陰極室で生じた OH− は、膜を通ってきた Na+ と合わせて、濃度30%余りの水酸化ナトリウム水溶液として取り出されます。
簡単な図で見るイオン交換膜法
2つの極の反応をつなぐのが、陽極室から陰極室へ移る Na+ です。陽極室では Cl− が塩素になって陽イオンが余り、陰極室では OH− が増えて陽イオンが足りなくなるので、電場に引かれた Na+ が膜を通って陰極室へ移動します。
電子は導線を、Na+ は膜を通り、陽極室で塩素、陰極室で水素と水酸化ナトリウムができます。
※陽極は電源の正極、陰極は負極につなぎます。陽極室を出る薄くなった食塩水は塩を溶かし足して戻し、陰極室には純水を足して濃度を保ちます。
陽極室を出る食塩水は濃度が下がっているので、工場では塩を溶かし足してもう一度電解槽に戻します。陰極室では Na+ と OH− がそろって水酸化ナトリウムになり、発生した水素とともに陰極室の出口から取り出されます。
全体をまとめた反応式
電気分解も酸化還元反応なので、陽極と陰極で受け渡す電子の数をそろえて2つの式を足せば、全体の式になります。どちらの式も電子2個なのでそのまま足し、陰極室に移って OH− と組になる Na+ を両辺に書き加えると、化学反応式が完成します。
この式から、水酸化ナトリウムを1tつくると塩素が約0.89t、水素が約25kg同時にできることが分かります。電子1molにつき水酸化ナトリウム1molという関係は、後の章で製品1tあたりの電力を計算するときの土台になります。
陽イオン交換膜とは?
陽イオン交換膜は、陽イオンを通して陰イオンを通しにくい高分子の膜です。膜の骨格にはマイナスの電荷を持つ原子団(スルホン酸基 −SO3− やカルボン酸基 −COO−)が固定されており、陰イオンは反発ではじかれ、陽イオンは負の電荷に引き寄せられながら膜の中を渡っていけます。
食塩電解の膜は、片側が塩素、反対側が濃いアルカリという厳しい条件に何年も耐えなければなりません。そのため骨格には塩素や強アルカリに強いフッ素系(パーフルオロ系)の高分子が使われ、PTFE(フッ素樹脂)の繊維で補強されています。
実際の膜は、性質の違う2つの層を貼り合わせた構造です。陽極側のスルホン酸の層は電気を通しやすく強度を受け持ち、陰極側のカルボン酸の層は Na+ を選んで通しながら、OH− や Cl− の移動を強く抑えます。
膜に固定されたマイナスの基が陰イオンをはじき、Na+ だけが陽極側から陰極側へ渡ります。
※実際の膜はフッ素系高分子の2層膜で、PTFE の繊維で補強されています。OH− の逆移動はわずかに残ります。
Na+ は単独ではなく、Na+ 1molあたり3.5〜4.5molの水を連れて膜を通ります。陰極室の水の一部はこうして運ばれてくるので、工場では陰極室に純水を足しながら、水酸化ナトリウムの濃度を32%前後に保って運転しています。
陽イオン交換膜を使う理由
陽イオン交換膜の役割は、陽極室と陰極室の液が混ざらないようにしながら、反応をつなぐ Na+ だけを通すことです。膜がないと何が起きるかを陽極側・陰極側の順に見ると、膜1枚で効率と品質の両方を守っていることが分かります。
陰イオンが逆向きに移ると、電気がむだになり、製品の純度も下がります。
※膜は陽極室の塩素と陰極室の水素を別々の配管で取り出せるように仕切る役目も兼ねています。
OH−が陽極側に流れ込むのを防ぐ
陽極で発生した塩素の一部は水に溶け、塩酸と次亜塩素酸に変わります。この反応は可逆なので、陽極室の液の中では、塩素と塩酸・次亜塩素酸が釣り合った状態で存在しています。
ここに陰極室の OH− が流れ込むと、塩酸や次亜塩素酸と中和し、せっかくできた OH− が消えてしまいます。さらに次亜塩素酸から塩素酸イオンができたり、陽極で酸素が発生したりして、流した電気の一部が製品にならずに失われます。
膜を使っても OH− の逆移動は完全には止まらず、この影響で水酸化ナトリウムの電流効率は3〜7%下がるとされています。逆に、水酸化ナトリウム水溶液に塩素を吸収させるこの反応をわざと使ってつくるのが、消毒や漂白に使う次亜塩素酸ナトリウムです。
Cl−が陰極側へ流れ込むのを防ぐ
陽極室の Cl− が陰極室に入ると、取り出す水酸化ナトリウムに塩化ナトリウムが混ざって純度が下がります。膜法の50%品に含まれる塩化ナトリウムは約50mg/kgで、多孔質の隔膜で仕切る方式の約10,000mg/kgと比べておよそ200分の1です。
膜には、陽極の塩素と陰極の水素を分けておく役目もあります。塩素と水素は混ざると爆発的に反応するため、2つの気体をそれぞれの室から別々の配管で取り出せることは、設備の安全の面でも欠かせない条件です。
実際の食塩電解工場の工程と設備
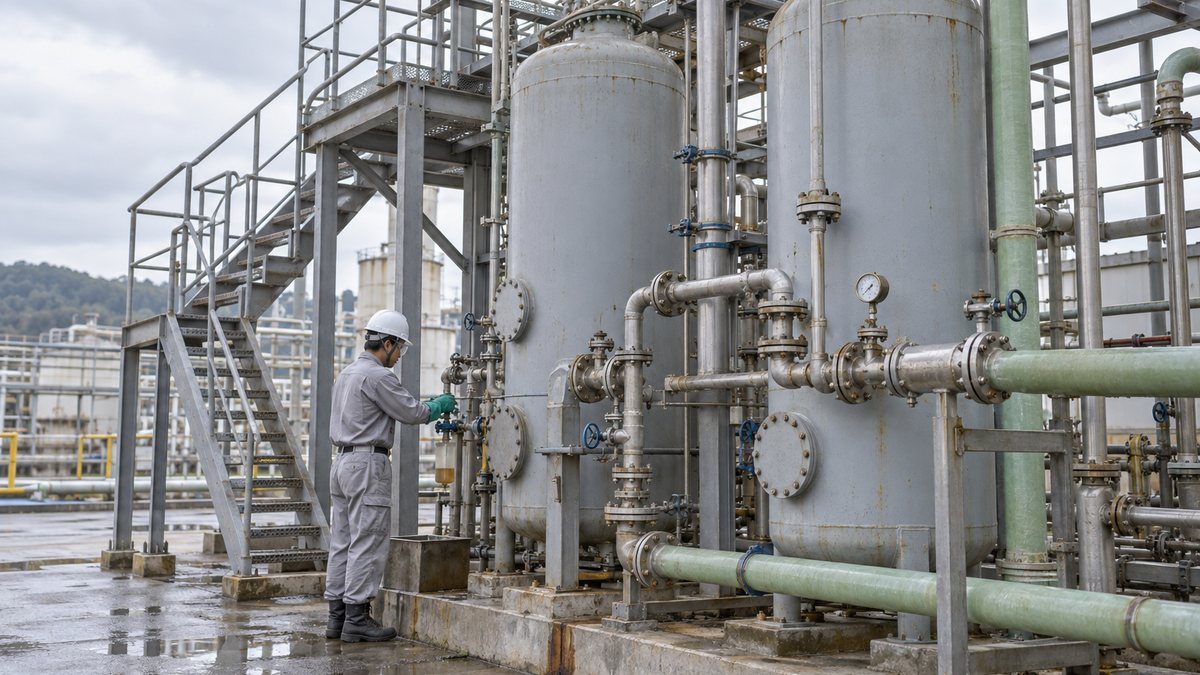
実際の工場は電解槽だけでなく、塩を溶かして精製する設備、水酸化ナトリウムを濃縮する設備、塩素と水素を処理する設備がつながったプラントです。
国内には電解ソーダの工場が22社29か所あり、塩素の約75%はガスのまま配管で塩化ビニルなどの工場へ送られるため、電解工場は塩素を使う工場と隣り合って建てられます。
塩水を ppb の水準まで精製してから電解し、製品ごとに濃縮・乾燥して送り出します。
塩水の精製:カルシウムとマグネシウムをppbまで減らす
輸入した塩には、カルシウムやマグネシウム、硫酸イオン、金属などの不純物が含まれています。一次精製では塩水に炭酸ナトリウムと水酸化ナトリウムを加え、炭酸カルシウムや水酸化マグネシウムとして沈殿させてから、ろ過で取り除きます。
イオン交換膜法では、さらにキレート樹脂の塔に通す二次精製が欠かせません。カルシウムとマグネシウムの合計を20μg/L(20ppb)未満まで下げるのが目安で、わずかでも残ると膜の中や表面で析出し、電圧が上がって電流効率が落ちます。
キレート樹脂は、金属イオンをはさみ込むように捕まえる樹脂で、ボイラーの給水を軟水にするボイラー水の水処理と同じイオン交換の考え方です。樹脂は高純度の塩酸と水酸化ナトリウムで定期的に再生し、2つの塔を切り替えながら止めずに運転します。
電解槽と膜・電極
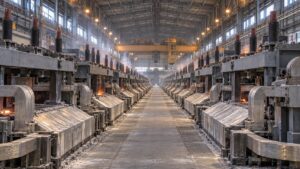
電解槽は、陽極・膜・陰極を組み込んだセルを数十から百数十枚も重ねた構造です。セルを電気的に直列につなぐ複極式が主流で、EU の資料が示す典型例は、電流密度6.0kA/m²、セル電圧3.2Vの運転です。
新しい高性能の膜では、極の間をほぼゼロにしたセルで、6.0kA/m²・約3.0V、電流効率95%超という値が示されています。膜と電極は数年ごとに交換する消耗品で、膜の寿命は3〜5年ほどとされています。
この膜と電解槽は、日本企業が強みを持つ分野です。旭化成は、このプロセスを1975年に販売開始し、世界で初めて商業ベースで稼働させたと述べており、EU の資料も最初の工業規模の膜法プラントは1975年に日本で設置されたと記しています。
旭化成の発表では、世界30か国、170以上の電解プラントに採用されています(2025年10月時点)。川崎製造所では、食塩電解と水電解向けの電解用枠・膜の新工場を2028年度に稼働させる計画だと発表しています。
AGC もフッ素系のイオン交換膜「フレミオン」を手がけています。同社の登録資料によると、2011年に不純物に強く低電圧の「F-8080」を開発し、2019年にさらに低電圧・低消費電力の「F-9010」を開発・上市しました。
濃縮と塩素・水素の処理
電解槽から出る水酸化ナトリウムは濃度30〜33%で、多くは蒸気で水を蒸発させ、50%まで濃縮してから出荷されます。濃縮では熱交換器で蒸気の熱を液に渡し、一部は濃度96%以上の固形品(フレークや粒状)にも加工されます。
陽極室から出る塩素は湿ったガスなので、冷却・乾燥してから圧縮し、配管で隣の工場へ送るか、液化して液体塩素にします。水素は純度99.9%を超える高品質のガスで、工場内で燃やして蒸気をつくる燃料や、化学品の原料として使われます。
水銀法・隔膜法からイオン交換膜法へ
3つの製法の違い
食塩電解には、陽極室と陰極室の分け方が違う3つの方式があります。水銀法は陰極の水銀にナトリウムを溶かし込んで(アマルガム)取り出し、隔膜法はアスベストなどの多孔質の隔膜で仕切り、イオン交換膜法は陽イオン交換膜で仕切ります。
| 項目 | 水銀法 | 隔膜法 | イオン交換膜法 |
|---|---|---|---|
| 陽極と陰極の分け方 | 仕切りなし(陰極の水銀に Na を溶かし込む) | アスベストなどの多孔質の隔膜 | 陽イオン交換膜(フッ素系) |
| 陰極 | 水銀 | 鋼(活性化ニッケル被覆) | ニッケル(触媒被覆) |
| 電解でできる NaOH | アマルガムを水と反応させて50% | 10〜12%(濃縮が必要) | 30〜33%(濃縮して50%) |
| 50%品中の NaCl | 約50 mg/kg | 約10,000 mg/kg | 約50 mg/kg |
| セル電圧 | 3.15〜4.80 V | 2.90〜3.60 V | 2.35〜4.00 V |
| 電解の電力(EU平均) | 3,424 kWh/t-Cl2 | 2,807 kWh/t-Cl2 | 2,618 kWh/t-Cl2 |
| 日本での状況 | 1986年までに全廃 | 1999年度で生産終了 | 1999年に全量へ(統計上の100%は2000年度) |
水銀法は濃い水酸化ナトリウムを直接つくれる一方で、有害な水銀を使い、電力も多く要ります。隔膜法は液が隔膜を通り抜けるので製品に塩化ナトリウムが多く残り、純度と電力の両方で優れるイオン交換膜法が、1990年代以降の世界の標準になりました。
日本が水銀法を全廃した経緯
日本の食塩電解は1949年頃まで隔膜法と水銀法が拮抗し、その後は水銀法が主流になりました。ところが1973年に水銀問題が起きて政府が水銀を使わない製法への転換を決め、業界は1986年までにすべての水銀法を隔膜法やイオン交換膜法に切り替えました。
切り替え先の隔膜法は品質とコストに課題があり、業界は新しいイオン交換膜法の開発に総力で取り組みました。製法転換に3,000億円超を投じる中で、膜法は1979年から商業生産に採用され、1999年に国内の製法はすべてイオン交換膜法になりました(日本ソーダ工業会の沿革)。
海外では隔膜法や水銀法も残っていますが、水銀に関する水俣条約の附属書Bで、塩素アルカリ(苛性ソーダ)製造に水銀を使うことの廃止期限が2025年と定められました。日本が先に進めた転換と、そこで育った膜や電解槽の技術が、世界の工場の切り替えを支えています。
電力原単位を計算する
食塩電解では電力が製造コストの約5割を占め、2023年度の電解ソーダ工業の電力消費は約87億kWhでした。製品1tあたりの電力(電力原単位)は流れる電気量とセル電圧から計算でき、工場の電力コストを左右する数字として日々管理されています。
計算の手順は、つくる水酸化ナトリウムの物質量から必要な電子の量を出し、ファラデー定数で電気量に直してから、セル電圧を掛けて電力量にする流れです。ここでは水酸化ナトリウム1tを、セル電圧3.0V・電流効率95%でつくる場合を考えます。
答えの約2,120kWhのうち、理論上どうしても必要な分は約1,570kWhで、残りは電極の過電圧や膜・液の電気抵抗、副反応による損失です。セル電圧を0.1V下げるだけで1tあたり約70kWh減る計算になり、膜や電極の改良がそのまま電力の削減につながります。
塩素1tあたりの電力は、イオン交換膜法が3つの製法の中でいちばん少なくなっています。
※EU・EFTA の工場の2008年の実績(交流の電力、電解だけ)。出典:EU「Best Available Techniques Reference Document for the Production of Chlor-alkali」(2014年)。
購入電力による CO2 は、Scope1・2・3のうち Scope2 として数えられます。電力を大量に使う食塩電解では、電力原単位を下げることが、そのまま工場の排出量の削減にもつながります。
塩素・水素の使い道と省エネの次の一手
水酸化ナトリウムと塩素の用途
水酸化ナトリウムは、強いアルカリ性を生かして中和・溶解・精製・漂白などに使われる基礎素材です。ボーキサイトからアルミナを溶かし出すアルミニウム製錬の前工程をはじめ、化学繊維、石けん・洗剤、紙パルプ、上下水道や排水の処理まで用途は広がっています。
塩素は、発生量の約75%がガスのまま配管で送られ、塩化ビニルや溶剤などの製造に使われます。残り約25%は液体塩素・塩酸・次亜塩素酸ナトリウム・高度さらし粉になり、ウレタン樹脂やエポキシ樹脂、合成ゴムの原料や水道水の殺菌にも欠かせません。
塩化ビニル樹脂は、エチレンと塩素からつくる樹脂です。日本では1965年に塩素の需要が水酸化ナトリウムの需要を上回り、いまも塩素の需要寄りに操業して、余る水酸化ナトリウムを輸出することで釣り合いをとっています。
日本ソーダ工業会の統計では、2025年度の水酸化ナトリウムの国内生産は約367万t(97%換算)、輸出は約47万tでした。製品の行き先が樹脂・紙・アルミ・水処理と幅広いため、ソーダ工業の動きはその国の産業活動を映す目安の一つとされています。
副生水素の利用
食塩電解の水素は、水酸化ナトリウム1tあたり約280Nm³(標準状態の体積)発生し、純度は99.9%を超えます。副生水素は電解槽から出るままで純度が高く、燃料電池の燃料に向くのが強みです。
山口県周南市にあるトクヤマの徳山製造所では、2021年からパナソニックの純水素型燃料電池6台をこの副生水素で動かす実証が行われ、電気を事務所で、熱をお湯として使いました。白金触媒が一酸化炭素に弱い燃料電池と、副生水素は相性のよい組み合わせです。
アンモニア工場で使う水素は、ハーバーボッシュ法の原料として天然ガスを改質してつくるのが一般的です。副生水素は量こそ限られますが、すでに工場で生まれている水素なので、液化水素などの新しい供給網と並ぶ身近な水素源になります。
酸素陰極(ガス拡散電極)による省エネ
さらに電力を減らす技術が、陰極で水素を出す代わりに酸素を還元する酸素陰極です。陰極に純酸素を送り込み、水素の代わりに OH− だけをつくるので、セル電圧が約1V下がり、電解の電力を約30%減らせます。
酸素陰極は、気体の酸素を細かな孔から触媒まで届ける多孔質のガス拡散電極で、アルカリ形燃料電池の正極を電解槽に組み込んだものにあたります。ドイツでは2011年に塩素年2万tの工場が稼働し、日本でも1990年代から国と日本ソーダ工業会がガス拡散電極法の開発に取り組みました。
ただし日本では、水素の需要の高まりもあり、現在も水素を取り出せるイオン交換膜法が主流です。電力を減らすか水素を売るかの答えは電気料金や水素の価値で変わるので、酸素陰極は脱炭素の進み方とあわせて選ばれていく技術です。
イオン交換膜法のよくある質問
食塩水の電気分解で金属ナトリウムができないのはなぜですか?
ナトリウムはイオン化傾向がきわめて大きく、水溶液の中では Na+ よりも水のほうが先に還元されて水素になるためです。金属ナトリウムは、水を含まない溶かした塩化ナトリウムを電気分解する融解塩電解でつくられます。
教科書では陽極に炭素を使うのに、工場では使わないのですか?
以前は黒鉛の陽極も使われましたが、削れた粒子で隔膜が90〜100日ほどで詰まるなどの問題がありました。隔膜法の工場も2011年時点ではすべてチタンに酸化物を塗った金属陽極に替わっており、イオン交換膜法も同じ金属陽極を使います。
水酸化ナトリウムはなぜ50%の水溶液で売られることが多いのですか?
国内の水酸化ナトリウムの多くは、濃度50%の液体として出荷され、タンクローリーやタンクとポンプで扱えます。50%液は約10℃で固まるので、寒い時期は配管やタンクの保温が欠かせず、固形品はフレークや粒状で別に販売されています。
イオン交換膜法とアンモニアソーダ法(ソルベー法)の違いは何ですか?
イオン交換膜法は食塩水を電気分解して水酸化ナトリウムと塩素をつくり、アンモニアソーダ法は食塩・アンモニア・二酸化炭素から炭酸ナトリウム(ソーダ灰)をつくります。原料の食塩は同じでも製品が違い、日本では1966年にアンモニアソーダ法系の水酸化ナトリウムの生産が終わりました。
まとめ
- イオン交換膜法は、陽イオン交換膜で仕切った電解槽で食塩水を電気分解し、水酸化ナトリウム・塩素・水素を同時につくる食塩電解の方式
- 陽極では Cl− が酸化されて塩素、陰極では水が還元されて水素と OH− ができ、全体は 2NaCl+2H2O→2NaOH+Cl2+H2
- 膜は Na+ だけを陰極室へ通し、OH− の逆流による効率の低下と、Cl− の混入による純度の低下を防ぐ
- 実際の工場は塩水をキレート樹脂で ppb まで精製し、フッ素系の2層膜とチタン陽極・ニッケル陰極の複極式電解槽で運転する
- 日本は1986年までに水銀法を全廃し、1999年に全量がイオン交換膜法に。NaOH 1tの電力は計算で約2,120kWhで、副生水素の利用や酸素陰極が次の論点
イオン交換膜法は、電気分解の半反応式と膜の性質という化学の基本が、塩ビや紙、アルミニウムを支える工場の仕組みにそのままつながる技術です。硫酸をつくる接触法もあわせて読むと反応と設備の関係がつかみやすく、素材メーカーの位置づけは化学業界のサプライチェーンで確かめられます。
出典
出典・参考資料(11件)を開く出典・参考資料を閉じる
- 反応・膜・電極・運転条件・製法別の電力・酸素陰極:European Commission JRC「Best Available Techniques (BAT) Reference Document for the Production of Chlor-alkali」(2014年)
- 日本の製法転換の歴史:日本ソーダ工業会「ソーダ工場の歴史」
- 製品の比率・工場数・電力のコスト:日本ソーダ工業会「ソーダ工業の概要」
- 塩・電力の消費量、製品の用途:日本ソーダ工業会「ソーダ製品の説明」
- 水酸化ナトリウムの生産・輸出:日本ソーダ工業会「統計」、「需給推移」
- 50%液の凝固点:日本ソーダ工業会「Q&A」
- 水銀法の廃止:環境省「水銀に関する技術」、Minamata Convention on Mercury(条約本文、附属書B)
- AGC のイオン交換膜:環境インフラ展開プラットフォーム 環境技術リスト No.120「苛性ソーダ製造用イオン交換膜」(AGC)
- 旭化成の食塩電解プロセス:旭化成「食塩電解事業50年」(2025年10月)、旭化成 ニュースリリース(2026年8月19日)
- 副生水素の燃料電池実証:パナソニック ニュースリリース(2021年9月14日)
- ファラデー定数:NIST「CODATA Value: Faraday constant」
NEWSLETTER
生産技術・化学・樹脂・ゴムの記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
生産技術を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›