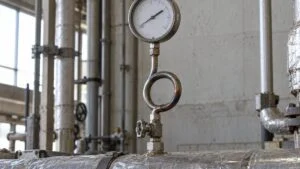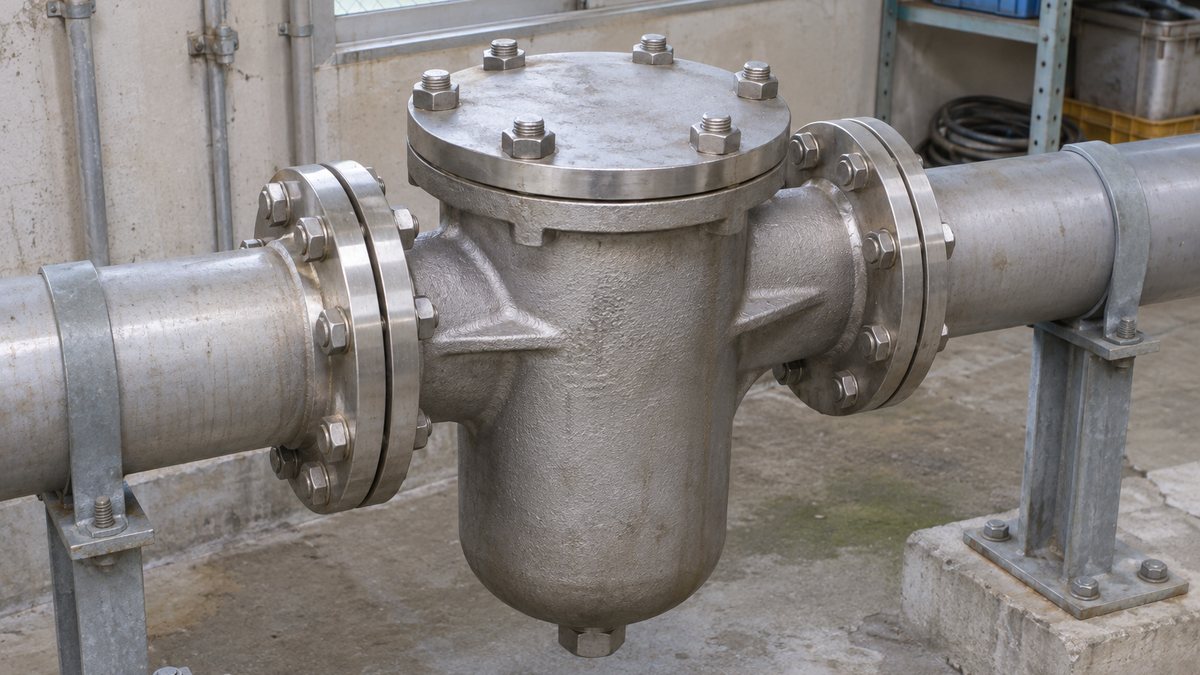
ストレーナに差圧計をつけるのは、入口と出口の圧力差から、網の目詰まりを運転中に見つけるためです。清浄なときの値と比べれば、流れにくさの変化を捉え、清掃を計画できます。
ただし、差圧は網に付いたゴミの量を直接測る値ではありません。流量が変わっても差圧は変化するため、圧力差と流れの状態を一緒に読むことが、保全の判断を誤らない基本になります。
差圧が高いときだけでなく、低いのに流れない場合や、定期点検を続ける理由も扱います。
ストレーナとは
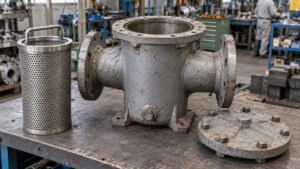
ストレーナは、液体や気体に混じった固形異物を網で捕捉する機器です。配管内のさびやスケール、施工時の溶接くずなどを受け止め、下流の弁や熱交換器を異物による損傷から守ります。
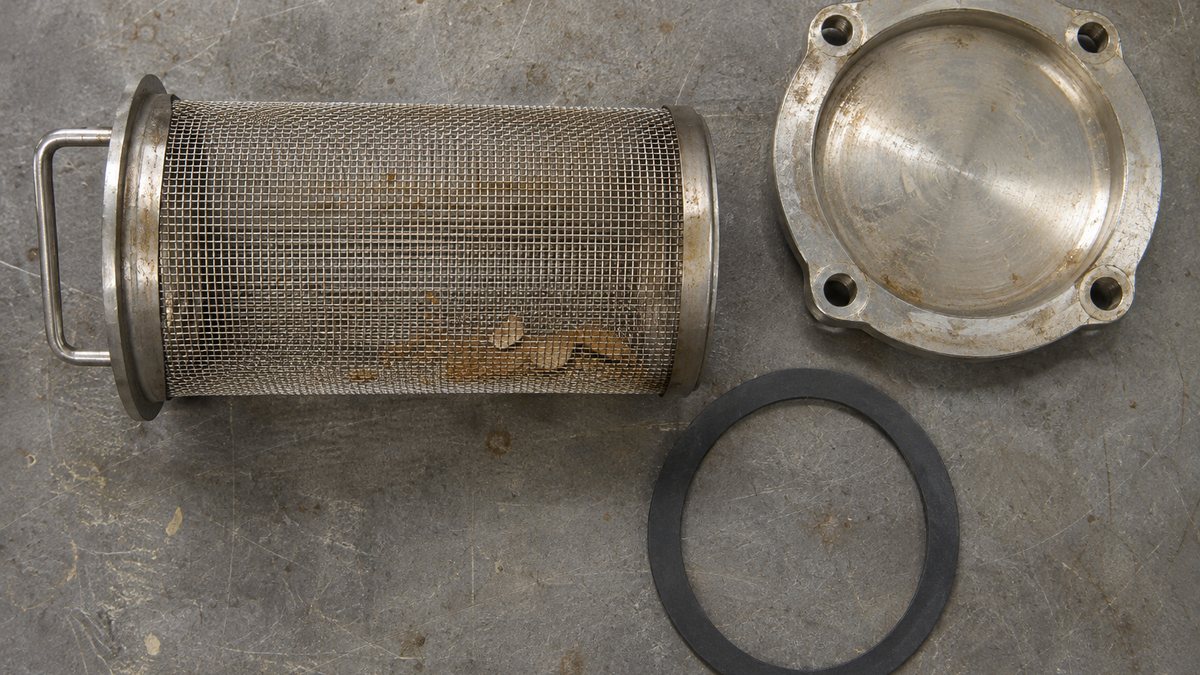
内部の網はスクリーンと呼ばれ、穴より大きい異物を流れから分けます。液体や気体そのものを清浄化する万能な装置ではなく、溶け込んだ物質や網を通過する小さな粒子は、そのまま下流へ流れます。
図1:異物を受け止めるスクリーンの断面
内側から外側へ流れるバスケット形を模式化しています。入口は網の開口につながり、網を通過した流体が出口へ進みます。
入口側と出口側は仕切られています。模式図のため、製品ごとの流路や網の支持構造は異なります。
捕捉する異物が増えると、流体が通れる網の有効面積が減ります。同じ量を流すために必要な圧力差が大きくなるので、この変化を清掃の手掛かりにするのが差圧監視の考え方です。
網目は守りたい機器に合わせ、ストレーナーのメッシュサイズと目開きから選びます。細かい網を付ければ十分という判断は避け、必要な捕捉性能と圧力損失、清掃に必要な間隔を合わせて設計します。
スクリーンが清浄でも、本体の曲がりや網を通る抵抗によって圧力は下がります。差圧があること自体は異常ではなく、選定した型式・口径・流量で、本来どの程度の圧力損失があるかが出発点です。
ストレーナに差圧計を取り付ける理由
差圧計を取り付ける主な利点は、内部を開けずに、通りにくさの変化を数値で追えることです。詰まりが進んで下流の流量や圧力が不足する前に、清掃や停止作業の準備を始められます。
定期清掃の日が来るまで運転する方法では、異物の増え方が変わると対応が遅れます。差圧の上がる速さも記録すれば、配管工事後の異物増加や、清掃間隔の短縮に早く気づく手掛かりになります。
入口と出口の圧力差を測る
差圧は、ストレーナ入口の圧力から出口の圧力を引いた値です。上流と下流の二点を一組で測るため、出口圧力だけを見る場合より、供給圧力の変化とストレーナの抵抗を分けやすくなります。
例えば入口が0.52 MPa、出口が0.49 MPaなら、差圧は0.03 MPaです。これは30 kPaに相当しますが、ここでの数値は計算を説明する仮の値で、清掃や交換の基準を示したものではありません。
圧力計を入口と出口に一台ずつ付け、その指示を差し引く方法もあります。小さな差を読みたいときは、目盛と計器誤差が問題になるため、差圧の大きさに合った専用の差圧計を検討します。
ポンプの吸込み側では、大気圧より低い圧力を扱うこともあります。圧力の正負と基準を揃えて計算することが必要で、目盛の読み方は連成計・圧力計・真空計の違いが参考になります。
取圧位置と差圧計のつなぎ方
通常の流れでは、H(HIGH・高圧)側を上流、L(LOW・低圧)側を下流の取圧口へつなぎます。取圧点の間に別の弁や機器があると、その抵抗も測るため、測定範囲を配管図と現物で一致させます。
図2:液体配管の差圧測定の接続関係
実線は主流路、細線は圧力を伝える導圧管です。導圧管は主流体を出口へ送るバイパスではありません。
接続関係の概念図で、製作・施工図ではありません。均圧・排気・排液用の弁や勾配は、計器と流体の仕様に合わせて設計します。
導圧管は、配管の圧力を計器へ伝える細い管のことです。管が詰まったり、液体の中に気泡がたまったりすると指示が乱れるため、ストレーナ本体だけでなく測定配管も管理の対象になります。
横河電機の取扱説明書では、液体の伝送器は取圧位置より下側を基本としています。気泡を配管側へ戻せる勾配を付ける考え方で、気体や蒸気ではドレンの扱いも変わり、同じ配置を流用できません。
図2は接続先の概念図で、取圧口の実際の向きや計器端子の左右を指定するものではありません。同説明書の液体配管は側面から下方45度以内の取圧が基本で、接続先は実機のH・L表示で確かめます。
取圧口の高さが違う場合や、導圧管内の液体の状態が左右で違う場合も誤差になります。圧力をどの位置で取り出すかは測定の一部であり、基礎となる静圧と動圧の違いも押さえておくと役立ちます。
計器を選ぶときは、測りたい差圧の範囲に加えて、ライン自体の圧力も調べます。小差圧を測れることと、高い静圧に耐えられることは別なので、片側だけに圧力がかかる条件や接液材質も仕様に含めます。
清浄時の基準と流量を一緒に記録する
設置後や清掃直後には、通常運転の流量で差圧を記録しておきます。その設備の清浄時基準を持つことで、運転中の値が最初から高かったのか、汚れによって上がったのかを区別できます。
記録には日時だけでなく、流量と流体温度、ポンプの運転状態を添えます。同じ生産品種や運転モードのデータを比べると、粘度や流量の変化を、網の目詰まりと取り違えにくくなります。
運転記録には、計器の番号とスクリーンの仕様も残しておくと役立ちます。網を別の細かさに交換した後は基準の条件が変わるため、交換前の数値をそのまま清浄時の基準に使わず、記録を分けます。
流量計がない設備では、同じポンプ台数や弁開度の記録が比較の助けになります。ただし、操作条件が同じでも流量が同じとは言えません。流れの不足が問題になる設備では、流量を把握する方法も検討します。
図3:流量が変わると、清浄な網でも差圧は変わる
横軸は流量、縦軸は差圧です。同じ流量で比べると、詰まった網は清浄時より上に現れます。
形の関係を示す概念図です。清掃限度や、実機の流量・差圧の数値を示していません。
流量が増えれば、清浄なストレーナでも圧力損失は増加します。差圧が上がった直前にポンプの台数や回転数が変わっていないかを見れば、突然ゴミが増えたと決めつけずに原因を絞れます。
反対に、詰まりが進んで流量そのものが落ちると、差圧の上昇が目立たないケースもあります。差圧と流量を一対で読む理由はここにあり、ポンプの流量と圧力の関係から運転点の変化を考えます。
インバータで速度を変える設備では、回転数の変化が流れの条件を変えます。回転数を揃えても、清掃で抵抗が減れば流量は変わるため、実際の流量も比べ、ポンプの回転数と流量・揚程の関係から読み解きます。
流量を一定に保つ制御では、抵抗増加を補う操作が先に動くこともあります。差圧に加えて弁の開度などの操作量を追うと、流量制御によって隠れていた余裕の減少を見つける手掛かりになります。
清掃の判断値は機器と設備の両方から決める
清掃の判断では、メーカーの許容差圧と、設備が必要とする流量・圧力を分けて扱います。網が耐える限度まで使えるという考え方ではなく、下流機器に必要な条件を保てる段階で清掃を計画します。
メーカーが示す値は、型式やスクリーンの構造に結び付いた指示です。別の機種で見た清掃値をそのまま転用せず、納入品の説明書と運転条件を基に、注意値や清掃を始める値を管理表に残します。
ポンプの吸込み側で抵抗が増えると、ポンプ入口に使える圧力の余裕が減ります。吐出圧力や流量が落ちたら吸込み側も調べることが大切で、ポンプの吐出圧力が低下する原因と合わせて切り分けます。
清掃する時刻だけを決めるより、最近の差圧の上がり方から停止枠を準備する方が実務的です。異物量が増えた理由も調べることで、上流のさびや工事残材を放置したまま、清掃だけを繰り返す事態を防げます。
警報を設ける場合も、単に一つの高い値で鳴らすだけでは判断材料が足りません。警報後に誰が何を調べるかを決めます。現場計器の照合、運転条件の記録、清掃の連絡を一つの対応として準備します。
起動直後だけ流量が大きく変わる設備では、その時間の差圧も通常時と分けて残します。一時的な変化と継続する上昇を区別します。警報の遅延や判定条件を設ける場合は、必要な保護を遅らせない範囲で設計します。
差圧が高い・低いときの原因を切り分ける
同じ流量・温度で差圧だけが徐々に上がれば、スクリーンの汚れを疑う根拠になります。一方で差圧が急に変わったときは、運転条件の変更と計器の異常を先に照らし合わせると、不要な開放を減らせます。
図4:差圧だけで決めず、流量と組み合わせる
次に調べる先を選ぶための整理です。各組合せが一つの故障を確定するわけではありません。
差圧の表示が低くても、流体がほとんど動いていなければ詰まりの程度は読めません。流れがなければ抵抗による圧力低下も現れにくいため、停止中に差圧がゼロだったという記録だけでは内部の状態を判定できません。
スクリーンが破れたり、取り付けが外れたりすると、異物を捕捉する働きが失われます。流れやすい状態へ変われば差圧が下がることもあるため、急な低下を「汚れが取れた」と読むのは危険です。
運転を変えても差圧計が同じ値を示す場合は、計器側の測定経路を調べます。止め弁の閉止や導圧管の詰まりでも指示は不自然になるので、本体を分解する判断と、計器の健全性を調べる判断を分けます。
遠隔監視には、差圧伝送器で測った値を監視装置へ送る方法があります。信号が届くことと、圧力を正しく測れていることは別であり、4〜20mA信号の点検に加え、取圧からの測定経路を追います。
差圧計を付けても定期的な内部点検は必要
差圧監視は、不要な開放を減らし、必要な清掃の準備を早めるために役立ちます。定期的な分解点検も継続し、網の破損や腐食、それぞれの取り付け部の状態は内部を直接見て調べます。
ベンのKT-3シリーズ取扱説明書も、日常点検と定期的な分解点検を区別しています。運転中の数値で見る点検と、内部を直接見る点検は役割が違うため、設備の保全計画では両方を組み合わせます。
停止を伴う作業では、前後の接続先から圧力が戻る可能性も含めて隔離を計画します。安全な減圧・排液と冷却を済ませ、専門の担当者が作業することが基本で、実際の操作順は設備の手順と製品説明書に従います。
このとき、差圧がゼロでも、本体内が無圧であるとは言えません。入口と出口が同じ高い圧力なら差圧はゼロになるため、カバーを開ける前の残圧確認を、差圧計のゼロ表示だけで済ませてはいけません。
図5:取り外したスクリーンで直接調べる箇所
差圧では見えない破れ・変形と、取り付け部の健全性を点検します。図は開放手順ではありません。
模式的な損傷例です。清掃可否、交換部品、ガスケットの扱いは製品説明書によります。
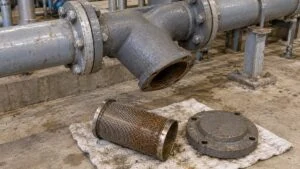
取り出した網は、付着物だけでなく、穴や継ぎ目、縁の変形も調べます。洗ってきれいになったことと、再使用できることは別なので、網の傷みや固定部の状態を見て、清掃で戻すか交換するかを決めます。
清掃方法も、網の構造によって適否が変わります。逆方向に流せばどの網でも洗えるわけではなく、ヨシタケは二重スクリーンで網が剥がれる恐れを示しており、自己判断の逆洗は避けます。
組み戻した後は、漏れの有無を調べ、安定した運転条件で差圧を測ります。同じ条件で清浄時の値に戻ったかを記録すると、清掃の効果を確かめるとともに、次回の比較に使う基準を更新できます。
回収した異物の種類や量も、写真などで清掃記録へ残すと原因調査に使えます。差圧の履歴と内部の状態を結び付けます。さびが多いのか、工事後の異物が続くのかによって、上流側を調べる範囲が変わります。
担当者への引継ぎでは、単に「清掃済み」とせず、作業前後の測定条件も伝えます。使用した網と差圧の基準を一緒に残します。設備を長く使うほど、数値の大小だけでなく、その数値を得た条件が役立ちます。
ストレーナの差圧計のよくある質問
ストレーナの差圧が何kPaになったら清掃しますか?
全てのストレーナに共通する清掃差圧はありません。使用する型式の許容差圧と、下流の必要流量・圧力を基に決め、メーカーの限度に達する前に清掃できる管理値を設定します。
差圧がゼロなら目詰まりしていませんか?
差圧ゼロだけでは、目詰まりの有無は判定できません。停止中など流れがない状態や、計器の測定経路の不具合でも小さい値を示すため、運転中の流量と計器状態を合わせて読みます。
圧力計二台と差圧計はどう使い分けますか?
入口と出口の圧力も個別に把握したい場合は、圧力計二台による測定が役立ちます。大きなライン圧力の中の小さな差を管理する場合は、必要な分解能と精度を持つ差圧計を検討します。
差圧計があれば定期的な開放点検は省けますか?
差圧計の設置だけを理由に、定期点検を省くことはできません。差圧では直接見えない網の破損や部品の劣化があるため、メーカーが指定する点検と設備の保全計画を組み合わせます。
清掃後も差圧が下がらない場合はどうしますか?
まず清掃前後の運転時の流量と温度が同じかを比べます。条件が揃っても高い場合は、洗い残しや網の仕様、取り付け状態、導圧管や計器の状態を調べ、原因を分けて対応します。
まとめ
- ストレーナは固形異物を捕捉し、下流機器を保護する
- 差圧計は入口と出口の圧力差から、通りにくさの変化を捉える
- 清浄時の基準を残し、同じ流量・温度の値と比較する
- 清掃の判断は機種の許容差圧と設備の必要条件から決める
- 差圧監視と定期的な内部点検を組み合わせる
差圧計の価値は、現場の状態を共通の数値で引き継げることにあります。流量や清掃後の状態まで記録に残せば、担当者が交代しても同じ根拠で判断でき、突発停止を防げます。
出典
出典・参考資料(6件)を開く出典・参考資料を閉じる
- ベン「KT-3型シリーズ ストレーナ取扱説明書」:日常点検・定期点検、ネットの清掃、安全上の注意。
- ヨシタケ「よくある質問:ストレーナ」:型式別圧損図、清掃時期、粘度と差圧、逆洗の制約。
- Spirax Sarco「Strainers」:異物捕捉、圧力損失と前後圧力による監視。
- Eaton「Model 73 Simplex Basket Strainer取扱説明書」:差圧による清掃判断、穴・破れと着座の点検、開放前の減圧。
- 横河電機「EJX110L・EJX310L・EJX430L 差圧・圧力伝送器」:第5章、導圧管の配管と流体別の設置。
- WIKA「DPG40 Differential pressure gauge」:差圧測定と静圧・片側過負荷の仕様。
TOOLS & SERVICES
製造業で働く人の、仕事の道具・サービス紹介
これからの働き方、資格の勉強、打合せの記録。MONOSCOPE で紹介している3つです。
 CAREER社外の仕事を知りたい転職・キャリアガイド今の会社で続けるか、社外にも目を向けるか。考える視点と転職サービスの紹介。仕事と働き方を考える ›
 LICENSE仕事に関わる資格を学びたいSAT電験三種・エネ管・QC検定など。職種から資格を選べる表と受講料の比較。SATの対象資格を見る ›
 RECORD打合せを記録したいPLAUD録音から文字起こし・要約まで。3機種の選び方と業務で使う前の確認表。PLAUDの使い方を見る ›
NEWSLETTER
機械設計・プラントエンジニアリングの記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
機械設計を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›