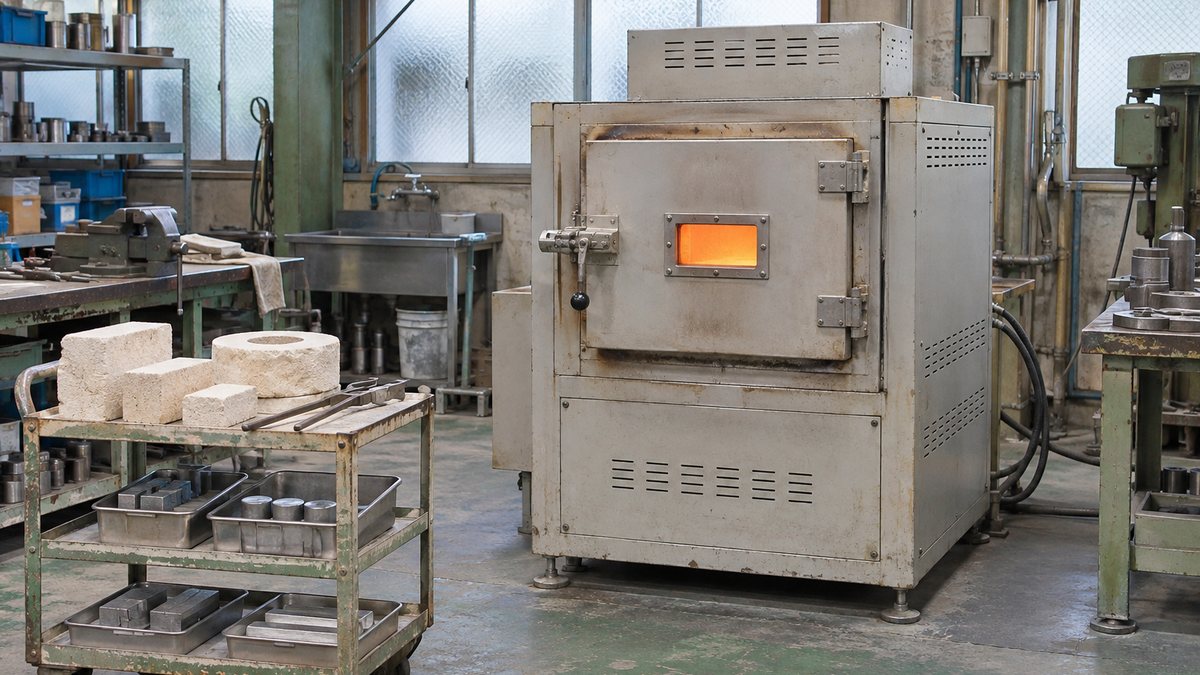
電気加熱とは、電気を熱に変える、または電気で周囲の熱を移動させて対象物を温める方法です。抵抗加熱からヒートポンプまで、熱が生まれる場所と対象物への届け方によって、得意な材料や温度が変わります。
工場では、金属の溶解、部品の焼入れ、樹脂の乾燥、洗浄水の加温などに使われます。同じ電気を使う方式でも、炉全体を温める方法と製品の一部分を直接温める方法があります。両者では、設備の構造も電力の使い方も異なります。
電気加熱とは
電気加熱は、電気エネルギーを直接または間接的に利用する加熱技術です。日本エレクトロヒートセンターは、電熱とヒートポンプを含む技術をエレクトロヒートと呼んでいます。熱を移すヒートポンプの加熱・冷却も含む総称です。
特徴の一つは、電気で熱を発生させるために燃料の燃焼や酸素を必要としないことです。これは、空気中で加熱した材料が酸化しないという意味ではありません。酸化を防ぐ工程では、不活性ガスや真空などで雰囲気を管理します。
ただし、電気を使う加工工程全体が酸素不要とは限りません。例えば酸素をアシストガスに使うレーザー切断では、光の吸収に加えて材料の酸化反応熱も利用します。そのため、光による加熱原理と工程で使うガスを分けて考えます。
抵抗加熱では電流が流れる部分が発熱し、赤外加熱では放射された光を材料が吸収します。ヒートポンプは外部から熱を取り込むため、電気を熱へ変換する方式と、熱を運ぶ方式を区別すると理解しやすくなります。
電熱は電気を熱に変換し、ヒートポンプは電力を使って周囲の熱も集めます。
炉壁・冷却水などにも熱が逃げる
外部熱が加わるので、供給熱は電力を上回る
電源から製品までの境界で比較します。発電まで含める場合は別に一次エネルギーで評価します。
効率を比べる際には、発熱体だけを見るのか、電源から製品までを見るのかをそろえます。ヒーターで発生した熱の一部は、炉壁を温めたり冷却水へ流れたりします。この分は、そのまま製品の加熱に役立った熱量には数えられません。
発電・送電の損失まで含む一次エネルギー評価も、工場で使う電力量とは別の尺度です。制度上の評価には、対象年度と電気の区分に対応する換算係数を使います。発電効率を40%に固定して方式の優劣を決めることは避けます。
設備同士を比較するときは、生産量と品質をそろえて消費量を測ります。購入電力量での省エネと一次エネルギーでの評価を分けると、損失の発生場所も整理しやすくなります。この考え方はヒートバランスの取り方に通じます。
料金の比較では、燃料や電気の購入単価だけでなく、製品に届く有効熱当たりの費用を求めます。蒸気配管の放熱や待機運転まで含めると結果が変わるため、蒸気・電気・ヒートポンプ・ガスの熱媒比較も併せて整理すると便利です。
電気加熱のメリット
電気加熱のメリットは、出力を調整しやすく、熱を必要な場所へ集中させやすい点です。高温の発生、急速な立ち上げ、局部加熱、選択加熱などの強みがあります。工程に合う方式を選ぶと、処理時間や周囲への放熱を減らせます。
- 温度や出力を細かく制御し、製品の品質をそろえやすい
- 誘導・レーザーなどでは、必要な部分を短時間で加熱できる
- 不活性ガスや真空の雰囲気と組み合わせやすい
- 燃料の燃焼に伴う排ガスを、加熱場所で発生させずに使える
- アークなど、高温の加工に適した方式を選べる
例えば、部品の表面だけを硬くしたい場合、部品全体と大きな炉を温める必要はありません。誘導加熱で処理部を狙えば、加熱範囲を限定できます。温度だけでなく加熱する体積を減らすと、省エネと処理時間の短縮を両立できます。
一方、大量の材料を長時間保持する工程では、炉の断熱や搬送方法も大きく影響します。方式名だけで効率を比較せず、起動、製品投入、保持、取り出しまでの一周期で、何に熱を使ったかを調べると改善点が見えてきます。
温度制御のしやすさも、温度計の位置と応答速度によって変わります。炉内の空気が設定値に達しても、製品中心は遅れて温まります。温度計の種類と測定誤差を踏まえ、管理したい場所の温度を測る構成にします。
燃焼排ガスがない設備でも、材料から水蒸気や分解ガス、加工時のヒュームが発生します。電源の遮断だけで残熱が消えるわけでもないため、換気、過昇温防止、感電防止、停止後の冷却を含めた設備設計が必要です。
電気加熱の種類
分類の入口は、電流を材料に流すのか、電磁波を吸収させるのか、外部の熱を運ぶのかです。必要温度が同じでも、材料の導電性や形状によって候補が分かれます。
| 方式 | 主な熱の生まれ方・届き方 | 代表的な用途 | 選定の着眼点 |
|---|---|---|---|
| 抵抗加熱 | 電流によるジュール熱 | 電気炉、液体加温 | 発熱体と材料の伝熱 |
| アーク加熱 | 電極間などの放電 | 金属溶解、溶接 | 放電の安定と電極管理 |
| 誘導加熱 | 材料に生じる渦電流 | 金属の焼入れ、溶解 | 導電性、周波数、コイル形状 |
| 誘電加熱 | 電界に対する材料の損失 | 乾燥、食品加熱、樹脂加工 | 誘電特性、水分、電界分布 |
| 赤外加熱 | 赤外線の吸収 | 塗装乾燥、フィルム加熱 | 波長、吸収、照射範囲 |
| レーザー加熱 | 集光した光の吸収 | 切断、溶接、表面処理 | 波長、焦点、走査速度 |
| ヒートポンプ加熱 | 周囲や排熱のくみ上げ | 温水製造、乾燥 | 熱源温度と供給温度の差 |
抵抗加熱
抵抗加熱は、電気抵抗のある部分へ電流を流し、発生するジュール熱を利用する方法です。電気ポットや電気炉のヒーターが代表例です。加熱装置には金属線のほか、使用温度に適した発熱体材料を選んで使います。
発熱体で生じた熱を材料に伝える方法を間接抵抗加熱と呼び、材料そのものへ通電する方法を直接抵抗加熱と呼びます。前者は幅広い材料に適用しやすく、後者は対象物の抵抗や電極との接触状態が発熱を左右します。
抵抗部分で消費された電力は熱になりますが、製品に届くまでには伝熱と放熱があります。例えばシースヒーターでは、発熱線から絶縁材と金属管を通して液体へ熱を伝えます。このため、管表面の汚れや液の流れが性能に影響します。
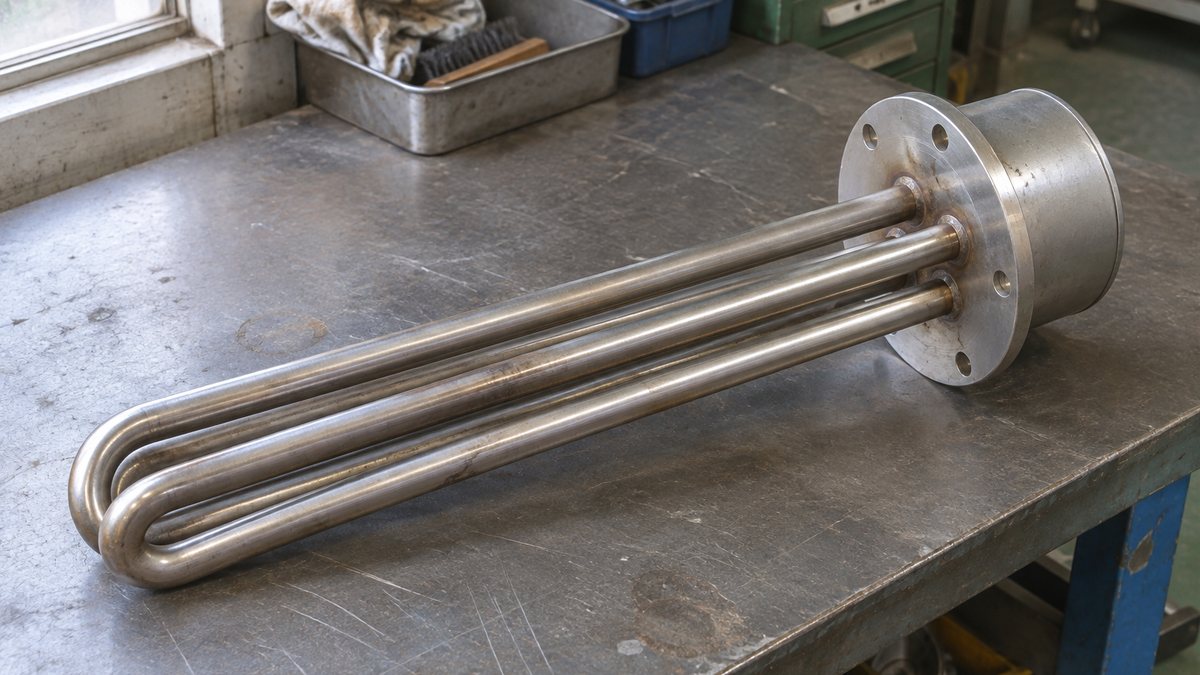
液体を加温するときは、ヒーター容量を増やす前に、液面、循環、付着物を調べます。熱が逃げにくい部分では発熱体の温度だけが上がるため、空だき防止と過昇温防止を、通常の温度調節とは別の保護として備えます。
図2:間接抵抗加熱で、製品へ届くまでの断面
発熱線が熱くなることと、製品へ速く熱が入ることは分けて考えます。
構造を示す模式図です。電極や封止部は省略しています。
一定の抵抗値に電流を流す単純な例では、電力は電流の二乗と抵抗値の積です。実機の抵抗は温度で変わるため、銘板の定格電圧と容量を基準にし、運転時の電力を測定して発熱や制御の状態を見ます。
アーク加熱
アーク加熱は、電極間や電極と材料の間に生じるアーク放電を熱源とする方式です。電離した気体を通って電流が流れ、高温の領域ができます。金属を溶かす電気炉や溶接など、大きな熱を集中させる用途に使われます。
アーク炉には黒鉛電極を使うものがあり、溶接では方式に応じて異なる電極を使います。電極の材質も放電のつくり方も装置ごとに異なります。そのため、黒鉛電極と高電圧だけで、すべてのアーク加熱を説明することはできません。
高温のアークから材料へは、放射や対流、電流の流れる部分での発熱などによって熱が伝わります。電極、炉壁、冷却水にも熱が移るので、投入した電力のすべてが金属の溶解に使われるわけではありません。
運転では電極の消耗、アーク長、投入材料の状態などを管理します。アーク溶接では遮光やヒュームの捕集・換気も必要で、抵抗炉との使い分けはアーク加熱と抵抗加熱の違いを基に、温度と加工内容から考えます。
誘導加熱
誘導加熱は、コイルに交流電流を流して変化する磁界をつくり、その中の導電体に渦電流を発生させる方式です。渦電流が材料の電気抵抗を通ることでジュール熱が生じます。電極を直接接触させずに材料を加熱できます。
身近な例はIH調理器で、産業用途では金属の溶解や表面焼入れに使われます。発熱は材料側で起きるため、部品の一部を囲むコイルを設ければ、炉全体を温めずに必要な範囲へエネルギーを与えられます。
渦電流は表面付近に集中する性質があり、これを表皮効果と呼びます。加熱深さは、周波数や材料の電気・磁気的な特性で変わります。処理したい深さと部品の形状に合わせて、電源とコイルを一体で設計します。
コイル自体にも電流が流れるので発熱し、材料からの熱も受けます。水冷する装置では冷却水の流量や温度も保護条件になります。コイルが対象物に触れないことを理由に、周囲が低温だと判断せず、冷却系を含めて点検します。
焼入れでは、加熱範囲だけでなく、その後の冷却条件によって仕上がりが変わります。部品の材質と要求する硬さを先に決め、鋼の焼入れ・焼戻しの基本に沿って、加熱と冷却を一つの工程として評価します。
図3:誘導加熱と誘電加熱で違う、エネルギーの受け取り方
金属の渦電流を利用する誘導加熱と、誘電体の電気的な損失を利用する誘電加熱を分けます。
導電体の内部抵抗で発熱します。周波数や材質が加熱深さを左右します。
材料が電界の変化に応答する際の損失を熱として利用します。
誘電加熱側の矢印は同一時刻の電界方向で、交流により反転します。高周波方式は電極配置で示し、マイクロ波方式は電磁波を照射します。
誘電加熱(マイクロ波)
誘電加熱は、交流の電界に対して材料の分極が応答する際に生じる損失を利用します。電子が一斉に摩擦するというより、電気的な偏りを持つ分子などが電界の変化に応答し、そのエネルギーが熱になると捉えると適切です。
高周波誘電加熱では電極の間へ材料を置き、マイクロ波加熱では電磁波を照射します。電子レンジは後者の身近な例です。どちらも材料の電気的な性質が発熱を左右し、外から熱い空気を当てる加熱とは熱の入り方が異なります。
内部で発熱させられる点は、厚い材料の乾燥や加熱に役立ちます。ただし、電界の強さと材料の水分分布が偏れば温度むらが生じます。「内部から加熱する」という性質と、製品全体の温度が均一になることは別に評価します。
装置では、発振器や電源での損失、材料に吸収されず反射する電力も生じます。投入電力と材料の発熱量を同じと置かず、処理量当たりの電力量と仕上がりを測ります。厚み、水分、搬送速度の違いで比較するのが実用的です。
金属の混入や尖った部分は、配置によって放電の原因になります。設備が想定する容器と材料を使い、扉や遮蔽部の安全機構を保った状態で運転します。試験では処理後の平均温度だけでなく、低温部や過熱部の位置も調べます。
赤外加熱
赤外加熱は、ヒーターなどが出す赤外線を材料に吸収させる方式です。熱い空気を介さずに放射でエネルギーを届けられ、塗装の乾燥やフィルムの加熱、食品の加熱などに使われます。家庭ではハロゲンヒーターが身近な例です。
赤外線の吸収しやすさは、材料と波長によって変わります。近赤外・遠赤外の名称だけで能力を決めず、材料の吸収特性と、ヒーターがどの波長を多く放射するかを組み合わせます。表面状態や厚みも試験条件に含めます。
照射面の向きや距離が変わると受け取る熱量が変わり、陰になった部分は直接加熱しにくくなります。立体形状の部品では、ヒーター配置や反射板、搬送中の向きを工夫し、製品の各部に必要な熱が入るようにします。
発熱体が出す熱のうち放射として使える割合と、その放射を製品が吸収する割合は別です。装置全体の効率を一定の百分率で表さず、放射伝熱の法則と配置を踏まえ、製品に届く熱量で比較します。
図4:赤外線の広い照射と、レーザーの集光
同じ光の吸収でも、必要な加工範囲によって熱を届ける形が異なります。
レーザー側は局部加工の例です。レーザーにも広い面を照射する加熱・乾燥用途があります。実際の保護囲いは省略しています。
レーザー加熱
レーザー加熱は、レーザー光を材料へ照射し、吸収された光を熱に変える方式です。光を小さな範囲へ集めやすく、金属の切断、溶接、表面処理などに使われます。周囲を広く温めず、狙った部分へ熱を集中させられます。
レーザーの名称は、誘導放出による光の増幅を意味する英語の頭文字から来ています。特定の波長領域の名前ではなく、光を発生・増幅する仕組みを表す言葉です。産業用には、CO₂レーザーやYAGレーザー、ファイバーレーザーなどがあります。
代表的なCO₂レーザーと基本波のNd:YAGレーザーは赤外域ですが、産業用レーザーには可視光や紫外光を使うものもあります。光が見えるかどうかで安全性を判断せず、発振波長と出力に合う保護囲いや安全機構を用います。
発振器が電気を光に変える効率と、製品が光を吸収する割合は別です。IPGはECOシリーズの電気光変換効率を50%超と公表しています。この値は製品へ入る有効熱の割合ではなく、外付けの冷却・集じんを含む工程効率とも異なります。
現場の評価では、発振器の効率だけでなく、冷却装置、集じん、搬送などを含む電力量を数えます。加工速度を上げても不良が増えれば良品当たりの消費は下がらないため、断面品質や変形と併せて入熱条件を詰めます。
ヒートポンプ加熱
ヒートポンプ加熱は、空気や排水などにある低温の熱をくみ上げ、より高温で利用する方法です。冷媒を蒸発、圧縮、凝縮、膨張させるサイクルが代表的で、工場では洗浄用の温水製造や乾燥などに活用されています。
ここで扱うのは電動式で、圧縮機の仕事に加えて熱源側から取り込んだ熱も供給します。加熱COPは供給熱量を同じ期間の消費電力量で割った値で、カタログでは循環ポンプやファンの電力をどこまで含むかも読み取ります。
例えば加熱COPが4なら、電気1に対して熱4を供給します。増えた分の熱は周囲や排熱源から来るため、エネルギーが新しく生まれたわけではありません。基本のサイクルはヒートポンプの原理とCOPで詳しく説明しています。
性能を左右するのは熱源温度と供給温度の差です。温度差が大きい条件ほど熱をくみ上げる負担が増えるため、カタログのCOPを読むときは、入口温度、出口温度、外気や排水の条件を、予定する運転とそろえます。
温水だけでなく蒸気を供給する製品もありますが、最高温度と効率は機種と運転条件で変わります。固定の温度上限やCOPの範囲で候補を絞らず、要求温度、流量、熱源の安定性を整理して、定格と部分負荷の性能を比較します。
排水を熱源にする場合は、排水が止まる時間や汚れによる伝熱低下も運用に影響します。熱源の供給時刻と温水の使用時刻がずれる場合には、蓄熱槽を含めた構成にすると、熱を利用できる時間を延ばせます。
電気加熱を比較・選定する手順
方式を選ぶ前に、材料の量、初期温度、到達温度、処理時間、許容される温度むらをまとめます。液体の加温と金属の表面加工では必要な熱の入り方が異なるため、工程の目的を「何℃まで上げるか」だけで表さないことが大切です。
材料の性質も候補を分けます。導電体を局部的に熱するなら誘導加熱、水分を含む材料の内部発熱なら誘電加熱、広い面への照射なら赤外加熱が候補です。温水を継続して使う工程では、熱源条件とともにヒートポンプを検討します。
次に、必要な有効熱量を計算して設備容量の入口をつくります。相変化や反応がない加熱では質量、比熱、温度差を掛けます。蒸発や溶解を伴う工程では、その潜熱も加え、容器や治具の昇温に使う熱を別に積み上げます。
この計算の約11.6kWは、仮定した効率で必要熱量を30分間に供給する平均入力です。実際の選定では、立ち上がり時の出力、温度が高くなったときの放熱、容器の熱容量なども加え、装置の能力曲線と照合します。
同じ4.64kWhの熱をヒートポンプの供給端で得る場合、加熱COPを4と仮定した消費電力量は約1.16kWhです。このCOPの範囲外にある配管・蓄熱槽の放熱や循環ポンプも計上し、工程全体では同じ測定境界で比較します。
図5:計算でそろえる三つの量
熱量、電力量、電力は意味が違います。水の昇温に必要な熱を起点に比較します。
効率と時間は試算条件です。実機の容量を保証する値ではありません。
費用を比べる際は、入力電力量に電力量単価を掛け、年間の稼働回数へ広げます。正味電力と入力電力の違いをそろえることで、電源の容量と製品の加熱に役立った出力を混同せずに計算できます。
大量の負荷を同時に立ち上げる場合は、電力量料金に加えて最大需要電力への影響も調べます。工程をずらす運転や蓄熱の活用は、工場のデマンド電力を下げる方法と一緒に検討すると、受電設備の増強も含めた比較になります。
温度むらや昇温の遅さが課題なら、出力だけでなく測定位置と熱の通り道を見直します。攪拌、接触面、断熱の改善で必要容量が変わるため、熱伝導率と熱伝達率の違いを整理して、どこが熱を伝える妨げかを探ります。
試験運転では、生産量と良品率をそろえ、起動から停止までの電力量を記録します。温度の追従が悪い場合はセンサーの遅れと加熱体の蓄熱を調べてから、PID制御の調整へ進むと、過熱や周期的な温度変動の原因を切り分けやすくなります。
試験と設備仕様をそろえる
試験片で得られた結果を量産へ広げる際は、投入量と並べ方も再現します。一個では均一に温まる部品でも、密に並べると放射を遮ったり、空気の流れを妨げたりするため、装置の出力だけで量産能力を比例計算しないようにします。
乾燥工程では、最終温度に加えて乾燥後の水分と処理時間をそろえて評価します。表面だけが先に乾く場合や、内部に水分が残る場合には、出力を増やす前に、材料の厚さ、加熱の順番、排気量を比較する試験を組みます。
温度記録には、測定した場所と測定方法も残します。金属の光沢面を放射温度計で測る条件と、内部へセンサーを入れる条件では結果の意味が異なるので、炉内温度、表面温度、中心温度のどれを合否判定に使うかを決めます。
ユーティリティの見積もりでは、主電源のほか冷却水、圧縮空気、排気の条件を一覧にします。電源容量が足りても冷却側の能力が不足すれば連続運転できないため、加熱装置の仕様と工場側の供給能力を同じ表で突き合わせます。
保守費を比べる場合は、交換する発熱体や電極、光学部品の費用に加えて、停止時間も見積もります。交換部品へ届くための作業空間や、冷却後にしか触れない部分も含めると、装置価格だけでは見えない運用の違いが分かります。
導入後の管理値には、加熱時間と電力量だけでなく、良品数、材料投入量、初期温度も併記します。同じ電力量の増加でも、冬場の低い入口温度による変化と、断熱の劣化による変化を分ければ、点検すべき場所を絞れます。
設備を止める試験では、電源を切った後に温度がどれだけ上がるか、冷却がいつまで必要かを記録します。蓄熱が大きい炉や熱い治具を使う工程では、通電停止から製品の温度低下まで時間がかかるため、停止操作も品質管理の一部になります。
最終的には、要求する温度履歴と良品当たりの費用を満たす方式を選びます。加熱能力だけで決めず、試験に使った材料と条件、測定した位置、運転一周期の消費量を仕様書へ残すと、納入後も同じ基準で性能を確かめられます。
電気加熱のよくある質問
電気加熱はガス加熱より省エネですか?
同じ生産量と品質に対し、購入したエネルギーがどれだけ必要かで比べます。直接加熱や局部加熱で損失を減らせる工程もあれば、大量の熱を保持する工程もあるため、待機や配管の損失まで含む運転実績が判断の基準になります。
電気加熱なら熱効率は100%ですか?
製品の加熱に役立つ熱を分子にすると、炉壁、冷却水、周囲へ逃げる熱は損失になります。抵抗で電気が熱に変わる割合と装置全体の有効熱の割合を分け、入力電力と製品へ入った熱量の境界を合わせて効率を求めます。
誘導加熱と誘電加熱は何が違いますか?
誘導加熱は、金属などの導電体に渦電流を生じさせて発熱させます。誘電加熱は材料の分極応答に伴う損失を利用するため、対象物の導電性、誘電特性、水分などを整理すると、似た名前でも使う電源と適用材料が違うことが分かります。
電気加熱でも排気設備は必要ですか?
材料が水分やガス、ヒュームを出す工程では、その発生に応じた排気が必要です。燃料を燃やさないことと、工程から何も出ないことは別なので、使用材料と加工条件に応じて、換気と捕集を設備全体の中で設計します。
ヒートポンプは電力より多くの熱を出せるのですか?
外部から取り込む熱が加わるため、供給する熱量は投入電力量を上回ります。COPが4の条件なら電力1に対して熱4を供給しますが、熱源や供給温度が変わると性能も変わるため、予定する温度条件で比較します。
まとめ
- 電気加熱は電気を利用して加熱する技術で、熱を変換する方法と運ぶ方法がある
- 抵抗・アーク・誘導・誘電・赤外・レーザー・ヒートポンプで、対象材料と熱の入り方が異なる
- 温度制御、急速加熱、局部加熱の強みを、工程の目的に合わせて使う
- 発熱体の変換効率と、製品に届く有効熱までの総合効率を分ける
- 温度、品質、処理量、電源容量、年間電力量をそろえて設備を比較する
加熱方式の見直しは、熱源の交換だけでなく、材料へ熱を届ける工程全体を改善する機会になります。方式の比較から運転改善へ進める際は、工場の省エネの進め方を基に、測定と効果の検証まで計画します。
出典
出典・参考資料(11件)を開く出典・参考資料を閉じる
- 日本エレクトロヒートセンター「エレクトロヒートの豆知識」:定義、特徴、方式の分類。
- 同センター「エレクトロヒート」技術紹介:抵抗・アーク・誘導・誘電・赤外・レーザーの原理と用途。
- 日本電気技術者協会「誘導加熱と誘電加熱の得失」:渦電流、表皮効果、誘電加熱の原理。
- 中小企業基盤整備機構 J-Net21「ヒートポンプによる加熱とは(1)」:サイクル、COP、産業用途。
- IPG Photonics「High-Efficiency Lasers」:ECOシリーズの電気光変換効率、面照射による加熱・乾燥。
- 日本溶接協会「レーザ切断の簡単な原理」:酸素アシストガスによる酸化反応熱の利用。
- 電力中央研究所「二次エネルギー価格比はエネルギー政策の指標となるか?」:購入エネルギー、一次エネルギー、費用の評価の違い。
- 厚生労働省「レーザー光線による障害の防止対策について」:遮蔽、インターロック、波長に応じた保護。
- 厚生労働省「アーク溶接」:遮光、ヒューム対策、感電防止。
- ニッシン「マイクロ波加熱」:材料特性、温度むら、シールドと安全インターロック。
- SMC「HRS100/150 Series」物性値表:水の比熱の参考値。計算例は4.18kJ/(kg·K)一定と仮定。
TOOLS & SERVICES
製造業で働く人の、仕事の道具・サービス紹介
これからの働き方、資格の勉強、打合せの記録。MONOSCOPE で紹介している3つです。
 CAREER社外の仕事を知りたい転職・キャリアガイド今の会社で続けるか、社外にも目を向けるか。考える視点と転職サービスの紹介。仕事と働き方を考える ›
 LICENSE仕事に関わる資格を学びたいSAT電験三種・エネ管・QC検定など。職種から資格を選べる表と受講料の比較。SATの対象資格を見る ›
 RECORD打合せを記録したいPLAUD録音から文字起こし・要約まで。3機種の選び方と業務で使う前の確認表。PLAUDの使い方を見る ›
NEWSLETTER
生産技術・プラントエンジニアリングの記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
生産技術を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›