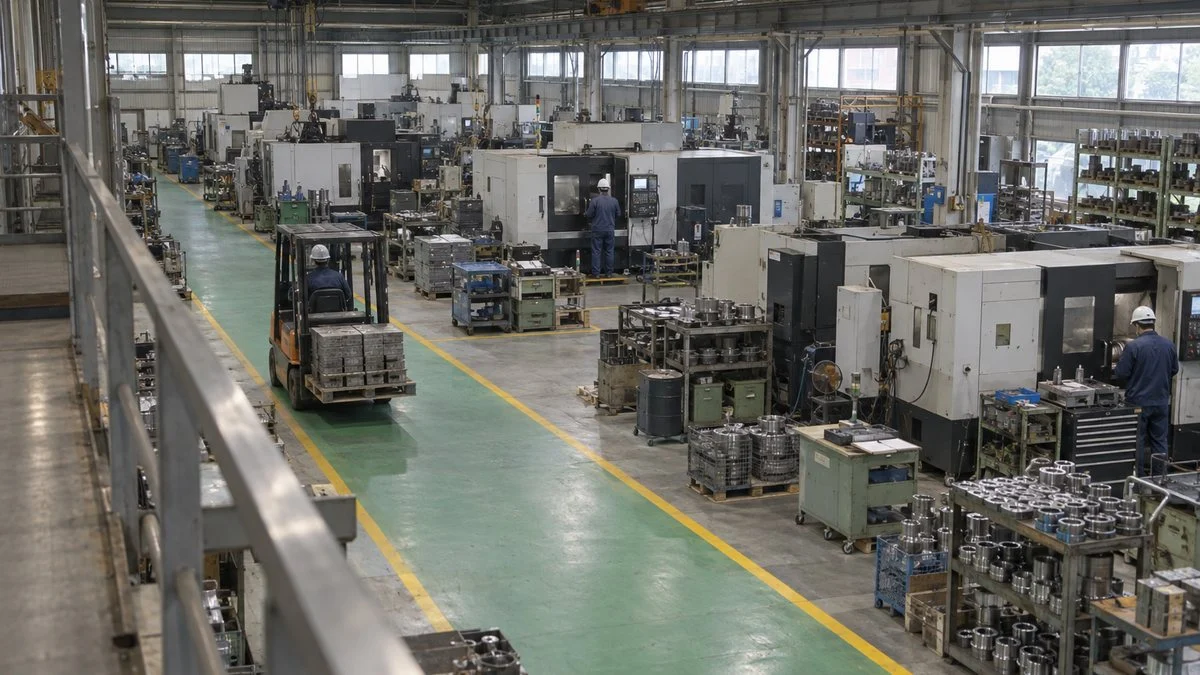
工場の設備や作業場所、保管場所、通路をどう並べれば、運搬や手待ち(作業者が何もせずに待つ時間)を減らせるのか。工場レイアウト設計では、その答えを、製品や材料の量と流れを数字で調べるところから探していきます。
配置を考える前に、「どの製品を・どれだけ・どの順で流すのか」をつかむ段階があります。ここを飛ばすと、移設した直後から運搬が増えたり、通路が仮置き場になったりします。レイアウトの良し悪しは、設備の並べ方より前の分析でほぼ決まります。
この記事では、工場レイアウト設計の定番手法であるSLP(システマティック・レイアウト・プランニング)に沿って、P-Q分析、物の流れ分析、相互関係と面積の整理、動線による案の評価、移設と立ち上げまでを7つのステップで整理し、最後によくある失敗をまとめます。
工場レイアウト設計とは|目的と見直しのサイン
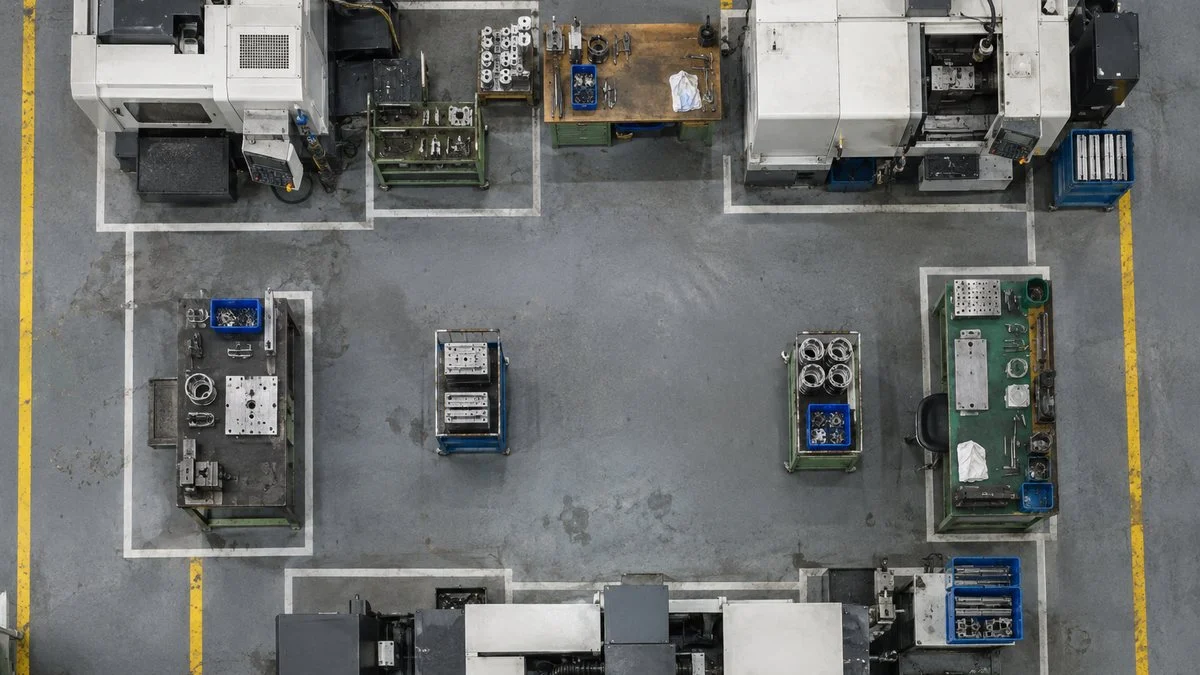
工場レイアウト設計とは、設備、作業場所、保管場所、通路、事務所などの配置を決めることです。狙いは、頻繁に行き来する場所どうしを近くに置き、運搬と手待ちを最小にすることにあります。
安全に通れること、限られた床面積を無駄なく使えること、将来の品種や生産量の変化に対応できることも、同じくらい重要な目的です。
レイアウトは大きさの違う4つの段階で考えます。
- 立地(サイト)の計画:敷地のどこに建屋を置くか
- 全体レイアウト:建屋の中で部門やエリアをどう並べるか
- 詳細レイアウト:エリアの中で設備や棚をどう置くか
- 実際の据付
上の段階で決めたことが下の段階の制約になるため、全体レイアウトの検討を省いて詳細から始めると、局所的には良くても工場全体では遠回りの流れが残りがちです。
既存工場で見直しを検討すべきサインは、現場を歩けばたいてい見つかります。代表的なのは次のような状態です。
- フォークリフトや台車が同じ通路を何度も往復している
- 工程と工程の間に仕掛品の仮置きが常にある
- 人とフォークリフトの動線が交差し、ヒヤリハットが出ている
- 新製品を入れるたびに空いている場所へ設備を足してきた
- 主力製品が入れ替わり、当初の流れと今の流れが合っていない
とくに最後の2つは、長く操業している工場ほど起きやすい変化です。建設当時は筋の通った配置でも、品種構成が変わった後に設備を継ぎ足していくと、流れは少しずつ複雑になります。
レイアウトの見直しは、設備投資や建屋の増築、新ラインの導入と同時に行うと、移設の手間を一度にまとめられます。
社内でこの仕事を担うのは、多くの場合生産技術の仕事を持つ部署です。ただし製造、物流、品質、設備保全、安全衛生の担当まで関係者が多いため、最初から横断のチームで進めるのが基本になります。
SLPで進める7つのステップ
工場レイアウトを体系立てて決める方法として広く使われているのが、SLP(Systematic Layout Planning)です。
米国のリチャード・ミューサーが1961年に提唱した手法で、工場の規模や業種にかかわらず同じ手順で計画できる点が特長です。
中小企業診断士の試験範囲にも入っており、IE(インダストリアル・エンジニアリング)の定番手法として定着しています。
SLPは、最初に集めるデータを5つに整理しています。頭文字をとってPQRSTと呼ばれます。
- P(Product:何をつくるか)
- Q(Quantity:どれだけつくるか)
- R(Routing:どの工程をどの順に通るか)
- S(Supporting services:倉庫、検査、保全、休憩所などの補助部門)
- T(Time:いつ、どのくらいの時間で)
このデータの精度が、そのままレイアウト案の精度になります。
分析で配置の根拠をそろえてから、案をつくって比べます。
※SLPの基本手順(P-Q分析→物の流れ→相互関係→面積→レイアウト案)に、前後の準備と実行を加えて7段階にしています。
SLPの考え方の中心は、「物の流れ」と「物が流れない部門どうしの関係」を別々に分析してから重ね合わせることです。前者は運搬量や工程の順番といった数字で表せます。
後者は、たとえば品質保証室と最終検査は近い方がよい、塗装と溶接は離した方がよいといった、数字にしにくい関係です。
この2つを一枚の配置図にまとめ、そこに各エリアの必要面積を加えると、現実の建屋に当てはめられるレイアウト案になります。以下、ステップごとに進め方と注意点を見ていきます。
ステップ1・2 目的と前提を決め、P-Q分析で製品を分ける
最初に決めるのは、レイアウトを変えて何を良くしたいのかという目的です。
運搬工数を減らしたいのか、新ラインのスペースを空けたいのか、人とフォークリフトの接触リスクをなくしたいのかで、評価の重みが変わります(通路の分離など接触事故を防ぐ対策はフォークリフト事故の防止策で整理しています)。
目的を数字で置いておくと、後で案を比べるときの物差しになります。たとえば「月間の運搬距離を今より減らす」「仕掛品の置き場を半分にする」といった形です。
あわせて、動かせないものを洗い出します。次のようなものは、移すと費用が大きく膨らみます。
- 建屋の柱の位置
- 床の耐荷重
- 天井高さやクレーンの走行範囲
- 受変電設備や排水ピット
- 大型プレスの基礎
止められる期間、予算、建築基準法や消防法の制約も、この段階で確認しておきます。
P-Q分析のやり方
前提が決まったら、P-Q分析に入ります。P-Q分析とは、製品(Product)ごとの生産量(Quantity)を多い順に並べたグラフをつくり、製品をグループに分ける分析です。
横軸に製品、縦軸に生産量をとると、左側に少数の量産品が並び、右側に少量品が長く続く形になるのが一般的です。
生産量の多い順に製品を並べ、流し方に合わせてグループを分けます。
※グループの境目に決まった基準はありません。生産量のほか、工程経路が似ているかどうかも見て分けます。
左側のAグループ(少品種・多量)は、専用のラインを組んで製品別に流すのが向いています。
右側のCグループ(多品種・少量)は製品ごとに工程の順番がばらばらなので、同じ機能の設備をまとめる工程別(機能別)のレイアウトになります。
中間のBグループは、似た工程経路を持つ製品をまとめて、小さなラインやセルで流すグループ別のレイアウトが候補です。
大事なのは、1つの工場を1つの型で統一しなくてよいという点です。量産品は専用ライン、補修部品や試作は工程別エリア、というように型を組み合わせる工場は珍しくありません。P-Q分析は、その線引きの根拠をつくる作業といえます。
製品の量と種類、製品の大きさによって、向く型が変わります。
※1つの工場で複数の型を組み合わせることも多くあります。
ステップ3 物の流れを数字でつかむ
P-Q分析でグループが分かれたら、グループごとに物の流れを分析します。使う道具はグループによって変わります。
- 単純工程分析:Aグループ向け。1つの製品が材料から完成品になるまでの作業と検査を順に書き出す
- 多品種工程分析:Bグループ向け。複数製品の工程経路を一覧表に並べ、共通の工程や似た経路の製品を見つける
- From-Toチャート:Cグループ向け。どの工程からどの工程へ、何回(または何トン)運んだかを行列で表す
このうち既存工場の見直しで威力を発揮するのがFrom-Toチャート(流出流入図表)です。
縦に運び出す側(From)、横に受け入れる側(To)の工程を同じ順番で並べ、交わるマスに運搬の回数や量を記入します。
工程を並べた順番どおりに流れる運搬は対角線の右上に、逆向きの運搬は左下に入るため、左下の数字が大きいほど、今の配置では戻り運搬が多いことが一目で分かります。
右上は順方向の運搬、左下は戻りの運搬。左下の大きな数字が配置の見直しどころです。
※数値は説明用の例(1日あたりの運搬回数)です。この例では「穴あけ→旋盤」の戻りが多いため、穴あけを旋盤の前に置く、または旋盤の近くに寄せる案を検討します。
数字は運搬回数だけでなく、重量やパレット数、運搬距離を掛け合わせた「運搬量×距離」で評価するとより実態に近づきます。軽い部品を何度も手で運ぶ流れと、重いコイルをフォークリフトで運ぶ流れとでは、同じ1回でも負担がまったく違うためです。
データの集め方は、生産管理システムの工程実績や作業日報から工程経路を拾うのが近道です。
ただし記録に残らない運搬、たとえば手直しのための戻りや、置き場がなくて別の場所に一時退避させる運搬は、現場で1〜2日実際に運搬を追いかけて数えないと見えません。
フォークリフトの運転者に記録用紙を持ってもらう、現場の図面に運搬の軌跡を線で書き込む(流れ線図)といった方法が使えます。
Aグループの専用ラインでは、ライン内の工程をどう配分するかという検討も並行して必要になります。
ただしこれはライン編成の話で、レイアウト設計の段階では「このラインに何台の設備と何人が入り、どれだけの長さと幅が要るか」を押さえておけば十分です。
流れをつくる考え方そのものは、トヨタ生産方式とカイゼンの基本にある「流れ化」と共通しています。
ステップ4・5 相互関係と必要面積を整理する
工場には、物が直接流れない部門も数多くあります。主な例は次のとおりです。
- 事務所
- 品質保証室
- 工具室
- 保全の作業場
- 更衣室と休憩所
- 廃棄物置き場
これらは運搬の数字には表れませんが、配置を誤ると人の移動が増えたり、安全や品質に影響が出たりします。
そこでSLPでは、部門(アクティビティ)の組み合わせごとに「どのくらい近くに置くべきか」を6段階の記号で評価します。
これをアクティビティ相互関係図表と呼び、評価の記号と一緒に、なぜそう評価したかの理由も書き込むのがポイントです。
理由が残っていれば、後で案を比べるときに「この近接はなぜ必要だったか」を関係者で確認し直せます。
部門の組み合わせごとに記号と理由を記入し、近くに置く順番を決めます。
絶対に近接が必要例:切断と溶接。運搬量が非常に多い
特に重要例:最終検査と出荷場。検査後すぐに梱包する
重要(近いと望ましい)例:保全作業場と主要設備。故障対応の移動を短くしたい
普通の近さでよい例:事務所と倉庫。行き来はあるが頻度は低い
近接の必要なし例:更衣室と材料置き場。関係がほとんどない
近接させてはいけない例:塗装と溶接。火気・粉じん・異物混入を避ける
※記入例は一般的な工場を想定したものです。実際の評価は製品・工程・安全上の条件によって変わります。
相互関係の評価ができたら、物の流れの分析結果と重ね合わせ、AやEの関係にある部門どうしを近づけ、Xの関係を離すように、部門を丸や四角で表した配置図を描きます。
これがアクティビティ相互関係ダイヤグラムです。この段階ではまだ面積を考えず、つながりの強さだけで並べます。
必要面積を積み上げる
次に、各部門に必要な面積を見積もり、配置図の丸や四角をその大きさに置き換えます(面積相互関係ダイヤグラム)。設備の面積は、本体の設置寸法だけでは足りません。
作業者が立つ範囲、扉の開閉や保守で必要な空間、材料と仕掛品の置き場、機械間の通路まで含めて積み上げる必要があります。
通路には法令上の最低条件があります。労働安全衛生規則は、次の3つを定めています。
- 作業場内に安全な通路を設けて常に有効に保つこと(第540条)
- 屋内の通路は用途に応じた幅を持ち、通路面から高さ1.8メートル以内に障害物を置かないこと(第542条)
- 機械と機械、または機械と他の設備との間の通路は幅80センチメートル以上とすること(第543条)
80センチメートルはあくまで下限で、台車やフォークリフトが通る通路はその車両の幅とすれ違いを考えて、さらに広く取ります。
面積の見積もりでよく起きるのが、現状の面積をそのまま引き継いでしまうことです。今の仕掛品置き場が広いのは、流れが悪くて仕掛品がたまっているからかもしれません。
新しい流れで本当に必要な置き場の量から逆算すると、同じ建屋でも空きスペースを生み出せることがあります。
見積もった面積の合計が建屋の床面積を超える場合は、ここで調整します。置き場を減らせないか、中二階やラックで上の空間を使えないか、外部倉庫に移せるものはないかを検討し、それでも足りなければ増築を含めた計画に戻ります。
ステップ6 複数案をつくって動線で評価する
面積の入った配置図ができたら、実際の建屋図面に当てはめてレイアウト案をつくります。柱や搬入口、ユーティリティの位置といった制約に合わせて形を崩していく作業になるため、1案だけでなく、考え方の違う2〜3案をつくって比べるのが基本です。
案をつくるときの軸になるのが動線です。
動線とは、材料、仕掛品、製品、作業者、フォークリフトなどが移動する経路のことで、一方向に進み続け、途中で交差したり戻ったりしない「一筆書き」の流れが理想とされます。
建屋の形と搬入口・出荷口の位置によって、I字、U字、L字などの形を選びます。
形は違っても、一方向に進み続ける流れをつくるのが共通の考え方です。
※U字は1人の作業者が入口と出口の両方を受け持ちやすく、人の配置を調整しやすい形です。I字は入口と出口が離れるため、建屋の両端に搬入口と出荷口がある場合に向きます。
あわせて検討したいのが、人と車両の動線を分けることです。フォークリフトの走行ルートと歩行者の通路が重なると、交差点での接触事故の原因になります。
通路を区画線や柵で分け、交差する箇所を最小にし、どうしても交差する場所は見通しを確保するのが基本です。配置案ごとに危険源を洗い出すときは、工場のリスクアセスメントの手順を使うと抜け漏れが減ります。
ロボットや搬送装置を新たに入れる場合は、その動作範囲と安全柵、人が近づく範囲もレイアウトに含めます。人と同じ空間で使う協働ロボットの導入手順でも、配置と作業範囲の検討は立ち上げ前の重要な工程です。
案を比べる評価の観点
複数の案は、次のような観点で点数をつけて比べます。観点ごとに重みを決めてから採点すると、声の大きい人の好みで決まることを防げます。
運搬の短さだけでなく、安全と将来の変化への強さも同じ表で比べます。
※重みの配分は一例です。ステップ1で決めた目的に合わせて設定します。
机上の比較だけで決めきれないときは、シミュレーションで流れを確かめる方法もあります。3Dの工場モデルで作業者やフォークリフトの動きを再現すれば、渋滞や手待ちの発生箇所を移設前に確認できます。
こうした仮想空間での検証は、製造業のデジタルツインの代表的な使い方の一つです。
もっと手軽な方法としては、床にテープで設備の外形を描いたり、段ボールで設備の模型をつくったりして、実際に人が歩いてみるやり方もあります。図面では十分に見えた通路が、台車を押すと狭かったという発見は、こうした確認で得られることが多いものです。
ステップ7 移設計画と立ち上げ
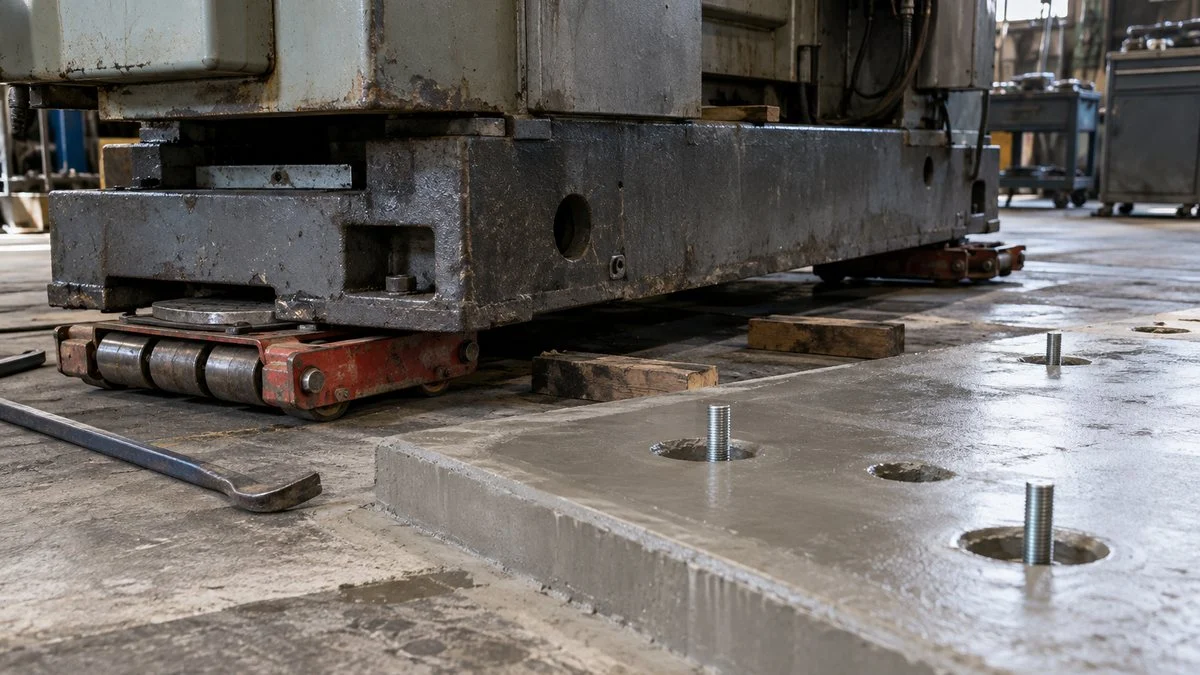
案が決まったら、移設の実行計画をつくります。稼働中の工場では、すべての設備を同時に動かすことはできません。
どの設備をどの順番で動かし、その間の生産をどう確保するかが計画の中心になります。
移設前に在庫を積み増しておく、連休や計画停止に合わせて移設する、代替設備や外注で一時的にしのぐ、といった手を組み合わせます。
設備そのものの移動より時間がかかりやすいのが、周辺の工事です。大型設備の基礎、電源と配線、圧縮空気・冷却水・排気などのユーティリティ配管は、移設先で事前に準備しておく必要があります。
精密な加工機は据え付け後にレベル出しと精度の確認が要り、すぐには量産に戻れません。移設後の試運転、初品の品質確認、作業手順書の更新までを工程に含めておきます。
移設や自動化設備の導入に合わせて設備を更新する場合は、公的な支援制度が使えるケースもあります。対象や要件は制度ごとに異なるため、省力化投資補助金の対象設備と申請の流れなども事前に確認しておくと、計画の選択肢が広がります。
立ち上げ後は、ステップ1で決めた目的の数字を測り直します。運搬距離、仕掛品の量、リードタイム、ヒヤリハットの件数などを移設前と比べ、狙いどおりの効果が出ているかを確認します。
効果が出ていない箇所は、運用で吸収するか、小さな配置変更で直すかを早めに判断すると、元の癖が戻る前に手を打てます。
工場レイアウト見直しでよくある失敗
最後に、レイアウトの見直しでつまずきやすい点を整理します。多くは手順のどこかを省いたことが原因で、ステップに沿って進めていれば避けられるものです。
現状の図面が実態と合っていない
長年の設備の追加や撤去が反映されていない図面を前提に検討を始めると、いざ移設の段階で柱や配管、ピットと干渉して計画が崩れます。
検討の最初に、現場を実測して現状図面を更新しておくことが、遠回りのようで一番の近道です。天井のクレーンやダクト、床下の配管のように、平面図に表れにくいものにも注意が必要です。
今の品種構成だけで決めてしまう
レイアウトは一度変えると、少なくとも数年は使い続けます。今の主力製品だけを前提に専用ラインを組むと、品種が入れ替わったときに再び大がかりな移設が必要になります。
営業や開発の見通しも聞いたうえで、数年後の生産量と品種を想定したP-Q分析をしておき、拡張用のスペースや、動かしやすい設備の置き方を残しておくと安心です。
現場の作業者の意見を聞かない
図面の上では合理的でも、実際に作業する人から見ると、工具の取りに行き方や材料の補充の仕方が考慮されていないことがあります。
案の段階で現場の班長や作業者に見てもらい、原寸での歩行確認に参加してもらうと、細かな使いにくさを事前につぶせます。自分たちの意見が反映された配置は、移設後の定着も早くなります。
通路や空きスペースが物置になる
せっかく確保した通路や空きスペースも、置き場のルールがなければ半年ほどで仮置きに埋まっていきます。
置き場には区画線と表示で「何を・どれだけ」置くかを決め、置き場の上限を超えたら流れのどこかが詰まっているサインとして扱う運用が有効です。
レイアウトは完成して終わりではなく、5Sや日々の管理とセットで維持していくものといえます。
物が流れない部門を後回しにする
生産設備の配置に集中するあまり、工具室、保全の作業場、品質の測定室、休憩所などの配置が最後の空いた場所に押し込まれるケースもあります。
その結果、作業者が休憩や測定のたびに長い距離を歩くことになりかねません。ステップ4の相互関係の評価で、こうした部門も最初から対象に含めておくことが大切です。
まとめ
- 工場レイアウト設計は、設備を並べる前の「何を・どれだけ・どの順で流すか」の分析で良し悪しが決まる
- SLPは、P-Q分析→物の流れ→相互関係→面積→複数案の順で進める体系的な手法
- P-Q分析で製品をグループに分け、製品別・グループ別・工程別の型を使い分ける
- From-Toチャートで戻り運搬を見つけ、一筆書きの動線と人車分離を軸に案を比べる
- 機械間の通路は幅80cm以上(安衛則第543条)。移設後は目的の数字で効果を検証する
レイアウトの見直しは、生産技術、製造、物流、品質、安全の担当が同じ図面を囲む数少ない機会でもあります。工場全体の方針をどう決めるかは工場長の仕事と管理するKPI、設備の選定から立ち上げまでの実務は生産技術の関連記事もあわせてご覧ください。
出典
出典・参考資料(8件)を開く出典・参考資料を閉じる
- SLPの提唱者と手順:SmartF「SLP(システマティックレイアウトプランニング)とは 具体的な手順やメリット、デメリットを解説」
- SLPの手順(中小企業診断士試験):スタディング「運営管理 平成19年 第2問 システマティック・レイアウト・プランニング(SLP)」
- PQRSTの入力データ、レイアウト計画の4段階、近接度A・E・I・O・U・Xの定義:Richard Muther & Associates “Systematic Layout Planning (SLP)” 4th edition(PDF)
- P-Q分析と物の流れ分析の対応:たかぴーの中小企業診断士試験 攻略ブログ「P-Q分析とは?3種の物の流れ分析のやり方」
- From-Toチャートの読み方:資格とるなら.tokyo「運営管理 R1-3 工場レイアウト(7)フロムツーチャート」
- アクティビティ相互関係分析:MONOist「工場のレイアウト計画における『アクティビティ相互関係分析』と素案作成」
- 通路に関する規定:労働新聞社「労働安全衛生規則 第540条~第558条」
- 一筆書きの動線と人車分離:あおい技研「工場の動線は『一筆書き』が基本!ムダのないレイアウトへ改善」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント