センサーは、温度や圧力、光、位置といった状態を感じ取り、電気信号に変えて伝える部品です。計測は、その信号を基準と比べて数値として読み取り、記録や判断に使えるようにすることを指します。
製造現場では、数えきれないほどのセンサーが働いており、部品があるかを確かめる小さなスイッチ、ミクロン(1000分の1ミリ)単位で寸法を測る測定器、設備の振動や温度を見張る装置などがあります。
人の目や手の代わりに、ものづくりの状態を数字に置き換えるのがセンサーと計測の技術です。この記事ではセンサー・計測とは何かを、全体の仕組み、代表的な基本原理、種類と方式、理解に欠かせない基本用語という順で整理します。
- センサーは、温度や圧力、光、位置といった状態を感じ取り、電気信号に変えて伝える部品。計測は、その信号を基準と比べて数値として確かめること
- 仕組みは3段階。①検出部(フォトダイオード・ひずみゲージ・熱電対などの素子が変化に反応)→②信号処理部(増幅・ノイズ除去・デジタル変換)→③出力・伝送部(PLCや上位システムへON/OFF、4〜20mA、通信で送る)
- 代表的な原理は4つ。光(光電センサー・画像センサー)、電磁気(近接センサー・エンコーダー)、力やひずみ(ひずみゲージ・ロードセル・加速度センサー)、熱(熱電対・測温抵抗体・放射温度計)
- 仕様書では「分解能」(どこまで細かく読めるか)と「精度」(どれだけ正しく測れるか)が別の性能である点に注意
センサー・計測とは
センサーとは、温度や圧力、光、位置といった物理的な状態を検出し、電気信号に変えて伝える部品です。計測とは、その信号を基準と比べて数値として読み取り、記録や判断に使えるようにする一連の行為を指します。
つまりセンサーは「感じ取る役」、計測は「量として確かめる役」と考えるとわかりやすいでしょう。現場では両者がセットで使われるため、この記事ではまとめて「センサー・計測」と呼びます。
市場の規模も大きく、電子情報技術産業協会(JEITA)が会員内外の66社のセンサー出荷を集計しています。2024年のグローバル出荷は2兆2,075億円(前年比110%)、数量は279億個を超え、このうち産業用途は1,910億円で、全体の約9%を占めます。
金額の77%は光を扱うセンサーで、イメージセンサーなどが大きな割合を占めます。製造現場向けは金額こそ一部ですが、設備の自動化や品質管理を裏側で支える基盤として欠かせない存在です。
製造業でセンサー・計測が関わる範囲は、大きく3つに分けられます。1つ目は設備を正しく動かすための「制御」、2つ目は製品の良し悪しを確かめる「検査・品質管理」、3つ目は設備やエネルギーの状態を見張る「監視・保全」です。
同じ温度センサーでも、炉の温度を一定に保つために使えば制御の道具で、製品の熱処理条件を記録すれば品質管理、モーターの過熱を見つければ保全の道具になります。何のために測るのかによって、求められる性能や使い方が変わる点を押さえておきましょう。
どちらも「測る」道具ですが、役割と使われ方が異なります。
※センサーを内蔵した計測器や、表示機能を持つセンサーもあり、境界ははっきりしていません。
センサー・計測の仕組み
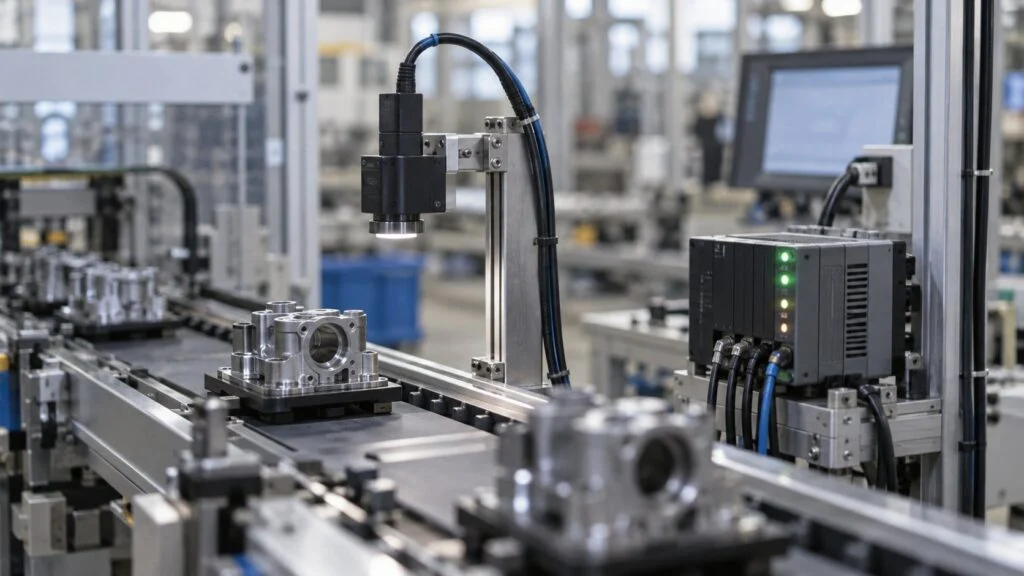
センサーの種類は多様ですが、情報が流れる道筋はほぼ共通しています。大きく見ると、検出する、信号に変える、伝えて使うという3つの段階です。
人間にたとえると、検出部は目や耳などの感覚器官、信号処理部は神経、出力・伝送部は脳へ情報を届ける経路にあたり、どこか1か所でも弱いと、正しい情報は伝わりません。
測りたい状態が、数字や制御の指令に変わるまでの道筋です。
※増幅や変換の回路はセンサー本体に内蔵されることが多く、外からは1つの部品に見えます。
検出部
最初の入口である検出部には、ある物理量の変化に反応する、次のような素子が使われます。
- 光を受けると電流が流れるフォトダイオード
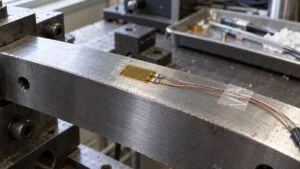
- 力が加わると抵抗値が変わるひずみゲージ
- 温度で電圧が生じる熱電対
どの素子を選ぶかで、測れる対象や範囲、苦手な環境が決まります。センサー選びは、まず検出部の性質を知ることから始まると言えます。
検出部の多くは半導体や金属、セラミックスなどの材料でできており、材料技術の進歩が、センサーの小型化や高感度化を支えてきました。
信号処理部
検出部が出す信号は、多くの場合ごく小さく、周囲のモーターやインバーターからの電気ノイズの影響も受けます。そこで信号を増幅し、不要な成分を取り除いてから、デジタル値に変換します。
この段階で、あらかじめ決めた値を超えたらONを出す「しきい値判定」までするセンサーもあります。同じ検出素子でも、信号処理の出来で性能が大きく変わるのが特徴です。
たとえば、光電センサーで小さな部品を数える場合、受光量のわずかな変化を安定して見分けられるかどうかは、増幅とノイズ対策の良し悪しで決まります。現場で「たまに数え漏れる」といったトラブルの多くは、ここに原因があります。
出力・伝送部
処理された信号は、配線や無線を通じてPLC(設備を制御する専用のコンピューター)や上位のシステムへ送られます。ON/OFFだけを伝えるものもあれば、4〜20mAの電流や通信で測定値そのものを送るものもあります。
配線でつなぐ場合は、センサーから制御盤までの距離や、動力線と並べて通すかどうかでノイズの入り方が変わります。信号を正しく届けるための配線設計も、計測の品質を左右する要素です。
近年は、測定値に加えてセンサー自身の状態も送れる製品が増えています。信号の行き先が制御から分析へと広がったことが、センサーの役割を大きく変えました。
センサー・計測の基本原理
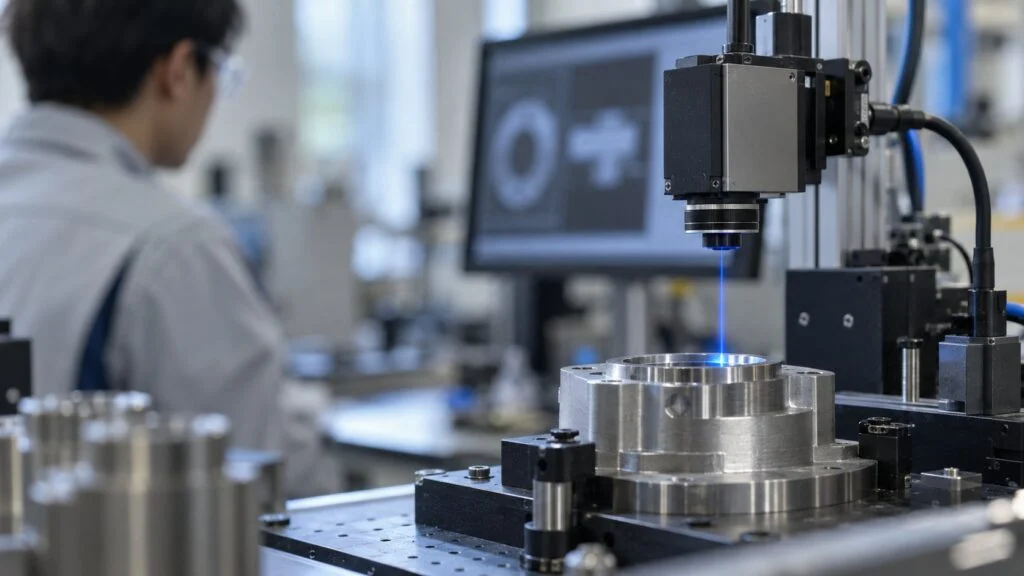
センサーの原理は、突き詰めると「ある物理現象を、電気の変化に置き換える」ことです。
どの原理にも得意と不得意があり、原理を知っておくと、カタログの数字だけでは判断しにくい「この現場で本当に使えるか」を見極めやすくなります。
多くのセンサーは、次のいずれかの変化を電気信号に置き換えています。
光を使う原理
光電センサーは、投光部から出した光が、物体によって遮られたり反射したりする量の変化を受光部で捉えます。物体に触れずに、離れた位置から有無を判断できるのが強みです。
カメラを使う画像センサーも光の原理の応用で、明るさの分布から形や傷を読み取ります。一方で、ほこりや油の霧、透明な物体には弱いという性質もあります。
光電センサーには主に次の方式があり、設置スペースや対象物に応じて選びます。
- 透過形:投光部と受光部を向かい合わせる
- 回帰反射形:反射板を使う
- 拡散反射形:物体からの反射光を直接受ける
電磁気を使う原理
近接センサーの多くは、コイルで高周波の磁界をつくり、金属が近づいたときに生じる変化を検出します。光を使わないため、油や切りくずが多い環境でも安定して動くのが特徴です。
樹脂や液体など金属以外を検出したい場合は、静電容量(電気をためる性質)の変化を使う方式が使われます。回転の角度や速度を測るエンコーダーにも、磁気や光の原理が使われています。
近接センサーは検出距離が数mm〜数十mm程度と短いものが多く、その分、狙った位置の金属だけを確実に捉えられます。シリンダーの動作端の確認や、回転する歯車の歯の検出などでよく使われます。
力やひずみを使う原理
金属に力を加えると、目に見えないほどわずかに伸び縮みし、ひずみゲージは、この伸び縮みで電気抵抗が変わる性質を利用して、重さや力を測ります。
圧力センサーや、はかりに使われるロードセルもこの原理の仲間です。振動を測る加速度センサーも、揺れによって内部に生じる力を電気信号に変える仕組みを持っています。
加速度センサーの中には、MEMS(微細加工技術でつくる小さな機械構造)を使ったものもあります。指先に乗るほどの大きさで、スマートフォンから設備の監視まで幅広く使われています。
熱を使う原理
温度の測定には、異なる2種類の金属をつないだときに温度差で電圧が生じる熱電対や、温度で抵抗値が変わる測温抵抗体がよく使われます。炉の高温から冷凍庫の低温まで、用途に応じて使い分けます。
物体から出る赤外線の量で温度を知る放射温度計は、触れずに測れる点が便利です。ただし表面の状態によって値が変わるため、測り方の前提を理解しておくことが正しい計測の条件になります。
温度は、製品の品質に直結する条件でありながら、測る位置が少しずれるだけで値が変わりやすい量です。どこに、どれだけ深くセンサーを差し込むかといった取り付けの工夫も、計測の一部と考えるとよいでしょう。
センサー・計測の種類・方式
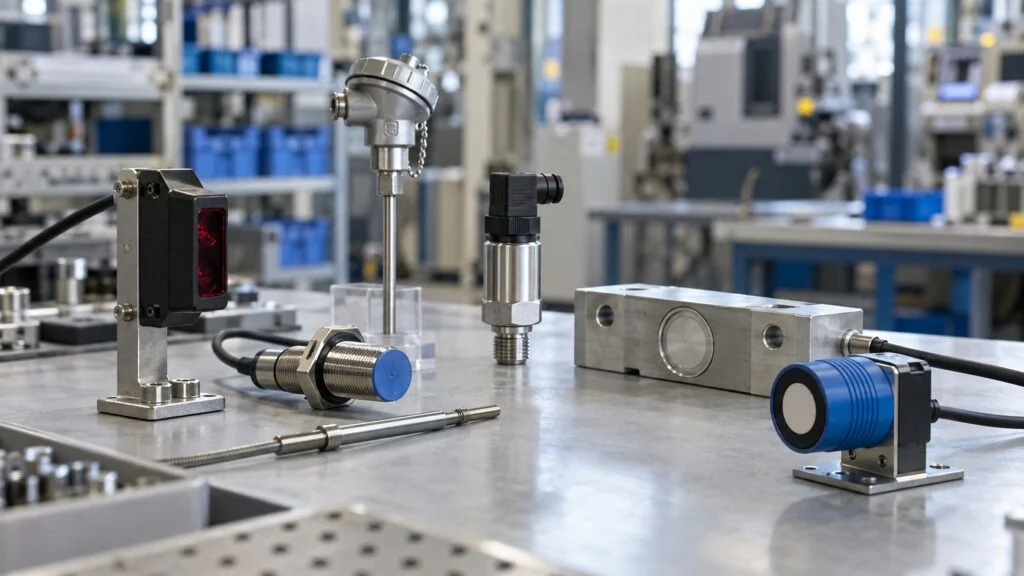
センサーはいくつもの切り口で分類でき、現場で機種を選ぶときに意識される代表的な分け方を整理します。
分類の軸は1つではなく、同じセンサーでも「非接触式で、ON/OFF出力の、組込み型」というように、複数の軸を組み合わせて特徴を表します。
検出対象による分類
まず、何を知りたいかによる分け方です。物があるかどうかや位置を知る「検出用」と、長さや温度、圧力の値を知る「計測用」に大きく分かれます。
メーカーの技術解説でも、製品群は対象ごとに整理されており、光電センサー、近接センサー、変位センサー、画像センサー、ロータリーエンコーダー、圧力・流量センサー、振動センサーなどがあります。
初めて機種を選ぶ場合は、「あるかないか」を知りたいのか、「どれだけか」を知りたいのかを最初に決めると、候補を絞り込みやすくなります。
接触式と非接触式
次に、対象に触れて測るかどうかによる分け方です。接触式は安定して正確に測りやすく、非接触式は速く動く物や柔らかい物にも使えるという違いがあります。
触れるかどうかで、得意な場面と注意点が変わります。
※実際には、両方を組み合わせて精度と速度を両立させる例も多くあります。
接触式と非接触式のどちらを選ぶかの目安を、観点ごとに表で整理すると次のとおりです。
| 接触式 | 非接触式 | |
|---|---|---|
| 測り方 | 対象に触れて測る | 離れた位置から測る |
| 代表例 | リミットスイッチ、熱電対 | 光電・近接センサー、放射温度計 |
| 強み | 汚れや表面状態の影響を受けにくい | 速く動く物、柔らかい物、高温の物にも使える |
| 注意点 | 摩耗や、対象に傷をつけるおそれ | 表面の色・光沢や周囲環境の影響 |
| 向いている場面 | 安定して正確に測りたいとき | 対象に触れずに速く測りたいとき |
出力方式による分類
出力がON/OFFの2値か、連続した値かによっても分かれます。部品の有無ならON/OFFで十分ですが、寸法のばらつきを管理したい場合はアナログ値や通信で数値を受け取る必要があります。
最近は、1本の通信線で設定の変更や診断情報の取得までできるセンサーも増え、配線の手間を減らしながら多くの情報を扱えるようになっています。
設置形態による分類
設置のしかたで、次の3つに分ける方法もあります。
- 組込み型:設備に組み込んで常時働く
- ハンディ型:人が持ち運んで使う
- 後付け型:電池で動き無線でデータを送る
特に無線の後付け型は、配線工事なしで既存設備に取り付けられるため、古い設備の稼働状況を見える化する入り口として広がっています。
ただし、電池の交換周期や、電波が届きにくい金属だらけの環境への対策など、無線ならではの注意点もあります。設置形態は、使う場所と期間を考えて選ぶことが大切です。
センサー・計測を理解するための基本用語
カタログや仕様書を読むときに必ず出てくる言葉があり、似た言葉が多いため、意味の違いを押さえておくと機種選びの失敗を減らせます。
仕様書を読むうえで、最初に押さえておきたい6つの言葉です。
よく混同されるのが分解能と精度で、0.001mmまで表示できても、実際の値からずれていれば精度が高いとは言えません。「細かく読める」ことと「正しく測れる」ことは別の性能です。
繰り返し精度と精度の違いも大切で、毎回同じだけずれて測れる測定器は、繰り返し精度は高いものの精度は低い状態です。この場合は校正でずれを補正すれば、正しく測れるようになります。
このように用語の意味を正しく理解しておくと、仕様書の数字を比べるだけでなく、自分の現場に必要な性能はどれかを判断できるようになります。
校正に関連して、トレーサビリティという言葉も使われます。自社の測定器が、国家標準までさかのぼれる基準で校正されていることを示す考え方で、品質保証の場面では特に重視されます。
このほか、周囲の温度変化による値のずれを表す「温度特性」や、電気的な雑音への強さを表す「耐ノイズ性」も、現場で安定して使えるかを左右する大切な指標です。
仕様書に書かれた値は、決められた試験条件のもとでの性能です。実際の現場では温度や汚れ、取り付け方によって性能が変わるため、余裕を持った選定と現場での確認が欠かせません。
センサーの仕組みのよくある質問
近接センサーと光電センサーはどう使い分けますか?
油や切りくずが多い場所で金属を確実に捉えたいなら近接センサー、離れた位置から金属以外も含めて物の有無を見たいなら光電センサーが向きます。近接センサーは検出距離が数mm〜数十mm程度と短く、光電センサーはほこりや透明な物体に弱い点に注意します。
温度を測るセンサーにはどんな種類がありますか?
代表的なのは、温度差で電圧が生じる熱電対、温度で抵抗値が変わる測温抵抗体、赤外線の量から温度を知る放射温度計です。放射温度計は触れずに測れて便利ですが、表面の状態によって値が変わるため測り方の前提を確認しておきます。
センサーの出力にはどんな種類がありますか?
部品の有無などを伝えるON/OFFの2値出力と、4〜20mAの電流や通信で測定値そのものを送る出力に大きく分かれます。寸法のばらつきを管理したい場合は、アナログ値や通信で数値を受け取れる方式を選ぶ必要があります。
無線の後付けセンサーを使うときの注意点は何ですか?
配線工事なしで古い設備の稼働状況を見える化できる一方で、電池の交換周期を決めておく必要があります。金属に囲まれた環境では電波が届きにくいため、使う場所と期間を考えて設置形態を選ぶことが大切です。
まとめ
- センサーは物理的な状態を電気信号に変える部品で、計測はそれを数値として確かめる行為
- 信号は、検出部、信号処理部、出力・伝送部の順に流れて制御や分析に使われる
- 代表的な原理は、光、電磁気、力やひずみ、熱の変化を電気に置き換えるもの
- 検出対象、接触の有無、出力方式、設置形態によって種類が分かれる
- 分解能と精度の違いや校正など、基本用語を押さえると機種選びの失敗を減らせる
センサー・計測がなぜ今注目されているのかはセンサー・計測が注目される背景と従来技術との違いで解説しています。現場での具体的な使われ方はセンサー・計測の主な用途と導入事例で詳しく紹介しています。
センサーのデータを設備の故障予測に生かす予知保全や、工場全体をつなぐスマートファクトリー・IoTもあわせて参考になります。センサーを設計する側の仕事は電気・電子設計の仕事で紹介しています。
センサー・計測の最新動向や関連する技術については、センサー・計測の技術ページから関連記事もあわせてご覧ください。
出典
出典・参考資料(2件)を開く出典・参考資料を閉じる
- センサー出荷金額・数量・用途別内訳:一般社団法人電子情報技術産業協会(JEITA)「センサ・グローバル出荷実績(2023・2024年)の発表」(2025年9月26日)
- センサーの製品分類:オムロン制御機器「センサ – 技術解説」
TOOLS & SERVICES
製造業で働く人の、仕事の道具・サービス紹介
これからの働き方、資格の勉強、打合せの記録。MONOSCOPE で紹介している3つです。
 CAREER社外の仕事を知りたい転職・キャリアガイド今の会社で続けるか、社外にも目を向けるか。考える視点と転職サービスの紹介。仕事と働き方を考える ›
 LICENSE仕事に関わる資格を学びたいSAT電験三種・エネ管・QC検定など。職種から資格を選べる表と受講料の比較。SATの対象資格を見る ›
 RECORD打合せを記録したいPLAUD録音から文字起こし・要約まで。3機種の選び方と業務で使う前の確認表。PLAUDの使い方を見る ›
NEWSLETTER
設備保全の記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
設備保全を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›