制御のハンチングは、温度や圧力、流量が目標値のまわりで一定の周期をもって上下に振れ続け、いつまでも収まらない状態です。原因は調節計の設定だけでなく、調節弁の動きやプロセスの遅れ、ほかのループからの揺さぶりにも潜んでいます。
連続プロセス産業の約26,000台のPID調節計を調べた報告では、成績が悪いと判定されたループの約3分の1が調節弁の問題でした。揺れを見てすぐにゲインを下げるより、先に出力を固定して揺れが止まるかを確かめるほうが、原因に早くたどり着けます。
本記事では、ハンチングが起きる主な原因と、手動テストや波形を使った切り分け方、制御弁とゲインを見直す手順について解説します。
- ハンチングは目標値を挟んで一定周期の振動が続く状態で、設定変更の直後に1〜2回行き過ぎて収まるオーバーシュートとは別物です。
- 最初に見るのは、SP・PV・出力の3本のトレンド、出力を固定したときに揺れが止まるか、弁軸が指令どおりに動くか、の3点です。
- 出力が三角波、PVが矩形波に近い揺れは、弁のスティクション(固着と飛び出し)を疑います。ゲインを下げても振幅が減るだけで消えません。
- ゲインを直すときは、比例帯を広げる、積分時間を延ばす、微分を弱める、を1つずつ試します。ゆっくりした揺れは積分、短周期の揺れは微分の効かせすぎが目安です。
制御のハンチングとは
ハンチングとは、制御量が目標値(SP)を挟んで行き過ぎと戻りすぎを繰り返し、ほぼ一定の周期と振幅で振れ続ける状態です。設定変更の直後に1〜2回行き過ぎて収まるオーバーシュートとは違い、外から手を入れないかぎり揺れが続きます。
PID制御では、比例ゲインを上げていくと応答が振動的になり、さらに上げると一定振幅の持続振動に入ります。限界感度法はこの持続振動をわざと起こし、そのときの比例帯と周期から調整値を求める方法なので、ハンチングは調整の行きすぎを示す境目でもあります。
上はSPを挟んで同じ振幅の揺れが続く応答、下は1回だけ少し行き過ぎてSPに落ち着く応答です。
※波形は考え方を示す模式図です。実際の周期はループの遅れによって数秒から数時間まで変わります。
揺れが続くと、製品の温度や濃度がばらつくだけでなく、弁が休みなく動くためパッキンやポジショナの摩耗も早まります。蒸気や燃料を出し入れし続けるぶん、同じ生産量でもエネルギーを余分に使います。
制御ループは、調節計が出力(MV)を出し、弁がプロセスを動かし、センサの測定値(PV)が調節計に戻る1周の輪です。輪のどこか1か所に遅れや引っかかりがあると、修正がずれたタイミングで効いて揺れが育ちます。
調節計・弁・プロセス・センサのどこで遅れや引っかかりが起きても、ループ全体が揺れます。
※温度ループならセンサは熱電対・測温抵抗体、流量ループなら流量計にあたります。
ハンチングの主な原因
ハンチングの原因は、調節計の設定、調節弁、プロセスの遅れ、外からの揺さぶり、操作の方式の5つに分けると整理しやすくなります。実際には、弁の引っかかりと強めのゲインが重なって揺れているループも多く、1つに決めつけずに順に消していきます。
どこに原因があるかで、効く対策がまったく変わります。
※①〜⑤は重なって起きることも多く、たとえば弁の固着と強めの積分がそろうと揺れが止まりにくくなります。
どの原因が多いかを示すデータとして、DesboroughとMillerの2002年の論文が紹介する調査があります。連続プロセス産業の約26,000台のPID調節計を5段階で評価したもので、手動のまま、または出力が上下限に張り付いたままのループが36%もありました。
「やや不良」と「不良」は合わせて32%で、報告はそのうち約3分の1が調節弁の問題だとしています。調整の問題に見える揺れの一部は、ゲインではなく弁が起こしていることを示す数字です。
良好なループは合わせて32%にとどまり、不調ループの約3分の1は弁が原因とされています。
全体
不調(やや不良+不良=32%)のループを10とすると、約3が調節弁の問題
※上の帯は調節計全体(約26,000台)が分母、下の絵は不調と判定された32%のループが分母です。出典:Desborough & Miller (2002)、CPC6 発表論文。
手動テストで切り分ける(手順と限界)
最初の切り分けは、調節計を手動にして出力を固定し、揺れが止まるかを見ることです。止まればループの中(調整か弁)、止まらなければループの外に揺れの元がある可能性が高いと判断できます。
ただし、この判定には例外があります。ポジショナ自体が発振していると、出力を固定しても弁が揺れ続けるため、手動中は現場で弁軸の動きも目で確かめます。出力を固定したことで上流の状態が変わり、たまたま揺れが収まって見えるケースもあります。
SPの揺れ、手動にしたときのPV、弁軸の動きの順に確かめると、原因の場所が絞れます。
※手動テストは原因の候補を絞る手段で、結果だけで原因を確定はできません。波形と弁の実動作をあわせて判断します。
手動にする前に決めておくこと
出力を固定すると、外乱が来てもPVを戻す働きがなくなります。運転員と時間帯を合わせ、PVがどこまで外れたら自動に戻すかを先に決め、負荷が安定している時間に試すのが安全です。
トレンドを見る時間は、固定の分数ではなく揺れの数周期分を目安にします。ISAの解説では、流量や液圧のような速いプロセスは数分、遅いプロセスは数時間分のデータが要るとしており、周期が長いループほど判断に時間がかかります。
SPが揺れていないかを先に見る
見落としやすいのが、目標値そのものが揺れているケースです。カスケード制御の下位ループは上位ループの出力をSPとして受けるため、上位が揺れていれば下位をいくら調整しても揺れは止まりません。
同じ周期で揺れるループが複数あるとき
配管や蒸気ヘッダを共有するループどうしは、1つの揺れが隣に伝わり、同じ周期でそろって揺れます。ISAの解説では、最初にピークが来て、波形がいちばんきれいなループが発生源である場合が多いとしています。
波形で「調整」か「弁」かの候補を絞る
手動テストで揺れが止まったら、次は自動運転中の波形の形を見ます。PVと出力がなめらかな正弦波なら調整、出力が三角波でPVが矩形波に近ければ弁のスティクションが有力な候補です。
スティクションは、弁が静止摩擦で止まったまま動かず、力がたまって摩擦を超えた瞬間に指令より大きく動く現象です。弁が止まっている間も積分動作が出力を積み上げ続けるため、出力は一定の傾きで上がり下がりし、PVは段差状に跳びます。
左は出力もPVも丸い波、右は出力が三角波でPVが四角い段差になります。
※模式図です。ISA の解説と Control Station の技術記事が挙げる典型的な形をもとに描いています。実際の波形はノイズや弁の特性で崩れます。
波形の形はあくまで候補を絞る目安で、ノイズが多いループや、固着の大きさが毎回違うループでは崩れて見えます。調整が原因か弁が原因かで、ゲインを変えたときの揺れ方も違うため、次の比較表の観点を組み合わせて判断します。
波形・手動テスト・ゲインを変えたときの反応を合わせると、候補がはっきりします。
※スティクションでゲインを下げたときの反応は、Control Station の技術記事の説明によります。
制御弁・ポジショナを先に見直す
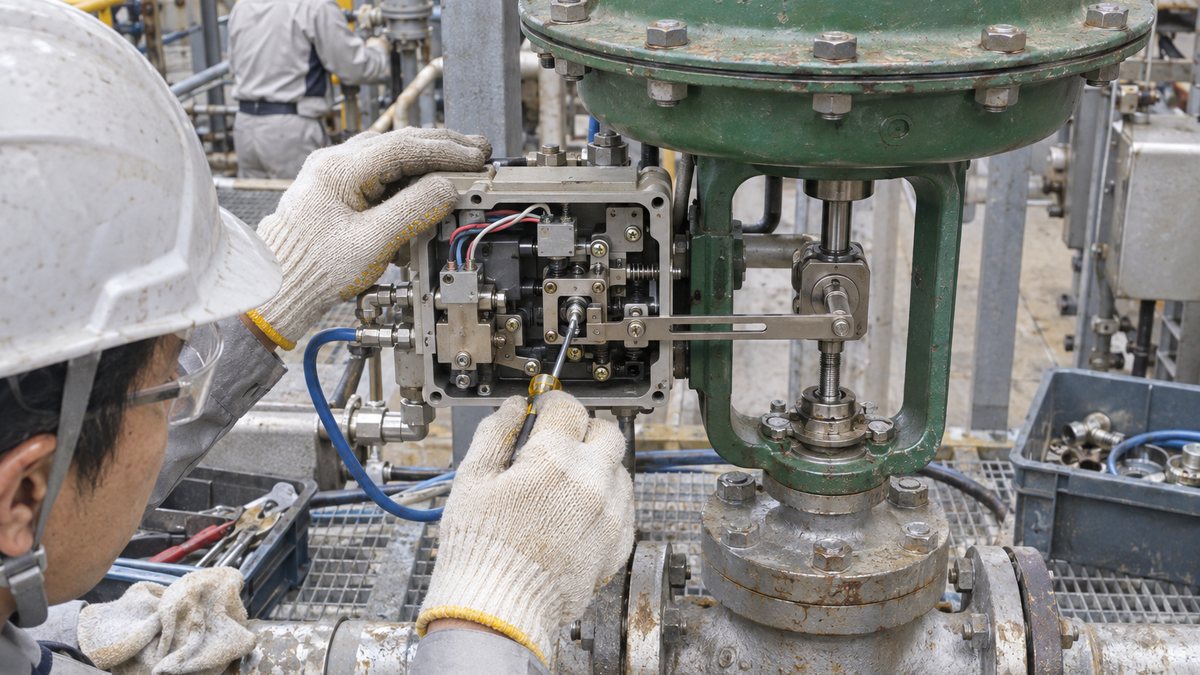
弁が原因の揺れは、ゲインをいくら変えても消えません。Control Stationの技術記事は、デチューン(ゲインを下げる)は振幅を下げて周期を延ばすだけで、原因が機械なので揺れそのものはなくならないと説明しています。
先に調整を変えると、弁を直したあとで調整をやり直すことにもなります。弁の疑いが少しでもあれば、ゲインより先に弁の実際の動きを確かめるのが近道です。
手動で小さくステップさせて弁の動きを見る
手動の状態で出力を小刻みに同じ向きへ動かし、PVや弁の開度がどこで反応するかを見ます。固着している弁は、出力をいくつか動かしても反応せず、摩擦を超えた時点で一気に跳ぶため、動き出すまでの出力の幅が固着の大きさの目安になります。
向きを反転させたときに出力の幅だけ動かない場合は、リンクのガタ(バックラッシュ)も疑います。プロセスを大きく乱さないよう、1回の変化は小さくし、負荷の安定した時間に試します。
弁本体だけでなく、ポジショナや空気の供給、つなぎの部分にも原因が隠れています。
※電動の駆動部は空気式より動きが遅く、むだ時間が増える傾向があります(Control Global の Q&A での専門家の指摘)。
点検の順番は、外から見えて手のかかりにくいところからが基本です。計装空気の露点と清浄度の確認、ポジショナの設定と入力信号の確認、そのうえでパッキンや駆動部の分解点検へ進みます。
パッキンの締めすぎがヒステリシスを生む
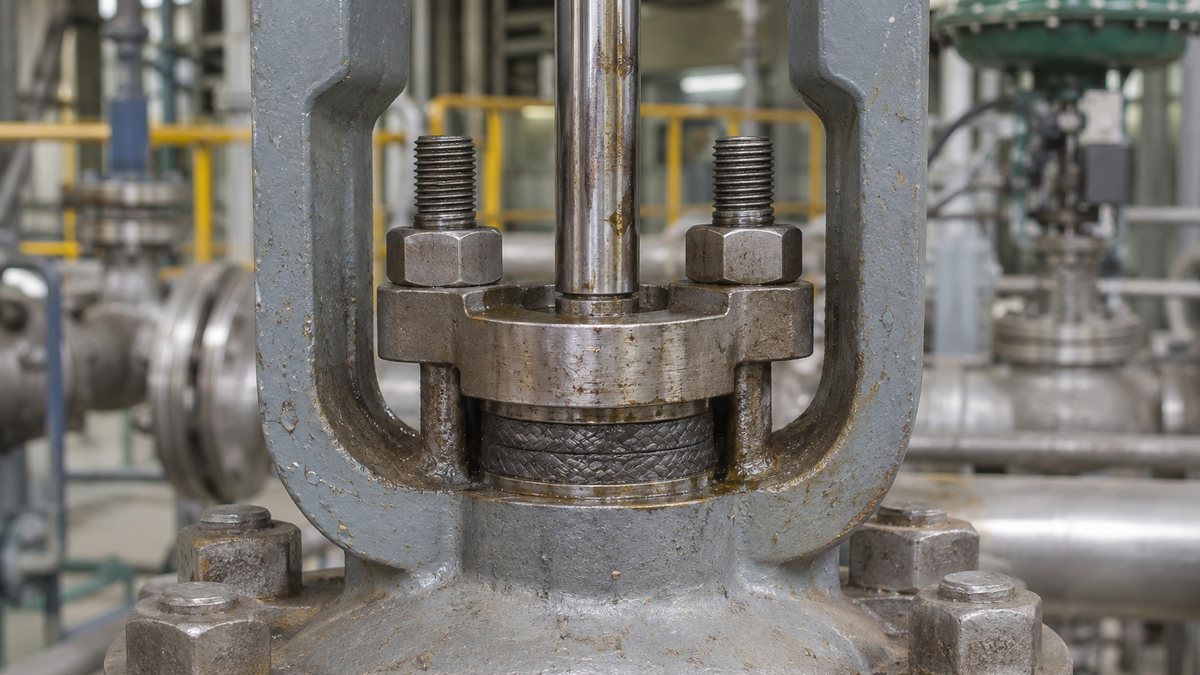
高温・高圧のラインでは、漏れを防ぐためにグランドパッキンを強く締めるほど弁軸の摩擦が増え、弁のヒステリシスが大きくなります。計測自動制御学会の論文では、パッキン摩擦約1,300Nの弁でヒステリシスが16%になり、動く向きを反転するたびに弁軸がしばらく止まる様子が示されています。
DesboroughとMillerの報告にも、漏れ点検でパッキンを締めた数週間後に運転員から動きの鈍さと揺れの苦情が出て、今度は緩めるよう指示が出た、という往復の例があります。漏れ対策と制御性は引っ張り合うため、パッキンを触ったら揺れの有無もあわせて確かめます。
弁を直すまでのつなぎの対策
定修まで弁を交換できないときは、調節計の側で揺れを和らげます。自己平衡プロセスでは、積分動作があるとスティクションによる揺れ(リミットサイクル)が起き、P動作やPD動作だけなら起きないとMcMillanは解説しています。
そのため、偏差が小さい範囲だけ積分を止める積分デッドバンドを使うと、揺れの振幅を抑えられます。ただし、これらは症状を和らげる手当てなので、弁の修理を後回しにしない前提で使います。ポジショナーの原理と電空・空空の違いを知っておくと、弁側の不調を見つけやすくなります。
PID設定を調整する場合の進め方
弁に問題がなく、波形がなめらかな正弦波なら、PIDの設定を見直します。比例帯を広げる、積分時間を延ばす、微分を弱める、を1つずつ変え、変えるたびに応答を確かめるのが基本で、同時に複数を動かすと何が効いたか分からなくなります。
今の値を控えてから、弱める方向へ1つずつ動かします。
※比例帯(%)は比例ゲインの逆数を百分率にしたもので、比例帯を広げるほどゲインは下がります。調節計によってはゲインで設定するため、向きを取り違えないようにします。
周期で当たりをつける考え方は、エム・システム技研の調整手順にも表れています。積分時間を短くしていき測定値がゆっくり振動し始めたら止めて少し戻す、微分時間を大きくしていき短周期の振動が出たら止めて少し戻す、という進め方です。
同じ手順では、比例帯は400%のような十分大きい値から小さくしていき、振動が出始めた値で止めます。ハンチングしているループは今の比例帯が狭すぎる側にあるので、逆にたどって振動が消える値まで広げ、少し余裕を持たせます。
液位など積分系のプロセスは積分を弱く
タンクの液位は、流入と流出の差がたまっていく積分系のプロセスで、プロセス自体が積分の性質を持っています。そこへPIDの積分を強く効かせると積分が二重になり揺れやすく、Control Globalの事例では積分時間を10分以上に延ばすか、積分を外す助言が出ています。
液位はゆっくり振れても品質に響きにくいループが多いため、揺れを抑えて下流の流量を安定させるほうを優先する設計もあります。液位の許容幅を先に決めておくと、積分をどこまで弱めてよいかを判断できます。
運転条件で揺れ方が変わるならゲインを切り替える
低負荷のときだけ揺れる、季節で揺れ方が変わる、といったループは、プロセスの特性が運転条件で変わっています。エム・システム技研の解説では、非線形が強いプロセスや処理量の変動が大きいプロセスは、1組のパラメータで全範囲をカバーできないとしています。
その場合は、制御範囲の数点で最適な値を求めておき、運転条件に応じて自動で切り替える方法をとります。弁の開度が小さい領域だけ揺れるなら、弁が大きすぎる可能性もあるため、Cv値の選定と過大選定の影響もあわせて確かめます。
むだ時間・干渉・オンオフ制御で揺れるときの対策
調整でも弁でも止まらない揺れは、プロセスの遅れ、ループどうしの干渉、操作の方式のどれかに原因があることが多く、設定値より制御の組み方や機器の配置を変えるほうが効きます。状況ごとの対策は次のとおりです。
遅れ・干渉・方式の問題は、PIDの値だけでは抑えきれません。
※L/T の目安はエム・システム技研、3〜5倍遅く調整する考え方は ISA の解説によります。
むだ時間の大きいループでは、修正が効き始めるまでに状況が進んでしまうため、ゲインを強めるほど揺れやすくなります。温度ループなら、センサの挿入位置や保護管の太さで遅れが変わるので、調整の前に計器の取り付けを見直す価値があります。
オンオフ制御は、動作すきまを狭くするほど目標値の近くに保てる一方、入り切りの回数が増えてリレーや電磁弁の寿命を縮めます。動作すきまの決め方は二位置制御の動作すき間で詳しく説明しています。
| 見えている症状 | 疑う原因 | 最初の手 |
|---|---|---|
| PVと出力がなめらかな波で揺れ、手動にすると止まる | 比例帯が狭い・積分が強い | 比例帯を広げ、積分時間を延ばす |
| 出力が三角波、PVが段差状に跳ぶ | 弁のスティクション | 小さなステップで弁の動きを確かめ、パッキン・ポジショナを点検 |
| 手動にしても弁軸が揺れている | ポジショナ・計装空気の不調 | 供給圧とポジショナの設定・入力信号を確認 |
| 手動にしてもPVが揺れ続ける | 上流の外乱・ほかのループとの干渉 | 同じ周期で揺れるループを探し、発生源を先に直す |
| SPそのものが揺れている | カスケードの上位ループ | 上位の調節計を先に調べる |
| 弁の開度が小さいときだけ揺れる | 弁の過大選定・特性の非線形 | Cv値を確認し、ゲインの切り替えか弁の見直し |
制御のハンチングのよくある質問
オートチューニングをかけ直せばハンチングは直りますか?
調整が原因の揺れなら収まることが多いものの、弁の固着やガタが原因なら、オートチューニングは揺れを小さく見せる値を出すだけで原因は残ります。手動テストと弁の動きを先に確かめてから使います。
手動にしても揺れが止まらないときは何を見ますか?
まず現場で弁軸が動いていないかを見て、動いていればポジショナか計装空気を疑います。弁軸が止まっているのにPVが揺れるなら、上流の圧力や同じ配管のほかのループから揺らされているので、同じ周期で揺れるループを探します。
ハンチングをしばらく放置しても問題ありませんか?
振幅が品質の許容幅に収まっていても、弁が動き続けるためパッキンやポジショナの摩耗が進み、漏れや故障の時期が早まります。揺れの周期と振幅を記録しておき、定修など弁を点検できる機会に原因を取り除くのが安全です。
まとめ
- ハンチングは目標値を挟んで一定周期の揺れが続く状態で、原因は調節計の設定・弁・遅れ・外乱・操作の方式に分けられる
- 約26,000台の調査では不調ループの約3分の1が弁の問題で、揺れをすぐゲインのせいにしない
- SP・PV・出力のトレンドを並べ、手動にして止まるかと弁軸の動きを見て、原因の場所を絞る
- 三角波の出力と段差状のPVはスティクションの候補で、ゲインを下げても消えないため弁を先に直す
- 調整は比例帯・積分・微分を1つずつ弱め、むだ時間や干渉にはセンサ位置や制御の組み方で対処する
ハンチングの切り分けは、計装だけでなく、弁の分解点検を担う設備保全や、ラインの立ち上げで調整を担う生産技術の仕事とも重なります。ループごとの組み方は、流量制御の仕組みやレベル制御の方式でも扱っています。
出典
出典・参考資料(8件)を開く出典・参考資料を閉じる
- 持続振動・限界感度法・調整手順・L/T の目安・ゲインの切り替え:エム・システム技研 MGTrend「PID制御のパラメータ調整 ー 限界感度法とその応用」(2025年10月)
- ゲインを上げると持続振動になること・比例帯とゲインの関係:理化工業「PID制御の仕組み」
- 手動テスト・SP の確認・発生源のループの見分け方・スティクションの波形・干渉ループの調整:ISA InTech「Closed-loop control troubleshooting」(2018年3-4月号)
- スティクションの仕組み・波形・デチューンの限界:Control Station「Valve Stiction: Why It Undermines PID Control and How to Detect It」
- 約26,000台の調査・パッキンの事例:Desborough & Miller「Increasing Customer Value of Industrial Control Performance Monitoring—Honeywell’s Experience」(CPC6, 2002)
- パッキン摩擦とヒステリシス16%の実験:涌井ほか「ヒステリシスの大きな空気圧式調節弁に使用する電子式ポジショナの高性能化」計測自動制御学会産業論文集 Vol.2 No.5(2003)
- スティクション・バックラッシュとリミットサイクル、積分デッドバンド:Greg McMillan「Basics of PID Control Modes Tips」Control Global(2013)
- 液位ループの積分・弁側の原因:Control Global「How to know if tuning or the valve is responsible for valve oscillations」(2021)
TOOLS & SERVICES
製造業で働く人の、仕事の道具・サービス紹介
これからの働き方、資格の勉強、打合せの記録。MONOSCOPE で紹介している3つです。
 CAREER社外の仕事を知りたい転職・キャリアガイド今の会社で続けるか、社外にも目を向けるか。考える視点と転職サービスの紹介。仕事と働き方を考える ›
 LICENSE仕事に関わる資格を学びたいSAT電験三種・エネ管・QC検定など。職種から資格を選べる表と受講料の比較。SATの対象資格を見る ›
 RECORD打合せを記録したいPLAUD録音から文字起こし・要約まで。3機種の選び方と業務で使う前の確認表。PLAUDの使い方を見る ›
NEWSLETTER
生産技術・プラントエンジニアリングの記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
生産技術を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›