なぜなぜ分析は、起きた問題について「なぜ」と問いを重ね、対策を打てば再発しなくなる原因までさかのぼる分析手法です。起きたことを事実で押さえ、原因を一つずつ確かめながら進めます。
様式の欄を埋めることが目的になると、最後は「作業者の不注意」と「再教育」で終わりがちです。問いの立て方しだいで、再発防止につながる分析になるかどうかが分かれます。
この記事では、なぜなぜ分析の定義と由来を確認したうえで、進め方を7つのステップに分けて整理します。後半では、ねじの締め忘れを題材にした想定例で良い例と悪い例を見比べ、よくあるNG例と、この手法が向かない場面での使い分けまで扱います。
なぜなぜ分析とは|「5回」は回数の決まりではない
なぜなぜ分析は、起きた問題を起点に「なぜ」と問いを重ね、再発を防げる原因までさかのぼる分析手法です。情報処理推進機構(IPA)の障害分析手法の解説では、根本原因を「それに対策すれば問題が再発しなくなる原因」と説明しています。
日本科学技術連盟(日科技連)のセミナー案内では、問題を引き起こしている事象に対して「なぜ」を繰り返す方法と紹介されています。論理的に漏れなく要因を洗い出し、再発防止を実現する対策を導き出すという説明です。
どちらの説明にも共通するのは、思いつきで原因を挙げるのではなく、筋道を立てて対策までつなげるという点です。
由来は大野耐一『トヨタ生産方式』の「5回のなぜ」
「なぜを5回繰り返す」という言い方は、大野耐一氏の著書『トヨタ生産方式 脱規模の経営をめざして』(ダイヤモンド社、1978年)が出典として広く知られています。同書には、機械が止まったときの例が紹介されています。
筆者は原典を直接確認できていないため、以下は同書を引用した解説記事(末尾の出典を参照)にもとづく要旨です。表記は引用元によって細かな違いがあります。
機械が止まったという事象から、問いを重ねて仕組みの側の原因にたどり着きます。
※大野耐一『トヨタ生産方式』(ダイヤモンド社、1978年)を引用した解説記事にもとづく要旨。原典の表記とは異なる場合があります。
この例で大事なのは、途中で止めた場合に何が起きるかです。ヒューズの交換やポンプの軸の交換で終えてしまうと、しばらくして同じ故障が繰り返されます。
ストレーナーを付けるという対策に行き着いて、はじめて再発を止められる、というのがこの例の趣旨です。
以下は、トヨタ自動車の公式サイトを編集部が確認した範囲(2026年10月時点)の内容です。日本語の「トヨタ生産方式」の解説ページは自働化とジャスト・イン・タイムの2本柱の説明が中心で、「5回のなぜ」という言葉は見当たりませんでした。
一方、欧州法人のToyota Motor Europeの公式サイトには、「なぜを5回問う」手法を使っているという記述があります。あらゆる問題の根本原因にたどり着くための手法という位置づけです。
同社のオウンドメディア「トヨタイムズ」にも、社員が「なぜ」を5回繰り返して方法を考えるのがトヨタらしさだと語る記事が見られます。
また『トヨタ自動車75年史』の品質の解説には、創業期の故障対応について、現地現物で再発防止にあたったという記述があります。なぜなぜ分析は、トヨタ生産方式・カイゼンの中で育った問題解決の考え方の一つと捉えると、位置づけが分かりやすくなります。
「5回」は目安であり、回数の決まりではない
注意したいのは、「5回」が回数の決まりではないことです。IPAの解説も、なぜなぜ分析を回数ではなく、対策すれば再発しなくなる原因に至るまで問う手法として説明しています。
『なぜなぜ分析10則』(日科技連出版社、2009年)の著者である小倉仁志氏も、同じ考え方です。同書の10則の一つに「再発防止を見い出せるところまで『なぜ』を繰り返す」を挙げています。
3回で対策に結びつく原因に届くこともあれば、6回、7回と続くこともあります。
逆に、5つの欄を埋めることが目的になると、同じ内容の言い換えで行数を稼いだり、確かめていない推測で欄を埋めたりしがちです。回数ではなく、どこまで届いたかで判断する、というのが出発点になります。
なぜなぜ分析の進め方|7つのステップ
ここからは進め方を7つのステップで整理します。
特定の団体が定めた公式の手順ではなく、公的機関や業界団体の資料と、小倉仁志氏が著書などで示しているルールをもとに、編集部が現場で使いやすい順に整理したものです。
様式や呼び方は会社ごとに異なりますが、押さえる点は共通しています。
事実をそろえる、掘り下げる、確かめて対策する、の3段階で進めます。
※ステップ3〜5は行きつ戻りつになるのが普通です。確認の結果しだいで、前のステップに戻って書き直します。
始める前に:メンバーと前提をそろえる
分析は一人で机に向かって書くより、事実を知っている人と一緒に進めるほうが確かです。IPAの解説も、分析は事実をもとに行うため、可能な限り当事者の参加を促すことが望ましいとしています。
そのとき最初に共有しておきたいのが、分析の目的です。同じ解説は、目的は個人を責めることではなく、原因を究明して組織としての再発防止策を検討することだと参加者に徹底するよう求めています。
この前提が崩れると、当事者は本当のことを話しにくくなり、事実が集まりません。
報告した人が不利にならない扱いが情報の量と質を左右するのは、ヒヤリハット報告の運用と同じです。進行役は、当事者の上司ではなく品質保証や別の職場の人が務めると、話しやすい場になりやすいでしょう。
ステップ1 事象を特定し、事実を確認する
最初にやるのは「なぜ」を問うことではなく、何が起きたのかを押さえることです。
日本能率協会コンサルティング(JMAC)のコラムは、これを「なぜなぜ」の前に「なになに」と表現しています。現場・現物・現実の三現主義で、いつ・どこで・何が・どのように起きたかを把握するよう勧めています。
ここで気をつけたいのは、観察した事実と、その解釈を分けることです。たとえば「ねじが1本ない」は観察した事実ですが、「締め忘れた」は解釈です。緩んで脱落した可能性もあれば、最初から締めていない可能性もあります。
現物のねじ穴や座面の跡、製造記録、検査記録などを見て、どちらなのかを確かめます。起点の解釈が違っていると、その先の「なぜ」はすべて別の問題を追うことになります。
ステップ2 問題を分けて、一文で書く
事実が押さえられたら、分析の起点になる事象を文にします。小倉氏の10則では、事象や「なぜ」を「ワンカット表現」にすることが最初のルールになっています。小倉氏は日経クロステックの連載で、1つの箱には1つの内容だけを書く、と説明します。
「締め忘れが発生し、検査でも見逃して流出した」という文には、性質の違う出来事が2つ入っています。このまま「なぜ」を問うと、答えが作業の話になったり検査の話になったりして、筋が混ざります。
「ねじが締められないまま次の工程に送られた」「ねじがない製品が出荷検査を通過した」のように分けて書きます。
同じ10則には、誰が読んでも同じ場面を思い浮かべられる表現にする、形容詞を使うなら比較の対象を明確にする、というルールもあります。
「確認が甘い」「管理が不十分」といった言葉は、読む人によって受け取り方が変わるため避けます。
ステップ3 「なぜ」を一つずつ掘り下げる
起点が決まったら、その直接の原因を挙げ、さらにその原因を挙げる、という手順を繰り返します。ここでのポイントは、一段ずつ進め、途中を飛ばさないことです。
「締め忘れた」の次にいきなり「教育不足」と書くと、その間にあるはずの作業の状況や設備の条件が抜け落ちます。
原因が1つとは限らない点にも注意が要ります。10則には、並列に挙げた「なぜ」がすべて起きなかったら前の事象は起きないのかを確かめる、というルールがあります。1つの「なぜ」に対して答えが複数あれば、枝分かれさせて並べて書きます。
もう一つ大切なのが、書いた「なぜ」が確認済みの事実なのか、まだ仮説なのかを区別することです。
その場で確かめられないものは、空欄を推測で埋めずに「仮説」と明記し、誰が・何を見て確かめるかを横に書いておきます。
JMACのコラムも、調査の目的は仮説の検証にあり、事実と解析結果に照らして当てはまらない要因を消していく進め方を勧めています。
ステップ4 発生原因と流出原因を分ける
品質の不具合では、「なぜ不具合がつくられたのか」と「なぜ検出できずに外へ出たのか」は別の問題です。前者を発生原因、後者を流出原因と呼び、それぞれ別の系統として「なぜ」を掘り下げます。
日本規格協会の検査に関するセミナー案内でも、発生原因を突き止めて工程へフィードバックすることと、流出原因を突き止めて再発防止に結びつけることが、分けて挙げられています。
発生側だけを掘ると検査の穴が残り、流出側だけを掘ると不具合そのものは出続けます。
起点になる問いが違うので、1本の流れに混ぜずに2系統で書きます。
見るもの:作業、設備、材料、標準書、工程の設計
対策の向き先:不具合を発生させない、発生しにくくする
見るもの:検査項目、検査方法、判定基準、検査の設計
対策の向き先:不具合が出ても確実に止める
顧客へ提出する是正報告では、この2系統を分けて書くよう求められることが多くあります。報告書全体の組み立てについては、次の記事で扱っています。
ステップ5 対策に結びつく原因まで掘り下げる
どこで掘り下げを区切るかは、多くの人が迷うところです。目安は2つあります。1つは、その原因が事実で裏付けられていること。もう1つは、その原因に手を打てば、なぜ同じ問題が起きなくなるのかを説明できることです。
IPAの解説は、根本原因を解消できる妥当な再発防止策が見いだせない場合には、分析をやり直すとしています。費用や人手の面で実行できない対策しか出てこない原因は、まだ掘り下げの途中か、掘る方向がずれている可能性があります。
ただし、これは「やりたい対策が出てくるように原因を書く」こととは違います。先に対策を決め、そこから逆算して原因を並べると、事実の裏付けのない筋書きになります。原因を事実で確かめ、その結果として対策が決まる、という順番を守ります。
掘りすぎにも注意が必要です。小倉氏は、個人的な話(心理面)には「なぜ」で踏み込まない、主観が入る手前で「なぜ」を止める、というルールを挙げています。
「なぜ焦っていたのか」「なぜ気が緩んだのか」と個人の内面に入っていくと、検証できない話になり、打てる対策も見つかりません。
ステップ6 逆から読んで論理を確かめる
「なぜ」の連鎖ができたら、最後の原因から事象に向かって、逆向きに読み返します。小倉氏の10則にある、逆に読み返しても順序よく論理がつながるように展開するというルールです。
やり方は簡単で、「Aだから、Bになった。Bだから、Cになった」と「だから」でつないで声に出して読みます。つながりが不自然に感じる箇所は、間の「なぜ」が1段抜けているか、別の要因が混ざっています。
JMACのコラムが挙げる、結果と要因の関係に矛盾がある「因果不整合型」の失敗は、この読み返しで見つけやすくなります。
なお、逆読みで確かめられるのは文章の筋が通っているかどうかまでです。筋が通っていても、事実と違っていれば意味がありません。それぞれの「なぜ」が現物や記録で裏付けられているかは、別に確認します。
ステップ7 対策を決め、効果を確認する
対策は、直接の原因に対する処置と、掘り下げた先の原因に対する再発防止策とに分けて考えます。大野氏の例でいえば、ヒューズやポンプの軸の交換が処置、ストレーナーの取り付けが再発防止策にあたります。どちらも必要ですが、役割が違います。
対策を決めたら、担当と期限に加えて、何を・どの範囲で・いつまで見て効果を判断するかを先に決めておきます。同じ不具合の件数を見るのか、工程内での検出件数を見るのか、対象は当該ラインだけか類似工程も含むのか、といった条件です。
期間内に同じ問題が起きた場合は、対策が実行されていたか、原因の見立てが合っていたかを確かめ、分析に戻ります。あわせて、同じ原因が当てはまるほかの製品や工程がないかも確認します。
日本規格協会のなぜなぜ分析の上級コースの案内でも、個別の再発防止から類似の再発防止へ展開する演習がプログラムに入っています。
記入例で見る良い例と悪い例(想定例:ねじの締め忘れ)
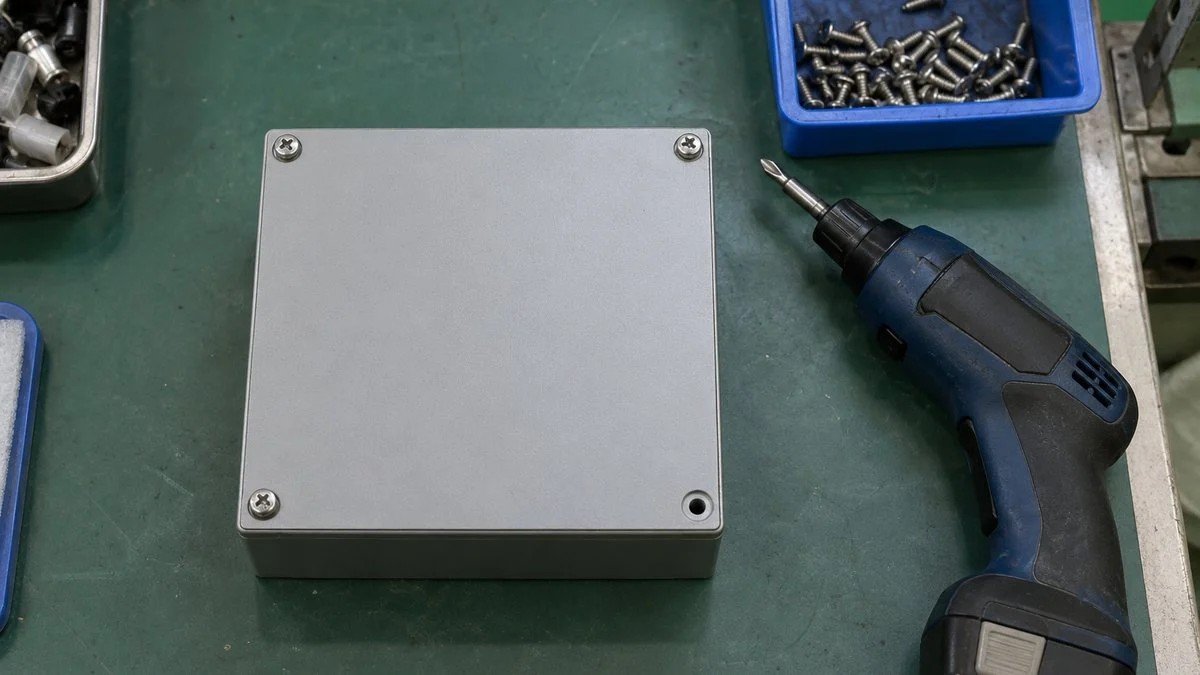
ここからは、架空の不具合を題材に、分析がどう変わるかを見ていきます。以下は説明のために作った想定例で、実在の企業や製品の事例ではありません。
想定する状況は次のとおりです。ある制御機器の組立工程で、カバーをねじ4本で固定しています。出荷後、顧客の受入検査で、カバーのねじが1本ない製品が1台見つかりました。
差し戻されやすい書き方
まず、よく見かける書き方です。
5段そろっていますが、事実で確かめられる内容がほとんどありません。
※説明のために作成した想定例です。
この分析の弱点は、「なぜ」がどれも現場や記録で確かめられないことです。逆から読むと「指導が足りなかった、だから教育が不足した、だから意識が低かった」とつながっているように見えますが、どの段も事実の裏付けがありません。
対策も、作業者が気をつけることに頼っています。別の人が同じ条件で作業すれば、同じことが起きうる状態は変わっていません。
事実を確かめながら書き直す
同じ事象を、ステップに沿ってやり直してみます。まず現物を確認します。
想定例では、返却品のねじ穴と座面に締め付けた跡がなく、製品の内部にも梱包にも外れたねじは見つからなかった、とします。このことから、緩んで脱落したのではなく、最初から締められていなかったと判断します。
次に事象を2つに分けます。発生側は「カバーのねじ1本が締められないまま次工程に送られた」、流出側は「ねじが1本ない製品が出荷検査を通過した」です。
発生側の「なぜ1」として、メンバーから「作業の途中で中断があったのではないか」という意見が出ました。この時点では仮説なので、「仮説。製造記録と本人への聞き取りで確認する」と書いて、いったん止めます。
確認の結果、その時間帯に部品の補充で作業を離れた記録があり、本人も3本目を締めたところで離れたと話した、とします。ここで仮説が事実に変わります。
同じように一段ずつ確かめながら進めた結果が、次の分析シートです。
発生側と流出側を分け、それぞれの「なぜ」に根拠を添えています。
※説明のために作成した想定例です。実際の原因や対策は、工程や製品の条件によって変わります。
発生側を逆から読んでみます。
「標準書に順番と再開方法がなく、本数を数える機能もなかった。だから、再開時にどこまで締めたかを確かめられなかった。だから、3本の状態で次の製品に移った。だから、ねじ1本が締められないまま次工程に送られた」。
途中に飛びがなく、どの段も記録や現物で確かめられます。
2つの分析の違いは、文章の上手さではありません。根拠が見えること、そして対策が「人が気をつける」ではなく「確かめる手段を工程に入れる」になっていることです。
中断という状況そのものは、今後も起こりえます。それでも締め忘れにつながらない状態をつくるのが再発防止策です。
なお、ここで標準書の書き方に原因が見つかった場合は、書き直すだけでなく、現場で使われる形になっているかも合わせて見直します。詳しくは作業標準書が守られない原因の記事で扱っています。
なぜなぜ分析でよくあるNG例6つ
書き上げた分析を提出する前に、次の6つに当てはまっていないかを点検します。どれも、形は整っていても再発防止につながらない典型です。
提出前の点検項目として使えます。
個人の不注意・意識で止めない
最も多いのが、「不注意」「確認不足」「意識が低い」で止まる型です。これらは確かめる方法がなく、対策も注意喚起に限られます。人は一定の割合で間違えるという前提に立ち、間違えたときの状況や条件を「なぜ」の対象にします。
小倉氏が個人的な話に「なぜ」で踏み込まないとしているのも、この点に関わります。問う相手を人の内面から、作業の条件、設備、標準、情報の伝わり方へ移すと、確かめられる「なぜ」に変わります。
推測で埋めない、混ぜない、逆算しない
2〜4番目は、分析の書き方に関するNGです。推測で埋めた「なぜ」は、もっともらしく見えても実際の原因とは限りません。仮説は仮説と書き、確認してから先へ進みます。
複数の要因を1つの文に混ぜると、次の「なぜ」がどれに対する答えなのかが分からなくなります。対策からの逆算は、ステップ5で触れたとおり順番が逆です。
「この設備を入れたい」「チェックを増やしたい」という結論が先にあると、それ以外の原因が見えなくなります。
責任追及にしない、仕組みの側まで確かめる
5番目の責任追及は、分析の質そのものを下げます。責められると分かっている場では、中断したこと、手順を変えていたことなど、原因に近い事実ほど出てこなくなります。
IPAの解説が、個人を責める場ではないことを参加者に徹底するよう求めているのは、このためです。
6番目は、作業者の段で止まり、その作業を成り立たせている仕組みを確かめない型です。標準書の内容、設備や治具の条件、検査の決め方、最近の変更の有無などを見ていくと、対策を打てる原因が見つかることが多くあります。
とはいえ、必ず「管理不足」に着地させればよい、ということではありません。どの分析も最後が「管理者の指導不足」「ルールの不徹底」で終わるのは、個人で止める型の裏返しです。
教育も同じで、教える内容が実際に欠けていたと確かめられたなら、教育は有効な対策になります。原因との対応で判断します。
言い換えるのではなく、問いを足して事実を確かめてから書き直します。
※右列は本記事の想定例に合わせた記入例です。
なぜなぜ分析の限界と他の手法との使い分け
なぜなぜ分析は、特別な道具がいらず、すぐ始められる手法です。その一方で、向かない場面もあります。
一本道の因果になりやすい
いちばんの弱点は、原因を1本の線で追いやすいことです。JMACのコラムは、要因を1つに決めて展開してしまう進め方を「1点突破型」と呼び、うまくいかない例に挙げています。
最初に選んだ「なぜ」が外れていると、その先はいくら掘っても本当の原因に届きません。
海外でも同じ指摘があります。医療の質と安全を扱う専門誌『BMJ Quality & Safety』に2017年に掲載された論考があります。
米国医療研究品質庁(AHRQ)の紹介によると、この論考は「5回のなぜ」に教える道具としての価値を認めています。そのうえで、医療の根本原因分析に使うと、複雑な問題を単純化し、プロセスがどう失敗するかの理解を狭めやすいと論じています。
複数の要因が重なって起きた事象や、要因同士が影響し合う事象では、枝分かれを意識して書くか、ほかの手法と組み合わせるほうが確かです。
状況に合わせて手法を選ぶ
日本プラントメンテナンス協会(JIPM)は、FMEA、FTA、PM分析、なぜなぜ分析などを課題に応じて使い分けるためのオンデマンドセミナーを用意しています。どの手法にも得意な場面がある、という前提に立った内容です。
掘り下げる手法、広げて整理する手法、事前に備える手法を使い分けます。
※手法は排他的ではありません。特性要因図や連関図で候補を広げ、絞り込んだ要因をなぜなぜ分析で掘り下げる、という組み合わせもよく使われます。
原因の見当がつかない段階では、先に要因の候補を広げます。特性要因図は、要因を大骨・中骨・小骨に分けて整理する図です。
日科技連の解説によると、連関図法は原因と結果が複雑に絡み合っている事柄について、因果関係のある要因を矢線で結び、問題解決の糸口を見つける手法です。特性要因図では表しにくい要因同士の関係を示せます。
同じ解説は、連関図づくりで行き詰まったときには「なぜなぜ問答」をするよう勧めています。広げる手法と掘り下げる手法は、どちらか一方を選ぶものではなく、行き来しながら使うものだと分かります。
FTA(フォールトツリー解析)は、望ましくない事象を頂点に置き、その要因をトップダウンで木の形に展開する手法です。
IPAの解説では、発生経路や発生原因、発生確率を木を使って解析する手法と説明されています。重大な事故や、要因の組み合わせで起きる故障を扱うのに向いています。
また、なぜなぜ分析で見つかった原因は、その1件で終わらせないことが大切です。工程で起こりうる不具合としてFMEAに反映しておくと、類似の工程や次の製品で同じ不具合を事前に防ぐ材料になります。
労働災害の分野でも、中央労働災害防止協会(関東安全衛生サービスセンター)のセミナー案内に演習が載っています。なぜなぜ分析と4M(人間・機械設備・作業と環境・管理)の要因分類表を使った演習です。
まとめ
- なぜなぜ分析は、再発を防げる原因まで「なぜ」をさかのぼる手法。「5回」は目安で、回数の決まりではない
- 進め方は、事実の確認、問題を分けて書く、一つずつ掘る、発生と流出を分ける、対策に結びつく原因まで、逆読み、対策と効果確認の7ステップ
- 書いた「なぜ」は事実か仮説かを区別し、仮説は現物や記録で確かめてから先へ進む
- 個人の不注意で止めず、責任追及にせず、標準・設備・検査など仕組みの側を確かめる
- 一本道になりやすい弱点があるため、複雑な事象では特性要因図・連関図・FTAと組み合わせる
なぜなぜ分析は、様式を埋める作業ではなく、事実を確かめながら対策まで筋を通す作業です。不具合対応の流れ全体の中での位置づけは、品質保証・品質管理の仕事の流れの記事で確認できます。
関連する職種の記事は、品質保証・品質管理、製造・オペレーション、設備保全の各ページからもご覧いただけます。
出典
出典・参考資料(12件)を開く出典・参考資料を閉じる
- 書誌:ダイヤモンド社「トヨタ生産方式 脱規模の経営をめざして」(大野耐一、1978年5月)
- 同書の「5回のなぜ」の例(引用元):ものづくりドットコム「トヨタ生産方式、大野耐一氏の『なぜなぜ五回』の真意とは」(濱田金男)、ITmedia オルタナティブ・ブログ「大野耐一著『トヨタ生産方式』」(永井孝尚)
- トヨタ自動車:「トヨタ生産方式」、「トヨタ自動車75年史 品質 詳細解説」、Toyota Motor Europe「Quality everywhere, in everything」、トヨタイムズ「モーションキャプチャーで選手強化! そこから生まれる『もっといいクルマづくり』への循環」(2022年1月)
- 定義・分析のポイント・FTAの説明:情報処理推進機構(IPA)「情報処理システム高信頼化教訓集(ITサービス編)別冊Ⅱ:障害分析手法」(2020年3月改訂)
- なぜなぜ分析の説明:日本科学技術連盟「なぜなぜ分析2日間実践セミナー」
- 小倉仁志氏の10則:日科技連出版社「なぜなぜ分析10則 真の論理力を鍛える」、国立国会図書館サーチ(同書の書誌、2009年3月)、有限会社マネジメント・ダイナミクス「なぜなぜ分析」、日経クロステック「『なぜ?』の記述は1箱に1つ ワンカット表現で気づき得る」(小倉仁志、2018年5月)
- 事実把握と要因の絞り込み:日本能率協会コンサルティング「プロフェッショナル意識を持って、不具合の真因追求に取り組む」(辻本靖、2018年8月)
- 発生原因と流出原因、類似再発防止:日本規格協会「検査体制構築コース」、同「不良・不具合再発防止のためのなぜなぜ分析の進め方コース(上級コース)」
- 「5回のなぜ」の限界:AHRQ PSNet「The problem with ‘5 whys’」(Card AJ, BMJ Quality & Safety 2017;26(8):671-677 の紹介)
- 連関図法:日本科学技術連盟「新QC七つ道具の活用ポイント 第3回 連関図法とは、作り方と活用ポイント」(恵畑聡)
- 故障解析手法の使い分け:日本プラントメンテナンス協会「課題別に適した故障解析手法とは何か」
- 労働災害の原因分析:中央労働災害防止協会 関東安全衛生サービスセンター「災害事例に学ぶ原因分析・対策セミナー」
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント