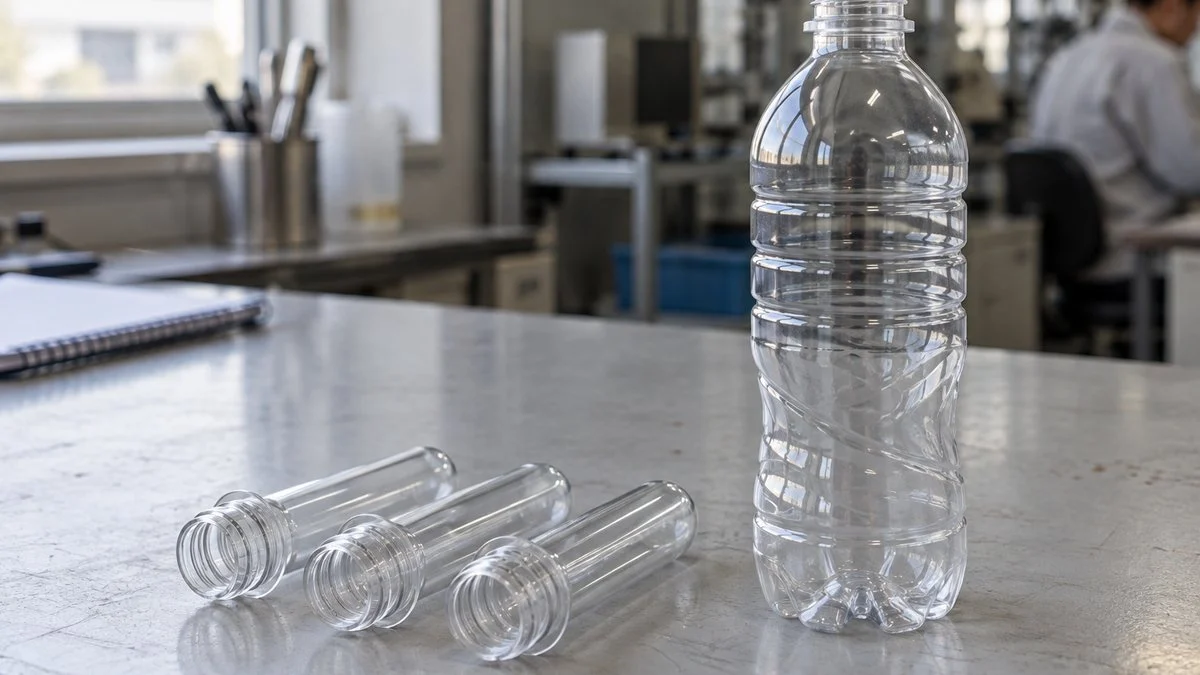
ペットボトルは、PET樹脂を射出成形して試験管のような「プリフォーム」をつくり、それを温めて縦に引き伸ばしながら空気で膨らませる「延伸ブロー成形」でできあがります。そこに殺菌した飲料を詰めてキャップを締めれば、店頭に並ぶ1本になります。
2024年度に国内で販売されたPETボトルは287億本で、その大半がこの流れで生まれています。工程を担う成形機や充填機、プリフォームをつくる会社は、ラベルに名前が出ない「隠れた主役」です。
ペットボトルは「試験管」を膨らませてつくる
ペットボトルづくりは、大きく容器をつくる「成形」と、中身を詰める「充填」の2つの段階に分かれます。成形の側では、粒状の樹脂ペレットを溶かしてプリフォームにし、それを膨らませてボトルの形に仕上げます。
充填の側では、殺菌した飲料を清潔な環境でボトルに詰め、キャップを締めて出荷します。飲料工場の中で、成形したボトルをそのまま充填ラインへ送る形もあり、成形と充填の境目は工場ごとに少しずつ違います。
樹脂がプリフォームになり、膨らんでボトルになり、最後に中身が詰められます。
※プリフォームを買ってきて自社でボトルに膨らませる飲料工場もあれば、1台の機械で樹脂からボトルまでつくる方式もあります。
樹脂を型に流し込んで固める射出成形と、中空の形を空気で膨らませるブロー成形は、どちらもプラスチック加工の代表的な手法です。切削・溶接・成形などの加工技術の基礎の中でも、ペットボトルは2種類の成形を順番に組み合わせる点に特徴があります。
プリフォームとは|口だけ完成している中間品
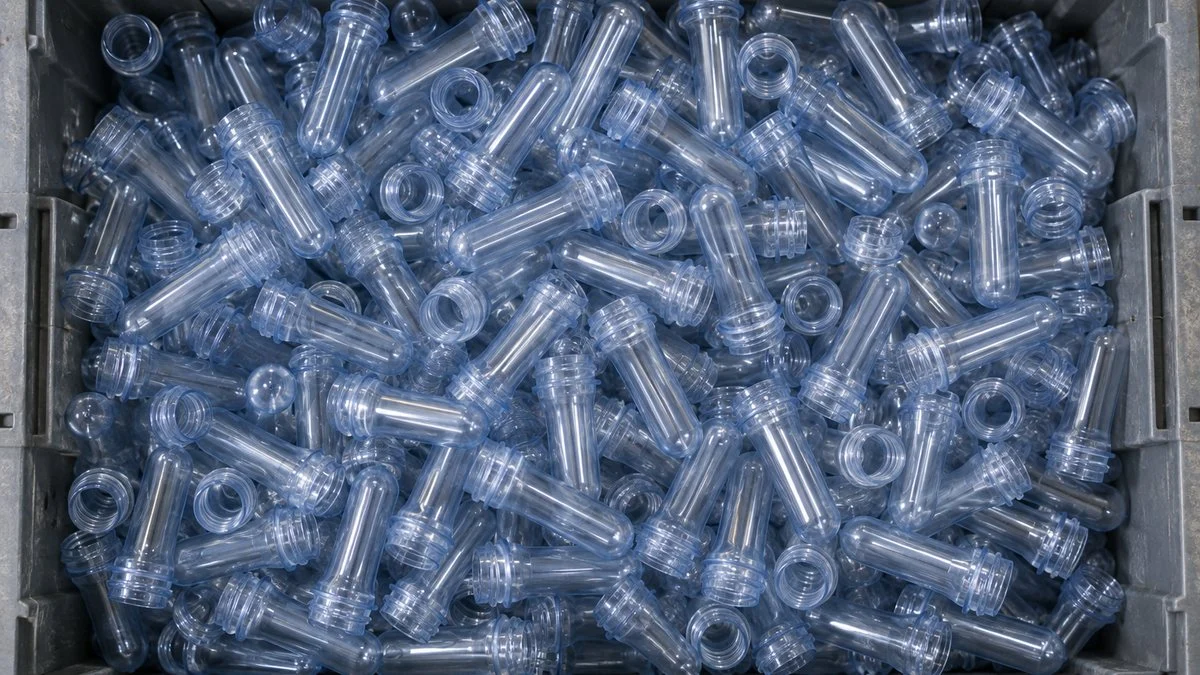
プリフォームは、ペットボトルに膨らませる前の中間成形品で、厚みのある短い試験管のような形をしています。重さは完成したボトルとほぼ同じで、樹脂の量はこの段階で決まり、ブロー成形では薄く引き伸ばすだけです。
見た目で特徴的なのは、キャップを締めるネジの部分(口部)だけが、最初から完成品と同じ寸法でつくられている点です。口部はブロー成形でほとんど伸ばさないため、射出成形の金型の精度がそのままキャップの密閉性に直結します。
一方で胴の部分は、あとで縦にも横にも何倍にも伸ばすことを前提に、厚く短く設計されています。プリフォームの肉厚の配分が、膨らませたあとのボトルの厚みのムラや強さを左右するため、容器の設計はプリフォームの設計から始まると言えます。
小さく硬いプリフォームは、膨らんだボトルに比べてかさばらず、まとめて運べます。容器メーカーがプリフォームを供給し、飲料メーカーが自社工場でボトルに膨らませる分業が成り立つのは、この運びやすさがあるためです。
延伸ブロー成形の仕組み|引っ張りながら膨らませる理由
延伸ブロー成形では、柔らかくなる温度まで温めたプリフォームを金型の中に入れ、内側から棒(延伸ロッド)で縦に押し伸ばしつつ、高圧の空気を吹き込んで横にも広げます。ボトルの形は、膨らんだ樹脂が金型の内面に押し付けられて決まります。
わざわざ縦と横の2方向に引き伸ばすのは、伸ばされたPETの分子が向きをそろえて並び、薄くても強く透明な壁になるからです。この性質のおかげで、炭酸の圧力に耐えるボトルを少ない樹脂でつくれます。
日精エー・エス・ビー機械が手がける1ステップ方式の成形機では、射出からボトルの取り出しまでを4つのステーションで順番に進めます。プリフォームは口部を金型に保持されたまま移動するため、最後まで他のプリフォームに触れず、擦り傷が付きにくいつくりです。
1台の機械の中で、樹脂がプリフォームを経てボトルになるまでの順番です。
※日精エー・エス・ビー機械の1ステップ4ステーション方式の説明をもとに作成。
射出の熱をそのままブローに使うので、冷えたプリフォームを温め直す工程がなく、エネルギーを無駄にしにくい方式です。プリフォームを倉庫に置かずに容器まで仕上げるため、衛生面でも有利とされています。
1ステップ・1.5ステップ・2ステップの違い
延伸ブロー成形の方式は、プリフォームをつくる射出成形と、膨らませるブロー成形を同じ機械で続けて行うか、別々に行うかで分かれます。日精エー・エス・ビー機械は、1ステップ、1.5ステップ、2ステップの3つの方式で成形機を展開しています。
プリフォームを保管するか、温め直すかで、向く生産条件が変わります。
※日精エー・エス・ビー機械の公式サイト、有価証券報告書(2025年9月期)、K2016出展時のニュースリリース(2016年)の記載をもとに作成。
同社の有価証券報告書によると、1ステップ方式は2ステップ方式より量産性で劣る一方、省エネ・省スペース・省人化に優れます。容器の形の自由度が高いため、食品や化粧品のような非飲料容器の中小ロット生産に主に使われています。
2ステップ方式はプリフォームをつくり置きできるので、プリフォームだけを専門の会社から買い、飲料工場ではブロー成形だけを担うこともできます。生産量が多く、品種の切り替えが少ない飲料のラインと相性がよい組み合わせです。
お茶用の耐熱ボトルはどう違うか|口部の結晶化とヒートセット
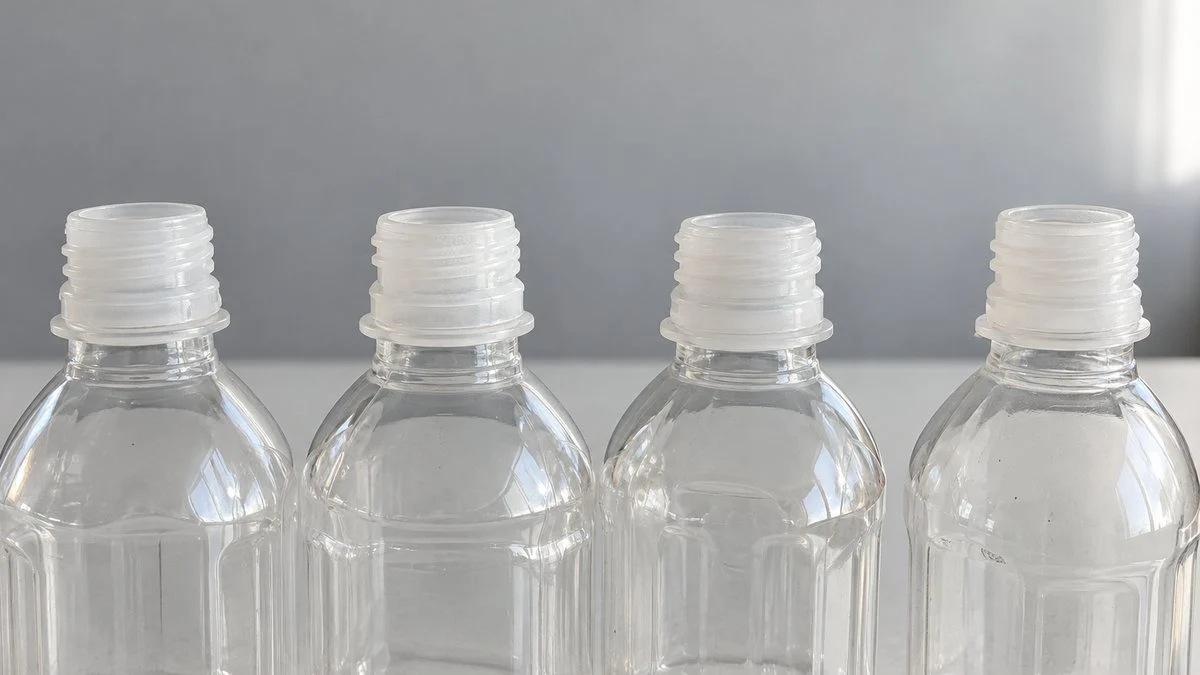
通常のボトルとの違いは、熱い中身を詰めても縮んだり口が変形したりしないよう、成形の段階で熱に慣らしておく点にあります。お茶や果汁飲料には、中身を高温のまま詰める「ホット充填」用の耐熱ボトルが使われてきました。
延伸ブローで引き伸ばしたPETには内部に応力が残っており、高い温度にさらすと元に戻ろうとして縮みます。そこで耐熱ボトルでは、熱した金型で一度膨らませて応力を逃がす「ヒートセット」という処理を加えます。
一度大きく膨らませて縮ませ、二つ目の金型で最終の形に整えます。
※日精エー・エス・ビー機械の2ステップ(ヒートセット)方式の説明をもとに作成。完成した容器は95℃程度までの高温充填・加熱殺菌に耐えるとされます。
耐熱ボトルの口が白っぽく見えるものがあるのは、この口部の結晶化によるものです。日精エー・エス・ビー機械は口部結晶化装置や高耐熱容器用のブロー成形機も製品として持ち、熱への強さには、材料だけでなく成形の手順が大きく関わっていると言えます。
無菌充填|中身を詰める工程が容器を軽くした
いまの国内の飲料工場では、ホット充填に代わって「無菌充填」が主流になっています。三菱重工業の発表(2023年)によると、国内のペットボトル飲料工場の約80%が無菌充填システムを採用しています。
無菌充填は、飲料を殺菌して冷ましたあと、殺菌したボトルとキャップに菌のいない環境で常温のまま詰める方式です。中身に熱をかける時間が短いので風味が落ちにくく、容器に耐熱性がいらないため、ボトルの薄肉化と軽量化を進めやすくなりました。
中身を熱いまま詰めるか、殺菌後に冷まして無菌の環境で詰めるかの違いです。
※三菱重工業のプレスリリース(2023年8月31日)、日精エー・エス・ビー機械・東洋製罐の公開資料をもとに作成。
注射剤の工場でも、容器を殺菌して無菌の環境で薬液を詰める考え方は同じです。プレフィルドシリンジの無菌充填と比べると、ペットボトルは1分間に600〜1000本という速さで同じ水準の清潔さを保つところに難しさがあります。
容器の殺菌は3つの方法に分かれる
無菌充填の要は、詰める直前の容器をどう殺菌するかです。公開資料から読み取れる方法は、薬剤でボトルを殺菌する方式、プリフォームとボトルの2段で殺菌する方式、電子線で殺菌する方式の3つに整理できます。
どこで、何を使って殺菌するかで、薬剤や水、エネルギーの使い方が変わります。
※三菱重工業(2023年)、澁谷工業(省エネ補助金の先進設備概要書)の公開資料をもとに作成。
三菱重工機械システムの2段殺菌方式は、従来方式と比べて設置面積を30%、滅菌に使う過酸化水素を25%減らし、すすぎには無菌の空気を使います。澁谷工業の電子線方式は薬剤方式よりエネルギー使用量を約35%減らせるとされ、殺菌の方法そのものが工場の省エネの手段にもなりました。
飲料そのものの殺菌でも、省エネの見直しが進みました。大日本印刷(DNP)グループのアセプティック・システムは2025年3月、非加熱の方式を組み込んだ新しいシステムの提供を始めました。飲料の殺菌の一部をろ過と紫外線に置き換え、液の処理に使うエネルギーを約8割減らせるとしています。
ペットボトルを支える日本企業|工程ごとの担い手
店頭のペットボトルには飲料メーカーの名前しか出てきませんが、その裏には、工程ごとに専門の会社が分業する仕組みがあります。容器やプリフォームをつくる会社、成形機をつくる会社、無菌充填機をつくる会社が、飲料メーカーの工場を支えています。
ラベルに名前の出ない会社が、容器と設備の両面から1本を支えています。
※代表例であり、工程の分担は工場や製品ごとに異なります。
原料のPET樹脂は石油化学からつくられる素材で、化学業界の製品の一つです。ここからは、樹脂がボトルになって飲料が詰められるまでを担う3つのグループを紹介します。
日精エー・エス・ビー機械|延伸ブロー成形機
長野県小諸市に本社工場を置き、PETボトルなどの延伸ブロー成形機と専用金型、付属機器、部品をつくる会社です。2025年9月期の売上高は436億円で、海外売上高比率は約9割と、国内より海外で知られた機械メーカーです。
主力は1台で樹脂から容器までつくる1ステップ機で、飲料よりも食品・日用品・化粧品、消毒液や医薬品などの容器で強みを持ちます。インドに工場を持ち、米州・欧州・アジアに販売拠点を置くため、機械設計や据付・サービスの仕事でも海外と関わる場面が多い会社です。
東洋製罐|容器とプリフォーム
飲料缶やPETボトルをつくる容器の大手で、会社案内(自社調べ)では国内シェアを缶で約40%、プリフォームを含むPETボトルで約30%としています。ボトルを自社でつくりたい飲料メーカー向けに、ボトルの原型であるプリフォームも販売しています。
ホット充填に対応する耐熱ボトルに加え、常温の無菌充填とボトル内洗浄用の殺菌剤の不使用を両立させる「NSシステム」という充填方式も確立しました。容器そのものだけでなく、詰め方まで含めて飲料メーカーに提案する立場にあるのが特徴です。
無菌充填機の3社|三菱重工機械システム・澁谷工業・DNPグループ
三菱重工機械システム(神戸市)は2段殺菌方式の無菌充填システムを国内飲料メーカーの工場に納めており、開発ではDNPとアセプティック・システムと協議を重ねました。
澁谷工業(金沢市)は2010年に成形したボトル全体を電子線で殺菌する方式を世界で初めて実用化し、13ラインの納入実績があります。DNPグループのアセプティック・システムは、無菌充填システムを国内に加えて北米・欧州・アジアの顧客にも売り込んでいます。
3社とも、機械・化学・微生物の知識を組み合わせて「菌のいない状態」を保証する点で、食品機械の中でも特に専門性の高い分野です。こうしたラインは飲料・食品メーカーの新工場や設備更新に合わせて導入されるため、食品業界の設備投資の動向が受注の先行きを読む材料になります。
数字で見るペットボトルの今|回収・リサイクル・軽量化
PETボトルリサイクル推進協議会によると、2024年度の指定PETボトルの販売量は65万2,294トン、本数にして287億本でした。販売量に対する回収量の割合である回収率は91.9%で、販売されたボトルの9割以上が回収されています。
回収率91.9%を10本に置き換えると、約9本が回収に回っています。
10本中9本が回収(回収率91.9%、2024年度)
※PETボトルリサイクル推進協議会の公表値(2024年度)。ボトルtoボトル比率は同協議会「PETボトルリサイクル年次報告書2025」による(国内で販売された指定PETボトルに対する比率)。
回収率・リサイクル率・ボトルtoボトル比率は、それぞれ何を数えるかが違うので、並べて読むときは注意が要ります。中でも伸びているのは、使用済みボトルを再びボトルの原料に戻す水平リサイクルで、2024年度は前年度から4.0ポイント上がりました。
水平リサイクルで再生した樹脂は、もう一度プリフォームの原料になります。欧州でもEU包装規則PPWRのように包装材の再生材利用を求める動きが強まっており、容器の設計とリサイクルは切り離せないテーマになっています。
軽量化も進みました。2019年のnippon.comの解説によると、500mlの容器は2004年時点で25〜30グラム前後が一般的でしたが、2019年時点では20グラムを下回るものも増えています。
薄く軽いボトルを支えているのは、無菌充填で耐熱性がいらなくなったことと、延伸ブロー成形の精度向上の両方です。
ペットボトル製造のよくある質問
ペットボトルの原料は何ですか?
原料はポリエチレンテレフタレート(PET)という樹脂で、ポリエステルの一種です。テレフタル酸とエチレングリコールを反応させてつくり、その頭文字をとってPETボトルと呼ばれています。
射出成形とブロー成形はどう違うのですか?
射出成形は溶かした樹脂を金型のすき間に流し込み、そのままの形で固める方法です。ブロー成形は筒状の樹脂を金型の中で空気によって膨らませ、中が空洞の容器をつくる方法で、ペットボトルでは射出でプリフォームをつくってからブローで膨らませます。
プリフォームは飲料工場で膨らませるのですか?
工場によって異なります。容器メーカーからプリフォームを買って自社工場でボトルに膨らませる飲料メーカーもあれば、完成したボトルを仕入れる工場や、1台の機械で樹脂からボトルまでつくる工場もあります。
延伸ブロー成形は飲料のボトル以外にも使われますか?
使われます。日精エー・エス・ビー機械の有価証券報告書では、成形機の用途として食品・日用品・化粧品の容器や、消毒液・医薬品などの衛生用品の容器が挙げられています。
まとめ
- ペットボトルは、射出成形でつくったプリフォームを延伸ブロー成形で膨らませてつくる
- プリフォームは口部だけが完成品と同じ形で、樹脂の量もこの段階で決まる
- 成形方式は1ステップ・1.5ステップ・2ステップに分かれ、生産量や容器の種類で使い分ける
- 国内の飲料工場の約8割が無菌充填を採用し、容器の軽量化と省エネが進んだ
- 成形機の日精エー・エス・ビー機械、容器の東洋製罐、無菌充填機の各社が「隠れた主役」
ペットボトルの1本には、化学、機械、食品衛生の技術が重なっています。容器や充填機の仕事に関わる職種としては機械設計や生産技術が、業界の全体像としては食品・医薬・日用品業界の構造が入り口になります。
出典
出典・参考資料(10件)を開く出典・参考資料を閉じる
- 販売量・本数・リサイクル率:PETボトルリサイクル推進協議会「リサイクル率の算出」
- 回収率:PETボトルリサイクル推進協議会「回収率推移」
- ボトルtoボトル比率:PETボトルリサイクル推進協議会「PETボトルリサイクル年次報告書2025」12ページ
- 成形方式:日精エー・エス・ビー機械「ソリューション」、同「1ステップ」、同「2ステップ」、同 ニュースリリース(K2016出展、2016年9月5日)
- 日精エー・エス・ビー機械の事業・業績:有価証券報告書(2025年9月期)
- 東洋製罐の製品とシェア:東洋製罐 会社案内
- 2段殺菌方式の無菌充填システム:三菱重工業 プレスリリース(2023年8月31日)
- 非加熱滅菌の無菌充填システム:MONOist(2025年4月4日)
- 電子線殺菌方式:環境共創イニシアチブ 先進設備・システム公開用概要書(澁谷工業)
- ボトルの軽量化:nippon.com「ペットボトルのリサイクル率は世界最高水準の84.8%」
TOOLS & SERVICES
製造業で働く人の、仕事の道具・サービス紹介
これからの働き方、資格の勉強、打合せの記録。MONOSCOPE で紹介している3つです。
 CAREER社外の仕事を知りたい転職・キャリアガイド今の会社で続けるか、社外にも目を向けるか。考える視点と転職サービスの紹介。仕事と働き方を考える ›
 LICENSE仕事に関わる資格を学びたいSAT電験三種・エネ管・QC検定など。職種から資格を選べる表と受講料の比較。SATの対象資格を見る ›
 RECORD打合せを記録したいPLAUD録音から文字起こし・要約まで。3機種の選び方と業務で使う前の確認表。PLAUDの使い方を見る ›
NEWSLETTER
機械設計・産業機械・工作機械の記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
機械設計を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›