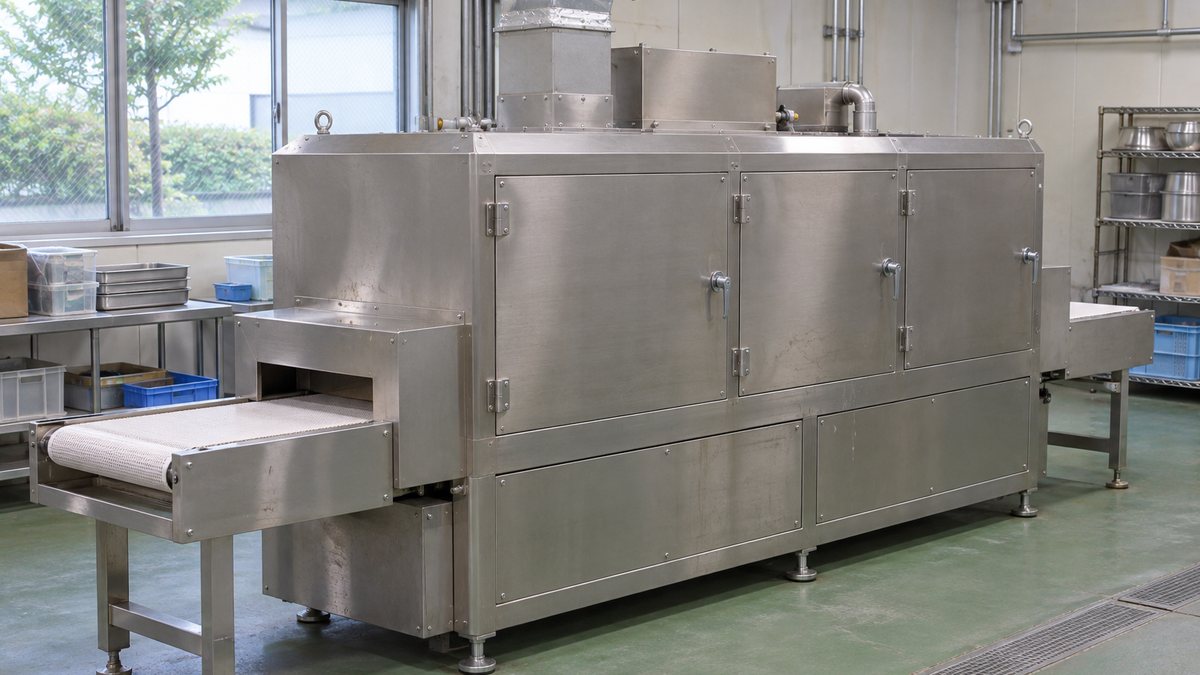
マイクロ波加熱とは、電磁波のエネルギーを材料に吸収させ、材料自体を発熱させる加熱方法です。電子レンジと同じ原理を、工場の乾燥やゴムの加硫、化学反応などにも利用します。
特徴は、熱い壁から熱を伝える方法と異なり、材料の内部にもエネルギーを届けられる点です。水だけに使う技術ではなく、材料の電気的な性質と照射の方法が加熱性能を決めます。
原理を理解するには、材料が熱に変える仕組みと、装置が電磁波をつくる仕組みを分けます。メリットが生きる条件を押さえたうえで、加熱時間の計算例と工場導入の評価項目を整理します。
マイクロ波とは
マイクロ波は、電界と磁界の変化が空間を伝わる電磁波の一種で、電波の中に位置付けられます。分野による違いはありますが、広い定義では周波数300MHz〜300GHz、真空中の波長で約1m〜1mmの範囲です。
電界は電荷に力が働く場で、磁界は磁石や電流のまわりにできる場です。マイクロ波は両者が結び付いて伝わる波であり、加熱装置から熱い風を送っているわけではありません。
図1:マイクロ波と光の位置関係
波長が長くなるほど周波数は低くなります。加熱に使う波は、この広い範囲の一部です。
※分類の並びと波の概念を示した模式図で、帯の幅や波の長さは実寸比ではありません。
波長は波の山から次の山までの距離、周波数は1秒間に振動する回数です。光も電波もこの二つで性質を表せます。同じ速さで進む波なら、波長が短いほど周波数は高くなるという関係があります。
電子レンジで使われる代表的な周波数は2.45GHzで、電界が1秒に24.5億回、周期的に変化することを示します。この数字は波の振動を表す値であり、水分子が固有の共振で温まる周波数という意味ではありません。
産業用のマイクロ波装置にも2.45GHzが使われ、海外を含む工業用途では915MHzの例もあります。周波数は加熱の深さや装置の寸法に関わる設計条件なので、国内では利用条件も含めて装置ごとに検討します。
波長12.2cmという数字は、材料の奥まで12.2cm加熱できるという意味ではなく、波の周期的な長さを表します。吸収されながら届く深さは別の量なので、加熱の深さは後述する浸透深さで整理します。
マイクロ波加熱とは
マイクロ波加熱では、材料の中の分極や電荷の移動に電界が働き、広い意味で誘電加熱に含まれます。材料が吸収した電磁波のエネルギーが熱に変わるため、材料そのものが発熱体になるという特徴があります。
分極とは、物質の中で正負の電荷が偏ることを表す言葉です。水のように偏りをもつ分子は、電界に応じて向きを変えようとします。電界の向きが素早く変わると、材料の応答には遅れが生まれ、その分のエネルギーが熱として消費されます。
この遅れに伴って電磁波のエネルギーが消費され、熱になる現象を誘電損失と呼び、水以外の材料にも起こります。「水分子の摩擦」は直感的な説明ですが、設計では材料の損失特性として発熱の大きさを扱います。
図2:材料がエネルギーを熱に変える二つの見方
分極の応答に伴う損失と、イオンなどの電荷移動に伴う損失を分けて考えます。
※分子・イオンを拡大した概念図です。矢印は応答や移動の向きで、電磁波の進行方向を示しません。
水溶液では、塩などが溶けてできたイオンの運動も発熱に関わり、塩分や組成の違いが温度分布に影響します。イオン伝導による導電損失が加わるので、同じ含水率であっても温まりやすさは変わります。
材料の電気的な性質は、複素誘電率という量で表し、エネルギーを蓄える性質と消費する性質を区別します。蓄積と損失を分けて考えることが重要なので、基礎となる誘電率と比誘電率も押さえると理解が進みます。
損失の値に導電成分を含むかは物性表によって異なるため、比較するデータの定義と測定条件を合わせます。全体の損失として測った値へ導電損失を重ねて加えると、同じ発熱を二重に数えてしまいます。
マグネトロンがマイクロ波をつくる仕組み
代表的な発生源であるマグネトロンは、直流電力をマイクロ波に変える真空電子管です。中央の陰極から電子を放出させ、外側の陽極との間の電界と磁界で電子の運動を制御します。
円筒形の構造では陰極と陽極の間に電界ができ、軸方向に加わる磁界によって電子の進む向きが曲げられます。電子がエネルギーを受け取る相手は電界であり、磁石そのものが加熱用の電力を生むわけではありません。
図3:電子の運動を高周波電力へ変える発生部
真空管内を動く電子と、導波路へ取り出すマイクロ波は別物です。
※陰極は中央、陽極の切れ込みの間が共振器を構成します。軸方向の磁界は紙面に垂直です。電子軌道や空洞の数は模式的に描いています。
陽極側の空洞共振器で生じる高周波の電界と電子群が相互作用し、電子の運動から高周波電界へエネルギーが渡されます。このエネルギーの受け渡しによって発振が維持されるのであり、電子自体が増幅されて食品へ飛ぶ仕組みではありません。
生まれた高周波電力は結合部から取り出し、導波路などを通じて照射部へ送ります。導波路は、マイクロ波を案内する金属製の通り道です。照射部では反射や干渉も起こるため、波を入れる場所や材料の配置によって電界分布が変わります。
磁界が電流や電子の運動に作用する考え方は、電気機器にも共通し、インダクタンスと磁束の関係にもつながります。電子の電荷は負なので、電子一個に働く力の向きを考えるときは、電流の向きとの区別が必要です。
装置の仕様は発振器だけでなく、電源や冷却系、電力の伝送系まで含めて決まり、それぞれの損失も設計対象です。発生した電力には反射して戻る分や伝送途中で失われる分があり、すべてが材料に吸収されるわけではありません。
水以外の材料と浸透深さ
樹脂やゴム、セラミックスでも、組成や温度に応じた吸収があれば加熱でき、乾いた材料も検討対象になります。材料名が同じでも添加物や含水率で損失が変わるため、用途に合う配合と照射条件を組み合わせます。
一方、吸収の小さい材料はマイクロ波が通りやすく、直接には温まりにくいものの、必ずしも耐熱性が高いとはいえません。容器は電磁波を透過する性質に加え、実際の温度や薬品に対する適合性も含めて選びます。
浸透深さは、材料の中で波の電力がどの程度減るかを表す目安です。資料によって減衰の定義が異なる点に注意が必要です。電力が半分になる深さと約37%になる深さは別の値なので、何が何分の一になる量かまで読んで比較します。
吸収が大きい材料は発熱しやすい反面、表面側で電力を消費して奥へ届く量が減ります。そこで、材料の寸法と照射方向が重要になります。よく吸収する材料を選ぶだけでなく、その厚さで全体を均一に温められるかを合わせて検討します。
低含水の材料でも、温度上昇によって吸収が増えれば途中から加熱が速くなるため、昇温から保持、冷却まで変化を追います。常温で測った一つの物性値だけでは、加熱中の全温度域にわたる挙動を表せません。
マイクロ波加熱のメリットは?
主なメリットは、材料の吸収特性を利用した選択加熱と、内部にも発熱を生じさせる体積加熱です。加熱対象へ直接エネルギーを届けるため、加熱時間を短くでき、熱損失も減らせます。
- 選択加熱:吸収しやすい成分や部分へエネルギーを集中できる。
- 体積加熱:表面から熱が伝わるのを待たず、材料の内部にも発熱を生じさせる。
- 応答の速さ:投入するマイクロ波電力を調節し、加熱プロセスを制御できる。
外部加熱で待っていた伝熱を短縮できる
蒸気ジャケットで液を加熱する場合、熱は蒸気側から容器の壁を経て液へ移り、その速さは混合状態にも左右されます。壁面を通れる熱の量が工程を制限すると加熱待ちが長くなり、粘度が高く混ざりにくい液では大切な論点です。
マイクロ波加熱では波が届いて吸収される領域の中で熱が発生し、表面を過熱させる前に内部を温められる用途があります。熱を通す壁の面積や温度差だけに頼らず、材料へ直接エネルギーを供給できるのが強みです。
図4:熱の入口と温度むらの原因を比べる
体積加熱は発熱場所の特徴であり、全体が同じ温度になるという保証ではありません。
※発熱位置の模式図です。円の大きさは実測した温度や電力を表しません。
内部加熱であっても、発熱場所は電界分布と材料の吸収で決まるため、表面側や端部へ集中する場合もあります。必ず中心から先に温まるという意味ではなく、熱伝導や液の対流も最終的な温度分布に関わります。
外部加熱を評価する総括伝熱係数は、複数の熱の通りにくさをまとめた指標で、従来方式の制約を整理する基礎です。加熱が遅れる原因を熱伝達率と総括伝熱係数から読み解くと、方式変更の効果を比較できます。
選択加熱で余計な昇温を減らせる
混合物では成分ごとに吸収が違い、よく吸収する部分へ発熱を集中できるため、乾燥や接着などに利用されます。材料の全体を同じ高温にする必要がない工程では、狙う部分だけに熱を与える意義があります。
設備全体を高温にせずに処理できれば、立ち上げ時に容器や断熱材へ蓄える熱と、周囲へ逃げる熱を減らせます。被加熱物に必要な熱へ電力を振り向けやすい点が、省エネを検討するうえでの利点になります。
装置本体も材料からの伝熱で温まり、発振器や電源の損失も生じるため、冷却設備を含めて熱の行き先を考えます。本体がまったく熱くならないという説明は不正確で、熱損失の整理には配管の放熱量と保温の考え方も役立ちます。
吸収しやすい一部だけが過熱すると選択性が品質上の弱点へ変わるため、色や水分、反応の進み具合を温度と対応させます。目的成分を温められることと、製品全体が品質の基準に合格することは分けて評価します。
加熱むらと温度制御を一緒に設計する
照射部では波の反射と干渉によって電界の強弱ができ、さらに材料の形や配置が変わると、その分布自体も変わります。出力設定だけを同じにしても加熱条件はそろわず、処理量の違いによって温まり方が変化します。
温度が高い部分の吸収が増える材料では、その部分だけがさらに温まりやすくなり、ホットスポットや熱暴走を招きます。温度と吸収が互いに変化させ合う点が重要で、水や氷の状態変化も吸収が変わる条件の一つです。
均一化には照射方向や材料の移動、混合状態などが関わります。試験では、温度と製品のばらつきを対応させます。平均温度だけでなく、最も熱い位置と最も温まりにくい位置を把握することが、品質の評価に必要です。
投入電力の変更が速くても、材料全体の温度や反応には応答の遅れがあるため、測温の場所を含めて制御を組みます。温度の情報をどこで得て何を調節するかが重要で、信号を扱う4-20mAの仕組みも関連する知識です。
赤外線による表面温度と材料内部の温度は別の情報なので、電磁波環境に適した測温方式を装置側で設計します。表面を一か所測った値だけから内部の均一性まで判断すると、見えない場所の過熱や加熱不足を見落とします。
必要熱量から加熱時間を見積もる
加熱の速さを考える入口は、材料を目的の温度へ上げるために必要な熱量で、質量と比熱、温度差から求めます。この熱量を材料に吸収される電力で割ると時間の目安になるため、発振器の銘板出力とは区別します。
ここでは仮定した液体100kgを20℃から80℃まで加熱する計算例を考えます。比熱は一定の4.0kJ/(kg・K)、材料の吸収電力は20kWとします。蒸発や反応、容器の昇温、外部への放熱は除いた条件です。
図5:必要熱量・吸収電力・加熱時間のつながり
この例の20kWは材料に入る電力です。装置の受電電力を示す値ではありません。
=24,000kJ
反射や変換損失の後の値
=1,200s=20分
※説明用の仮定値です。実機の時間・電力・効率を保証するものではありません。
同じ条件で吸収電力が10kWなら時間は40分になるため、実機でも材料の温度上昇と吸収電力の関係を実測でつかみます。出力設定を上げても反射が増えるだけなら、材料に届く電力は設定と同じ割合では増えません。
乾燥では水を蒸発させる熱、反応工程では反応熱が収支に加わり、容器や搬送材が吸収する熱も見積もりに含めます。温度上昇分だけの計算を乾燥機や反応器の容量へそのまま使うと、必要な熱の量を捉えきれません。
装置全体の比較では、受電電力を積算して合格品の生産量で割ると、工場の省エネとエネルギー管理につながる指標になります。単位時間の出力だけでなく、同じ品質の製品1kg当たりに使うエネルギーをそろえて比較します。
なぜ最近産業分野で注目されているか
産業用マイクロ波加熱は、家庭用電子レンジを単に大きくしたものではありません。加熱対象の物性、照射系、連続処理を組み合わせ、製造工程として成立させる技術です。化学分野では大型化と品質の両立が課題です。
マイクロ波の利用は長い歴史をもち、工場でも食品やゴムなど、化学反応以外の加熱や乾燥に使われてきました。材料と装置を一体で設計することで適用範囲が広がっており、家庭用途より新しい技術というわけではありません。
日本エレクトロヒートセンターは、ゴムの連続加硫や野菜の減圧乾燥を応用例として紹介しています。熱が内部へ伝わりにくい材料の昇温や、乾燥中の品質保持など、用途によって狙う効果が異なります。
石油学会誌の2018年の技術報告では、2014年3月に大阪湾岸地区で化成品製造プラントを立ち上げた事例が示されています。これは特定の化学プロセスを商用化した事例であり、すべての産業利用がその年に始まった意味ではありません。
同報告は、2017年3月に三重県四日市でショ糖脂肪酸エステルのプラントが竣工したことも紹介しています。大型化では反応器の設計と波の伝え方が重要なので、容積だけで装置の成熟度を比べると、その違いが見えません。
さらに2024年3月の事業者発表では、大阪事業所に第三実証棟を整備し、大型試験の検証場所を拡大したことが報告されています。実験室で成功した条件を量産へつなぐために、大型試験を通じて実機設計に必要なデータを得る取り組みです。
大型化では照射と流れを一緒に変える
反応器を大きくすると、処理する体積に対して外側の面積の割合が小さくなります。その結果、壁から必要な熱を入れる難しさが増します。この外部加熱の制約が、内部へ直接エネルギーを届ける方式を工場で検討する動機になります。
一方、マイクロ波でも大きな槽へ同じ方向から照射するだけでは、全体を同じように加熱できず、容器形状も性能に関わります。浸透深さや波の干渉だけでなく、混合や滞留時間の分布を合わせて扱うことが大型化の要点です。
連続処理では流量によって材料が照射される時間が変わるので、起動時と定常時、品種変更時の状態を分けて評価します。温度だけでなく、どの材料がどれだけの時間処理されたかという履歴も、製品の品質を左右します。
反応の速さを比較するときは、実際の材料温度や混合状態をそろえ、まず加熱履歴の違いを整理することが基本です。装置の設定温度が同じという理由だけで、結果の差をマイクロ波特有の化学効果と断定すると誤ります。
蒸気・抵抗加熱・赤外線との比較
方式の選択は必要温度だけでなく、熱を与える場所と材料の性質で考え、次の表のように比較の観点をそろえます。マイクロ波に適した吸収があるかという材料側の条件と、既設工程の制約を突き合わせるところから始めます。
| 観点 | マイクロ波 | 蒸気・抵抗ヒーター等 | 赤外線 |
|---|---|---|---|
| 熱の入口 | 波が届き吸収される領域で発熱 | 容器やヒーターから熱が移る構成 | 放射を吸収する領域で発熱 |
| 材料との関係 | 誘電特性、含水率、温度が影響 | 伝熱係数、接触、混合が影響 | 波長別の吸収と表面状態が影響 |
| 主な検討点 | 浸透深さ、反射、電界分布 | 伝熱面積、温度差、汚れ | 照射配置、影、吸収特性 |
| 比較する結果 | 品質と処理量をそろえ、全設備のエネルギー・保全・費用で比較 | ||
抵抗加熱はヒーターを熱源にする構成が広く使われ、装置を比較的単純に組める利点があります。ただし、どこで抵抗発熱させるかによって加熱の姿は変わります。この表は容器の外側などから熱を伝える構成を対象にしています。
赤外線も電磁波ですが、材料がどの波長をどの深さで吸収するかがマイクロ波とは異なります。赤外線を使う放射加熱は、光源の配置と材料の吸収特性を合わせて設計します。放射伝熱の法則と計算が比較の基礎です。
マイクロ波と熱風などを組み合わせ、内部への加熱と表面からの水分除去を分担する方法も、工業用途で検討されます。工程の制約に応じて役割を分けられるので、一つの方式へ全面的に置き換えることだけが導入ではありません。
産業装置の導入で評価すること
導入評価では現在の工程が何に時間やエネルギーを使っているかを整理し、新方式の出力だけで効果を判断しないようにします。昇温待ち、乾燥の遅れ、品質不良など、解決したい問題を数値で定めることが比較の土台です。
図6:試験結果を四つの観測対象で残す
材料・照射・品質・設備全体を対応させると、良い結果を量産条件へつなげやすくなります。
| 対象 | 残す条件・結果 | 判断すること |
|---|---|---|
| 材料 | 組成、含水率、形状、温度による物性変化 | 原料の変動に対応するか |
| 照射 | 投入電力、反射電力、配置、処理時間 | 吸収と発熱が安定するか |
| 品質 | 最高・最低温度、乾燥度、反応や製品のばらつき | 全量が品質条件を満たすか |
| 設備全体 | 受電、補機、処理量、保全と停止 | 合格品当たりで効果があるか |
※試験計画の観点を示した整理表です。運転操作や安全試験の手順ではありません。
原料のばらつきと品質を同じ記録に残す
良好だった一点の条件だけでは日常運転の余裕が分からないので、試験材料は工程で想定するばらつきも含めて評価します。含水率や粒度、充填状態が変わると、同じ装置でも材料の吸収と温度分布が変わるためです。
加熱前後の平均温度に加え、製品のどこで品質が決まるかを明確にします。乾燥なら水分の分布、反応なら転化や副生成物など、目的に対応した結果が必要です。温度が上がったことだけで導入効果とはしません。
原料の種類や供給量を変えた結果は照射条件と一緒に残し、電力、温度、流量、品質の時刻を合わせると比較に使えます。自動化ではこうした情報と動作の対応付けが重要になり、PLCとシーケンス制御の考え方にもつながります。
反射・漏洩・高電圧を装置側で管理する
金属はマイクロ波を反射するため、照射部の金属壁は波を閉じ込める働きにも使われます。反射は、装置の機能を担う性質でもあるわけです。一方、混入金属片や局所的な電界集中は放電の原因になるので、形や配置と装置構造の関係が重要です。
材料が少ない状態などでは反射電力が増えるため、入射・反射電力と材料の温度を対応させて監視します。山本ビニターは、戻ってくる反射電力を吸収して発振器を保護する機器として、アイソレータを説明しています。
事業者の安全指針では、漏洩防止設計、点検口の開閉監視、漏洩検知を組み合わせ、複数の対策を重ねた構成が紹介されています。局所的な温度異常やスパークも停止条件へ取り込む考え方で、異常時の動作は機器ごとの安全設計に従います。
マグネトロン用電源の高電圧と、反応器内の高温や圧力も合わせて管理する対象です。家庭用電子レンジの使い方を、そのまま産業装置の操作へ移すことはできません。点検や復旧はメーカーの手順と事業所の管理体制で扱います。
保全と経済性まで含めて方式を選ぶ
経済性では本体価格に加え、電源や冷却、搬送、排気など周辺設備の費用も見積もります。加熱時間の短縮が処理量や設備台数へどう効くかまで整理すると、投資効果が見えます。単純な電力単価だけでは評価しきれません。
発振器などの部品交換、清掃、点検による停止も、製造計画へ組み込む必要があります。正常時の電力と温度の記録は、性能変化を捉える基準にもなります。計画の立て方は時間基準保全と状態基準保全で整理できます。
採用の判断は、合格品の処理量と品質をそろえた比較でまとめます。エネルギーが減っても品質のばらつきや停止が増えるなら、工程全体では不利になります。試験から運転まで同じ評価軸を使うと、導入後の検証も進めやすくなります。
マイクロ波加熱のよくある質問
マイクロ波加熱は水分がないと使えませんか?
水がなくても、対象材料がマイクロ波を吸収して熱へ変えれば加熱できます。樹脂やゴム、セラミックスなども対象ですが、配合や温度によって性質が変わります。材料名だけでなく、実際の原料で適性を評価します。
マイクロ波加熱と誘電加熱は同じですか?
マイクロ波加熱は広い意味では誘電加熱に含まれます。装置方式を対比するときは、電極間に高周波電界をつくる高周波誘電加熱と、マイクロ波を照射する方式を分けます。名称だけでなく、電界の与え方を見ると区別できます。
マイクロ波加熱なら加熱むらはなくなりますか?
体積加熱でも、電界分布や材料の吸収に差があると加熱むらが生じます。形状や含水率、温度による物性変化も影響します。平均温度だけで評価せず、温まりにくい位置と局所的に高温になる位置を調べます。
電子レンジと産業用のマイクロ波装置は何が違いますか?
原理は共通ですが、産業用は材料や製造条件に合わせて照射系と処理系を設計します。連続搬送や反応器、計測と安全監視などを工程全体へ組み込みます。家庭用機器の出力を増やすだけでは、量産条件を満たせません。
マイクロ波加熱は必ず省エネになりますか?
省エネ効果は、材料への吸収と加熱工程全体の構成によって変わります。変換損失や反射、冷却などの補機も含めて比較します。同じ品質の製品を同じ量つくる条件で、製品当たりのエネルギーを評価することが基本です。
まとめ
- マイクロ波加熱は材料が吸収した電磁波を熱へ変える方式で、水以外にも使える。
- 分極の応答とイオン伝導が発熱に関わり、吸収特性は組成や温度で変わる。
- マグネトロンは電子の運動から高周波電力を生み、導波路を通して照射部へ送る。
- 選択加熱と体積加熱が強みだが、浸透深さや反射による加熱むらを設計へ含める。
- 導入は品質・処理量をそろえ、材料の吸収電力と装置全体のエネルギーを分けて評価する。
新しい製造ラインの加熱方式を選ぶときは、材料と照射系を一体で考えることが大切です。原理に合った用途へ使うことで、加熱待ちや余分な昇温を減らす選択肢になります。試験で得た品質と熱収支を、導入の根拠として残しましょう。
出典
出典・参考資料(3件)を開く出典・参考資料を閉じる
- 真空中の光速とメートルの定義:BIPM「metre」
- 水の共振周波数と加熱の区別:West Texas A&M University、Christopher S. Baird「Why are the microwaves in a microwave oven tuned to water?」
- 反射電力の監視と発振器保護:山本ビニター「マイクロ波応用機器/アイソレータ、パワーモニタ」
- 原理と電力半減深度:日本エレクトロヒートセンター「電磁波加熱の原理」
- 選択加熱と応答:日本エレクトロヒートセンター「電磁波加熱の特徴」
- ゴム加硫・減圧乾燥・併用:日本エレクトロヒートセンター「産業用電気加熱への応用」
- 材料の損失特性と電界分布:Püschner「基本的な計算」
- 浸透深さの定義:Püschner「マイクロ波の浸透深度」
- 水分・塩分・解凍とむら:酒井昇「食品の誘電物性とマイクロ波加熱」日本食品工学会誌11巻1号、2010年
- マグネトロンの電極と発振:日清紡マイクロデバイス「マグネトロン」特許JP7444725B2、背景技術
- 周波数と利用条件:山本ビニター「マイクロ波加熱装置」
- 電磁波の分類と従来加熱との比較:MWCC「マイクロ波加熱とは」
- 漏洩防止・監視・インターロック:MWCC「マイクロ波に対する当社安全指針」
- 商用化事例:Yasunori Tsukahara・Hisao Watanabe「Microwave Chemical Process and Chemical Plant」Journal of the Japan Petroleum Institute 61巻2号、156–162頁、2018年
- 大型試験の設備:マイクロ波化学「大型試験を行うための実証棟を新たに大阪事業所内に竣工」2024年3月28日
TOOLS & SERVICES
製造業で働く人の、仕事の道具・サービス紹介
これからの働き方、資格の勉強、打合せの記録。MONOSCOPE で紹介している3つです。
 CAREER社外の仕事を知りたい転職・キャリアガイド今の会社で続けるか、社外にも目を向けるか。考える視点と転職サービスの紹介。仕事と働き方を考える ›
 LICENSE仕事に関わる資格を学びたいSAT電験三種・エネ管・QC検定など。職種から資格を選べる表と受講料の比較。SATの対象資格を見る ›
 RECORD打合せを記録したいPLAUD録音から文字起こし・要約まで。3機種の選び方と業務で使う前の確認表。PLAUDの使い方を見る ›
NEWSLETTER
生産技術・プラントエンジニアリングの記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
生産技術を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›