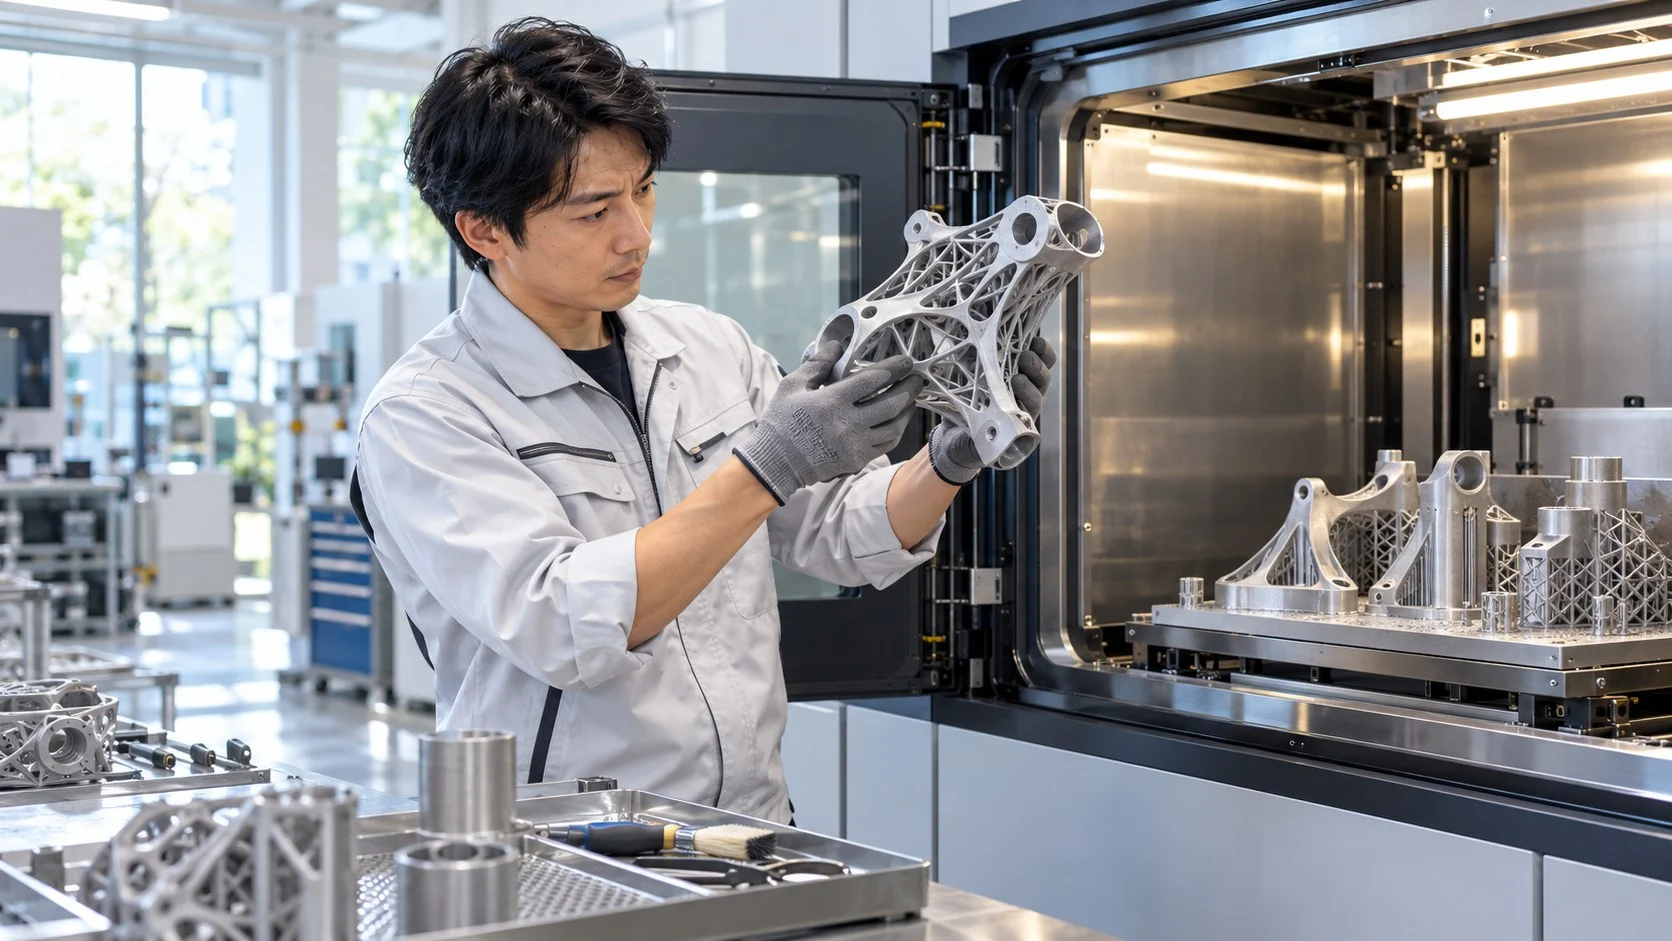
3Dプリンティングとは、3Dデータ(立体の形を表すデータ)をもとに材料を1層ずつ積み重ねて、立体物をつくる加工技術です。材料を削ったり型に流し込んだりせず、必要な場所にだけ材料を足していく点が、従来の加工との最も大きな違いです。
製造業では、金属や樹脂の部品を造形する産業用の装置が使われ、試作だけでなく航空機エンジンや自動車の部品づくりにも広がっています。工業分野では「付加製造(AM)」とも呼ばれる加工技術です。
3Dプリンティングとは
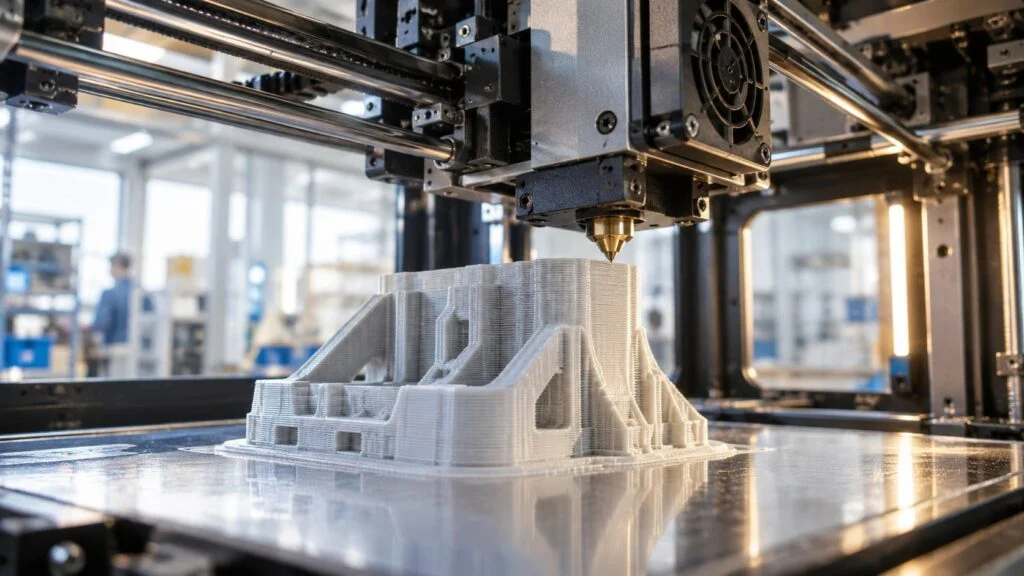
改めて定義すると、3Dプリンティングは3Dデータをもとに材料を1層ずつ積み重ねて、立体物をつくる加工技術です。規格上の名前は「付加製造(AM:Additive Manufacturing)」で、日本産業規格のJIS B 9441(2020年制定)に定義があります。
その定義は、3Dモデルデータを基に材料を結合して造形物を実体化する加工法です。呼び方は一般には「3Dプリンター」「3Dプリンティング」、工業の現場や規格では「AM」「積層造形」が多いものの、指すものはほぼ同じなので、この記事では区別せずに使います。
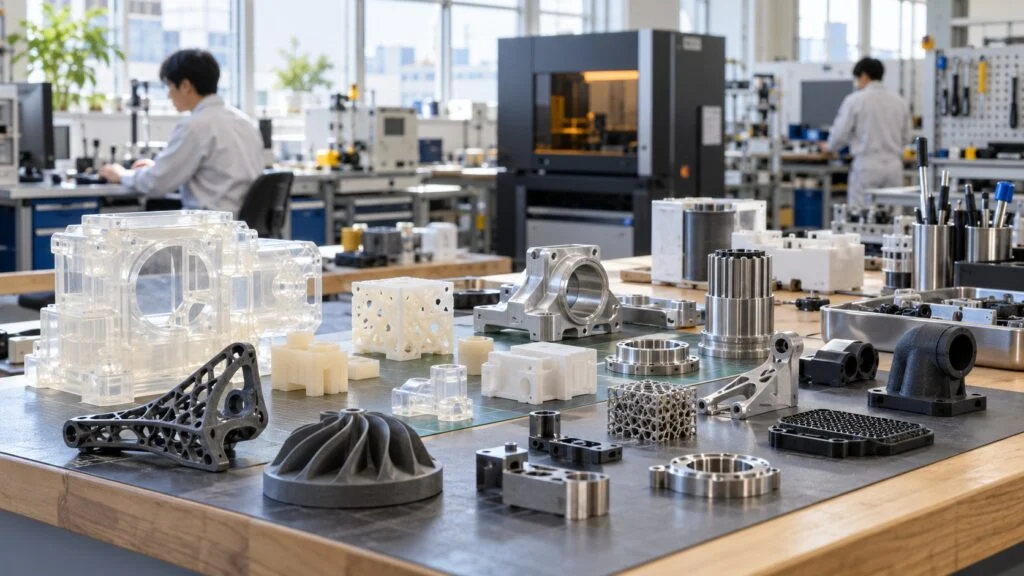
対象となる範囲は広く、樹脂を使う試作用の装置から、金属部品を造形する産業用の装置、鋳造用の砂型をつくる大型装置まで含まれます。家庭用の3Dプリンターと産業用のAM装置は、原理は同じでも用途と価格帯が大きく異なると考えておくとよいでしょう。
そのうち産業用の装置も着実に増えており、矢野経済研究所の調査によると、本体価格100万円以上の産業用3Dプリンタの世界出荷台数は、2023年に約3万台(前年比113.2%)でした。同社は2025年に3万5,000台に達すると予測しています。
冒頭で触れたとおり、従来の加工との最も大きな違いは必要な場所にだけ材料を足していく点です。そのため、金型を使わずに複雑な形をつくれる一方で、大量生産の速さやコストでは従来の工法に及ばない場面も多くあります。
同じ部品をつくる場合でも、材料の扱い方と得意な場面が異なります。
※実際には、3Dプリンティングで造形したあとに切削で仕上げるなど、両者を組み合わせることも多くあります。
3Dプリンティングの仕組み
3Dプリンティングは、装置だけで完結する技術ではありません。データ、装置、材料、後処理という4つの要素がそろって、はじめて使える部品になります。
紙のプリンターにたとえると、3Dデータが原稿、装置が印刷機、材料がインクや用紙にあたります。ただし、3Dプリンティングでは印刷したあとの仕上げ作業が品質を大きく左右する点が異なります。
データから装置、材料、後処理までがひとつながりになっています。
※装置の構成は方式によって異なります。ここでは共通する要素を単純化して示しています。
3Dデータ
出発点は、3D CADなどでつくった立体の設計データです。造形するときには、STLや3MFといった形式に変換し、専用のソフトで装置が読める指示に置き換えます。
図面がなくても、3Dスキャナーで現物を読み取ってデータにすることもできます。データさえあれば同じものを何度でも再現できることが、3Dプリンティングの大きな特徴です。
装置(3Dプリンター)
装置は、材料を固めるエネルギー源やノズル、材料を送り込む仕組み、造形物を支えるステージなどで構成されます。どのように材料を固めるかによって、後で紹介する方式に分かれます。
産業用の装置では、造形室の温度や雰囲気を管理する機能、造形中の状態を監視するカメラやセンサーを備えたものも増えています。こうした機能で毎回同じ条件を保ち、安定して造形できることが、部品の品質を支える土台になります。
家庭用の小型機は数万円から手に入りますが、産業用、特に金属用の装置は大型で高価になり、設置する環境や安全対策にも配慮が必要です。
材料
主な材料は次のとおりです。
- ABSやナイロンなどの熱可塑性樹脂
- 光で固まる液体樹脂
- チタン合金やアルミ合金、ステンレスなどの金属粉末
- 砂やセラミックス
同じ名前の材料でも、通常の成形品とは粒の大きさや配合が異なる専用品を使うのが一般的です。材料と方式の組み合わせで、つくれる部品の性能がほぼ決まると考えておくとよいでしょう。
後処理
造形が終わった直後の部品はそのままでは使えないことがほとんどで、主に次のような後処理が必要になります。
- 形を支えるために付けたサポートの除去
- 洗浄
- 硬化
- 熱処理
- 表面の研磨
金属部品では、精度が必要な面だけを切削で仕上げることもあります。後処理にかかる時間とコストは見落とされやすく、導入前に確認しておきたいポイントです。
3Dプリンティングの基本原理
3Dプリンティングの原理は、薄くスライスした形を下から順に重ねていくという、ごく単純なものです。料理でいえば、薄切りにしたハムを1枚ずつ積み上げて元の形に戻すイメージに近いでしょう。
準備、造形、仕上げの3つの段階に分かれます。
※方式によって、造形中にヘッドが動くもの、ステージが動くものなど細部は異なります。
図のように、実際に装置が動いている「造形」の段階は全体の一部にすぎません。前後の準備と仕上げまで含めて1つの工程として捉えることが、3Dプリンティングを理解するうえでの出発点になります。
形を薄い層に分けて考える
最初の工程は「スライス」です。立体の3Dデータを0.1mm前後から数十μm程度の薄い層に切り分け、それぞれの層でどこに材料を置くかを計算します。
層が薄いほど表面はなめらかになりますが、層の数が増えるぶん造形時間は長くなります。品質と時間のどちらを優先するかは、この段階の設定で大きく変わります。
材料を1層ずつ固める
次に1層分の材料を置いて固めます。固め方は方式によって異なり、たとえば次のような違いがあります。
- 溶かした樹脂を冷やして固める
- 紫外線で液体樹脂を硬化させる
- レーザーで金属粉末を溶かして結合させる
どの方式でも共通するのは、下の層としっかり結合させながら次の層を重ねていくことです。層どうしの結合が弱いと、積層方向に割れやすい部品になってしまいます。
積み重ねて立体にする
1層が終わるとステージが1層分だけ動き、また次の層を固めます。この作業を数百回から数千回くり返すことで、ようやく立体ができあがります。
注意が必要なのは、空中に張り出した部分です。下に支えがないと材料が垂れてしまうため、サポートと呼ばれる補助の構造を一緒に造形するのが一般的で、その量や付け方が仕上がりや後処理の手間を左右します。
造形にかかる時間は、部品の大きさや方式、層の厚さによって大きく変わります。小さな部品でも数時間、大きな部品では丸1日以上かかることも珍しくなく、夜間や休日に装置を動かし続ける運用がよく見られるのはこのためです。
3Dプリンティングの種類・方式
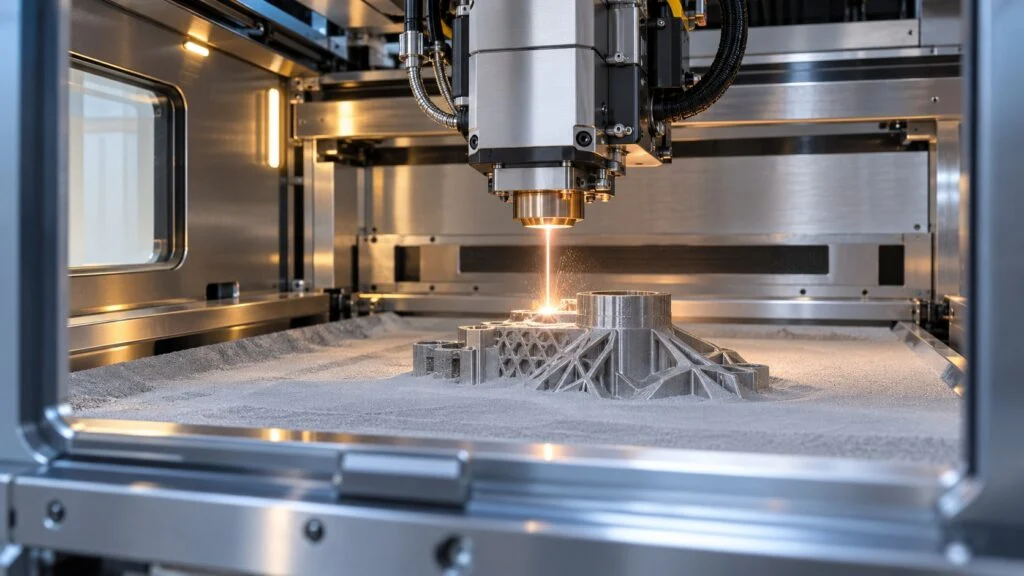
3Dプリンティングにはさまざまな方式があり、国際規格のISO/ASTM 52900とJIS B 9441では、材料の固め方によって7つのカテゴリに分類しています。まずは全体像を図で確認しましょう。
材料をどのように置き、どう固めるかで分類されています。
※括弧内はISO/ASTM 52900で使われる略称です。装置メーカーによって独自の呼び名が使われることもあります。
方式を選ぶときは、つくりたい部品の材料、求める強度や精度、大きさ、数量から逆算するのが基本です。1台ですべての用途をまかなえる万能な方式はないため、用途に応じて使い分けたり、外部の造形サービスを利用したりする企業も多くあります。
材料押出(熱溶解積層)
最も身近な方式で、樹脂の糸(フィラメント)を加熱したノズルで溶かし、線を描くように積み重ねていきます。FDMやFFFとも呼ばれ、家庭用から業務用まで幅広い装置があります。
装置と材料が比較的安く、手軽に使えるのが強みで、治具や試作品によく使われます。一方で、表面に積層の段差が残りやすく、層と層の間で強度が落ちやすい点には注意が必要です。
液槽光重合(光造形)
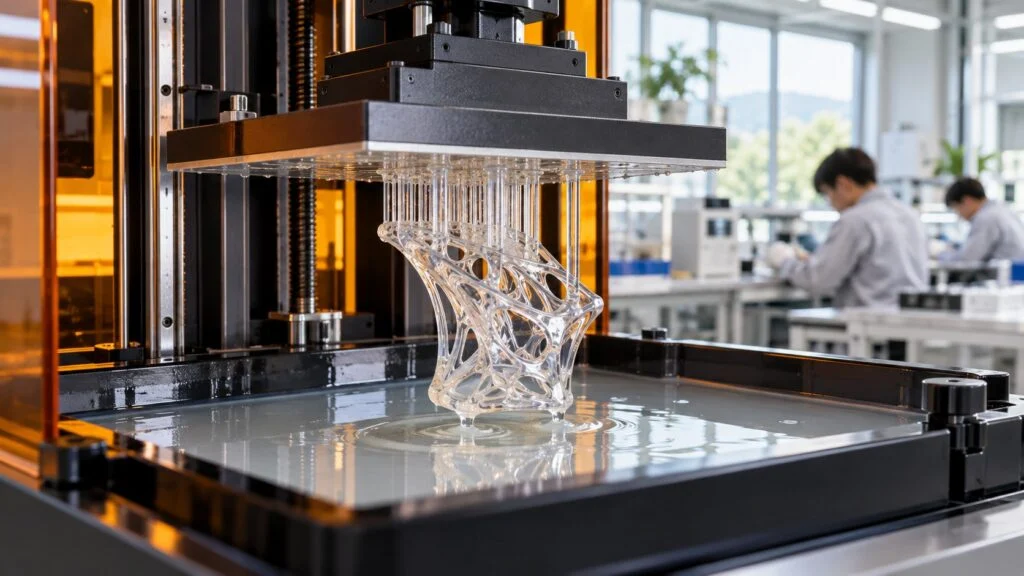
液体の光硬化性樹脂に紫外線やレーザーを当て、1層ずつ固めていく方式です。3Dプリンティングの中でも最も早く実用化された方式で、光造形やSLAとも呼ばれます。
光造形の原理は、名古屋市工業研究所に在籍していた小玉秀男氏が、米国で実用化されるより前に考案・発表したことでも知られ、日本とも縁の深い方式です。現在は、プロジェクターのように1層分の面全体に一度に光を当てるタイプの装置も広く使われています。
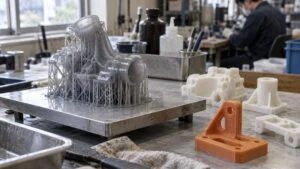
細かな形状や、なめらかな表面を再現しやすいのが特徴です。外観を確認するデザイン試作や、歯科の模型、精密な小物部品などに使われています。
粉末床溶融結合
薄く敷き詰めた粉末に、レーザーや電子ビームを当てて必要な部分だけを溶かし、固めていく方式です。PBFとも呼ばれ、樹脂粉末用と金属粉末用の装置があります。
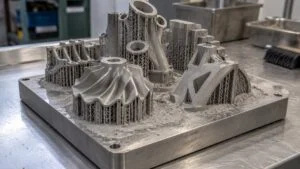
金属3Dプリンターの多くがこの方式で、航空機エンジンや医療用インプラントなど、強度が求められる最終製品にも使われています。周りの粉末が支えになるため、樹脂用ではサポートを少なくできるのも利点です。
そのほかの方式
インクジェットで材料を吹き付ける材料噴射、粉末に接着剤を吹き付ける結合剤噴射のほか、金属を溶かしながら盛り付ける指向性エネルギー堆積、シートを貼り重ねるシート積層もあります。
なかでも結合剤噴射は鋳造用の砂型づくりに、指向性エネルギー堆積は金型や大型部品の補修に使われるなど、方式ごとに得意な用途がはっきり分かれているのが実情です。
3Dプリンティングを理解するための基本用語
3Dプリンティングの資料や打ち合わせでよく出てくる用語を整理しておきます。意味を押さえておくと、装置メーカーや造形サービス会社との会話がスムーズになります。
- AM(Additive Manufacturing:付加製造。材料を付け加えて形をつくる加工の総称)
- STL・3MF(造形に使われる3Dデータの形式。STLは表面を三角形の集まりで表す)
- スライサー(3Dデータを層に切り分け、装置への指示をつくるソフト)
- 積層ピッチ(1層の厚さ。細かいほどなめらかだが時間がかかる)
- サポート(張り出した部分を支えるための補助の構造。造形後に取り除く)
- 造形方向(部品をどの向きで積むか。強度や仕上がり、時間が変わる)
- 異方性(積層方向によって強度などの性質が異なること)
- 造形時間(1回の造形にかかる時間。部品の高さや層の数に大きく左右される)
- ポストプロセス(後処理のこと。サポート除去、熱処理、研磨、切削などを含む)
- DfAM(Design for AMの略。3Dプリンティングの特長を生かすための設計の考え方)
このなかでも、実務で特に意識したいのが異方性とDfAMです。同じ部品でも、積む向きによって強さが変わるため、どの方向に力がかかる部品なのかを考えながら造形方向を決めることが大切です。
従来の加工を前提にした図面をそのまま造形しても、3Dプリンティングの良さは生かしきれません。そこで一体化や軽量化など、積層ならではの形を最初から設計に織り込むのがDfAMの考え方で、設計者に求められるスキルとして注目されています。
3Dプリンティングのよくある質問
3Dプリンターで部品を量産することはできますか?
航空機エンジンの部品のように量産に使われる例もありますが、大量生産の速さやコストでは従来の工法に及ばない場面が多くあります。少量の部品や、金型ではつくれない複雑な形の部品で強みを発揮すると考えておくとよいでしょう。
家庭用と産業用の3Dプリンターは何が違いますか?
材料を積み重ねる原理は同じですが、用途と価格帯が大きく異なります。産業用、特に金属用の装置は大型で高価になり、造形室の温度や雰囲気の管理に加え、設置する環境や安全対策にも配慮が必要です。
3Dプリンターでつくった部品は強度が弱いのですか?
積層方向によって強度が変わる異方性があり、層どうしの結合が弱いと積層方向に割れやすくなります。どの方向に力がかかる部品かを考えて造形方向を決め、方式や材料、後処理を選べば最終製品に使える強度も得られます。
金属の部品も3Dプリンターで造形できますか?
金属粉末をレーザーなどで溶かす粉末床溶融結合や、材料を送りながら溶かして盛る指向性エネルギー堆積で造形できます。航空機エンジンや医療用インプラントにも使われていますが、精度が必要な面は切削で仕上げることもあります。
3Dプリンターで使うデータはどうやって用意しますか?
3D CADで設計したモデルをSTLや3MFといった形式に変換し、スライサーで層ごとの造形指示に置き換えるのが一般的です。図面がない部品でも、3Dスキャナーで現物を読み取ってデータにする方法があります。
まとめ
- 3Dプリンティングとは、3Dデータをもとに材料を1層ずつ積み重ねて立体をつくる加工技術
- 工業分野では付加製造(AM)と呼ばれ、JIS B 9441で用語と概念が定められている
- データ・装置・材料・後処理の4つがそろって、はじめて使える部品になる
- 原理はスライス、1層の固化、積層のくり返しで、層の厚さやサポートが品質を左右する
- 方式は7つに分類され、樹脂の試作から金属の最終製品まで得意分野が異なる
3Dプリンティングが注目される理由や、切削・成形との違いは3Dプリンティングが注目される背景と従来技術との違いで解説しています。具体的な使い道や企業の事例は3Dプリンティングの主な用途と導入事例をご覧ください。
設計データについてはCAD・CAE、造形に使う素材については材料技術の技術ページも参考になります。
3Dプリンティングの最新動向や関連記事については、3Dプリンティングの技術ページから関連記事もあわせてご覧ください。
出典
出典・参考資料(3件)を開く出典・参考資料を閉じる
- 付加製造(AM)の定義:日本規格協会「JIS B 9441:2020 付加製造(AM)―用語及び基本的概念」
- 光造形法の考案:小玉秀男「3D プリンタの発明経緯と普及の背景」(日本弁理士会『パテント』Vol.67 No.13、2014年)
- 産業用3Dプリンタの世界出荷台数:矢野経済研究所「産業用3Dプリンタ世界市場に関する調査を実施(2024年)」(2024年5月28日発表)
TOOLS & SERVICES
製造業で働く人の、仕事の道具・サービス紹介
これからの働き方、資格の勉強、打合せの記録。MONOSCOPE で紹介している3つです。
 CAREER社外の仕事を知りたい転職・キャリアガイド今の会社で続けるか、社外にも目を向けるか。考える視点と転職サービスの紹介。仕事と働き方を考える ›
 LICENSE仕事に関わる資格を学びたいSAT電験三種・エネ管・QC検定など。職種から資格を選べる表と受講料の比較。SATの対象資格を見る ›
 RECORD打合せを記録したいPLAUD録音から文字起こし・要約まで。3機種の選び方と業務で使う前の確認表。PLAUDの使い方を見る ›
NEWSLETTER
機械設計の記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
機械設計を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›