工業的製法とは、製品として売る物質を、安く手に入る原料から大量に、多くは止めずに連続してつくる方法です。無機化学で代表的なのは次の8つで、原料・条件・設備のそれぞれに「なぜそうするのか」という理由があります。
- オストワルト法(硝酸)
- ソルベー法(ソーダ灰=炭酸ナトリウム)
- 接触法(硫酸)
- ハーバーボッシュ法(アンモニア)
- アルミナの融解塩電解(アルミニウム)
- 粗銅の電解精錬(純度99.99%の銅)
- イオン交換膜法(水酸化ナトリウム)
- 鉄の精錬(銑鉄と鋼)
8つは、触媒で平衡と速さの折り合いをつける製法、沈殿と循環で取り出す製法、電気分解の製法、高温で還元する製法の4つに分けられます。反応式を丸暗記するより、平衡・電気・熱のどれで物質を動かしているかを押さえると、条件や設備の意味がつながって見えてきます。
この記事では、工業的製法と実験室的製法の違いを整理したあと、8つの製法の反応式と工業上の要点を比較表と短い解説で示します。続いて、製法どうしのつながり、電力と熱の使い方、日本の化学工業の中での位置づけを順に見ていきます。
無機化学の工業的製法とは?
工業的製法は、売れる物質を利益の出る値段で、必要な量だけ安定してつくるための方法です。試薬を混ぜて少量を得る実験と違い、原料の値段、1日に何トンつくれるか、副生物をどう扱うかまで含めて工程が組み立てられています。
例によく挙げられる炭酸ナトリウム(ソーダ灰)は、ガラスや洗剤、化学品の原料になる基礎素材です。米国地質調査所(USGS)によると、世界では2025年に約7,100万トンが生産され、米国では用途の45%がガラス、28%が化学品でした。
これだけの量を売るには、食塩や石灰石のように世界中で安く手に入る原料から、止めずにつくり続ける工夫が欠かせません。下の図のとおり、8つの製法は物質を動かす手段によって4つのタイプに分けると、条件の意味が整理しやすくなります。
物質を動かす手段で分けると、触媒・沈殿と循環・電気分解・高温の還元の4つになります。
工業的製法と実験室的製法の違い
同じ物質でも、実験室と工場ではつくり方が違うことがよくあります。工業的製法には、実験室的製法と比べて次の3つの特徴があります。
- 一度に大量につくり、多くは何年も止めずに連続運転する
- 利益を残すため、食塩・石灰石・空気・水・鉱石のような安い原料を使う
- 大量に扱うので、工程が少なく扱いやすい反応を選ぶ
ソルベー法はその典型で、食塩(NaCl)と石灰石(CaCO3)というどこでも安く手に入る原料から炭酸ナトリウム(Na2CO3)をつくります。途中で使うアンモニアは回収して繰り返し使うので、外から買い足すのは失われた分だけです。
実験室では、少量を短い時間で確実に取り出せる方法が選ばれます。試薬の値段や副生物の量はあまり問題にならないので、工場では使わない酸化剤や濃い酸も使われ、同じ物質のつくり方を比べると考え方の違いがよく分かります。
| 物質 | 実験室的製法(例) | 工業的製法 |
|---|---|---|
| アンモニア(NH3) | 塩化アンモニウムと水酸化カルシウムを加熱 2NH4Cl+Ca(OH)2→CaCl2+2H2O+2NH3 | ハーバーボッシュ法 N2+3H2⇄2NH3(鉄系触媒・高圧) |
| 塩素(Cl2) | 酸化マンガン(IV)に濃塩酸を加えて加熱 MnO2+4HCl→MnCl2+Cl2+2H2O | イオン交換膜法 食塩水の電気分解で、水酸化ナトリウム・水素と同時に |
| 二酸化硫黄(SO2) | 銅に濃硫酸を加えて加熱 Cu+2H2SO4→CuSO4+SO2+2H2O | 硫黄の燃焼、銅や亜鉛の製錬ガス(接触法の原料) |
| 硝酸(HNO3) | 硝酸ナトリウムに濃硫酸を加えて加熱 NaNO3+H2SO4→NaHSO4+HNO3 | オストワルト法 アンモニアを白金系の触媒で酸化 |
工場の方法には、副生物も売り物にし、出た熱は蒸気に変えて使うという発想も加わります。イオン交換膜法では塩素と水素も製品になり、接触法では反応熱で高圧の蒸気をつくるため、主製品以外の価値まで回収しています。
実験室では手軽さと確実さ、工場では量・原料費・循環・エネルギーが方法を決めます。
工業的製法のまとめ(8つの製法)
8つの製法の主製品・原料・方式・条件・用途を下の表にまとめ、反応式と工業上の要点はその後の見出しで1つずつ説明します。条件の数字は代表的な範囲で、工場や方式によって変わります。
| 製法 | 主製品 | 主な原料 | 触媒・方式 | 主な条件 | 主な用途 |
|---|---|---|---|---|---|
| オストワルト法 | 硝酸 | アンモニア・空気・水 | 白金–ロジウム網 | 810〜950℃、圧力は方式で1〜13 bar程度 | 肥料、ナイロン・ウレタンの原料 |
| ソルベー法 | ソーダ灰(Na2CO3) | 食塩・石灰石(アンモニアは循環) | 触媒なし(沈殿と熱分解) | 石灰炉950〜1,100℃、焼成160〜230℃ | ガラス・洗剤・化学品 |
| 接触法 | 硫酸 | 硫黄または製錬ガス・空気・水 | 五酸化バナジウム(V2O5) | 400℃台〜600℃程度、ほぼ大気圧 | 肥料・化学品・金属の精錬 |
| ハーバーボッシュ法 | アンモニア | 窒素(空気)・水素(天然ガスなど) | 鉄系触媒 | 400〜500℃前後、150〜250 bar | 肥料(約7割)、硝酸の原料 |
| アルミナの融解塩電解 | アルミニウム | アルミナ・炭素の陽極 | 氷晶石に溶かして電気分解 | 約950℃、1 kgあたり13〜15 kWh | 建材・自動車部品・缶や箔 |
| 粗銅の電解精錬 | 電気銅(99.99%) | 粗銅(陽極) | 硫酸銅水溶液で電気分解 | 60〜65℃、200〜350 A/m² | 電線・伸銅品 |
| イオン交換膜法 | 水酸化ナトリウム・塩素・水素 | 食塩・水 | 陽イオン交換膜で仕切って電気分解 | セル内のNaOH約32%、セル電圧約3 V | 樹脂・紙・アルミ・水処理 |
| 鉄の精錬 | 銑鉄→鋼 | 鉄鉱石・コークス・石灰石 | 高炉でCOにより還元、転炉で酸素を吹く | 熱風約1,200℃、炉内2,000℃以上 | 建築・自動車・機械 |
表を縦に見ると、気体どうしの反応は触媒と温度・圧力、イオンを取り出す反応は電気が条件の中心になっています。以下の各製法では、反応式、条件の意味、ほかの製法とのつながりの順に要点を示し、最後に詳しい記事へ案内します。
オストワルト法(アンモニアから硝酸)
オストワルト法は、アンモニアを白金系の触媒で酸化して一酸化窒素(NO)にし、二酸化窒素(NO2)を経て水に吸収させ、硝酸(HNO3)をつくる方法です。3段階の反応をまとめると、アンモニア1 molから硝酸1 molができる関係になります。
①は高温でないと進まない一方、②と③は発熱して気体の分子の数が減る反応なので、低温・高圧ほど進みやすくなります。そのため新しい工場では、酸化は中圧、吸収は高圧に分ける二圧式が主流で、反応熱は蒸気として回収しています。
原料のアンモニアはハーバーボッシュ法でつくられ、硝酸の多くは肥料の硝酸アンモニウムや、ナイロン・ウレタンの原料になります。副反応で出る一酸化二窒素(N2O)は強い温室効果ガスで、その分解までを含めた工場のしくみはオストワルト法の反応式と硝酸工場のしくみで詳しく説明しています。
ソルベー法(食塩と石灰石からソーダ灰)
ソルベー法(アンモニアソーダ法)は、アンモニアを溶かした食塩水に二酸化炭素を吹き込んで炭酸水素ナトリウムを沈殿させ、それを焼いて炭酸ナトリウムにする方法です。食塩と石灰石を混ぜても反応しないため、アンモニアを仲立ちにして反応を2つに分けて進めます。
アンモニアは、母液に残った塩化アンモニウムに石灰乳(水酸化カルシウムの懸濁液)を加えて取り戻し、何度も使い回します。石灰乳は石灰炉でできた生石灰に水を加えてつくるので、アンモニアを取り戻す塩基も工程の中でまかなえます。
課題は、塩化カルシウムがソーダ灰とほぼ同じ量でき、その多くが排液になることです。日本では塩化アンモニウムを肥料として取り出す塩安ソーダ法が使われており、両者の違いはソルベー法の反応式の流れと実際のソーダ灰工場でまとめています。
接触法(硫黄から硫酸)
接触法は、硫黄を燃やした二酸化硫黄(SO2)を五酸化バナジウム(V2O5)触媒で三酸化硫黄(SO3)に酸化し、濃硫酸に吸収させて硫酸をつくる方法です。ガスを触媒に接触させて酸化することが名前の由来になっています。
SO2の酸化は発熱して分子の数が減るので、平衡だけを見れば低温・高圧が有利です。それでも工場はほぼ大気圧で運転し、触媒が働く400℃台から600℃程度に温度を保ちながら、途中でSO3を抜く二重接触二重吸収で転化率を99.7〜99.9%まで上げています。
SO3を水に直接吸わせないのは、細かい硫酸の霧(酸ミスト)ができて回収しにくいからです。昔は黄鉄鉱を焼いてSO2を得ましたが、日本の硫酸は2025年に82%が銅や亜鉛の製錬ガスからつくられ、工程の詳細は接触法の反応式と実際の硫酸工場にまとめています。
ハーバーボッシュ法(窒素と水素からアンモニア)
ハーバーボッシュ法は、空気中の窒素と水素を鉄系の触媒で反応させてアンモニアを合成する方法です。可逆の発熱反応で、気体の分子の数が4から2に減るため、ルシャトリエの原理では低温・高圧ほどアンモニアが増えます。
ΔHが負になるのは、反応で物質のもつエンタルピーが減り、その分が熱として出るからです。ところが温度を下げすぎると触媒があっても反応が遅くなるため、工場は400〜500℃前後・150〜250 barという平衡と速さの折り合いで運転しています。
合成塔を1回通ってアンモニアになるのは約25%なので、冷やしてアンモニアだけを液にして抜き、残りのガスを合成塔へ戻して循環させます。原料の水素は主に天然ガスからつくるため、アンモニア1トンあたり約2.4トンのCO2が出ます(IEA)。
できたアンモニアの約7割は肥料になり、オストワルト法の原料にもなります。触媒や高圧の水素で鋼がもろくなる問題、燃料アンモニアの動きはハーバーボッシュ法の反応式と工場の条件で詳しく扱っています。
アルミナの融解塩電解(アルミナからアルミニウム)
アルミニウムは、ボーキサイトから精製したアルミナ(Al2O3)を溶けた塩の中で電気分解してつくります。イオン化傾向が大きく、水溶液を電気分解しても水が先に還元されて水素が出るだけなので、水を含まない溶けた塩の中で電気分解するのが要点です。
アルミナの融点は約2,050℃と高いため、融点が約1,010℃の氷晶石に溶かし、約950℃の液の中で電気分解します。消費電力はアルミニウム1 kgあたり13〜15 kWhと大きく、陽極の炭素が減るときにCO2も出ます。
原料のアルミナは、ボーキサイトを濃い水酸化ナトリウム水溶液に溶かすバイヤー法で精製されます。電気料金の上昇で日本の電解製錬は2014年に終わり、そのいきさつと再生アルミの役割は融解塩電解の反応式と製錬の電力で説明しています。
粗銅の電解精錬(粗銅から純度99.99%の銅)
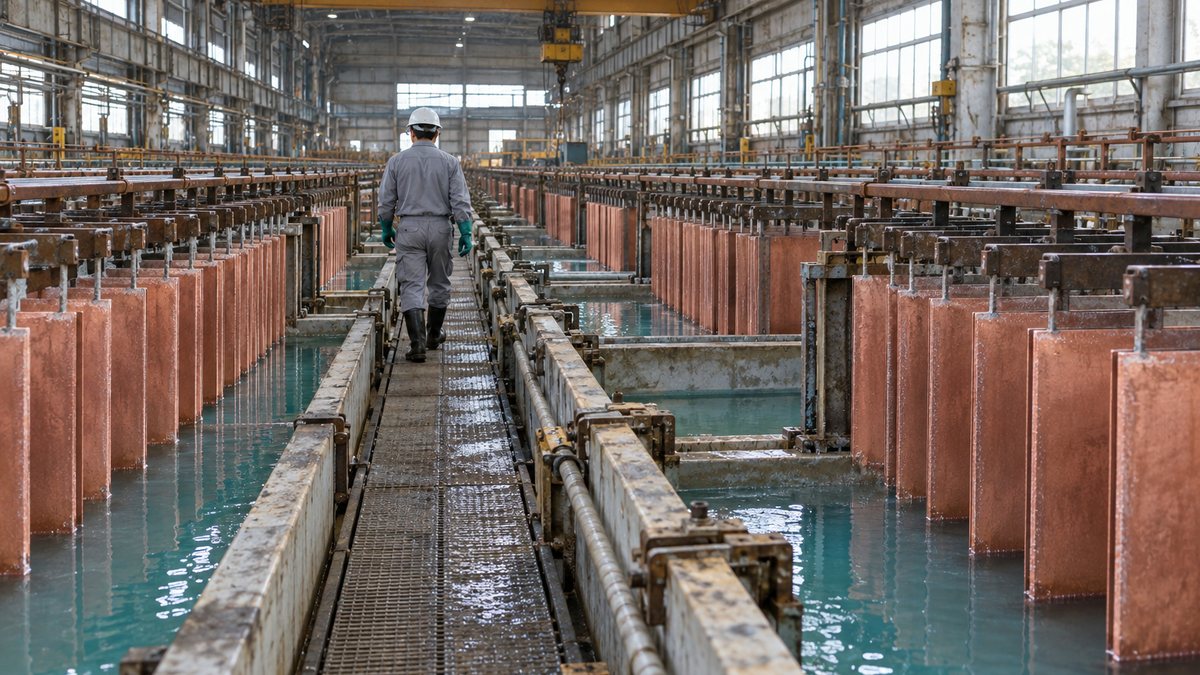
銅の電解精錬は、純度99%台後半(約99.5%)の粗銅を陽極、純銅の板を陰極にして、硫酸を加えた硫酸銅水溶液の中で電気分解する方法です。陽極の銅が溶けて陰極に析出するので、銅だけを移し替えて純度99.99%の電気銅にできます。
電解液は60〜65℃に温め、電極1 m²あたり200〜350 Aの電流を流し続けます。電気銅1トンあたりの電解の電力は約300 kWhで、同じ電気分解でもアルミニウムの製錬の40〜50分の1ほどにとどまります。
陽極泥からは金・銀・セレンなどを回収し、製錬の排ガスからは接触法で硫酸もつくるため、銅の製錬所は化学工場の顔も持っています。電解工場の条件やリサイクル原料の話は銅の電解精錬の原理と製錬所のしくみで解説しています。
イオン交換膜法(食塩水から水酸化ナトリウム)
イオン交換膜法は、陽イオン交換膜で仕切った電解槽で食塩水を電気分解し、水酸化ナトリウム・塩素・水素を同時につくる方法です。陽極側では塩化物イオンが塩素になり、陰極側では水が還元されて水素と水酸化物イオンができます。
膜はNa+を通し、OH−が陽極側へ、Cl−が陰極側へ入り込むのを防ぐので、塩の混じりが少ない水酸化ナトリウムが得られます。日本は水銀法・隔膜法から切り替え、1999年にはほぼ全量がこの方法になりました。
水酸化ナトリウムは工業的につくられる側の強塩基で、ソルベー法のように安い塩基で足りる工程では水酸化カルシウムが使われます。水銀法から転換した経緯や電力原単位の計算はイオン交換膜法の原理と反応式で詳しく説明しています。
鉄の精錬(鉄鉱石から銑鉄、そして鋼へ)
鉄は、鉄鉱石の酸化鉄を高炉(溶鉱炉)の中で一酸化炭素により還元して銑鉄にし、転炉で酸素を吹き込んで炭素を減らし、鋼にしてつくります。還元に使うCOは、コークスを燃やしたCO2がさらにコークスと反応してできます。
高炉の中は2,000℃以上になり、できた銑鉄は炭素を約4.5%含んで硬くもろいため、転炉で酸素を吹いて炭素をおおむね2%以下に減らし、粘りのある鋼にします。2025年の日本の粗鋼8,068万トンのうち、約4分の3がこの高炉・転炉の流れでつくられました。
還元剤の炭素がCO2になる反応が中心にあるため、鉄鋼業は2022年度に日本の産業部門のCO2の38%を占めました。製鉄所の設備や電炉との違いは鉄の製錬(高炉と転炉)の反応式と製鉄所のしくみで、水素で還元する方法は水素還元製鉄の現在地で紹介しています。
製法どうしのつながり:アンモニア・硫酸・水酸化ナトリウム
8つの製法は、それぞれが独立しているわけではありません。ある製法の製品や副生物が、別の製法の原料や薬品になる関係があり、それがコンビナートや製錬所で工場が隣り合う理由にもなっています。
アンモニア、製錬ガスからの硫酸、食塩電解の水酸化ナトリウムが、別の製法の原料や薬品になります。
※実線の矢印は製品を原料・薬品として渡す流れ、点線の矢印は副生物(製錬ガスのSO₂)を製品に変える流れです。日本のソーダ灰は塩安ソーダ法で、アンモニア工場のCO₂を受け入れる場合もあります。
いちばん太いつながりはアンモニアで、ハーバーボッシュ法でつくったアンモニアがオストワルト法の原料になり、硝酸と組み合わせて肥料の硝酸アンモニウムにもなります。日本のソーダ灰は塩安ソーダ法でつくられ、アンモニア工場から出たCO2をパイプラインで受け入れる場合もあります(環境省)。
硫酸は、銅や亜鉛の製錬で出るSO2を大気に出さずに接触法で製品にしたもので、日本の硫酸の8割強がこの製錬ガス由来です。銅の電解精錬の電解液も硫酸を加えた硫酸銅水溶液なので、銅の製錬所は硫酸をつくる側と使う側の両方にあたります。
水酸化ナトリウムは、アルミナを精製するバイヤー法でボーキサイトを溶かす薬品として使われます。食塩電解でできた塩素は約75%がガスのまま配管で塩化ビニルなどの工場へ送られるため、電解工場は塩素を使う工場と隣り合って建てられています。
原料の石灰石も、ソルベー法の石灰炉と高炉のスラグづくりの両方で使われます。こうした受け渡しは化学業界のサプライチェーンの最も上流にあたり、1つの工場が止まると下流の多くの製品に影響が広がる理由にもなっています。
電気を大量に使う製法と熱を生む製法:エネルギーとCO2
8つの製法をエネルギーの面から見ると、電気分解の3つは電力を大量に使い、触媒で酸化する製法は反応熱を蒸気として外へ出せるという対照があります。製品1トンあたりの電解の電力を比べると、アルミニウムが桁違いに大きいことが分かります。
アルミニウムは塩素の約5〜6倍、電気銅の40倍以上の電力を使います。
※アルミは The Electrochemical Society Interface(2002年)の1 kgあたり13〜15 kWh、塩素は欧州の膜法工場の平均で塩素1トンあたり2,618 kWh(2008年、交流、電解工程のみ)、電気銅は資源エネルギー庁の2018年資料の電解精製の値です。いずれも1トンあたりですが、製品(水酸化ナトリウムではなく塩素で数えている点を含む)、交流か直流か、数えた工程の範囲が資料ごとに違うため、桁の違いを見る目安です。
アルミニウムが大きいのは、Al3+を還元するのに電子が3個要り、1 kgあたりに流す電子の量が銅の約3.5倍になるうえ、電圧がけた違いに高いからです。
電力を電気量で割ると、アルミの電解は1 kgあたり約2,980 Ahに13〜15 kWhなので4 V台、電気銅は1トンあたり約84万Ahに約300 kWhなので0.4 V弱で、約10倍の差があります。
銅は陽極で溶けた銅が陰極に移るだけで、アルミは安定なAl2O3を分解する反応に加え、約950℃の浴の抵抗や炭素陽極の過電圧の分まで電圧が要ります。電力は製造コストの20〜40%を占めるとされます。
日本では石油危機の後に電気料金が上がり、アルミの製錬所が次々に止まって新地金は輸入に切り替わりました。食塩電解も電力が製造コストの約5割を占め、日本の電解ソーダ工業は2023年度に約87億kWhの電気を使っており、膜や電極の改良で電圧を下げる開発が続いています。
反対に、接触法は硫黄の燃焼熱とSO2の酸化熱を廃熱ボイラーなどで高圧蒸気に変え、新しい工場では硫酸1トンあたり約6 GJのエネルギーを外へ出せます。オストワルト法も反応熱で蒸気をつくり、反応熱そのものが工場の売り物の1つになっています。
CO2の面では、炭素を還元剤や水素の原料に使う製法が大きな排出源です。一次アルミニウムは1トンあたり14.8トン(CO2換算、2023年の世界平均)、アンモニアは約2.4トン、鋼は高炉法で約2.0トン、電炉法で約0.5トンが目安とされています。
対策の方向は製法ごとに違い、アルミは新地金の約3%のエネルギーでつくれる再生地金、アンモニアは水素のつくり方、鉄は水素還元や電炉への転換が焦点です。EUのCBAM(炭素国境調整措置)は鉄鋼・アルミ製品に排出量のデータを求めており、製法の違いが輸出の条件にも響き始めています。
日本の化学工業での位置づけ
日本の化学工業の製造品出荷額は2023年に33兆3,846億円で、製造業全体の8.9%を占め、輸送用機械に次ぐ2位でした(経済産業省)。付加価値額でも約12兆円で2位にあり、市場の推移は化学業界の市場規模と動向で整理しています。
8つの製法がつくる硫酸・水酸化ナトリウム・アンモニア・ソーダ灰は、樹脂・紙・ガラス・肥料などの原料になる基礎化学品で、サプライチェーンの最上流にあたります。鉄・銅・アルミの地金も、機械や電線、自動車の部品へ加工される素材の出発点です。
輸出に回すほどつくるもの、国内でまかなうもの、輸入に頼るものに分かれます。
※出典:硫酸協会、日本ソーダ工業会、資源エネルギー庁(2021年資料)、環境省、日本鉄鋼連盟、USGS、日本軽金属ホールディングス、経済産業省。年と換算の基準は数字ごとに違います。
数字を並べると、日本の基礎素材は次の3つの姿に分かれます。同じ「国産」でも、原料の多くは海外から運ばれている点に注意が要ります。
- 輸出に回すほどつくるもの:硫酸(2025年は消費の54%が輸出)、水酸化ナトリウム(2025年度に約47万トンを輸出)
- 主に国内でまかなうもの:アンモニア(原料用の約8割が国産)
- 輸入に頼るもの:アルミの新地金、ソーダ灰(国産と輸入の量が近い)、食塩電解に使う塩、銅精鉱
立地にも製法が表れていて、原料の銅精鉱を船で受け入れる銅の製錬所は臨海部にあります。製錬ガスから硫酸をつくる非鉄の製錬所は、金属と同時に大量の硫酸を出荷する化学工場の顔も持つので、業界の全体像は鉄鋼・非鉄金属業界の構造でまとめています。
こうした工場の設計・建設・保全を担うのがプラントエンジニアリングの仕事で、反応器や電解槽、熱回収の設備は、どれも長く止めずに使う前提で設計されます。業界の顔ぶれと仕事の流れはプラント業界とはで紹介しています。
無機化学の工業的製法のよくある質問
触媒を使う工業的製法はどれですか?
8つのうち触媒が中心になるのは、鉄系触媒のハーバーボッシュ法、五酸化バナジウムの接触法、白金–ロジウム網のオストワルト法の3つです。どれも気体どうしの反応で、触媒によって実用になる速さと、目的の生成物を選ぶ働きを得ています。
アルミニウムはなぜ水溶液の電気分解でつくれないのですか?
イオン化傾向が大きいアルミニウムの水溶液を電気分解すると、陰極ではAl3+より先に水が電子を受け取り、水素が出るだけだからです。そのためアルミナを溶けた氷晶石に溶かし、水を含まない約950℃の液の中で電気分解します。
工業的製法の工場はなぜ止めずに動かし続けるのですか?
炉や反応器の温度を保ったまま原料を入れ続けるほうが、品質が安定し、温め直すエネルギーの無駄もないからです。高炉は原料を入れ続けて炉内の反応を保つ連続式の設備で、アルミの電解槽も浴を約950℃の液体に保つため24時間動かし、触媒の交換や点検は定修(定期修理)にまとめて行います。
鉄はなぜアルミニウムのように電気分解でつくらないのですか?
鉄はアルミニウムより酸素との結び付きが弱く、コークスから生じる一酸化炭素で還元できるからです。炭素で還元できる鉄は高炉で一度に大量に処理でき、炭素では還元しにくいアルミニウムは、大量の電気を使う融解塩電解でつくられています。
まとめ
- 工業的製法は、安い原料から売れる物質を大量・連続につくる方法で、量・原料費・副生物・エネルギーまで含めて組み立てられている
- 無機化学の8つの製法は、触媒(ハーバーボッシュ法・接触法・オストワルト法)、沈殿と循環(ソルベー法)、電気分解(アルミ・銅・水酸化ナトリウム)、高温の還元(鉄)に分けられる
- 触媒を使う3つは、平衡には低温が有利でも触媒が働く温度より下げられず、温度・圧力・循環で折り合いをつけている
- アンモニア→硝酸、製錬ガス→硫酸、水酸化ナトリウム→アルミナの精製のように、製品や副生物が別の製法の原料になる
- 電気分解の製法は電力を大量に使い、日本ではアルミの新地金の製錬が2014年に終わった一方、硫酸は製錬所から輸出するほどつくられている
各製法の反応式と工場のしくみは、本文の見出しごとに案内した記事で詳しく読めます。化学メーカーの顔ぶれは化学メーカーの売上高ランキング、脱炭素の基本は脱炭素・カーボンニュートラルとはとあわせて読むと、基礎素材の工場がいま向き合う課題もつかみやすくなります。
出典
出典・参考資料(18件)を開く出典・参考資料を閉じる
- 化学工業の出荷額・付加価値額:経済産業省・総務省「2024年経済構造実態調査 製造業事業所調査(概要)」(2023年の値)
- 反応熱:NIST Chemistry WebBook「Ammonia」、「Sulfur dioxide」、「Sulfur trioxide」
- 硝酸・硫酸の工程と条件、硫酸工場のエネルギー:European Commission「Reference Document on Best Available Techniques for the Manufacture of Large Volume Inorganic Chemicals — Ammonia, Acids and Fertilisers」(2006年12月)
- ソーダ灰の工程:European Commission「Reference Document on Best Available Techniques for the Manufacture of Large Volume Inorganic Chemicals – Solids and Others industry」(2007年8月)
- ソーダ灰の世界の生産と用途:U.S. Geological Survey「Mineral Commodity Summaries 2026: Soda Ash」
- 日本のソーダ灰の製法・出荷と輸入:環境省「2.B.7 ソーダ灰の製造」、環境省「2.A.4.b その他の用途でのソーダ灰の使用」
- アンモニアの用途・CO2:IEA「Ammonia Technology Roadmap」Executive summary(2021年)
- アンモニア合成の条件:University of Calgary「Kinetics and Equilibrium: The Haber-Bosch Process」、Emerson「Chemical Process Overview: Ammonia Production」
- 日本のアンモニア消費:資源エネルギー庁「燃料アンモニアの導入・拡大に向けた取組について」(2021年8月)
- アルミの電解と電力:The Electrochemical Society Interface(2002年冬号)、The Aluminum Association「Primary Production 101」
- 一次アルミの排出:International Aluminium Institute(2024年12月)、再生地金のエネルギー:日本アルミニウム協会 LCI データ(再生地金)
- 日本の電解製錬の終了:日本軽金属ホールディングス「沿革」
- 銅の電解精錬の条件:Glencore Technology「Electrorefining of copper」、電力:資源エネルギー庁 研究開発プロジェクトの概要(2018年2月)
- 精製銅の生産:U.S. Geological Survey「Mineral Commodity Summaries 2026: Copper」
- 食塩電解の反応と電力:European Commission JRC「BAT Reference Document for the Production of Chlor-alkali」(2014年)
- 日本のソーダ工業:日本ソーダ工業会「ソーダ工業の概要」、「ソーダ製品の説明」、「統計」、「ソーダ工場の歴史」
- 日本の硫酸:硫酸協会「硫酸生産量」、「硫酸消費量」
- 日本の粗鋼:日本鉄鋼連盟「鉄鋼生産速報」、鉄鋼業のCO2:経済産業省「鉄鋼業を取り巻く状況について」(2024年10月)
NEWSLETTER
生産技術・化学・樹脂・ゴムの記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
生産技術を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›