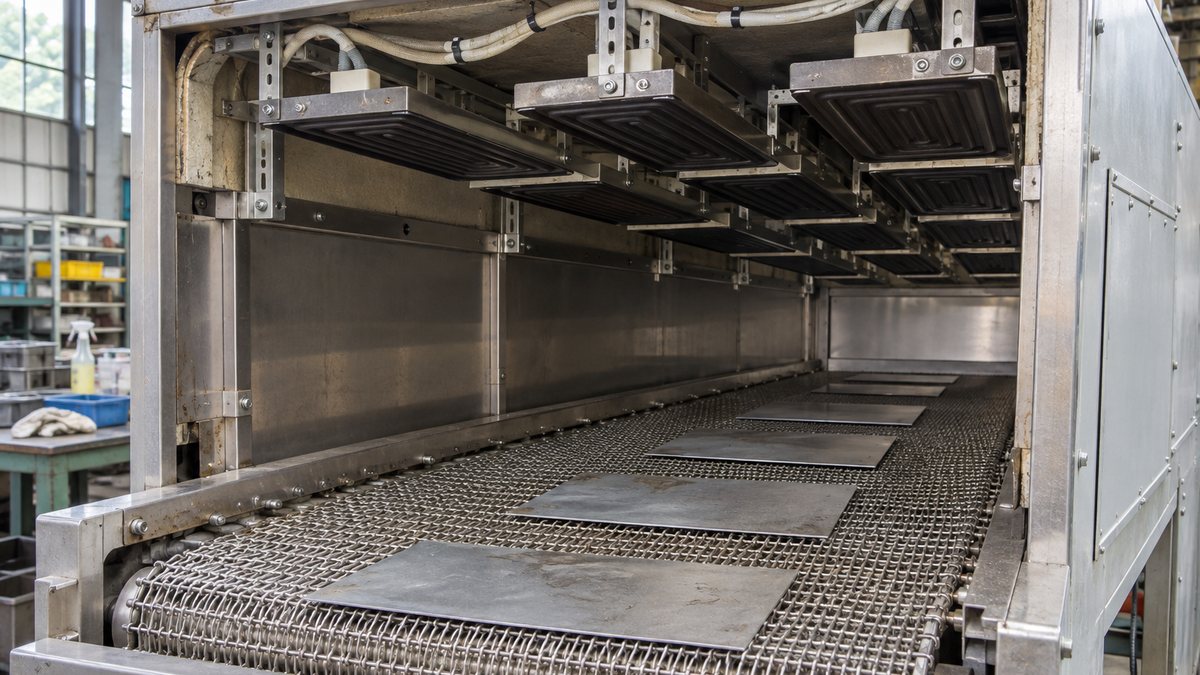
赤外加熱は赤外線を吸収させて温める方法、レーザー加熱はレーザー光を集めて温める方法です。赤外は波長の範囲、レーザーは光の作り方を表し、赤外線のレーザーも使われます。
乾燥炉で塗膜を広く温める場合と、小さな接合部だけを溶かす場合では、必要な光の当て方が変わります。光源の名前だけでなく、対象物が吸収する波長と、熱を入れる範囲を組み合わせて考えることが大切です。
波長や照射面積が用途にどうつながるかを比べます。
赤外加熱とは
赤外加熱とは、発熱体などから出る赤外線を対象物に照射し、吸収された光のエネルギーを熱に変える方法です。加熱物にヒーターを接触させずに熱を渡せるため、フィルムや塗装面の加熱にも使われます。
熱の伝わり方では放射伝熱に分類され、空気を先に温めてから製品へ熱を渡す熱風加熱と区別されます。赤外加熱では光が届く面へ直接エネルギーを送りますが、炉内には対流や熱伝導も同時に存在します。
図1:赤外乾燥炉の断面と熱の入り方
上から光を当てて塗膜を加熱し、蒸発した水分は排気で外へ運びます。
概念図です。照射と同時に、乾燥で発生した水分や溶剤を処理する仕組みが必要です。
放射と対流を区別すると、炉内の空気温度が同じでも製品の温まり方が違う理由が分かります。放射の法則は放射伝熱の計算式、表面から内部へ熱が進む仕組みは熱伝導率と熱伝達率の違いで整理しています。
赤外線の波長と近赤外・遠赤外の区分
赤外線は、可視光の赤色側より長い、おおよそ780nmから1mmまでの電磁波です。1μmは1000nmなので、780nmは0.78μm、1mmは1000μmと書き換えられます。
近赤外・中赤外・遠赤外の境界には、分野によって異なる用例があります。ここではウシオ電機の用語解説にある、近赤外0.78〜2μm、中赤外2〜4μm、遠赤外4〜1000μmという区分例で示します。
図2:赤外線を波長で分けるときの一例
4μm未満をすべて近赤外線と呼ぶのではなく、中赤外線という区分も使います。
波長の長さに比例した図ではありません。CIEのIR-A・IR-B・IR-Cは別の境界を持ちます。
この呼び方だけで、製品に届く光のすべてが決まるわけではありません。熱放射を使うヒーターは、幅のある波長の光を出します。そのため仕様書では、名称に加えて放射スペクトル(波長ごとの強さ)を見るのが有効です。
ハロゲンランプは高温のフィラメントを使い、短い波長側の放射を利用して素早い加熱を狙えます。一方、セラミックなどの発熱体では、より長い波長側の放射を使う加熱装置が構成されます。
発熱体の温度が高いほど、熱放射のピークは短い波長側へ移ります。ただし、発熱体温度と製品の到達温度は別の値です。光を受ける面積や周囲へ逃げる熱によって、製品の温度上昇は変わります。
波長だけで加熱の深さは決まらない
照射した光は、吸収・反射・透過に分かれ、吸収された分だけが熱に変わります。透明な樹脂と黒い樹脂では同じ光でも吸収の割合が変わるため、近赤外線なら内部まで必ず温まる、とは説明できません。
対象物の材質だけでなく、厚みや含水率、表面の色や塗膜も吸収の仕方に影響します。光をほとんど透過しない金属では、吸収された表面から熱伝導で内部へ熱が広がる過程が重要になります。
樹脂・塗料・繊維などの高分子物質には、2.5〜30μm付近に多くの吸収帯があります。これは日本エレクトロヒートセンターが示している特性です。加熱したい成分が吸収する波長と、光源が強く放射する波長を合わせるのが基本です。
近赤外は速く遠赤外は遅い、という名称だけの比較も不十分です。加熱速度は、吸収する光の量と熱容量で変わります。そのため実際の材料を使い、狙う時間内に必要な温度へ達するかで比べるほうが工程に合います。
乾燥工程と温度制御で見る場所
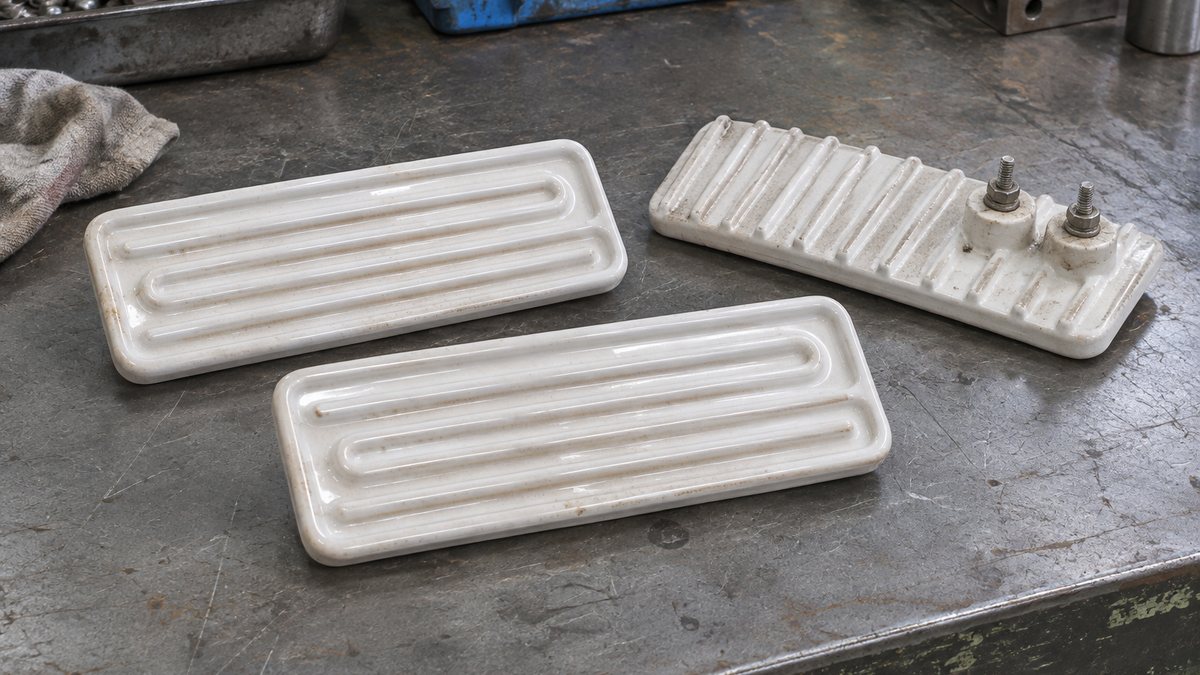
赤外加熱は、塗装面の乾燥や樹脂の予熱など、対象物に触れずに熱を入れたい工程で使われます。乾燥では水分や溶剤を蒸発させる熱に加え、発生した蒸気を製品の周囲から運び去る働きも必要です。
そのため、赤外ヒーターを取り付けただけで乾燥工程が完成するわけではありません。排気や送風の条件も含めて、工程を組み立てます。表面の乾き具合と、塗膜の内部に残る水分や溶剤の両方で仕上がりを評価します。
温度制御では、品質に直接関係する製品温度をどこで測るかが出発点になります。ヒーター自身の温度や炉内の空気温度は、製品温度そのものではありません。これらだけを見ていると、製品が受け取った熱の変化を十分には捉えきれません。
非接触で製品表面を測る方法には、放射温度計があります。放射率の設定やヒーターからの反射光が指示値に影響するため、試運転では接触式の測定などと比較して、測温位置を決めます。
温度偏差に応じてヒーターへの電力を調整する考え方は、PID制御と共通です。単純な入切で調整する二位置制御との違いは、製品に許される温度の振れ幅と応答性で判断します。
連続搬送する炉では、搬送速度が変わると同じ場所で光を受ける時間も変わります。光源の出力だけを一定にするより、搬送条件と測温値を合わせて見るのが有効です。停止時の焼けや速度変更後の加熱不足を把握しやすくなります。
製品の形状によっては、上からの照射だけでは側面やくぼみが影になり、面ごとの温度差が生じます。発熱体を増やす前に、製品の向きや反射板の配置を見直し、どの面に光が届いているかを整理します。
温度むらを調べるときは、最も熱くなる場所だけでなく、加熱不足になりやすい端部や影の部分も測ります。中心の一点が設定温度になっていても、製品全体の品質を満たしているかは、複数箇所の記録で判断します。
レーザー加熱とは
レーザー加熱とは、レーザー光を対象物へ照射し、吸収された光のエネルギーで温める方法です。光を小さな範囲に集めやすい性質を使い、溶接や溶着、局所的な熱処理などに利用します。
LASERは、Light Amplification by Stimulated Emission of Radiationの頭文字です。日本語では「誘導放出による光増幅」を意味し、波長や位相のそろった光を発生させる仕組みを表します。
位相とは、光の波が進むときの山や谷の位置関係を表す言葉です。レーザーは指向性が高く、光学系で照射範囲を制御しやすい性質があります。そのため、周りを広く加熱せず、必要な部分へエネルギーを集中させる加工に向いています。
自然放出と誘導放出の違い
レーザーの媒質に外からエネルギーを与えると、原子などが高いエネルギーの励起状態になります。その後、外からの光に誘われずに低い状態へ移り、光を出す現象が自然放出です。
誘導放出は、励起状態にある原子などへ、準位差に対応する光が入射して放出を引き起こす現象です。入射光と波長・位相・進行方向がそろった光が加わり、単に低い状態へ戻る自然放出と区別されます。
図3:自然放出と誘導放出を分けて理解する
誘導放出には引き金となる入射光があり、出てくる光が同じ方向へそろいます。
自然放出の複数の矢印は、別々の放出で向きがそろわないことを示します。誘導放出側は入射光と追加の光を並べた模式図です。
光を増幅するには、上側の準位の粒子数が下側より多い「反転分布」をつくり、吸収より誘導放出を優勢にします。鏡で光を往復させる共振器を組み合わせ、増幅が損失を上回る条件にします。その状態で光の一部を外へ取り出すのが、基本的な発振の仕組みです。
発振器から出た光は、そのまま熱になるのではなく、対象物に吸収されて初めて加熱に使われます。したがって、レーザーでも赤外ヒーターと同様に、反射率や吸収率といった材料側の性質が加工結果を左右します。
レーザーの種類と波長・用途
代表例として、炭酸ガス(CO2)レーザーの波長は10.6μm、Nd:YAGレーザーの基本波は1064nmです。どちらも赤外線の領域なので、レーザー加熱と赤外線による加熱は重なる部分を持ちます。
半導体レーザーやファイバーレーザーも産業用の加工で使われ、発振する波長や出力の構成は方式によって変わります。レーザーという名称は赤外線だけを意味せず、可視光や紫外線の領域で発振するものもあります。
溶接では接合する部分を溶かし、熱処理では狙う組織変化に必要な温度履歴を与えます。材料を溶かすかどうかで工程の要求が異なるため、「レーザーなら何℃になる」という温度一つで用途を決めることはできません。
熱処理で何を変えるかは、焼入れ・焼戻しなどの鋼の熱処理の目的とも関係します。電気を使う別の加熱原理を比べたい場合は、アーク加熱と抵抗加熱の違いも参考になります。
集光すると出力密度が高くなる理由
出力密度とは、単位面積あたりに入る光の出力で、W/mm²などの単位で表します。同じ出力でも小さい面積へ集めれば高くなるため、レーザーによる局所加熱では、出力とスポット径を組み合わせて扱います。
例として、対象物へ入射する光の出力を100Wとし、円形の照射範囲を一様に照らすと仮定します。直径10mmと1mmの面積と平均出力密度を比べ、径を小さくした効果だけを計算します。
図4:直径を10分の1にすると平均出力密度は100倍
同じ100Wをどれだけの面積に集めるかで、局所に入るエネルギーが変わります。
平均:約1.27W/mm²
平均:約127W/mm²
円の径は同じ縮尺。右下の線は小さな円の位置を示す案内線です。実際の光強度分布や吸収率は計算に含めていません。
直径が10分の1になると面積は100分の1になり、平均の入射出力密度は100倍になります。ただし、この計算は光の当たり方を単純化したもので、加工面の温度や溶ける深さを直接求めた値ではありません。
実際には光の強さに分布があり、吸収された熱は周囲へ伝わっていきます。焦点位置や照射時間が変わると、温度履歴も変化します。そのため、出力密度の計算と材料を使った加工試験を組み合わせて条件を決めます。
連続して光を出す方式と短いパルスで照射する方式では、平均出力が同じでも熱の入り方が変わります。平均出力の数字だけで置き換えず、発振形態と照射の時間条件をそろえて比較することが必要です。
小さな接合部を狙う場合は、加工物の位置ずれも熱の入り方を変える要因になります。良好な試験条件が得られたら、治具での位置決めと光学系の状態を量産で再現できるか検討します。そこまで検討すると、条件出しの結果を設備設計にそのまま生かせます。
赤外加熱とレーザー加熱の使い分けは?
広い塗装面や搬送されるシートへ熱を入れる用途では、面や列に並べた赤外ヒーターが候補になります。一方、接合部や特定の形状に沿って熱を入れる用途では、照射位置を制御できるレーザーが候補になります。
どちらも光の吸収を使いますが、比較する際は温めたい範囲と、許される温度むらを先に整理します。材料全体を温めたいのか、周辺への熱影響を抑えて一部だけ加工したいのかで、設備に求める条件が変わります。
| 比較する観点 | 赤外ヒーターによる加熱 | レーザーによる加熱 |
|---|---|---|
| 光の特徴 | 熱放射などによる、幅のある赤外線の波長帯 | 波長や位相のそろった、指向性の高い光 |
| 照射の組み方 | 発熱体の配列や反射板で面・帯を照らす | 集光や走査で位置・形状を制御する |
| 用途の例 | 塗装乾燥、樹脂予熱、表面加熱 | 溶接、樹脂溶着、局所熱処理 |
| 選定で押さえる点 | 放射波長、面内の均一性、搬送条件 | 波長、スポット径、照射時間、位置精度 |
| 共通の条件 | 材料の吸収特性、温度履歴、品質、安全対策を含めて評価する | |
波長と材料の組合せから試す
選定時は、最初に必要な仕上がりを決め、その状態に至る温度と時間を整理します。続いて実際の製品と同じ材質・厚み・表面状態の試料を使い、吸収の仕方と温度の上がり方を試します。
たとえば同じ樹脂名でも、顔料や充填材を加えた製品では光の吸収が変わります。試料だけは温まっても量産品で加熱不足になるのを避けるため、色違いや成形条件の違いも試験条件に含めると役立ちます。
条件を絞る際は、一度に出力も距離も時間も変えると、改善した理由が分かりにくくなります。基準条件を残して一つずつ変更し、温度履歴と仕上がりがどう動いたかを対応させます。この記録は、量産での調整にも使えます。
加熱直後だけでなく、冷却した後の反りや寸法、接合部の状態も評価の対象です。見た目が同じでも、工程で求める強度や残留水分を満たすかは別なので、温度の到達だけを試験の合格条件にしないことが大切です。
比較するデータには、光源の定格電力だけでなく、製品の温度履歴と処理量を残します。電源から入れたエネルギーのうち製品に使われた分を整理するには、ヒートバランス(熱収支)の考え方が使えます。
効率を比べるときは、分子と分母をそろえます。電気入力に対する光出力の割合と、入射光エネルギーに対する吸収熱量の割合は別の指標です。さらに工程全体の省エネは、補機も含めた電力量を同じ品質・数量の良品で比べるため、光源の効率だけでは決まりません。
図5:試料試験から量産条件へ進むときの記録
光源の条件と仕上がりを、材料・時間・温度の記録で結びます。
設定電力・入射光出力・吸収熱量は別の量です。温度曲線は模式図で、軸の尺度や合格値を示しません。試験はメーカーの安全手順に従います。
搬送速度と処理量をそろえて比較する
連続炉では、照射する区間の長さを搬送速度で割ると、製品が光を受ける時間が求まります。例として照射長0.60m、搬送速度0.020m/sなら、照射時間は30秒になります。
搬送速度を上げると照射時間が短くなり、温度や乾燥の状態が変わります。レーザーの走査でも同様に、照射位置を動かす速さと光の出力を一緒に扱い、処理量を増やした際の品質を確かめます。
省エネの比較では、同じ数量の良品を仕上げるための電力量を基準にすると、加熱速度の差を評価しやすくなります。運転時間や不良率も含めた熱量単価・エネルギー単価の比較が、設備費だけで判断するのを防ぎます。
補助設備として送風機や冷却装置を使う場合は、その電力量も測定する範囲に含めます。光源単体の消費電力を比べるだけでは工程全体の差が見えないため、立ち上げや待機中を含む一日の運転条件で比較すると実用的です。
囲い・反射・測温まで設備として考える
レーザーでは、直接光だけでなく加工物や治具からの反射光も、安全対策の対象になります。光路と加工部を適切な囲いで覆い、製品がない状態も含めて光路終端を設計します。開放時のインターロックなどは、装置のクラスに応じて設けます。
保護具はレーザーの波長や装置の条件に適したものを選び、一般的な色付き眼鏡で代用しません。囲いの開放時や保守時の扱いは、装置の説明書と安全管理手順で定め、通常運転と分けて管理します。
赤外ヒーターでも、高温部への接触や周囲の可燃物の過熱を防ぐ対策が必要です。水分や溶剤を乾燥させる工程では、発生する蒸気の性質に応じて排気を設け、加熱装置だけで工程の安全が完結すると考えないようにします。
温度信号を調節計へ送る際は、測定範囲と受信側の設定も合わせます。4-20mA信号で温度を伝える設備なら、電流値と温度の対応がずれると、正常な光源でも誤った温度で運転されます。
赤外加熱とレーザー加熱のよくある質問
赤外加熱とレーザー加熱の違いを一言でいうと?
赤外加熱は赤外線という波長帯の光を使う方法で、レーザー加熱はレーザーとして発生させた光を使う方法です。赤外ヒーターは面や帯の加熱、レーザーは照射位置を絞る加工が代表的で、分類の軸自体が異なります。
赤外線レーザーはどちらに分類されますか?
加熱方式としてはレーザー加熱に分類し、使う光の波長は赤外線領域と説明できます。たとえば10.6μmのCO2レーザーは赤外線を使いますが、セラミックヒーターから出る熱放射と同じ光源ではありません。
遠赤外線なら内部まで均一に温まりますか?
内部の温度分布は、材料が光を吸収する深さと、表面から内部へ熱が伝わる速さで決まります。厚い製品では表面が先に高温になることもあり、遠赤外線という名称だけで内部の均一加熱を保証することはできません。
ヒーターの赤い光が強いほど加熱能力は高いですか?
人の目に見える明るさだけでは、製品が吸収する赤外線の量を評価できません。発熱体が出す波長別の強さと製品側の吸収特性を組み合わせ、実際に得られる温度上昇や処理量で加熱能力を判断します。
レーザーなら出力を上げるほど加工品質は良くなりますか?
出力を上げると熱を入れやすくなりますが、過熱による変形や焦げ、意図しない溶融も起こり得ます。スポット径と照射時間を含めて条件を調整し、必要な接合強度や寸法を満たす範囲を試験で求めます。
まとめ
- 赤外加熱は、赤外線を吸収させて対象物に熱を与える方法
- レーザー加熱は、レーザー光を集光・走査して必要な場所へ熱を与える方法
- 赤外線のレーザーも存在し、波長と発振方式は別の分類軸
- 吸収特性と照射範囲、必要な温度履歴を合わせて方式を選ぶ
- 量産条件では品質・処理量・電力量と安全対策を一緒に評価する
エネルギー管理士の学習では、両者とも光を使う加熱であることを押さえます。そのうえで、広い面への放射と局所への集中を区別すると整理できます。実務での改善は、工場の省エネとエネルギー管理の基本を踏まえ、同じ品質の良品をつくる条件で進めます。
出典
出典・参考資料(14件)を開く出典・参考資料を閉じる
- 自然放出・誘導放出の準位と位相:ウシオ電機「動作原理」
- 透過と内部加熱の材料依存:中部電力ミライズ「赤外線・ヒータ加熱」
- Nd:YAGレーザーの波長例:島津製作所「Laser Mirrors & Laser Windows」
- 光路・インターロック・保護具:厚生労働省「レーザー光線による障害の防止対策について」
- 測温と放射率:チノー「放射温度計とは?」
- 赤外線の波長・分類例:ウシオ電機「赤外放射」
- 赤外加熱と材料の吸収帯:日本エレクトロヒートセンター「赤外・遠赤外加熱」
- 波長・出力・応答と加熱条件の選択:日本エレクトロヒートセンター「産業発展に貢献するエレクトロヒート技術」
- 中赤外線ヒーター:岩崎電気「中赤外線ランプヒータと照射器の開発」
- 材料による吸収・透過の違い:日本ヒーター「赤外線加熱」技術資料
- レーザーの定義:JAXA「レーザー無線エネルギー伝送技術」
- 代表的なレーザーの波長と材料:キーエンス「マーキング学習塾 基礎知識編」
- 囲い・反射・光路終端などの安全対策:キーエンス「レーザーの安全基準・安全対策・規格」
- 出力とスポット径の関係:パナソニック「レーザー樹脂溶着技術 よくあるご質問」
TOOLS & SERVICES
製造業で働く人の、仕事の道具・サービス紹介
これからの働き方、資格の勉強、打合せの記録。MONOSCOPE で紹介している3つです。
 CAREER社外の仕事を知りたい転職・キャリアガイド今の会社で続けるか、社外にも目を向けるか。考える視点と転職サービスの紹介。仕事と働き方を考える ›
 LICENSE仕事に関わる資格を学びたいSAT電験三種・エネ管・QC検定など。職種から資格を選べる表と受講料の比較。SATの対象資格を見る ›
 RECORD打合せを記録したいPLAUD録音から文字起こし・要約まで。3機種の選び方と業務で使う前の確認表。PLAUDの使い方を見る ›
NEWSLETTER
生産技術・プラントエンジニアリングの記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
生産技術を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›