生産管理は、営業から入った注文を「いつ・何を・何個つくるか」という計画に置き換え、約束した日に出荷するまでを見届ける仕事です。材料をそろえ、現場の進み具合を確かめ、計画とずれが出ればそれを直していきます。
品質・原価・納期のうち、生産管理が最も直接に責任を持つのは納期です。机の上の計画と、現場で実際につくられている製品の両方を追いかける、工場の中でも数少ない部署といえます。
生産管理とは
生産管理は、JIS Z 8141(生産管理用語)で「財・サービスの生産に関する管理活動」と定義されています。定義そのものは短いのですが、注釈に中身が詳しく書かれています。
注釈によると、生産管理は人・物・金・情報を用いて、需要予測、生産計画、生産実施、生産統制を行う手続きと活動を指します。その目的は、所定の品質(Q)・原価(C)・数量と納期(D)で生産すること、あるいはQCDの最適化を図ることです。
つまり「決めた品質とコストで、必要な数を期日までにつくる」ための段取り全体が生産管理です。
このうち生産統制とは、現場が計画どおりに生産できるよう進み具合を管理する活動のことです。会社によっては、生産管理という言葉をもっと狭く、この「工程の進み具合を管理する仕事(工程管理)」の意味で使うこともあります。
QCDという目標のために、4つの活動を、4つの資源を使って回します。
※JIS Z 8141:2022「生産管理用語」1215の定義と注釈をもとに作成。
QCDのうち、生産管理が最も直接に責任を持つのはD(数量と納期)です。ただし納期だけを優先して残業や特急便を重ねればCが悪化し、無理な段取りを重ねればQに響きます。
3つのバランスを見ながら計画と現場を合わせ込むのが、生産管理の本来の役割です。
生産管理と他部門の役割分担
生産管理は、工場の中で多くの部門と接点を持つ部署です。営業から注文や販売見込みを受け取り、購買に材料の手配を依頼し、製造に作業を指示し、倉庫や物流と出荷の段取りを決めます。
混同されやすいのが、名前の似た生産技術や品質管理との違いです。
ざっくり言えば、生産技術は生産技術の仕事として「どうつくるか(工程・設備)」を決め、品質部門は「正しくつくれたか」を確かめます。そのうえで生産管理は「いつ・何を・何個つくるか」を決めて回すという分担です。
生産管理は、各部門が決めたことを「日程と数量」でつなぐ位置にいます。
※会社によっては、生産管理が購買や物流の機能まで持つ場合もあります。
品質部門の役割は品質保証・品質管理の仕事で詳しく扱っていますが、生産管理から見ると、不良が出ればその分だけ追加でつくる必要が生じます。そのため、品質の情報も数量の情報として受け止めるのが生産管理の見方です。
中小企業では、生産管理の担当者が購買や出荷の実務まで兼ねることも珍しくありません。反対に大手メーカーでは、生産計画、資材手配、工程管理、物流とチームが分かれ、それぞれに専任者がいるのが一般的です。
生産形態で変わる生産管理の進め方
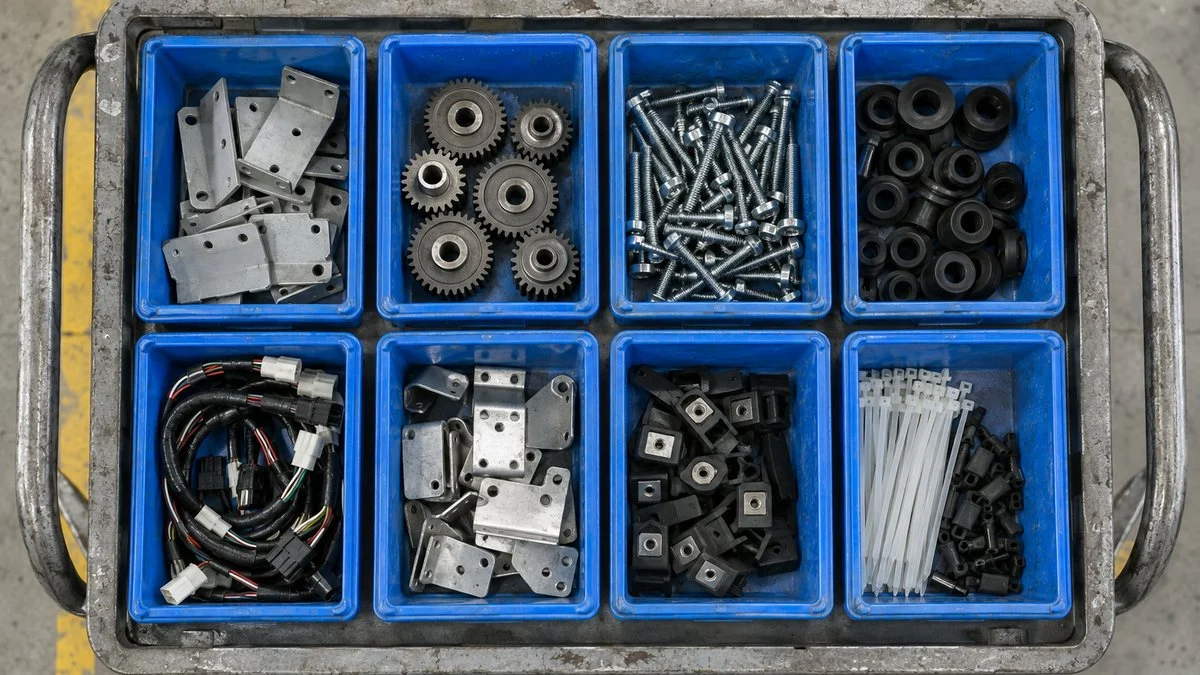
同じ生産管理でも、何をどうつくる工場かによって仕事の重心は大きく変わります。まず押さえておきたいのが、「いつつくり始めるか」と「どうまとめてつくるか」という2つの切り口です。
いつつくり始めるかの切り口では、見込生産と受注生産に分かれます。
JISでは、見込生産を「市場の需要を見越して企画・設計した製品を生産し、不特定な顧客を対象として市場に出荷する形態」としています。一方、受注生産は「顧客が定めた仕様の製品を生産者が生産する形態」です。
どうまとめてつくるかの切り口では、注文ごとに1回限りつくる個別生産、複数の製品を品種ごとにまとめて交互につくるロット生産、同じ製品を一定期間続けてつくる連続生産があります。実際の工場は、これらの組み合わせで成り立っています。
つくり方によって、生産管理が一番神経を使うポイントが変わります。
※用語の定義はJIS Z 8141:2022による。製品例は代表的なもので、同じ業種でも会社により異なります。
見込生産では、注文が来る前につくるため、需要予測が外れたときの在庫リスクを生産管理が背負います。売れ残りは保管費と廃棄損になり、欠品は販売機会の損失になるため、在庫の数字を毎日のように見ることになります。
受注生産、特に一品ものの個別生産では、在庫の心配は小さい代わりに、設計図が固まる前から長納期の部品を手配しなければ間に合わないといった判断が求められます。
段取替えとは、品種や工程内容を切り替えるときに必要な材料・治工具・図面などの準備と試し加工のことで、ロット生産ではこの回数が効率を大きく左右します。
計画から出荷までの仕事の流れ
生産管理の仕事は、大きく「計画を立てる段階」と「計画どおりに動かす段階」に分かれます。受注や予測を起点に、次のような順で進みます。
計画を立てる段階と、計画どおりに動かす段階の6ステップです。
※05は計画どおりに進めるための「生産統制」にあたります。実際には05の結果を見て02・03を毎週のように見直します。
図は一方向の流れに見えますが、実務では計画→実行→ずれの把握→計画の修正が毎日・毎週のように回り続けます。
需要予測と受注の把握
出発点は「どれだけつくる必要があるか」です。見込生産では、過去の出荷実績や営業の販売計画をもとに需要を予測します。受注生産では、顧客から届く確定注文に加え、数か月先までの予定数量である「内示」を受け取って計画に使うことが多くあります。
ここで大切なのは、数字を鵜呑みにせず、ぶれ幅も含めて受け取ることです。内示が確定注文でどのくらい変わりやすいのか、営業の見込みが強気に出やすいのかといった癖を知っておくと、後工程での手戻りが減ります。
生産計画(大日程・中日程・小日程)
JISでは、生産計画を「生産量と生産時期とに関する計画」と定義し、大日程計画・中日程計画・小日程計画に分ける場合があるとしています。計画の期間が短くなるほど、決める内容が細かくなります。
長い計画で枠を決め、短い計画で中身を詰めていきます。
新人の生産管理担当者が最初に任されやすいのは、小日程計画です。ラインごとの能力や段取替えの時間、作業者の出勤予定などを踏まえ、「計画上は間に合うが現場では回らない」という計画をつくらないことが最初の壁になります。
所要量計算と手配
生産計画が決まったら、必要な材料と部品を割り出します。製品1台に何が何個使われるかをまとめた部品表(BOM)と、現在の在庫、すでに発注済みで入荷を待っている数を突き合わせ、足りない分だけを手配する考え方です。
この計算の仕組みはMRP(資材所要量計画)と呼ばれ、多くの生産管理システムに組み込まれています。計算結果をもとに、社外から買うものは購買部門へ、社内でつくるものは部品工程へ指示を出します。
JISでは、この部品所要量計算にもとづく生産指示や購入注文などの手配を行うことを「部品手配」と呼んでいます。
購買部門が行う価格交渉や取引先の選定は購買・調達の仕事内容で扱っています。生産管理側の役目は、正しい数量と、間に合う時期を購買に渡すことです。ここがずれると、どれだけ交渉がうまくいっても部品は必要な日に届きません。
作業指示
小日程計画をもとに、現場へ作業指示を出します。作業指示書や生産指示のデータには、品番、数量、使う設備、着手と完了の予定日時などが入ります。複数の仕事が同じ設備を取り合うときに、どの順番で流すかを決める作業は「差立て」と呼ばれます。
差立ての順番ひとつで、段取替えの回数も、急ぎの注文が間に合うかどうかも変わります。そのため、現場のリーダーと相談しながら順番を決める工場が多く、机上だけで完結しない工程です。
進捗・余力・現品の管理
作業が始まったら、計画どおりに進んでいるかを追いかけます。JISでは「生産統制」の区分に、この活動にかかわる用語として次のようなものを定義しています。
- 進捗管理(進度管理):仕事の進み具合を把握し、日々の遅れや進みすぎを調整する
- 余力管理:工程や作業者ごとの負荷と能力を比べ、足りないところへ作業を振り替える
- 現品管理:材料・仕掛品・製品が今どこにあり、どれだけ滞留しているかを管理する
なかでも見落とされやすいのが現品管理です。システム上は在庫があるのに棚に現物がない、仕掛品が工程の間で何日も止まっている、といったずれは珍しくありません。数字と現物を定期的に突き合わせることが、計画の精度を保つ土台になります。
出荷と物流
完成品は、検査を通ったことを確認したうえで出荷します。出荷日と数量の最終確認、梱包や出荷書類の準備、トラックの手配までを、生産管理が物流部門や倉庫と分担して進めます。
近年、出荷の段取りは以前より重要になっています。
2024年4月から、トラックドライバーの時間外労働に年960時間の上限が適用されました。全日本トラック協会は、国の検討会の試算として、対策を取らない場合に営業用トラックの輸送能力が2030年に34.1%不足する可能性を示しています。
荷主には、予約システムの導入による荷待ち時間の削減などが求められています。
あわせて改正物流効率化法により、2025年4月からすべての荷主に荷待ち時間や荷役時間の短縮などの努力義務が課されました。
2026年4月からは、取扱貨物が年9万トン以上の特定荷主に物流統括管理者の選任などが義務づけられています。
「つくり終わったら当日すぐ出す」前提が通りにくくなっているため、出荷日から逆算した計画づくりがいっそう大切です。
生産管理が使う仕組みと数字
生産管理の判断は、ほとんどが数字の組み合わせで成り立っています。よく使うのは次の4つです。
- 部品表:何が何個いるか
- 在庫:今いくつあるか
- リードタイム:手配してから届くまで・着手してから完成するまでの日数
- 生産能力:1日に何個つくれるか
この4つがそろうと、「いつまでに、何を、いくつ手配すればよいか」が計算できます。前の章で触れた所要量計算を、仮の数字で追ってみます。
製品Aの生産計画から、部品Bをいつ何個手配するかを割り出します。
※数字は説明のための仮のものです。実際には安全在庫や不良の見込み分を加えることもあります。
部品が数百点・数千点ある製品では、この計算を人手で回すことはできません。そこで生産管理システムがMRPの計算や在庫の引き当てを担い、担当者は結果の妥当性を確かめるという分担になります。
システムの中身は部品表や在庫の登録が正しいことが前提なので、マスタデータの整備も生産管理の大事な仕事です。
計画を立てて各工程に指示を「押し出す」MRPのやり方に対し、後工程が使った分だけを前工程に取りに行く「引き取る」やり方もあります。
トヨタ生産方式のかんばんがその代表で、トヨタ生産方式・カイゼンの考え方と組み合わせて、量産ラインでは両方を使い分ける工場も少なくありません。
最近は、設備の稼働状況や作業実績を現場から自動で集め、計画とのずれをほぼリアルタイムで見られるようにする工場も増えています。
こうした取り組みはスマートファクトリーの一部として進められており、生産管理が「集計する仕事」から「判断する仕事」に寄っていく流れにつながっています。
生産管理の1日と仕事の特徴
生産管理の1日は、計画を立てる時間よりも、計画と現実のずれを埋める時間のほうが長くなりがちです。量産品を扱う工場の担当者を例に、典型的な1日の流れを見てみます。
朝は実績の確認、昼は調整、夕方は翌日の段取りが中心です。
※一例です。業種や生産形態、担当範囲によって時間の使い方は大きく変わります。
社内外の調整が仕事の中心になる
1日の流れからも分かるように、生産管理は調整の仕事です。部門ごとに望む方向が違います。
- 営業:顧客のために早く出したい
- 製造:段取替えを減らして効率よくつくりたい
- 購買:発注をまとめて安く買いたい
その間に立ち、全体として最もよい落としどころを探すのが生産管理の役割です。どちらかの言い分に寄りすぎると、後で別の部門にしわ寄せがいくため、数字をもとに理由を説明できることが信頼につながります。
急な変更への対応が日常的にある
設備の故障、部品の入荷遅れ、不良の発生、顧客からの数量変更など、計画を崩す出来事は毎日のように起こります。立てた計画がそのまま最後まで進むことは、むしろ少ないと考えたほうが実態に近いでしょう。
そのため、何かが起きたときに「どの製品の、どの出荷に、何日の影響が出るか」をすぐに示せるかが腕の見せどころになります。影響が分かれば、残業で取り戻すのか、顧客に納期の相談をするのかといった判断を早く下せます。
成果が数字で見えやすい
納期遵守率、在庫の金額や回転日数、生産リードタイムなど、生産管理の成果は数字で表れやすいのも特徴です。在庫を適正に減らせば会社の資金繰りが楽になり、リードタイムを縮めれば受注の競争力が上がります。
裏を返せば、欠品や納期遅れもすぐに数字に出る仕事です。計画どおりに製品が出ていく状態を「当たり前」と見られやすいため、うまくいっているときほど評価されにくいという声もあります。
生産管理に向いている人と役立つ資格
生産管理は、理系・文系を問わず配属される職種です。製品の技術的な中身よりも、段取りと数字と人の間をつなぐ力が問われるため、文系でも活躍できる製造業の職種の代表格として挙げられることも多くあります。
先を読んで段取りを組むのが好きな人
旅行の行程を組むのが好き、料理の段取りを考えるのが苦にならないといったタイプは、生産管理の考え方と相性がよい傾向があります。数週間先の出荷から逆算して、今日やるべきことを決めるのが日々の仕事だからです。
人と話して落としどころを探せる人
営業、製造、購買、取引先と、立場の違う相手と毎日やり取りします。相手の事情を聞いたうえで、数字を示しながら「ここまでならできる」を探れる人は重宝されます。強く押し通す力より、相手が納得できる理由を示す力のほうが役に立ちます。
数字と現物の両方を確かめられる人
システムの画面だけで判断すると、現物とのずれに気づけません。気になる数字があれば現場や倉庫へ足を運び、自分の目で確かめる習慣がある人は、計画の精度を着実に上げていけます。
Excelや生産管理システムを使った集計に抵抗がないことも前提になります。
生産管理で役立つ資格
生産管理は必須の資格がない職種ですが、体系的に学ぶ手段として、中央職業能力開発協会(JAVADA)が実施するビジネス・キャリア検定の「生産管理」分野があります。
等級は1級・2級・3級・BASIC級で、2級と3級は内容によって2つに分かれています。
- 生産管理プランニング:生産システムの設計・計画業務に従事する人向け。生産計画、原価管理、納期管理などを扱う
- 生産管理オペレーション:生産システムの統制・運用業務に従事する人向け。工程管理、資材在庫管理、運搬物流管理などを扱う
この記事で見てきた流れに当てはめると、計画を立てる段階はプランニング、動かす段階はオペレーションに近い内容です。担当業務に近い方から学ぶと、日々の仕事と結びつけて理解しやすくなります。
生産管理の求人や、ほかの会社での働き方も知りたい方へ、転職・キャリアガイドを用意しています。
生産管理のよくある質問
生産管理と工程管理の違いは何ですか?
生産管理は需要予測から生産計画、生産実施、生産統制までを含む広い活動で、工程管理はそのうち進み具合を管理する部分にあたります。ただし会社によっては、生産管理という言葉を工程管理と同じ狭い意味で使うこともあります。
生産管理は文系でもなれますか?
理系・文系を問わず配属される職種で、文系でも活躍できる製造業の職種の代表格として挙げられることも多くあります。製品の技術的な中身よりも、段取りと数字と人の間をつなぐ力が問われるためです。
生産管理に資格は必要ですか?
必須の資格はありませんが、体系的に学ぶ手段としてビジネス・キャリア検定の生産管理分野があります。計画を立てる仕事が中心ならプランニング、現場を動かす仕事が中心ならオペレーションから学ぶと理解しやすくなります。
生産管理ではどんなシステムを使いますか?
部品表や在庫をもとに必要な材料を計算するMRPが、多くの生産管理システムに組み込まれています。システムは登録された部品表や在庫が正しいことが前提なので、マスタデータの整備も生産管理の大事な仕事です。
まとめ
- 生産管理は、決めたQCDで生産するために需要予測・生産計画・生産実施・生産統制を行う活動
- 生産技術が「どうつくるか」、生産管理は「いつ・何を・何個つくるか」を決めて回す
- 見込生産か受注生産か、ロットか個別かで、仕事の重点が大きく変わる
- 仕事は需要予測から生産計画、手配、作業指示、生産統制、出荷までの流れで進む
- 先を読む段取り力、調整力、数字と現物を確かめる習慣がある人に向いている
生産管理は、工場のあらゆる部門と関わりながら、製品を約束どおり送り出す役目を担う仕事です。ほかの職種との位置関係は製造業の職種一覧で全体を見渡せます。
設備の止まりが計画を大きく揺らすことから、設備保全の仕事を知っておくと調整の勘所がつかみやすくなります。生産管理から先のキャリアを考えるなら、製造業のキャリアパスもあわせてご覧ください。
出典
出典・参考資料(6件)を開く出典・参考資料を閉じる
- 生産管理・生産形態・生産計画・生産統制・段取替えの定義:JIS Z 8141:2022「生産管理用語」(生産管理/見込生産・受注生産/生産方式・生産計画・生産統制/段取替え)(規格本体:日本規格協会)
- 大日程・中日程・小日程計画:アスプローバ「生産計画:大日程計画/中日程計画/小日程計画」
- MRP(資材所要量計画):日立ソリューションズ東日本「MRP(資材所要量計画)とは?」
- 物流の2024年問題:全日本トラック協会「知っていますか?物流の2024年問題」
- 改正物流効率化法:日本ロジスティクスシステム協会「物流効率化法改正による荷主の義務とは」
- ビジネス・キャリア検定「生産管理」分野:中央職業能力開発協会(JAVADA)
TOOLS & SERVICES
製造業で働く人の、仕事の道具・サービス紹介
これからの働き方、資格の勉強、打合せの記録。MONOSCOPE で紹介している3つです。
 CAREER社外の仕事を知りたい転職・キャリアガイド今の会社で続けるか、社外にも目を向けるか。考える視点と転職サービスの紹介。仕事と働き方を考える ›
 LICENSE仕事に関わる資格を学びたいSAT電験三種・エネ管・QC検定など。職種から資格を選べる表と受講料の比較。SATの対象資格を見る ›
 RECORD打合せを記録したいPLAUD録音から文字起こし・要約まで。3機種の選び方と業務で使う前の確認表。PLAUDの使い方を見る ›
NEWSLETTER
生産管理の記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
生産管理を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›