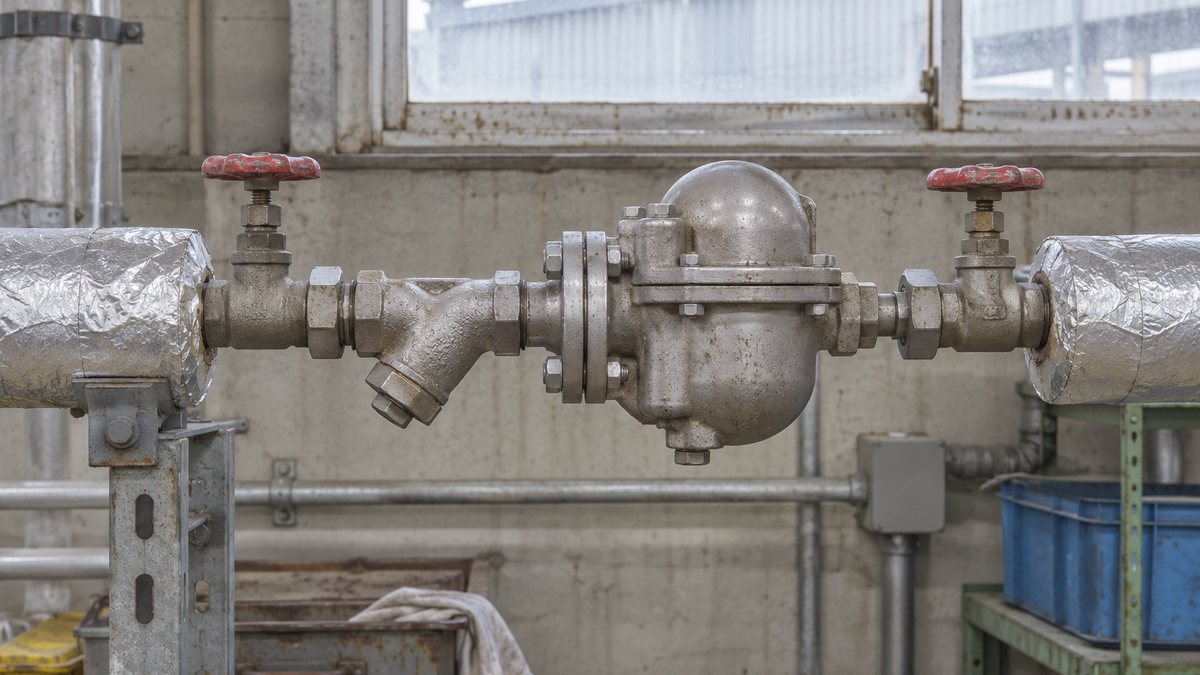
TLVが診断した稼動スチームトラップ約44万台のうち、23.8%が不良で、内訳は蒸気漏れ15.4%、詰まり8.4%でした。工場の配管に並ぶ小さな自動弁のおよそ4台に1台が、蒸気を捨てているか、ドレン(蒸気が冷えてできた水)を溜めている計算です。
スチームトラップは弁を動かす原理で、機械式(フロート式・バケット式)、熱力学式(ディスク式)、温度調整式(バイメタル式)の3系統に分かれます。用途で候補を絞って差圧とドレン量で機種を確かめ、故障は入口温度と超音波を組み合わせて「漏れ」と「詰まり」に見分けます。
スチームトラップとは|蒸気を逃がさずドレンだけを出す自動弁
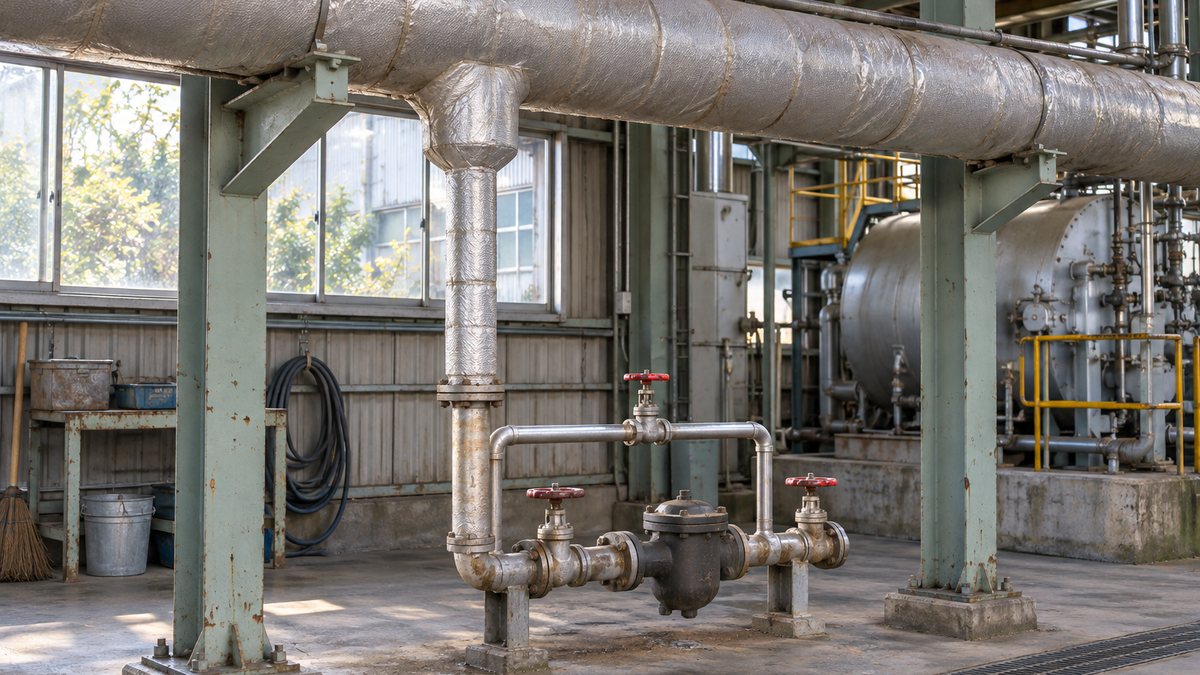
スチームトラップは、蒸気を漏らさずにドレンを排出する一種の自動弁です。保温した配管でも放熱で蒸気の一部は凝縮してドレンになり、溜めたままにするとウォーターハンマー(水の塊が配管や弁にぶつかる衝撃)で配管を壊すおそれがあります。
役割は、ドレンを出すこと、蒸気を漏らさないこと、空気や不凝縮ガスを出すことの3つです。起動時に配管の空気が装置まで押し込まれて蒸気側に残ると、伝熱効率が大きく落ちて昇温に時間がかかるため、空気を逃がす機能も欠かせません。
本管の底に溜まったドレンをドレンポットで受け、トラップで蒸気と分けて回収側へ出します。
※TLVの解説では、本管と同じくらいの径のドレンポットで受けてトラップへ流す形を理想としています。本管の底から細い管で取り出すと、ドレンの一部が素通りします。
蒸気を製品に吹き込む蒸気の直接加熱と違い、熱交換器などの間接加熱では、伝熱面で凝縮したドレンが装置の中に溜まっていきます。排出が追いつかないと加熱に時間がかかり、最後は加熱できなくなるため、装置の出口にもトラップが付きます。
スチームトラップの種類|作動原理で3系統に分かれる
スチームトラップは何の差を使って弁を動かすかで、機械式・熱力学式・温度調整式の3系統に分かれます。機械式はドレンと蒸気の重さ(比重)の差、熱力学式は流れる速さ(運動エネルギー)の差、温度調整式はドレンと蒸気の温度の差で弁を開け閉めします。
系統は弁を動かす原理で決まり、その下に構造の違う方式が並びます。
フロート式(フリー/レバー)
下向きバケット式
ディスク式
ピストン式
バイメタル式
バランス圧力式など
※分類は TLV の解説に合わせています。メーカーによっては「サーモスタティック式」「温調式」とも呼びます。
現場でよく比べられる4方式の違いを表にまとめます。表は候補を絞るための目安で、機種と口径は各メーカーの排出能力表で決めます。
| 比べる点 | フロート式 | 下向きバケット式 | ディスク式 | バイメタル式 |
|---|---|---|---|---|
| 弁が動く原理 | ドレンの水位で浮き(フロート)が上下する | 蒸気が入るとバケットが浮いて閉じ、ドレンが溜まると沈んで開く | 速い蒸気がディスク下の圧力を下げ、上の室の圧力で閉じる | ドレンが冷えると2枚張りの金属板が曲がって開く |
| 排出のしかた | 連続(ドレン量に合わせて開度が変わる) | 間欠 | 間欠(数秒開いて、長く閉じる) | 飽和温度より冷えてから排出 |
| 空気の排出 | そのままでは出せないため、エアベントを内蔵 | バケット頂部の小穴から出るが、量は限られる | 空気で開かなくなる(エアバインディング)。バイメタル内蔵の機種あり | 低温の空気をよく出す。エアベントにも使われる |
| 背圧への強さ | フリーフロート式は入口圧の90%超まで | 機種の仕様で確認 | 入口圧の50〜80%まで(設計による) | 背圧で排出温度が下がる機種がある |
| 向く用途 | 熱交換器などの加熱装置、蒸気本管 | 加熱装置、本管(空気の多い起動時は不利) | 蒸気本管、高圧の本管、凍結の恐れがある屋外 | 低温のトレース(配管の保温・凍結防止) |
| 注意点 | レバー式は低流量の過熱蒸気で弁が浸食される | 水封が切れると蒸気が素通りする | 排出音が大きく、正常でも作動に蒸気を使う | ドレンが溜まるので本管・重要機器には向かない |
何を検知して開くかが分かると、どの条件で調子を崩すかも読めます。
フロート式:連続排出で負荷の変動に強い
フロート式は、溜まったドレンで球形のフロートが浮き、ドレンの量に合わせて弁の開き具合が変わる方式です。弁口は閉じたときのドレンの水位より下にあり、水でふたをする(ウォータシール)ので蒸気が漏れにくくなっています。
弁をレバーでつなぐレバーフロート式と、フロートそのものが弁になるフリーフロート式があります。比重差では空気を出せないため、温度で開くエアベントを内蔵するのが一般的です。
バケット式:下向きのバケットが浮き沈みする
下向きバケット式は、伏せたバケツの中に蒸気が入ると浮いて弁を閉じ、頂部の小穴から蒸気が抜けて中がドレンで満ちると沈んで開きます。バケットの下に水がある(水封)ことが動作の前提で、排出は間欠になります。
TLVの解説では、応答が遅く空気を出せる量も限られるため、起動や伝熱を妨げると説明しています。ドレンの少ない過熱蒸気の系統では、バケットが落ちたまま蒸気が漏れることがある点にも注意が要ります。
ディスク式:小型で幅広い圧力に使える
ディスク式は、弁座の上に円盤(ディスク)が1枚載っただけの単純な構造です。小型で取付の向きを選ばず、過熱蒸気にも使え、本体に水がほとんど残らないので凍結に強いのが長所です。TLVには26MPaGまで使える機種もあります。
一方で、閉じるために蒸気を使うので正常でも少し蒸気を消費し、開くたびに大きな音が出ます。JASE-Wに載ったTLVの資料では、一般的なディスク式は新品でも毎時1kg前後の蒸気ロスがあり、年数とともに増えるとしています。
温度調整式:ドレンの顕熱まで使うバイメタル
バイメタル式は、熱膨張の違う2枚の金属板が温度で曲がる力で弁を動かします。ドレンが飽和温度より冷えるまで出さないので、ドレンの顕熱まで使い切れる反面、上流にドレンが溜まります。
このためTLVは、蒸気輸送配管や素早い排出が必要な重要機器には不向きとしています。計器の凍結防止や粘い液体を流すための低温トレースで、排出温度を下げて使うのが本来の用途です。
用途別の選び方|本管・加熱装置・トレースで求める性能が違う
選び方の出発点は、そのトラップが何のドレンを出すのかです。蒸気本管は量が少なくても確実に出すこと、熱交換器は量の変動に追従すること、低温トレースはドレンを溜めて熱を使うことが優先になり、合う方式が変わります。
候補は TLV の選定ガイドの考え方をもとにした目安です。
※装置の中の圧力が下がりドレンが出なくなる状態(ストール)が起きる設備では、トラップ単体ではなくポンプと組み合わせた方式を使います。
蒸気本管は付ける場所と間隔も決まっている
蒸気本管では、ドレンが溜まりやすい場所ごとにトラップを付けます。TLVが月刊「省エネルギー」(2020年10月号)で挙げた場所は次のとおりです。
- ボイラーの蒸気出口の直後(缶水の持ち出し対策)
- 蒸気ヘッダー
- 配管の立ち上がりの手前
- 減圧弁・制御弁の手前
- 配管の末端
直線部もドレンポットがないと取り切れないため、30m以内の間隔で付けることが推奨されています。減圧弁の入口に溜まったドレンは弁の浸食や故障の原因になるので、圧力制御の弁を入れる箇所では手前のドレン抜きを忘れないようにします。
温調式(バイメタル)のトラップは、同じ記事で蒸気輸送配管に使ってはならないとされています。飽和温度に近いドレンを出せず、量にも追従できないため、配管の中にドレンを溜めてウォーターハンマーを招くからです。
差圧と背圧で排出能力を確かめる
方式を絞ったら、差圧・ドレン発生量・排出能力表の3つで口径と機種を決めます。差圧は入口と出口の圧力の差で、回収管を1m立ち上げるごとに約0.01MPaの背圧(出口側の圧力)が加わります。
TLVのハンドブックの例では、入口1.0MPaGのトラップから10m押し上げて0.2MPaGの回収管に戻すと、背圧0.3MPaG、差圧は0.7MPaになります。排出能力は「最小の差圧で最大のドレン量」を出せるかで見て、口径は装置の出口配管より小さくしません。
方式の候補から機種の決定までを、確認する数字の順に並べました。
背圧が高い系統では、方式による限界も確かめます。ディスク式は背圧が入口圧の50〜80%を超えると作動しなくなり、開いたままになります。回収管の圧力が高いフラッシュタンクや脱気器に戻す系統では、この差が効いてきます。
入口1.0MPaGなら、ディスク式は背圧0.5〜0.8MPaGが上限、フリーフロート式は0.9MPaGを超えても使えます。
入口圧に対する%
※TLV「Trap Back Pressure」より。ディスク式は設計により50〜80%の幅があります。背圧が上がると差圧が減り、どの方式でも排出能力は下がります。
購入価格より寿命と作動蒸気ロスで比べる
トラップの費用は、購入費と交換工事費に、正常に動いているときの蒸気ロスと劣化で増える蒸気ロスを足したライフサイクルコスト(LCC)で比べます。TLVの技術顧問がJETI(2011年)に書いた比較では、安いトラップの8年の総費用が高いトラップの約3.3倍になりました。
購入費は4倍の差でも、蒸気ロスと交換回数を足すと順位が逆になります。
万円(8年累計)
購入3万円・0.05kg/h・寿命8年モデルB(汎用の間欠作動)
購入7,500円・1.0kg/h・寿命3年
※条件:年8,760時間稼働、蒸気単価2,000円/t、蒸気輸送配管用を想定。機種名は伏せた比較例で、数字は稼働時間と蒸気単価で変わります(出典:JETI Vol.59 No.6)。
故障は2種類|蒸気漏れ(吹き放し)と詰まり(閉塞)
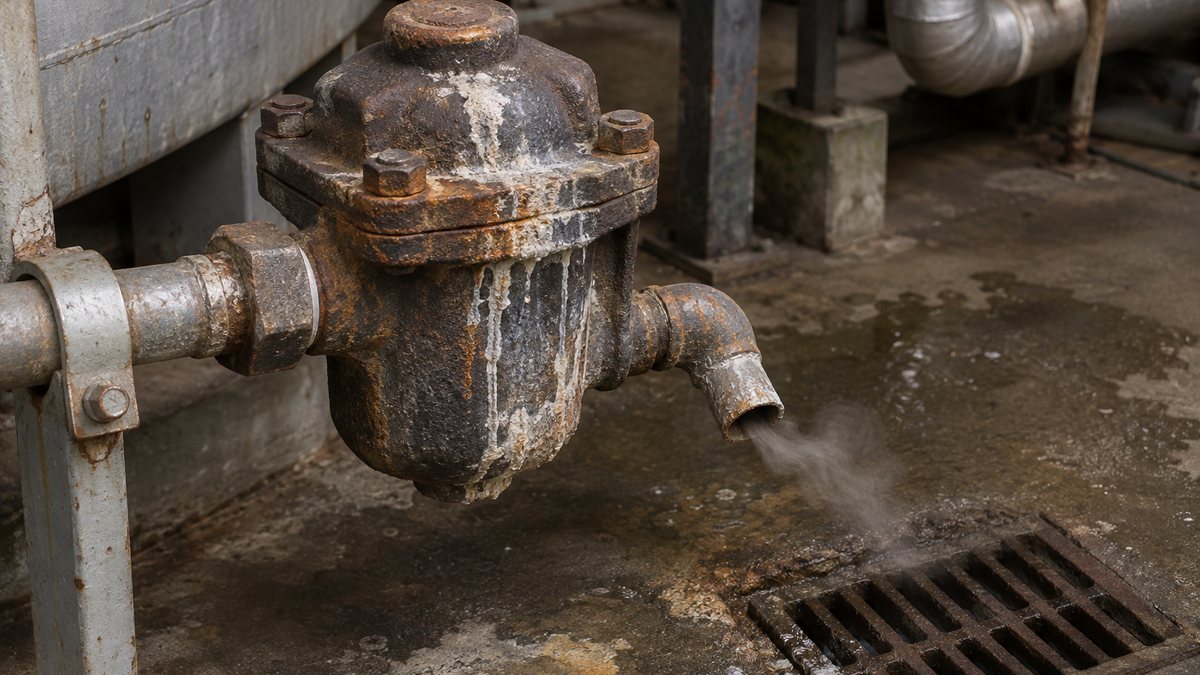
スチームトラップの作動不良は、蒸気が素通りする「蒸気漏れ」と、ドレンが出ない「閉塞(詰まり)」の2つに大別されます。全開のまま蒸気を吹き続ける状態を現場では吹き放しや吹き抜けと呼び、漏れの重いものにあたります。
不良の3分の2近くが蒸気漏れで、残りが詰まりです。
※TLV スチームトラップ診断カタログ(Rev.2/2024)の同社診断結果。診断を受けた事業所のデータで、管理状態によって不良率は変わります。2017年3月時点の初回診断(134事業所・237,478か所)でも不良は25.4%でした。
2つの故障は、損をする中身が違います。漏れはお金(燃料)を捨て、詰まりは設備と安全を傷めるので、点検ではどちらの故障かまで見分けてから手を打ちます。
原因も被害も逆向きなので、対策も分けて考えます。
※TLV 月刊「省エネルギー」2019年12月号では、不良のうち約3/4が蒸気漏れ、約1/4が閉塞またはドレン滞留としています。
漏れの損失は小さな穴でも年間で積み上がる
環境省のガイドラインの試算では、蒸気配管の直径3mmの穴5か所から合計75kg/h、1か所あたり15kg/hの蒸気が漏れます(絶対圧0.8MPa)。年6,000時間なら450tで、2t/hのボイラーで動く工場では燃料もCO2も約4%に当たる量です。
堺市の省エネ診断の事例では、蒸気タービン室の3MPa用トラップ4台が吹き抜けており、年約120万円分の蒸気が漏れていました。圧力が高い系統ほど同じ穴からの漏れが多いので、高圧のトラップから優先して点検するのが効率的です。
詰まりはウォーターハンマーと昇温不良を招く
蒸気本管では蒸気が約30m/s、ドレンは2〜3m/sで流れるため、溜まったドレンの塊が蒸気に押されて弁や曲がりに衝突します。TLVの解説は、常態的なウォーターハンマーによる配管破裂で死亡事故に至った例を挙げ、原因はトラップ不良などによるドレン滞留だったとしています。
熱交換器の出口で詰まると、伝熱面がドレンに浸かって加熱能力が落ちます。製品の温度が上がりにくい、昇温に時間がかかるといった症状は、制御弁やセンサーより先にトラップの詰まりを疑う価値があります。
故障の見分け方|目視・温度・超音波を組み合わせる
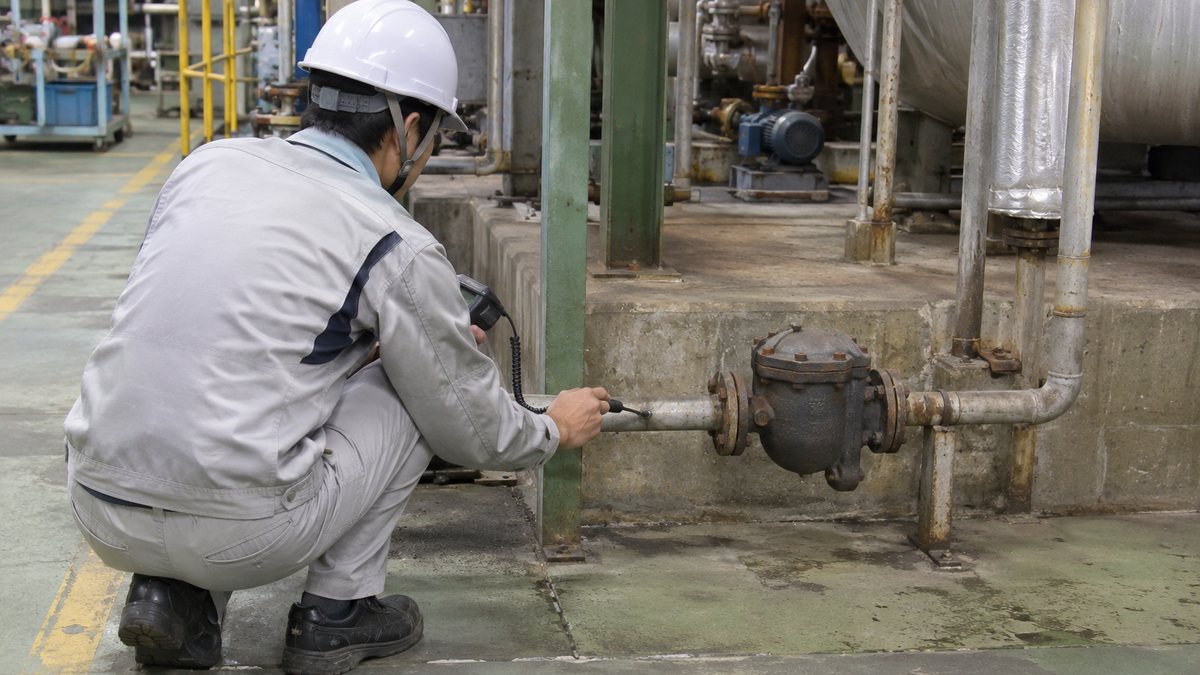
トラップの故障は、1つの方法だけでは決めず、目視・入口温度・音を重ねて判定します。TLVは目視から始めることを勧め、詰まりと漏れの両方を正確に見るには温度と超音波を一緒に測れる診断器がよいとしています。
温度は詰まりに強く、音は漏れに強いので、組み合わせて弱点を補います。
温度は必ずトラップの入口側で測ります。出口側はドレンが大気圧まで減圧されて再蒸発するため、入口が250℃でも大気に出す出口は100℃以下になり、正常か漏れかを温度で区別できないからです。
出口から出る白い湯気も、それだけで漏れとは決められません。高温のドレンが圧力の低い側に出ると一部が再蒸発してフラッシュ蒸気になり、正常なトラップでも湯気が出ます。漏れの目印は、勢いの強い透明な蒸気が出続けることです。
| 状態 | 出口の見た目 | 音 | 入口の温度 |
|---|---|---|---|
| 正常 | ドレン(フラッシュ蒸気をともなうこともある) | ほぼ無音か、低い「シュー」という音 | 飽和温度に近い |
| 蒸気漏れ | 透明で勢いのある蒸気が出続ける(ドレンが混ざることもある) | 圧縮空気の漏れのような高い笛の音 | 判定には使えない |
| 詰まり(冷えたトラップ) | ドレンも蒸気も出ない | しない | 下がる |
| 能力不足 | なめらかに出続ける | ごく小さい | 下がる |
能力不足は、トラップは壊れていないのにドレン量や差圧に対して小さすぎる状態で、入口温度が下がる点は詰まりと同じです。出口から排出が続いていれば能力不足、何も出なければ詰まりと分けられます。
不良を疑ったときは、トラップを替える前に周りも確かめます。詰まりの原因が手前にあるなら、新品に替えても同じ症状がすぐ出るからです。
- 手前のストレーナにさびやスケールが溜まっていないか
- 出口管が回収側で水没していないか、背圧が想定より高くないか
- バイパス弁が開いていないか、内部で漏れていないか
- 入口の圧力が仕様の最高作動圧力を超えていないか(超えると開かない)
巡回で不良を疑ったトラップは、交換や調査を頼む前に、測ったことと見立てを分けて書き残します。詰まりと能力不足はどちらも入口温度が下がるため、周りの確認が残ったまま交換すると、同じ症状がまた出るためです。
| 項目 | 書く内容 | 記入例 |
|---|---|---|
| 設備と場所 | トラップの管理番号と設置場所 | 乾燥機2号の入口側(管理番号を記入) |
| 測ったこと | 入口温度・音・出口の見た目と測った日時 | 入口温度が飽和温度より低い。出口から排出なし |
| 周りの確認 | ストレーナ・バイパス弁・背圧を見たか | バイパス弁は閉。ストレーナは未確認 |
| 見立て | 詰まり・漏れ・能力不足のどれを疑うか | 詰まりの疑い。原因は未確認 |
| 引き継ぎ先 | 交換や調査を頼む相手と期限 | 保全班の蒸気配管担当へ、週内に |
種類別に起きやすい故障と対策
同じ漏れや詰まりでも、方式によって壊れ方の癖があります。どの方式がどの場所に付いているかを台帳で押さえておくと、点検で見る点と交換時の選び直しが早くなります。
原理の弱点が、そのまま現場で起きる故障の形になります。
ディスク式のエアバインディングには、起動時にバイメタルなどで弁を押し開けて空気を逃がす機種があります。わざと漏れ道を設けて空気を逃がす設計もありますが、TLVは蒸気を常に捨て、作動回数も増えて摩耗を早めると指摘しています。
どの方式にも効く対策は、異物を入れないことと出口側を整えることです。手前のストレーナを定期的に掃除し、トラップの出口管は水の中に沈めないようにします。沈めると停止時に排水が逆流し、異物でトラップが壊れる原因になるからです。
点検と管理の進め方|台帳と定期診断で不良率を下げる
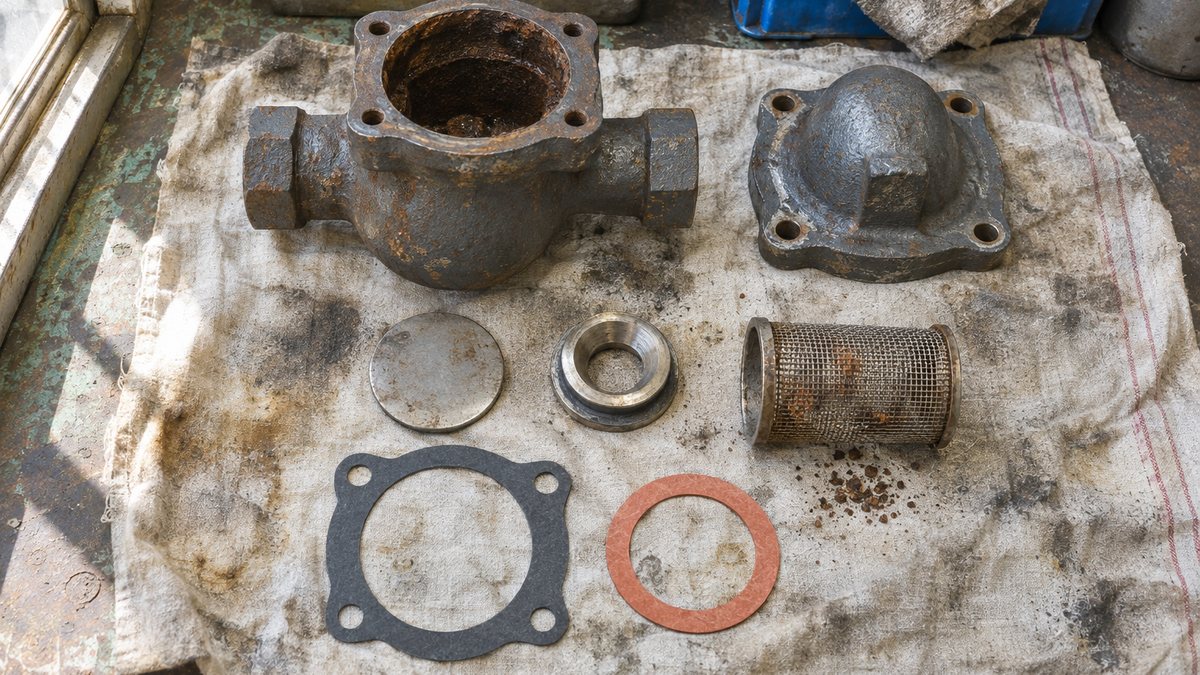
省エネ法の判断の基準では、蒸気配管などの設備について管理標準を決め、それに基づいて定期的に保守と点検をすることが求めとして示されています。法令は頻度までは決めていないので、間隔と項目は工場ごとに管理標準に書きます。
トラップは一定の周期で替えるより、状態を測って悪いものから替えるほうが無駄が少ない設備です。TBMとCBMの違いで言えば状態基準保全(CBM)に向いており、常時監視したい重要箇所には予知保全センサーと同じ考えで無線の超音波・温度センサーを付ける例もあります。
点検と交換を毎年くり返し、台帳を更新し続けるのが管理の型です。
導入事業所の平均不良率
※TLV の管理プログラム(2004年から運用)を導入した事業所の平均(JETI Vol.59 No.6、2011年)。年1回の全数診断は同プログラムの進め方で、法令の決まりではありません。
このやり方の要は、不良品を同じ型に替えるだけで終わらせないことです。たとえば蒸気本管にバイメタル式が付いていれば方式から見直し、ドレンポットがない箇所は配管も直すと、翌年に同じ場所から不良が出にくくなります。
規模の大きい例では、旧新日本石油精製が全国7事業所・約10万台のトラップ管理で原油換算で年約1万8,000kL、年10億円の経費を削減し、平成21年度の省エネ大賞を受けています。漏れを止めたあとは、使う側で蒸気の圧力を下げて省エネする方法も検討できます。
トラップの台帳と定期診断を、ほかの設備の保全計画とあわせて組み立てるときは、設備停止を減らしたいで保全方式の整理から稼働率の測定までの読む順番をまとめています。
スチームトラップのよくある質問
フロート式は取り付ける向きに決まりがありますか?
あります。フロートが水位に合わせて上下する構造なので、機種ごとに水平配管用・垂直配管用が決まっており、TLVのSS1シリーズも水平用と垂直用で型式が分かれています。交換するときは、既設の配管の向きに合う型式を選びます。
トラップの横のバイパス弁も点検が必要ですか?
必要です。堺市の省エネ診断ではトラップのほかにバイパス弁からの漏れも見つかっており、TLVの診断サービスもバイパス弁の内部漏れを推定して数えています。閉めたつもりのバイパス弁が漏れていると、トラップを直しても蒸気は減りません。
別のメーカーのトラップに付け替えられますか?
付け替えられますが、接続の形式(ねじ込み・差込み溶接・フランジ)と面間寸法を合わせる必要があります。フランジ形は口径と面間が同じでないと配管の手直しが要るので、交換前に既設品の寸法を測っておきます。
まとめ
- スチームトラップは機械式(フロート・バケット)、熱力学式(ディスク)、温度調整式(バイメタル)の3系統
- 本管は少量でも漏らさず連続で出す方式、加熱装置は負荷に追従する方式、低温トレースはバイメタルが候補
- 機種は差圧(入口圧−背圧)とドレン量で排出能力表から決め、寿命と作動蒸気ロスを含めた総費用で比べる
- 故障は蒸気漏れと詰まりの2種類で、診断データでは稼動トラップの約4台に1台が不良
- 入口温度は詰まり、超音波は漏れに強いので組み合わせ、白い湯気だけで漏れと決めない
蒸気系のほかの機器については、減圧したときの蒸気の状態変化を計算で扱った蒸気の減圧と乾き度や、余った蒸気をためて負荷の変動に使うスチームアキュムレータの記事で解説しています。
蒸気設備の点検や漏れの管理を含む工場の熱の管理は、エネルギー管理士(熱分野)の試験科目でも扱います。講座で学ぶ場合は、エネルギー管理士(熱分野)の講座と受講料を比べられます。
出典
出典・参考資料(14件)を開く出典・参考資料を閉じる
- スチームトラップの役割・フロート式の構造:TLV ハンドブック 第1章、第2章 メカニカルスチームトラップ
- 差圧・背圧の求め方:TLV ハンドブック 第6章 サイズの選定
- 方式の分類と用途:TLV「Applications of Different Types of Steam Traps」
- ディスク式・機械式・バイメタル式の作動:TLV「How Disc Traps Work」、「How Mechanical Traps Work」、「How Bimetal-Type Thermostatic Steam Traps Work」
- 背圧の限界:TLV「Trap Back Pressure」
- 選定の手順・用途別の要件:TLV「Steam Trap Selection (Part 1)」
- 点検方法と判定:TLV「Steam Trap Testing」
- 不良の内訳・ウォーターハンマー:TLV 月刊「省エネルギー」2019年12月号「スチームトラップの管理」
- 蒸気本管の設置箇所・温調式の注意:TLV 月刊「省エネルギー」2020年10月号「蒸気輸送配管におけるドレン排除の重要性とその手法」
- LCC比較・管理プログラムの不良率・省エネ大賞の事例:JETI Vol.59 No.6(2011)「TLV ドレン排出箇所管理プログラム」
- 44万台の診断結果:TLV スチームトラップ診断カタログ(Rev.2/2024)
- ディスク式の蒸気ロス:JASE-W 国際展開技術集 F-42「省エネルギー型フリーフロート式スチームトラップ」
- 吹き抜け・バイパス弁漏れの事例:堺市「省エネアドバイザー派遣事例(蒸気)」
- 省エネ法の判断の基準・蒸気漏れの試算:環境省 温室効果ガス排出削減等指針「設備の定期的な保守及び点検」
TOOLS & SERVICES
製造業で働く人の、仕事の道具・サービス紹介
これからの働き方、資格の勉強、打合せの記録。MONOSCOPE で紹介している3つです。
 CAREER社外の仕事を知りたい転職・キャリアガイド今の会社で続けるか、社外にも目を向けるか。考える視点と転職サービスの紹介。仕事と働き方を考える ›
 LICENSE仕事に関わる資格を学びたいSAT電験三種・エネ管・QC検定など。職種から資格を選べる表と受講料の比較。SATの対象資格を見る ›
 RECORD打合せを記録したいPLAUD録音から文字起こし・要約まで。3機種の選び方と業務で使う前の確認表。PLAUDの使い方を見る ›
NEWSLETTER
設備保全・プラントエンジニアリングの記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
設備保全を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›