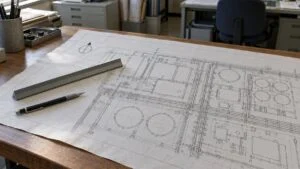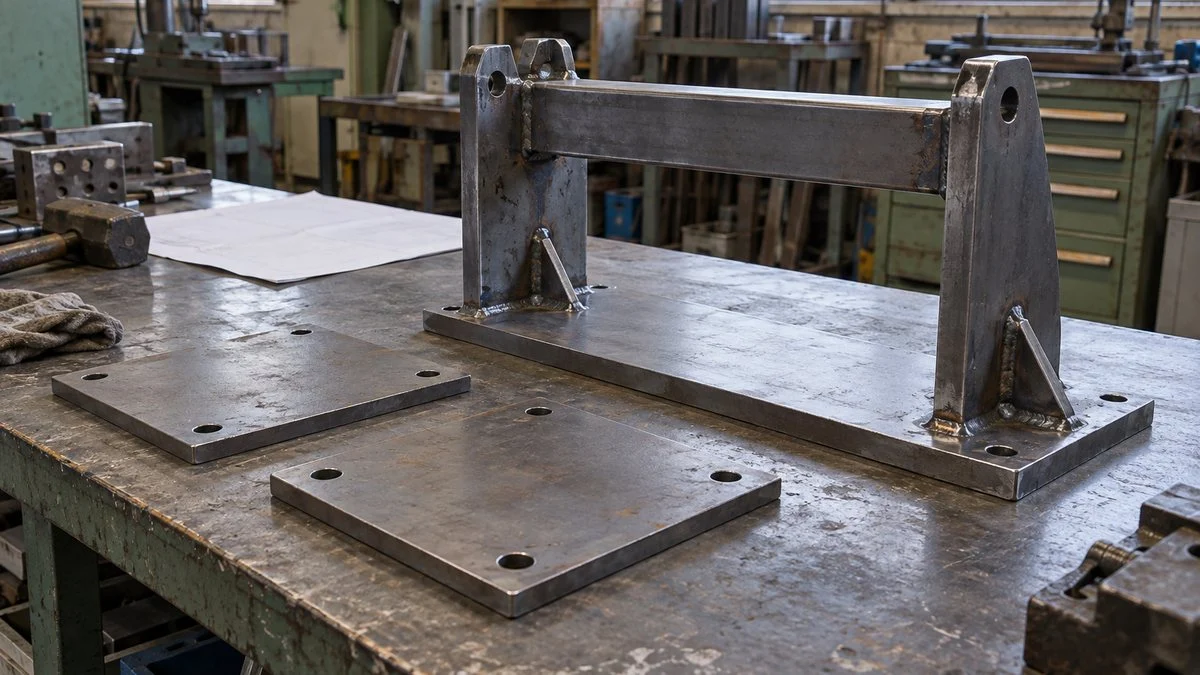
製作図とは、部品を加工して組み立てるために、寸法、材質、接合方法などを具体的に示す図面です。計画図が設備全体の配置や成立性を検討するのに対し、製作図は何を、どの条件で作るかを加工者へ伝えます。
承認図は、メーカーの提案を発注者が確認するために提出される図面です。計画図や製作図が図面の内容を表す呼び名なのに対し、承認図には確認・合意の手続という意味が含まれます。
プラントの架台やタンクを例に、各図面の違いと製作までの流れを整理します。配置の抜き代、公差の積み上げ、承認後の変更まで、図面を受け渡す際に見落としやすい箇所も具体的に見ていきます。
計画図とは
計画図は、設計の初期段階で設備の構想や概要を示し、配置や接続が成立するかを検討する図面です。機器そのものの形だけでなく、周囲の設備との関係や作業に必要な空間を描くことが中心になります。
たとえばタンクを建屋内に置く場合、平面図で床に収まることを示すだけでは足りません。点検口を開ける方向や内部品を抜く方向を重ねて、運転・点検・交換が続けられる配置にします。
配置計画図に盛り込む情報は、対象機器と検討目的に合わせて選びます。プラントで機器の据付位置を決める場合は、次の情報をそろえると、関係する設計者が同じ条件で検討できます。
- 配置基準点から機器中心までの距離と設置高さ
- 機器の脚や基礎、アンカーボルトの位置
- 内部品の抜き代など、メンテナンスに必要な空間
- 主要配管の取り回しと相手機器との取合い形状
- マンホールや点検口の開閉軌跡
- 車両の動線と旋回軌跡、人の移動経路
- 管台の用途、接続先、検討中の条件
平面図の例です。横形タンクの点検口、内部品の抜き代、人の通路を重ねて干渉を調べます。
※寸法を省いた説明用の模式図です。実際の必要空間は、メーカーの点検手順、搬出方法、設備条件から決めます。
基準点と高さをそろえて配置を決める
機器の位置は、隣の機器からの距離だけでなく、建屋通り芯や設備の基準点から示します。同じ基準を使えば、土木・機械・配管の図面を重ねたときに、どこで位置が食い違ったかを追いやすくなります。
高さにも共通の基準が必要で、床面、基礎上面、機器中心を区別して記載します。機器中心の高さと脚の設置高さを取り違えると、配管をつなぐ段階で差が表れ、支持材の再製作につながります。
平面図に描く向きは、メーカーの正面と敷地の北向きが一致するとは限りません。プラントノースを基準にそろえ、機器の正面方向も示すと、ノズルや点検口の向きを共有できます。
基礎側には、機器の外形や脚位置に加えて、重量や支持点に作用する力が必要です。これらはローディングデータと照合し、配置図だけで基礎の設計条件を決めないようにします。
運転時と点検時を別の姿で見る
機器が通常の姿で収まっていても、内部品を引き抜くと隣の配管に当たる場合があります。計画図には運転時の外形を実線で描き、点検時に使う範囲を破線などで重ねると、両方の状態を比べられます。
抜き代は、引き抜く部品の長さだけで決まるものではありません。工具を持つ人の位置や吊り具の取付け、取り外した部品の仮置きまで考えると、作業として成立するかを判断できます。
扉やマンホールは開いた位置だけでなく、そこへ至る途中の軌跡も描きます。配管に当たらず開いても、その扉が通路をふさぐなら、作業中の人の出入りまで含めて動線を決めます。
車両は車体の幅だけでなく、曲がるときに外側へ張り出す範囲も見ます。荷下ろし位置から据付場所までつながる経路を計画し、搬入できても交換品を搬出できない配置を避けます。
こうした空間の検討は、最初の機器据付だけでなく、将来の停止工事にも関係します。点検項目と交換対象を先に整理すると、設備保全の仕事の流れに沿った配置計画になります。
計画図は自由な書式でも、根拠は残す
計画図には検討目的に応じた作り方があり、一枚で何を判断するかを明確にします。配置の良否を見る図なら全ての溶接寸法を入れるより、通路、点検範囲、接続位置を読み取れることが優先です。
一方で、目的に合わせて描くことと、製図の約束を無視することは別です。縮尺、単位、基準、凡例をそろえ、概略値と確定値を区別すれば、別の担当者が引き継いでも検討条件が伝わります。
未確定の機器寸法を仮置きする場合は、その値がメーカー未確定であると明記します。寸法が後で変わる可能性と、その変更が基礎や配管へ届く範囲を残すことで、先行作業の判断材料になります。
配管のつながりを示す図と、機器を実際に置く図では読み取る情報が異なります。P&IDの読み方を踏まえて接続を確かめ、その配管が通る実空間を配置図で検討します。
製作図とは
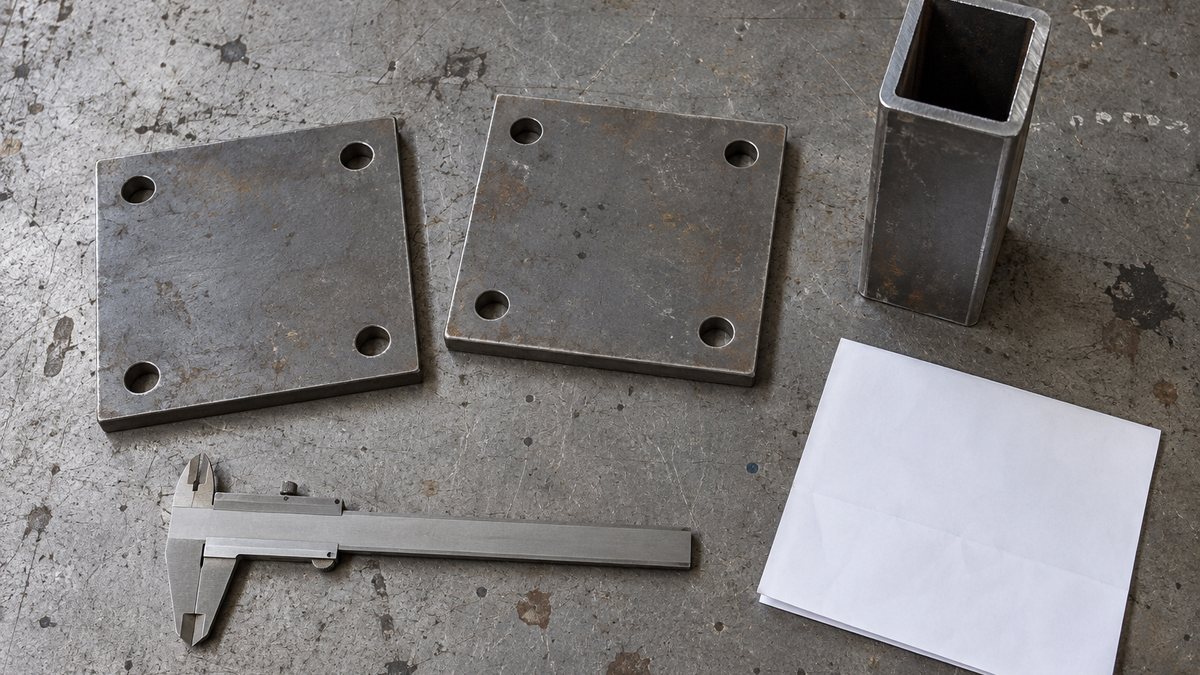
製作図は、加工者が部品の形状と要求条件を読み取り、製作や組立を進められる図面です。計画段階の位置や主要寸法を引き継ぎ、材料を切り、穴をあけ、接合するための情報へ具体化します。
同じ架台でも、全体の位置関係を示す組立図と、一枚の板を加工する部品図では役割が違います。組立図から各部品の番号を追い、部品図と部品表を組み合わせて完成形を再現できる構成にします。
タンクや架台のような製缶品では、形状が似ていても板厚や接合方法で必要な加工が変わります。見た目の図だけを渡さず、仕様書で決めた条件が図面へ落ちていることが重要です。
- 組立全体の配置、外形、取付け位置
- 加工に必要な詳細寸法、角度、公差
- 溶接する箇所、方法、工場施工か現地施工かの区別
- 相手機器や配管と接続する取合い形状
- 部品詳細、部材の材質、数量、部品番号
- 保温や塗装など、仕上がりに関わる情報
- 加工・組立・検査の際に守る注意事項
全体の支持位置と、一枚の板の穴位置は別の情報です。部品番号で結び、加工者の推測を減らします。
※構成を説明するための模式図で、実際の製作指示ではありません。必要な溶接・公差・検査条件は個別設計で指定します。
部品表と図面の対応を明確にする
部品番号は、図面の形状と材料の手配をつなぐ手掛かりです。左右で異なる部品を同じ番号にすると、図が正しくても必要な組合せでそろわないため、勝手違いの有無を部品単位で分けます。
部品表には、名称だけでなく、材質、主要寸法、数量、購入品か製作品かを対応させます。図面が改訂されたときは、形状の変更だけを追わず、部品表の数量や材料の手配条件も一緒に更新します。
同じ番号の部品を複数使う場合は、組立一台当たりの数量なのか、手配総数なのかを区別します。設計側の部品構成と製造側の手配構成の違いは、E-BOMとM-BOMでも整理しています。
購入品を使う箇所は、型式の一致だけでなく、接続寸法や取付け方向も見ます。代替品で外形が似ていても、穴間隔や配管口の位置が違えば周囲の製作品を作り直すことになります。
寸法は、測る基準と必要な精度を一緒に示す
加工に使う寸法は、どの面や中心を基準に測るかが分かる形で記入します。外形寸法だけがそろっていても、取付け穴の位置が決まらなければ、相手部品と組み合わせる条件は伝わりません。
寸法値は作りたい目標を示し、公差は許容する範囲を示します。全てを厳しい公差にすると加工や検査の負担が増すため、機能に必要な箇所と一般的な精度でよい箇所を分けて指定します。
長さが許容範囲でも、面の傾きや穴の位置が機能を満たさない場合があります。サイズだけで表せない要求は寸法公差と幾何公差を使い分け、何を保証したいかを明確にします。
たとえば二つの部品を並べて全長を作る場合、それぞれの公差が組立全長へ影響します。説明用に長さを100±0.2mmと200±0.3mmと仮定すると、全長の最悪条件は次のように計算できます。
部品を直列に並べる単純な例です。全長の許容範囲から逆に、各部品へ割り当てる公差を考えます。
※値は説明用で、架台やタンクの推奨公差ではありません。溶接構造では収縮、姿勢、取付け基準なども別に検討します。
相手側が300±0.2mmしか許容しないなら、この公差の部品では全ての組合せで要求を満たす保証ができません。部品公差を見直すか、調整できる構造へ変えるかを、製作へ渡す前に決めます。
この例の±0.2mmは上下それぞれの許容差であり、許容範囲全体の幅は0.4mmです。公差表で上限値と下限値を受け取るときは、範囲の幅と±の値を混同せず、同じ表し方へそろえて計算します。
上下の許容差が異なる寸法では、上側と下側を分けて、組立寸法の最大値と最小値を求めます。寸法を足す構成か引く構成かも式へ反映し、図面上で寸法が並んでいるという理由だけで全てを足し合わせないことが要点です。
寸法を全部つなげて記載すると、同じ位置を別の寸法からも計算でき、矛盾が生まれやすくなります。取付け基準から必要寸法を示し、検査で使う寸法と参考情報を区別すると読み違いを減らせます。
図面を印刷して定規で測った長さを、記載寸法の代わりに使うことも避けます。拡大縮小や印刷設定で紙上の寸法は変わるため、加工者が参照する数値と単位を図面上に示しておきます。
接合方法と仕上げを製作範囲へ落とす
溶接は、接合位置だけでなく、求める継手の条件と工場・現地の区別を伝えます。工場で完成させる部分と、搬入後につなぐ部分を分けることで、運搬可能な分割と現地作業の範囲がそろいます。
工場と現地では作業姿勢や設備が異なるため、同じ線を描くだけでは施工条件が伝わりません。必要な開先や検査条件を関連仕様へ結び、溶接方法の違いも踏まえて具体化します。
保温を付ける機器では、裸の本体寸法と保温後の外形を区別します。管台や支持金具の突出量が足りなければ、接続や保温施工に支障が出るため、保温を後工程任せにせず取合いへ反映します。
塗装や表面処理も、色や処理名だけでなく、処理する範囲を示すことが大切です。接触面やねじ部など処理を避ける箇所がある場合は、加工者が完成形を推測しなくて済む指示にします。
検査に必要な条件は、完成後に見えなくなる部分ほど早く整理します。組み立ててから測れない寸法があれば、中間工程で何を測り、どの記録を残すかを製作側と合わせます。
組み付くか、作れるか、測れるかの順で検図する
検図では、寸法の誤字を探す前に、機器が要求する機能と相手側の条件を照合します。取合いを誤ると、個々の部品は図面どおりでも全体として組み付かず、現地での手直しが発生します。
次に、加工や組立の順序を想像し、工具が入るか、締結できるか、部材を差し込めるかを見ます。最後に測定する基準や合否判定を追うと、作れるが検査条件が曖昧な図面を見つけやすくなります。
断面図では、外から見えない段差や板厚を読めるようにし、必要な詳細図へ誘導します。図面の基本的な読み方に慣れていない場合は、機械図面の読み方から投影と断面の関係を押さえると検図が進みます。
製作図は情報が増えるため、無理に一枚へ詰め込むより、全体図と詳細図を分けた方が読みやすくなります。図番と部品番号で相互に参照できれば、加工者も施工者も必要な情報を取り出せます。
検図のコメントは「寸法再確認」のような一言で終わらせず、相手図番と問題点を残します。どこを何に合わせるのかが伝われば、修正者が意図を誤解せず、次の提出時に反映結果を照合できます。
たとえば「穴位置が違う」ではなく、架台の図番と機器側の図番を示して、基準面からの距離の相違を記録します。両図のどちらを直すかが決まるまでは、加工者の判断で片方へ合わせず、設計側で取合いを確定します。
図面を見直す担当を分ける場合は、機械担当が外形、配管担当が接続、保全担当が点検空間を見るように役割を決めます。ただし境界部分は共同で照合し、担当外だと考えた箇所が双方から抜け落ちることを防ぎます。
計画図・承認図・製作図・完成図の流れ
基本的な流れは、計画で配置や要求を決め、メーカーの図面を確認し、製作・据付を経て完成図へ反映する順です。段階が進むほど情報が詳しくなることと、製作してよい状態になることを分けて管理します。
実務では、メーカーが製作図の案を作ってから承認を求める場合もあります。したがって、承認図と製作図が必ず別の紙になると考えず、図面の目的と承認状態を組み合わせて読み取ります。
| 比較する観点 | 計画図 | 承認図 | 製作図 | 完成図 |
|---|---|---|---|---|
| 主な目的 | 構想や配置の成立性を検討 | 提出内容の確認・合意 | 加工・組立条件を伝達 | 完成時の状態を記録 |
| 主な作成側 | 設計者・発注者側 | メーカー・受注者 | メーカー・加工業者 | メーカー・施工側 |
| 見る情報 | 主要寸法・空間・取合い | 要求仕様・寸法・材質との一致 | 詳細寸法・部品・接合・検査 | 実施内容・変更反映・参照記録 |
| 次へ渡す判断 | 詳細化できる条件がそろったか | 返却条件と未決事項は何か | 製作対象と使う版が明確か | 現物と書類が対応しているか |
表の作成側はプラント案件の代表的な分担で、発注方式によって入れ替わります。呼び方よりも、誰が作り、誰がどの条件で確認し、どの版を次の工程へ渡すかを文書でそろえることが重要です。
メーカーからの提出だけで工程が進むのではなく、返却条件と修正の反映を受けて製作開始を判断します。
※一般的な説明例です。返却区分、再提出の要否、製作開始条件は案件の契約・図面管理ルールで定めます。
承認図は、要求仕様とメーカーの設計を照合する場
承認図では、発注した仕様とメーカーが製作する内容を合わせます。購買仕様書で定めた性能や材質に加え、配置に影響する寸法と取合いを一項目ずつ追います。
確認の起点を図面の左上に固定するより、仕様書の要求から図面へたどる方が抜けを探しやすくなります。要求する材質の記載先がない、必要な管台がない、といった欠落は図面だけの見直しでは見逃しやすいためです。
タンクなら、ノズルの用途と向き、フランジの条件、液面計などの取付け位置を照合します。架台なら、支持位置と荷重条件、搬入時の分割、機器側の取付け面が合っているかが主な確認点です。
合意した仕様変更がある場合は、デビエーションリストとの対応も残します。最初の仕様書と違うという理由だけで差し戻さず、合意済みの変更か、未合意の相違かを区別します。
メーカーが提出する納入仕様書にも同じ変更が反映されているかを見ます。図面だけが新しくなり、検査要領や材料の条件が古いまま残ると、製作後に判断が割れてしまいます。
承認という言葉から、発注者がメーカーの全ての設計責任を引き受けたと判断することはできません。責任範囲と製作開始の条件は契約で定め、図面の返却記号だけを根拠に解釈しないようにします。
公共機械設備工事の例では、国土交通省の共通仕様書に承諾図書の提出や変更の扱いが定められています。民間プラントでも同じ名称を使うとは限らないため、案件で採用した図面管理手順を受発注双方でそろえます。
返却コメントを閉じてから、製作に使う図面を発行する
図面の確認結果は、問題なし、修正して再提出、条件を満たせば次工程へ進める、といった区分で扱います。区分の名前や意味が会社で異なるため、開始時に返却記号と製作可否の対応を決めます。
コメントを返しただけでは、意図どおりに修正されたことまでは分かりません。コメント番号ごとに回答と反映図番を残し、修正済み、回答待ち、次回反映を区別すると、未決事項を埋もれさせずに済みます。
製作を始める際は、図面番号と改訂番号、発行日、使用目的をそろえて渡します。同じ図番でも検討用と製作用を混在させず、加工者がどのデータを正として使うかを明確にすることが要点です。
購入材料だけを先に手配するなど、一部の作業を先行させる場面もあります。その場合は承認済みの範囲を限定し、未確定の穴加工や溶接まで進めてよいと受け取られない指示にします。
先行範囲は、作業名だけでなく対象部品番号まで示すと明確になります。手配した材料が変更後も使えるか、寸法変更で廃材になるかを分け、先行させる利点とやり直しの負担を比較します。
変更は、関係する図面と手配先まで追う
ノズルの向きを変える場合、タンク製作図を直せば終わりというわけではありません。接続する配管、配管の支持、周辺の歩廊へ順に影響するため、変更の起点から関係する図番をたどります。
機器側と配管側で見る方向が違うと、時計回りと反時計回りの指示を逆に解釈することがあります。平面図の基準方向と視線方向をそろえ、角度の数値だけでなく変更後の形状を示すと伝達が確実です。
平面図でノズルを紙面の上側から右側へ変える説明例です。配管の経路と支持位置を含め、変更対象を追います。
※実際のノズル設計図ではありません。対象の図番、仕様書、手配品、既製作品への影響を個別に整理します。
変更記録には、何を変えたかに加え、なぜ変えたかと誰が合意したかを残します。改訂箇所を示す雲形の囲みや記号だけでは、別の担当者が元の要求と変更理由を復元できないためです。
改訂図を発行した後は、以前の版を受け取った製作先と工事先へ連絡します。共有フォルダーのファイルを置き換えるだけでは、現場の印刷図や加工設備へ取り込んだデータまで更新されたかが分かりません。
すでに加工済みの部品があれば、使えるか、追加工するか、作り直すかを部品ごとに判断します。判断を待つ間の作業範囲を明確にし、変更内容を知らない次工程がそのまま組立へ進むことを防ぎます。
図面数が増える案件では、版管理と配布履歴を仕組みとして整えると効果的です。PDMとPLMのような管理の考え方を使う場合も、図面と部品、変更記録の対応が土台になります。
完成図は、実際の状態を保守へ引き継ぐ
完成図は、製作や据付で確定した内容を反映し、引渡し後に設備を使う人へ渡す図面です。承認図の表題だけを完成図に変えるのではなく、施工中の変更が最終の状態へ反映されているかを照合します。
現地で配管位置を変えたなら、その変更が系統や支持図にも反映されているかを追います。元の図面に赤書きした記録を集め、正式な完成図へ反映した結果と照らすと、変更の取りこぼしを減らせます。
完成図の役割は、次回の点検や部品交換で、目の前の設備を特定できるようにすることです。機器番号、部品番号、取扱説明書、試験記録を結び、図面から必要な情報へたどれる状態にします。
引渡し資料の照合例です。何を見れば一致を判断できるかを先に決めて、未反映の情報を探します。
| 照合する組合せ | 見る箇所 | 残す情報 |
|---|---|---|
| 完成図と現物 | 機器番号、取合い、変更した位置 | 現地変更の反映結果 |
| 組立図と部品表 | 部品番号、材質、数量 | 交換品を特定できる対応 |
| 図面と試験記録 | 対象機器、試験範囲、参照版 | 検査した仕様とのつながり |
| 資料一覧と納品データ | 図番、改訂、ファイル、参照先 | 不足図と未処理事項の有無 |
※案件で求める提出物に合わせて使う照合例です。完成図書の範囲と納品形式は契約・指定要領に従います。
国土交通省の機械工事完成図書作成要領でも、図面のほか仕様書や計算書、試験記録などを整理する構成です。設備の完成状態を伝えるには、図面と関連資料の両方が必要だと分かります。
電子データの引渡しでは、編集可能な形式と閲覧用の形式を分けて指定します。関連ファイルを外部参照する図面は、参照先が欠けると表示が変わるため、受け取る側で開ける状態まで確かめます。
完成図書に未処理事項を残す場合は、対象図番と処理予定、担当を一覧にします。何が不足しているかを共有しておけば、保守担当が完成済みと誤解したまま交換品を発注する事態を防げます。
承認図を返すときの意味と期限の決め方は承認図とはで、完成した設備を受け入れるときの検査はFAT・SATとはで解説しています。
製作図のよくある質問
製作図と施工図は同じ図面ですか?
製作図は加工・組立の条件、施工図は現場での取付けや納まりを伝える目的で使われる呼び名です。架台の据付図など両方の情報を含む図面もあるため、必要な記載内容と使用目的を案件でそろえます。
承認図に承認印があれば、すぐ製作を始めてよいですか?
製作可否は、返却区分と付帯条件、残っているコメントで判断します。修正条件付きの返却や一部だけの先行許可もあるため、使用できる図番と版、作業範囲を製作先へ明示します。
計画図の寸法を、そのまま製作に使えますか?
計画図に概略値や未確定寸法が含まれるなら、そのまま加工条件には使えません。相手側と合意した取合いを引き継ぎ、加工基準、公差、材質、接合条件を具体化してから製作用の図面として発行します。
3Dモデルがあれば、製作図は不要ですか?
モデルに含まれる情報と、加工先が受け取れる情報によって決まります。形状だけでは公差や穴の条件が伝わらない場合があり、図面や注記を併用して、適用する条件を明確にすることが必要です。
製作図は誰が書き、誰が検図しますか?
メーカーや加工業者の設計担当が作成し、社内の検図担当と発注側がそれぞれの範囲を照合するのが一つの形です。作成者、検図者、承認者の役割を分け、機能と取合いを誰が判断するかを先に決めます。
完成図と製作図で寸法が違う場合はどう扱いますか?
変更の承認記録と現物を照合し、意図した変更か、図面の未反映かを切り分けます。実際に違っているという理由だけで正当な変更と扱わず、必要な合意と検査の記録までたどって完成図へ反映します。
まとめ
- 計画図は配置や主要寸法を示し、運転・点検・搬出まで成立するかを検討する
- 製作図は加工・組立に必要な寸法、公差、材質、接合、検査条件を伝える
- 承認図は要求との一致を確認する提出図で、返却条件と製作可否を区別する
- 変更は対象図だけでなく、接続先の図面、部品表、手配・施工先まで追う
- 完成図は現物と変更記録を照合し、仕様書や試験記録とともに保守へ渡す
図面の名前を覚えるだけでなく、その図で次の担当者が何を決めるかを意識すると、必要な情報が明確になります。設計全体の位置づけは機械設計の仕事の流れ、関係者の分担はプラントエンジニアの仕事で整理しています。
出典
出典・参考資料(5件)を開く出典・参考資料を閉じる
- 国土交通省「機械工事共通仕様書(案)令和8年3月」:公共機械設備工事における承諾図書と完成図書の扱い
- 国土交通省「機械工事完成図書作成要領(案)」:完成図書に含める資料の構成
- キーエンス「幾何公差とは」:サイズ公差と幾何公差で規制する対象の違い
- ミスミ「公差/設計とは?(公差設計1)」:公差と加工条件の関係
- ミスミ「公差や穴情報などの注記方法」:モデル以外で要件を伝える方法の例
NEWSLETTER
機械設計・プラントエンジニアリングの記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
機械設計を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›