接触法とは、硫黄を燃やして得た二酸化硫黄(SO2)を五酸化バナジウム(V2O5)触媒で三酸化硫黄(SO3)に酸化し、濃硫酸に吸わせて硫酸をつくる工業的製法です。ガスを触媒に接触させて酸化するのが名前の由来で、流れは S→SO2→SO3→発煙硫酸→H2SO4 です。
鍵になるのは、SO2を酸化する工程の触媒と、できたSO3を水ではなく98〜99%の濃硫酸に吸わせる工程の2つです。SO3を水に直接吸わせると細かい硫酸の霧ができて回収しにくくなるため、硫酸そのものを吸収液として循環させています。
この記事では、4つの工程の反応式と作り方、発煙硫酸を経る理由、硫黄から硫酸の量を求める計算例を順に整理します。続いて、銅や亜鉛の製錬ガスも使う実際の硫酸工場のしくみ、日本と世界の生産・用途、濃硫酸を扱うときの注意を見ていきます。
接触法の流れ(S→SO2→SO3→発煙硫酸→H2SO4)
接触法は、硫黄の酸化を2段階に分け、できた三酸化硫黄を水と結び付けて硫酸にする方法です。燃焼でSO2、触媒でSO3、吸収でH2SO4という3つの反応が骨格で、教科書ではSO3を濃硫酸に溶かした発煙硫酸を経る流れとして説明されます。
硫黄を燃やしてSO₂にし、転化器の触媒でSO₃に変え、吸収塔で濃硫酸に吸わせて硫酸にします。
※製錬ガスを使う工場では、燃焼炉の代わりに銅や亜鉛の製錬炉から出るSO₂をきれいにしてから転化器へ送ります。
4つの工程を1本の式にまとめると、硫黄と酸素と水から硫酸ができる反応になります。硫黄1 molから硫酸1 molができるという関係は、後の計算例の土台にもなります。
接触法の工程①S→SO2(硫黄を燃やす)
最初の工程は、硫黄を空気中の酸素で燃やして二酸化硫黄にする反応です。S+O2→SO2はふつうの燃焼で、硫黄1 molあたり約297 kJの熱が出るため、工場ではこの熱を廃熱ボイラーで蒸気に変えて回収しています。
ΔHを負で書くのは、反応で物質のもつエンタルピーが減り、その分が熱として外へ出るからです。工程②の酸化と工程③④の吸収も発熱するため、接触法は3つの反応がすべて熱を出す製法だと言えます。
原料の硫黄は、いまは主に石油精製や天然ガス処理の脱硫で回収されたものです。燃料から除いた硫化水素をクラウス法で元素の硫黄に変えたもので、工場には多くが液体の状態で運ばれ、900〜1,500℃の燃焼炉に噴霧して燃やします。
かつては、黄鉄鉱(FeS2)などの硫化鉱を焼いてSO2を得る方法も広く使われていました。日本でも1983年には硫化鉱から約72万トン(100%硫酸換算)の硫酸がつくられていましたが、2000年以降はゼロになっています(硫酸協会)。
黄鉄鉱を焼く反応式は係数がやや複雑で、鉄と硫黄を別々に酸化してから足し合わせると組み立てられます。鉄の酸化と硫黄の燃焼をそれぞれ書き、FeS2の中の鉄と硫黄の数がそろうように倍数を合わせるのが手順です。
部分ごとに反応式を書いて足す考え方は、係数が合わない反応式全般に使えます。燃料の燃焼式から必要な空気量を求める排ガス量の計算も、係数をそろえた反応式が出発点になります。
接触法の工程②SO2→SO3(V2O5触媒で酸化)
2つ目の工程では、SO2をさらに酸素と反応させて三酸化硫黄にします。この反応は活性化エネルギーが大きく、触媒がなければほとんど進まないため、五酸化バナジウム(V2O5)を主成分とする触媒の層にガスを通して酸化します。
平衡と温度の折り合い
この反応は可逆で発熱するため、アンモニアをつくるハーバーボッシュ法と同じくルシャトリエの原理が当てはまります。温度を下げると発熱する右向きへ、圧力を上げると分子の数が減る右向きへ平衡が移り、できたSO3を取り除いても右へ進みます。
ただし、実際の工場で高圧にすることはほとんどありません。触媒を使えば大気圧に近い圧力でも転化率を十分に高められるので、ガスを圧縮する動力や耐圧の設備をかけるより、温度の管理とSO3の除去で平衡を右へ寄せるほうが有利だからです。
欧州連合の技術資料(BREF)でも、加圧して運転する二重接触の工場は5 barの1例が挙げられているだけです。その例では、電力の消費が増えて回収できる蒸気が減ることが欠点とされています。
温度は低いほど平衡には有利ですが、低すぎると今度は触媒が働かなくなります。一般的な触媒が働くのは410〜440℃あたりからで、反応熱で600〜650℃を超えると活性が戻らなくなるため、この温度の幅に収めることが運転の要です。
平衡を右へ寄せる操作のうち、工場が実際に使うのは温度・酸素・SO₃の除去の3つです。
V2O5触媒の役割と中身
SO2の酸化に実用になった触媒には白金や酸化鉄もありますが、いまはほぼバナジウム系だけが使われています。市販の触媒はV2O5を4〜9%含み、硫酸カリウムなどアルカリ金属の硫酸塩を促進剤として、シリカの担体に載せたものです。
運転中、この触媒の表面は溶けた塩の膜になり、その中で反応が進むと考えられています。近年は硫酸セシウムを加えて融点を下げた触媒も使われ、一般的な触媒より低い380〜410℃から働かせることができます。
触媒の寿命は平均で約10年とされます。ただしダストがたまる第1層は、1〜3年ごとにふるい分け、2〜3年で交換する例も示されています。なおバナジウムは重油の燃焼灰にも含まれる元素で、ボイラーでは高温腐食(バナジウムアタック)の原因として知られています。
接触法の工程③SO3→発煙硫酸(濃硫酸に吸収させる理由)
3つ目の工程では、転化器を出たSO3を硫酸に変えます。SO3は水と反応すると硫酸になる酸性酸化物ですが、工場ではSO3を水ではなく98〜99%の濃硫酸に吸収させます。
理由は、SO3が水蒸気と結び付くと、硫酸の細かい霧(酸ミスト)ができてしまうからです。米国環境保護庁(EPA)の資料によると、いったんできた酸ミストは安定で吸収塔ではごく一部しか取り除けず、排ガスとともに煙突から出る酸ミストのほとんどは吸収塔の出口に由来します。
水に吸わせると大きな反応熱で水が温まって蒸発し、その水蒸気がまたSO3とミストをつくります。98〜99%の濃硫酸は水蒸気をほとんど出さないので、SO3は液の中のわずかな水と結び付いて硫酸になり、霧にならずに吸収されます。
硫酸を吸収液として循環させ、SO₃と水を少しずつ入れて、増えた分を製品として抜き出します。
※吸収液の濃度は98.5〜99.5%、温度は70〜120℃ほどが一般的です(欧州連合の技術資料 BREF)。
硫酸の製造に硫酸を使うのは、硫酸を「SO3を受け止める液」として回し続けるためです。循環する濃硫酸にSO3と水を少しずつ入れ、増えた分だけ製品として抜き出すので、硫酸そのものが消費されるわけではありません。
発煙硫酸は、SO3を余分に溶かした硫酸で、空気に触れると溶けたSO3が湿気と白い霧をつくることからこの名があります。化学式では、硫酸とSO3が結び付いた二硫酸(H2S2O7)を使って表します。
発煙硫酸が必要な工場では、転化器のガスを先に発煙硫酸塔へ通し、そこでSO3を濃硫酸に吸わせてから、残りを吸収塔で回収します。発煙硫酸は、スルホン化(有機物にスルホ基を付ける反応)やニトロ化など、化学品の製造に使われています。
接触法の工程④発煙硫酸から硫酸へ
最後の工程では、発煙硫酸に水を加えてふつうの濃硫酸にします。二硫酸は水と反応して硫酸2分子になるので、工程③と④を合わせて見るとSO3+H2O→H2SO4の反応が起きたことになります。
水を一度に多く入れると激しく発熱するため、あらかじめ薄めた硫酸を混ぜたり、水を少しずつ足したりして、濃度の差を小さく保ちながら進めます。濃度の近い液どうしを混ぜれば一度に出る熱が小さくなり、温度の急上昇や液の飛び散りを防げます。
実際の工場では、工程③と④は吸収塔の中でほぼ同時に起きています。循環する酸にSO3が吸われるそばから水を足して濃度を保つため、製品の大半は濃硫酸で、日本の2025年の生産では発煙硫酸は約4%でした(硫酸協会、100%硫酸換算)。
接触法の計算例:硫黄から硫酸は何kgできるか
接触法では硫黄原子1個が硫酸1分子になるので、硫黄の物質量と硫酸の物質量は等しくなります。この関係を使うと、原料の硫黄から得られる硫酸の量や、決まった量の硫酸に必要な硫黄の量を計算できます。
質量をkgで扱うときは、物質量をkmol(1 kmol=1,000 mol)で考えるとgへの換算を挟まずに済みます。ここでは原子量をS=32、H=1.0、O=16、Fe=56とし、硫酸のモル質量を98 kg/kmol、反応は完全に進むものとして計算します。
例1:硫黄1 kgから98%硫酸は何kgできるか
100%の硫酸に直すと98÷32=3.06 kgで、98%硫酸はその分に2%の水を含むので少し重くなります。製品の濃度が変われば答えも変わるため、「何%硫酸として」の条件を最初に確かめるのが計算の要です。
例2:硫酸を1日1,000トンつくるのに硫黄は何トン要るか
日産1,000トンは、欧州の技術資料がエネルギー収支の例に使う規模です。欧州(EU-25)の硫酸工場のうち日産1,000トンを超えるものは12%(2004年)で、大型の工場では毎日300トンを超える硫黄を燃やしている計算になります。
例3:黄鉄鉱1トンから硫酸は何トンできるか
黄鉄鉱は重さの半分近くを鉄が占め、同じ1トンの硫黄(例1から硫酸約3.06トン)と比べると得られる硫酸は半分ほどです。焼いた後には酸化鉄が大量に残る点も、回収した硫黄を燃やす方法との大きな違いです。
実際の硫酸工場では:原料・転化器・廃熱回収
硫黄燃焼式と製錬排ガス回収式
硫酸工場は、SO2をどこから得るかで大きく分かれます。米国環境保護庁の資料は、次の3つに分けています。
- 元素の硫黄を燃やす工場(硫黄燃焼式)
- 使用済みの硫酸(廃硫酸)や硫化水素を燃やして再生する工場
- 硫化鉱や製錬所のガスを使う工場(製錬排ガス回収式)
硫黄燃焼式は、回収された硫黄を燃やしてSO2をつくる工場です。燃焼ガスはきれいでSO2の濃さも調整しやすく、燃焼炉の後の廃熱ボイラーで多くの熱を蒸気として回収できます。
製錬排ガス回収式は、銅や亜鉛の鉱石を製錬するときに出るSO2を集めて硫酸にする工場です。硫化物の鉱石を炉で処理すると大量のSO2が出るため、大気に出さずに硫酸という製品に変える、排ガス対策と資源回収を兼ねた設備になっています。
製錬ガスにはダストや酸ミスト、金属の不純物が混じるので、サイクロン、電気集じん機、洗浄塔・冷却塔で清浄にしてから乾燥させます。転化器から先は硫黄燃焼式とほぼ同じですが、製錬炉の運転に合わせてガスの量やSO2の濃さが揺れる点が運転の難しさです。
日本はこの製錬ガスの比率がとくに高く、2025年の硫酸の生産のうち82%が製錬ガス、16%が硫黄からつくられています(硫酸協会)。非鉄金属業界の製錬所は、銅や亜鉛と一緒に大量の硫酸を出荷する化学工場の顔も持っています。
多段の転化器と二重接触二重吸収
転化器は、触媒を詰めた層を4段ほど重ねた大きな容器です。SO2の酸化は発熱するので1段を通るたびにガスの温度が上がり、平衡が左へ戻ってしまうため、段と段の間でガスを冷やして400℃台に戻してから次の段へ送ります。
段の間の冷却には熱交換器やボイラーを使い、取り出した熱を蒸気づくりや入口ガスの予熱に回します。転化器の本体はレンガで内張りした鋼製のものが長く使われてきましたが、新しいものはSUS304やSUS321のステンレス製で、壁を薄くして軽くしています。
二重接触二重吸収(DCDA)は、途中で一度SO3を抜き取る方式です。前段の触媒層でSO2の85〜95%をSO3にしたあと、ガスを約190℃まで冷やして中間吸収塔でSO3を吸収し、残ったSO2を後段の1〜2層で反応させて最終吸収塔で回収します。
途中でSO₃を抜くと平衡が右へ動き、残りのSO₂も後段の触媒層で反応させきれます。
※触媒層の間ではガスを冷やして400℃台に戻します。中間吸収・最終吸収とも98.5〜99.5%硫酸にSO₃を吸わせます。段数は2+2、3+1、5層の3+2などがあり、数字は欧州の技術資料(BREF)の代表的な範囲です。
SO3を除くと平衡が右へ大きく動くので後段でも反応が進み、全体の転化率は日平均で99.7〜99.9%に達します。吸収塔が1つの単接触では転化率は95〜99%にとどまり(新設で98〜99%)、その差のSO2が煙突から出てしまうため、二重接触二重吸収が標準的な方式になりました。
廃熱ボイラーと蒸気の回収
硫黄を燃やす熱は燃焼炉の後の廃熱ボイラーで、SO2の酸化熱は転化器の段の間の熱交換器で回収し、どちらも高圧の蒸気に変えます。硫酸工場は硫酸と一緒にエネルギーも生み出す工場です。
欧州連合の技術資料によると、硫黄燃焼式の二重接触の工場では工程で出る熱の最大67%を高圧蒸気として回収でき、新しい工場は硫酸1トンあたり約6 GJのエネルギーを外へ出せます。一方、工場の運転に使う電力は硫酸1トンあたり35〜50 kWhほどです。
回収した蒸気は、隣の化学工場の加熱に使ったり、背圧タービンなどの蒸気タービンを回して発電したりします。残る熱の30〜40%は吸収塔で酸を冷やすときに出る低い温度の熱で、乾燥や低圧蒸気づくりに使えば熱効率は85〜90%まで上がります。
熱を回収する機器では腐食にも注意が要ります。SO3を含むガスが冷えすぎると硫酸が結露して鋼を傷めるため、熱交換器の壁の温度を酸露点より上に保つことが、設計と運転の両方で欠かせません。
日本と世界の硫酸の生産・用途
日本の硫酸の8割強は製錬所の排ガスからつくられ、半分以上が海外へ輸出されています。
10のうち8が製錬ガス由来(82.0%、2025暦年)
※日本の数字は硫酸協会の統計(暦年、100%硫酸換算)。輸出の割合は消費量の合計(内需+輸出)に対する比率です。
日本の硫酸の生産と輸出
硫酸協会の統計では、2025年(暦年)の日本の硫酸の生産は約557万トン(100%硫酸換算)でした。生産能力は約815万トンで、稼働率は平均68%です。
消費をみると、2025年は国内向けが約256万トン、輸出が約306万トンで、生産の半分以上を海外に出しているのが日本の硫酸の特徴です。製錬所では銅や亜鉛の生産に合わせて硫酸ができるため、国内の需要を上回る分が輸出に回っています。
国内向けの内訳は、無機薬品が約82万トン、肥料が約26万トン、繊維が約12万トンで、残りの約136万トンはそれ以外の幅広い用途です。
硫酸は化学業界のサプライチェーンの最も上流にある基礎原料の一つで、硫酸協会は飲み水の浄化や下水処理、紙、タイヤ、塗料、電線など多くの製品に関わるとしています。
世界の用途と新しい需要
世界では、硫酸の最大の用途はリン鉱石を溶かしてつくるリン酸肥料です。欧州連合の技術資料は、そのほかの用途として石油精製、顔料、鋼の酸洗い、非鉄金属の抽出、爆薬、洗剤、プラスチックや合成繊維を挙げています。
硫酸のもとになる硫黄の世界の生産は、2024年に約8,500万トン(推定)でした(米国地質調査所 USGS)。硫黄の多くは石油や天然ガスの精製で副産物として回収され、米国では消費される硫黄の約90%が硫酸の形で使われています。
新しい需要として注目されるのが電池材料です。USGSは、ニッケル鉱石を高温・高圧の硫酸で溶かす方法(HPAL)の計画が増え、電池材料向けの硫黄の需要が伸びると見込んでいます。
銅も、製錬では硫酸を生み出し、鉱石から銅を溶かし出す浸出では硫酸を使う金属です。銅価格の高騰が続くなか、金属の生産と硫酸の需給は原料と副産物の両面で結び付いています。
半導体の工場でも、不純物を極限まで減らした高純度硫酸が半導体の前工程の洗浄などに使われます。住友化学は2021年8月、愛媛工場で半導体用の高純度硫酸の生産能力を約2倍にすると発表し、不純物をppt(1兆分の1)レベルまで下げる必要があると説明しています。
濃硫酸を安全に扱うために
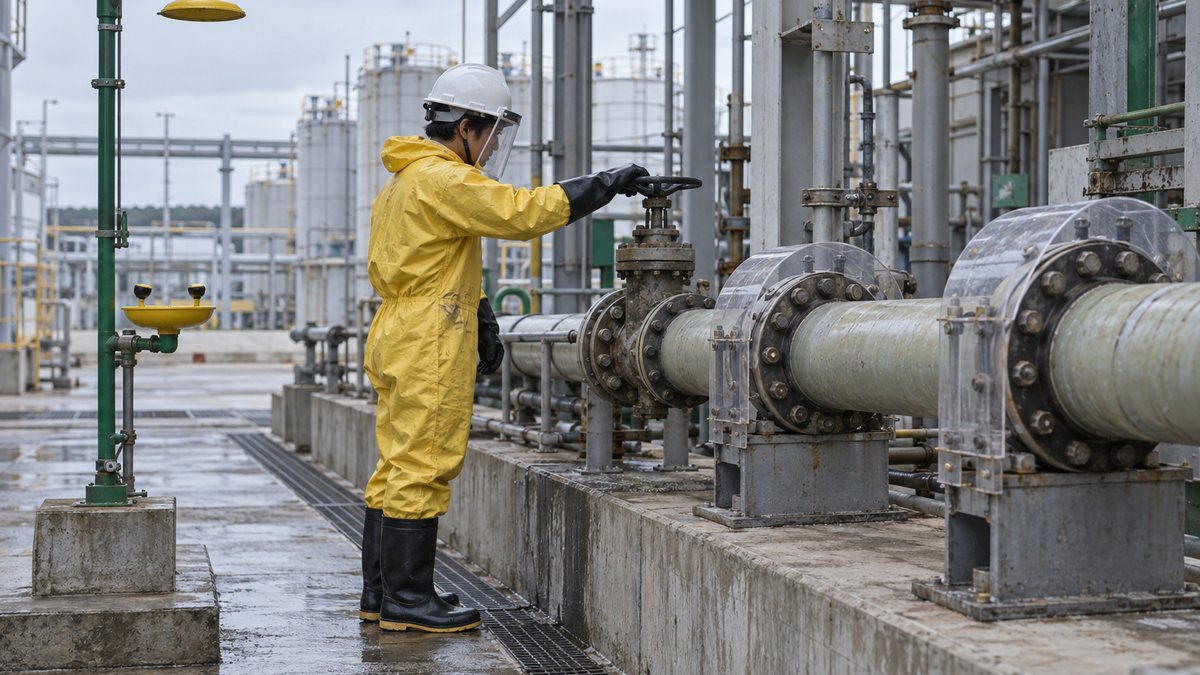
濃硫酸は、皮膚や目に付くと重い薬傷を起こす液体です。硫酸協会の安全データシート(SDS)では、皮膚腐食性(区分1A〜1C)・眼への重篤な損傷・金属腐食性が区分1に分類されています。ミストの吸入も急性毒性の区分2(吸入すると生命に危険)で、呼吸器の障害も警告されています。
とくに注意したいのが薄めるときの順番で、必ず水をかき混ぜながら、そこへ硫酸を少しずつ加えます。逆に濃硫酸へ水を注ぐと急激な発熱で硫酸の飛沫が飛び散るおそれがあり、工程④で濃度の差を小さくして混ぜるのと同じ理由です。
鉄の容器や配管にも注意が要ります。薄い硫酸は鉄を溶かして水素を出すため、鋼製のタンクやドラムの中に水素がたまり、火気で引火・爆発するおそれがあります。
体に触れさせない、薄める順番を守る、水素と漏れに備える、の3点が基本です。
※硫酸協会のSDS「濃硫酸」(2023年10月改訂)をもとに要点をまとめたものです。実際の作業は各社の手順書に従います。
漏れた場合は、少量なら土砂などに吸わせるか、ある程度水で薄めてから消石灰やソーダ灰で中和し、多量の水で洗い流します。洗い流した水が川や海に入ると環境を汚すため、排水の行き先まで含めて手順を決めておく必要があります。
法令では、硫酸(10%以下を含む製剤を除く)は毒物及び劇物取締法の劇物で、労働安全衛生法の特定化学物質(第3類物質、含有量1%以下を除く)にも当たります。工場の安全衛生の取り組みとして、保護具の着用、洗眼設備の配置、漏れたときの中和までを手順書にしておくのが基本です。
接触法のよくある質問
なぜ硫酸は銅や亜鉛の製錬所でつくられることが多いのですか?
銅や亜鉛の鉱石の多くは硫黄との化合物(硫化物)で、製錬すると大量のSO2が出るからです。これを大気に出さずに集め、接触法で硫酸にしているため、日本の硫酸の8割強は製錬ガスからつくられています。
ハーバーボッシュ法と接触法は何が似ていて何が違うのですか?
どちらも可逆の発熱反応を触媒で進める工業的製法で、平衡では低温が有利なのに、触媒が働く温度より下げられないという同じ悩みを持ちます。違いは圧力で、アンモニア合成は150〜250 barの高圧で運転し、接触法はほぼ大気圧で運転します。
転化器の触媒はどのくらいの期間使えますか?
欧州連合の技術資料では平均で約10年とされ、ダストがたまりやすい最初の触媒層は2〜3年で交換する例が示されています。定期的に触媒を抜き出してふるい分ける作業は工場を止める定修(定期修理)の工事の一つになります。
接触法でつくられる硫酸の濃さはどのくらいですか?
主な製品は硫酸分90%以上の濃硫酸で、吸収塔の液と同じ98%前後のものが代表的です。ほかに発煙硫酸、不純物を除いた精製硫酸、薄めた薄硫酸があり、日本の2025年の生産では濃硫酸が9割以上を占めました(硫酸協会)。
まとめ
- 接触法は、SO2をV2O5触媒でSO3に酸化し、濃硫酸に吸収させて硫酸をつくる工業的製法
- 流れはS→SO2→SO3→発煙硫酸→H2SO4で、全体では硫黄1 molから硫酸1 molができる
- SO2の酸化は可逆の発熱反応で、工場は高圧にせず400〜600℃の範囲で多段の触媒層と二重吸収を使う
- SO3を水に吸わせると酸ミストになるため、98〜99%の濃硫酸を循環させて吸収させる
- 日本の硫酸は約557万t(2025年)で8割強が製錬ガス由来、半分以上を輸出している
接触法は、平衡・触媒・吸収という化学の基本が、転化器の段数や吸収塔の濃度、熱回収の設備にそのまま表れている製法です。製錬所で硫酸がつくられる背景は鉄鋼・非鉄金属業界の構造と、熱を回す設備は水管ボイラーのしくみとあわせて読むと、工場全体の姿がつかみやすくなります。
出典
出典・参考資料(10件)を開く出典・参考資料を閉じる
- 反応熱:NIST Chemistry WebBook「Sulfur dioxide」(標準生成エンタルピー −296.84 kJ/mol)、NIST Chemistry WebBook「Sulfur trioxide」(−395.77 kJ/mol)
- 工程・酸ミスト・転化率:米国環境保護庁(EPA)AP-42 第8.10節「Sulfuric Acid」
- 触媒・転化器・二重接触二重吸収・エネルギー回収:European Commission「Reference Document on Best Available Techniques for the Manufacture of Large Volume Inorganic Chemicals — Ammonia, Acids and Fertilisers」第4章 Sulphuric Acid(2006年12月版)
- 日本の生産(原料別・製品別):硫酸協会「硫酸生産量」
- 日本の消費・輸出:硫酸協会「硫酸消費量」
- 日本の生産能力・稼働率:硫酸協会「硫酸生産能力」
- 身の回りの用途:硫酸協会「硫酸を知ろう!」
- 安全・法規:硫酸協会 安全データシート「濃硫酸」(2023年10月改訂)
- 世界の硫黄:U.S. Geological Survey「Mineral Commodity Summaries 2025: Sulfur」
- 高純度硫酸:住友化学「愛媛工場と韓国で半導体用高純度ケミカルの生産能力を増強」(2021年8月24日)
NEWSLETTER
生産技術・化学・樹脂・ゴムの記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
生産技術を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›