2025年、製造業の労働災害で亡くなった人は115人、4日以上仕事を休んだ人は26,371人でした。こうした災害を起きる前に防ぐための仕組みが、リスクアセスメントです。
事故の型で最も多いのは、機械に手や体を挟まれる「はさまれ・巻き込まれ」です。リスクアセスメントでは、こうした危険の芽を職場で探し、リスクの大きいものから順に対策を打ちます。本題は、どの危険から、どの方法で潰すかを決めることです。
この記事では、厚生労働省の「危険性又は有害性等の調査等に関する指針」とその解説をもとに整理します。取り上げるのは、リスクアセスメントの位置づけ、実施する時期と体制、6つのステップ、記録の残し方、形骸化させないための注意点です。
工場のリスクアセスメントとは
リスクアセスメントとは、職場にある危険性や有害性を特定し、起こりうるけがや病気の重さと起こりやすさからリスクを見積もることです。そのうえで、優先度の高いものから低減措置を講じていく一連の手順を指します。
法令では「危険性又は有害性等の調査」と呼ばれています。
法令の安全基準は、守らなければならない最低ラインです。リスクアセスメントはそれに加えて、自分の職場の設備・原材料・作業のやり方に合わせて危険を自主的に探す活動として位置づけられています。
労働安全衛生法第28条の2は、リスクアセスメント対象物を除く危険性・有害性の調査を事業者の努力義務としています。このうち機械・作業など化学物質以外の調査は、製造業などの業種の事業者が対象です。
一方、ラベル表示やSDS(安全データシート)交付の対象となる化学物質を扱う場合は、第57条の3によってリスクアセスメントの実施が義務になっています。
同じリスクアセスメントでも、根拠となる条文と義務の強さが異なります。
※化学物質以外の調査の詳細は「危険性又は有害性等の調査等に関する指針」、機械については「機械の包括的な安全基準に関する指針」が定めています。
厚生労働省の集計では、2025年(令和7年)の製造業の労働災害は死亡115人、休業4日以上の死傷者26,371人でした。事故の型別では「はさまれ・巻き込まれ」が5,992人で最も多く、死亡でも47人と製造業全体の4割を占めています。
機械に手や体を挟まれる災害は、設備のどこに、どの作業で近づくかを事前に洗い出せば、対策を打てる余地が大きい災害です。製造業でリスクアセスメントが特に効くのは、こうした機械まわりの災害だと言えます。
KY活動・ヒヤリハット・FMEAとの違い
現場には、リスクアセスメントと似た活動がいくつもあります。混同すると「KYをやっているからリスクアセスメントは不要」といった誤解につながるため、役割の違いを押さえておきます。
目的と使う場面が違うため、置き換えではなく組み合わせて使います。
※KY活動やヒヤリハットで出た危険は、リスクアセスメントの対象として取り込むと対策が設備側まで進みやすくなります。
FMEAも「故障の重大さ×発生頻度」で優先度をつける点では似ていますが、主な対象は製品や工程の不具合です。手順はFMEAのやり方で詳しく扱っています。人がけがをする経路を追うのがリスクアセスメントと覚えておくと区別しやすくなります。
いつ・誰が実施するか
リスクアセスメントは「年に一度まとめてやるもの」と思われがちですが、指針が求めているのは、職場のリスクが変わるタイミングごとに行うことです。あわせて、誰が旗を振り、誰が中身を考えるのかという体制も決められています。
実施するタイミング
指針では、次のような時期にリスクアセスメントを行うとしています。
- 建設物を設置・移転・変更・解体するとき
- 設備を新たに採用する、または変更するとき
- 原材料を新たに採用する、または変更するとき
- 作業方法や作業手順を新たに採用する、または変更するとき
- 労働災害が起き、過去の調査内容に問題があったとき
- 前回から一定期間が過ぎ、設備の経年劣化や作業者の入れ替わり、新しい知見の蓄積があったとき
大事なのは、設備の導入や手順の変更については作業を始める前にリスク低減措置まで済ませておくことです。さらに、計画を立てる段階で実施するのが望ましいとされています。
設備を据え付けてから危険に気づくと、対策は後付けのカバーや注意書きに頼りがちになるからです。
新ラインの立ち上げや設備更新を担う生産技術の担当者が、構想段階からリスクアセスメントに加わると、危険源そのものを設計で消せる可能性が高まります。
実施体制
指針は、事業場のトップが全体を統括し、安全管理者などが実施を管理し、作業を最もよく知る職長などが中身を考えるという役割分担を示しています。現場を知らない人だけで机上で進めると、実態とずれた評価になりやすいためです。
統括・管理・実施の3層に、労働者と専門家が加わる形です。
※指針では、実施に関わる人に必要な教育を行うことも事業者に求めています。
トップが関与する理由は、評価の結果として設備改造や作業の見直しといった費用のかかる判断が必要になるからです。工場長が担う総括安全衛生管理者の役割については、工場長の仕事と責任範囲で触れています。
リスクアセスメントの6ステップ
指針が定める実施事項は「危険性又は有害性の特定」「リスクの見積り」「優先度の設定と低減措置の検討」「低減措置の実施」の4つと、その記録です。実務では、特定の前に準備が、実施の後に見直しが入るため、次の6ステップで考えると進めやすくなります。
評価して終わりではなく、措置後にもう一度見積もるところまでが1周です。
※厚生労働省「危険性又は有害性等の調査等に関する指針」の実施事項と記録をもとに、実務の流れとして6段階に整理したものです。
以下、ステップごとに具体的な進め方と、つまずきやすい点を見ていきます。
ステップ1・2 準備と危険性・有害性の特定
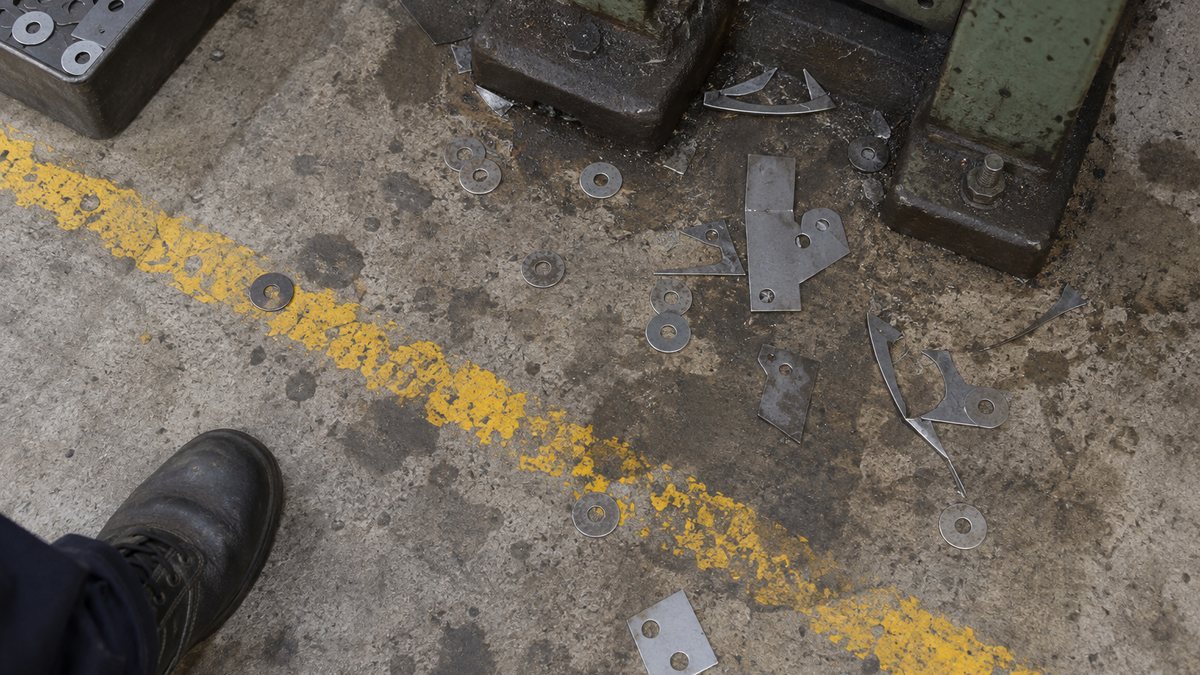
最初の2ステップで、評価の質の大半が決まります。危険源を見落とせば、その後の見積りも対策も行われないからです。
対象の作業を選ぶ
職場のすべての動作を対象にすると、作業量が膨大になります。指針は、過去に災害や危険な事象が起きた作業など、けがや病気が「合理的に予見可能」なものを対象にするとしています。
一方、平坦な通路を歩くといった明らかに軽微なものは除外してよいとされます。
ここでいう軽微とは、医師の治療を要しない程度のけがを指します。過去にたまたま軽いけがで済んだだけの作業は、軽微には含まれません。
情報を集める
指針は、評価の前に次のような資料を集めて使うよう求めています。
- 作業標準、作業手順書、操作説明書
- 設備の仕様書・取扱説明書、化学物質のSDS
- 設備のレイアウトなど作業周辺の環境
- 作業環境測定の結果、特殊健康診断の結果
- 協力会社との混在作業の予定
- 社内外の災害事例、ヒヤリハット、トラブルの記録、作業者が日ごろ不安を感じている作業
見落とされやすいのが非定常作業です。指針の施行通達では、保守点検・補修、予見される緊急事態への対応、段取り替えも情報を集める対象に挙げています。
機械が止まっている前提の作業ほど、安全装置の外側に体が入りやすいため、設備保全の担当者にも加わってもらうと漏れが減ります。
新しい設備を外部から導入する場合は、設備メーカーに設計・製造段階でのリスクアセスメントを求め、その結果を入手することも指針に書かれています。
取扱説明書に記載された残留リスク(メーカー側で消しきれなかった危険)は、自社の評価の出発点になります。
作業を分解して危険源を書き出す
対象を決めたら、作業手順に沿って「材料を置く」「起動する」「製品を取り出す」「詰まりを取る」のように作業を分けます。そのうえで、各作業に潜む危険性・有害性を、あらかじめ決めた分類に沿って書き出します。
指針は、見積りを次の類型ごとに行うとしています。分類の目安として使うと、機械の危険ばかりに目が向く偏りを防げます。
- はさまれ、墜落など物理的な作用によるもの
- 爆発、火災など化学物質の物理的効果によるもの
- 中毒など化学物質の有害性によるもの
- 振動障害など物理因子の有害性によるもの
書き出すときのコツは、「何が」「どうなって」「どんなけがになるか」を1文でつなげることです。「挟まれ注意」のような短い言葉だと、後で見積りや対策を考える人がどの場面を指すのか分からなくなります。
場面・原因・結果まで書くと、見積りも対策も具体的になります。
プレスに注意
足元が危ない
有機溶剤の吸入
どの作業の、どの瞬間の危険かが分からないワークの位置を直すとき、側面から手が金型の間に入り、スライドが下降して指を挟まれる
足元に散らばったスクラップにつまずいて転倒し、腰や腕を打つ
洗浄槽のふたを開けて部品を出すとき、溶剤の蒸気を吸い込み頭痛やめまいを起こす
※プレスと転倒の例は、厚生労働省「危険性又は有害性等の調査等に関する指針 同解説」の記録例をもとにしています。
化学物質の有害性は、ばく露の程度を測って確かめる場面もあります。2026年10月から個人ばく露測定のルールが変わる点は、個人ばく露測定の義務化で整理しています。
ステップ3 リスクの見積り
特定した危険ごとに、けがや病気の「重篤度」と「発生の可能性の度合」を組み合わせて、リスクの大きさを見積もります。点数をつける目的は精密な数値を出すことではなく、対策の順番を決めるために危険同士を比べられるようにすることです。
重篤度と可能性の区分
厚生労働省の解説では、重篤度を休業日数などで4段階に分ける例を示しています。けがの種類が違っても、同じ物差しで比べられるようにするためです。
- 致命的:死亡災害や、身体の一部に永久損傷を伴うもの
- 重大:休業1か月以上の災害、一度に多数の被災者が出るもの
- 中程度:休業1か月未満の災害、一度に複数の被災者が出るもの
- 軽度:不休災害やかすり傷程度のもの
発生の可能性は、危険に近づく頻度や時間、回避のしやすさで次の4段階に分けます。
- 極めて高い:日常的に長時間行う作業で、回避が難しい
- 比較的高い:日常的な作業だが、回避できる
- 可能性がある:非定常作業で、回避できる
- ほとんどない:まれな作業で、回避できる
3つの見積り方法
指針は見積りの方法として、次の3つを例示しています。
- マトリクス法:重篤度と可能性を縦横の表にし、交わるマスに割り付けたリスクを読む
- 数値化法:重篤度と可能性をそれぞれ点数にし、足し算や掛け算でリスクを出す
- 枝分かれ図:重篤度、危険に居合わせる頻度、回避の可能性を順に分岐させてリスクを決める
初めて導入する職場では、マトリクス法が分かりやすく定着しやすい方法です。数値化法の解説例では、重篤度を30・20・7・2点、可能性を20・15・7・2点としています。
そのうえで、合計30点以上を「高」、10〜29点を「中」、10点未満を「低」とします。
縦の「可能性」と横の「重篤度」が交わるマスで、リスクと優先度が決まります。
※厚生労働省「危険性又は有害性等の調査等に関する指針 同解説」別添4の例。青枠は重篤度「重大」×可能性「比較的高い」の場合で、リスク4(優先度 高)になります。
表の区分や点数は例であり、職場ごとに決めてかまいません。ただし、評価する人によって基準がぶれないよう、区分の定義と判断例を1枚にまとめて全員で共有することが欠かせません。
見積りで外しやすい点
指針は、見積りの際の留意点として、過去に実際に起きたけがの重さではなく、最悪の状況を想定した最も重いけがで重篤度を見積もるよう求めています。「これまで指先の打撲で済んでいる」作業でも、条件がそろえば切断に至るなら、重篤度は切断で評価します。
もう一つは、今ある安全装置を前提にしすぎないことです。指針は、次の点も考慮するよう求めています。
- 安全装置の信頼性や維持の状態
- 安全装置を無効化したり無視したりする可能性
- 手順の逸脱や操作ミスといった予見できる誤使用
たとえば、光線式安全装置があっても、生産性を理由に作業者が遮光範囲の外から手を入れられる構造なら、その経路のリスクは残っています。作業者の疲労といった付加的な影響も、特定の段階で考慮する項目です。
ステップ4・5 優先度の設定とリスク低減措置
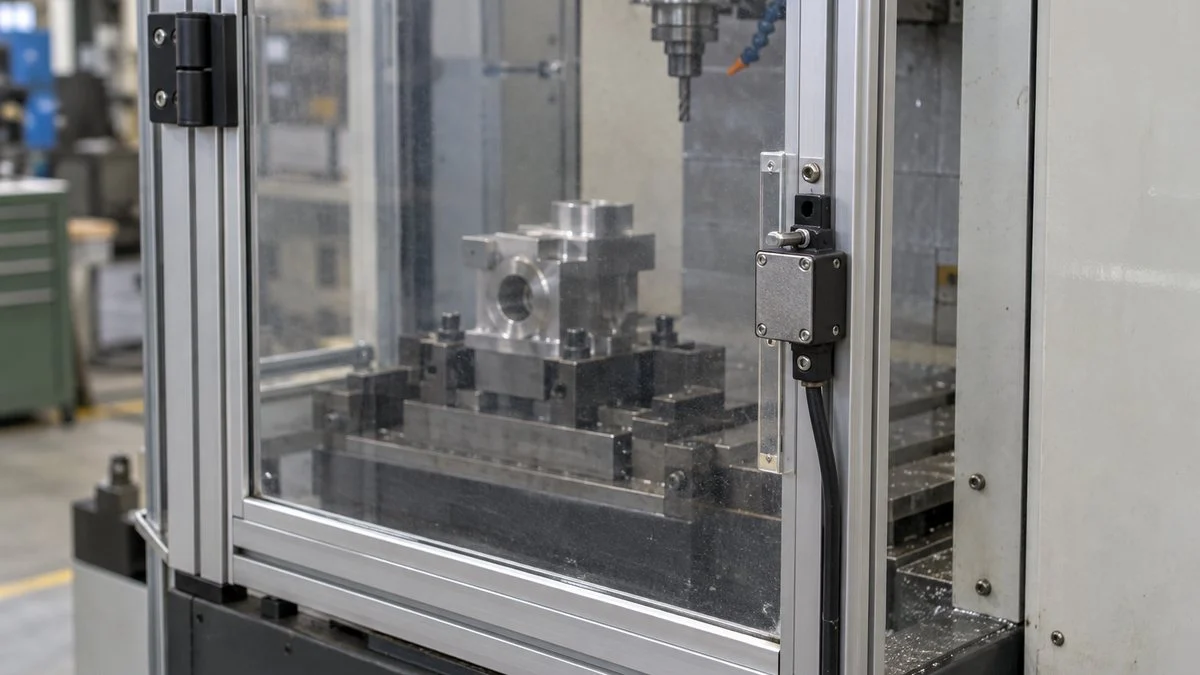
見積りが済んだら、リスクの高いものから対策を検討します。ここで最も重要なのが、対策の種類に優先順位があるという考え方です。
低減措置の優先順位
指針は、法令で定められた事項は必ず実施したうえで、次の順番で措置を検討するよう定めています。上の段ほど人の注意に頼らずに効くため、効果が高く長続きします。
上から順に検討し、できる限り上の段の対策を選びます。
※同解説では、この順番はILOの労働安全衛生マネジメントシステムガイドラインとも同様の考え方だと説明しています。機械の設計では、ISO 12100(JIS B 9700)の3ステップメソッド(本質的安全設計→安全防護・付加保護方策→使用上の情報)が近い考え方です。
現場でよく起きるのは、費用も時間もかからない教育や注意喚起、保護具に対策が偏ることです。指針は、対策の負担が効果に比べて著しく大きく、求めることが著しく合理性を欠く場合を除き、できる限り上位の措置を実施するよう求めています。
施行通達によれば、死亡や重い後遺障害をもたらす可能性が高い場合は、費用が大きくても措置を実施すべきです。また、高齢者や日本語が十分に通じない人、経験の浅い人にも効くレベルまでリスクを下げることも求めています。
すぐに対策できないときの暫定措置
設備改造のように、効果の高い対策ほど実施までに時間がかかるものです。指針は、死亡や後遺障害、重い病気をもたらすおそれのあるリスクについて、適切な対策に時間を要する場合は暫定的な措置を直ちに講じるよう定めています。
改造が終わるまでの間、該当作業を2人作業にして一方が停止ボタンの前に立つ、作業範囲を区画して立ち入りを制限するといった対応です。「予算が付くまで様子を見る」という判断は、リスクが高いまま作業を続けることを意味します。
措置の後にもう一度見積もる
対策を実施したら、同じ基準でリスクを見積もり直します。措置後に残るリスクを残留リスクと呼び、指針の施行通達も、記録する低減措置の内容に措置後のリスクの見積りを含めるとしています。
見積り直した結果、まだ許容できない水準であれば、追加の対策を次回の改善に盛り込みます。「対策済み」の印をつけて終わりにしないことが、リスクアセスメントを回し続けるうえでの要です。
ステップ6 記録・周知と見直し
指針は、次の5項目を記録するよう定めています。施行通達では、あわせて実施日と実施者を明記し、次回の調査まで記録を保管することが求められます。
- 洗い出した作業
- 特定した危険性又は有害性
- 見積もったリスク
- 設定したリスク低減措置の優先度
- 実施したリスク低減措置の内容(措置後のリスクの見積りを含む)
記録の様式は自由ですが、厚生労働省の解説にはプレス作業の記載例が載っています。次の図は、その例を読みやすく整理したものです。
措置前と措置後のリスクを並べ、次に何をするかまで1行で追えるようにします。
| 作業(設備) | 危険性・有害性と起こりうる災害 | 既存の対策 | 措置前のリスク | 低減措置 | 措置後のリスク | 次の検討事項 |
|---|---|---|---|---|---|---|
| 穴あけ作業(プレス1号機) | 両手押しボタンと光線式安全装置はあるが、側面から補助作業者の手が入り、金型に挟まれる | 両手押しボタン式・光線式安全装置 | 重大×可能性あり 中(3) | プレス側面(両側)にカバーを設置 | 重大×ほとんどない 中(3) | 後方にもカバーを設置 |
| 穴あけ作業(プレス2号機) | 足元に散乱したスクラップにつまずいて転倒し、腰を打撲または腕を負傷する | 整理整頓を教育 | 中程度×比較的高い 中(3) | 整理整頓を徹底する | 中程度×ほとんどない 低(1) | 朝礼などで随時点検する(備考:スクラップが飛散しないよう金型を改造) |
※厚生労働省「危険性又は有害性等の調査等に関する指針 同解説」別添5の記載例をもとに作成。実際の様式には実施日、実施者、措置の実施日も記入します。
2号機の例では、整理整頓の徹底で可能性を下げたうえで、備考欄で次の手として金型の改造という工学的な対策を挙げています。管理的対策で下げたリスクを、次は設備側の対策に置き換えていくという流れが、記録から読み取れるのが良い書き方です。
化学物質のリスクアセスメントでは、結果を作業者に周知することが義務づけられています。
2023年4月からは記録を作成し、次のリスクアセスメントまで(3年以内に次を行う場合は3年間)保存することも義務になりました。
周知は、作業場への掲示や書面の交付などで、作業者がいつでも確認できる形にします。
見直しのタイミング
一度作った記録は、次のようなときに見直します。
- 設備や手順、原材料を変えたとき
- 災害やヒヤリハットが起きたとき
- 一定期間が過ぎて人や設備の状態が変わったとき
見直しの際は、前回の措置後のリスクが本当に下がっているかを現場で確かめることから始めると、机上の更新で終わらずに済みます。
形骸化させないための注意点
リスクアセスメントの手順自体は難しいものではありません。うまくいかない職場の多くは、手順ではなく運用でつまずいています。よく見られる失敗と対策を4つ挙げます。
書類を埋めることが目的になっている
様式を埋めること自体が目的になると、事務所で前年の記録を写すだけの作業になりがちです。評価は必ず現場で、実際の作業を見ながら行うようにします。
作業者に「一番ひやっとするのはどの場面か」を聞くだけでも、書類に載っていない危険が見つかることがあります。
対策が注意喚起と保護具ばかりになっている
記録の対策欄が「注意する」「教育する」「手袋着用」で埋まっている場合は、優先順位の考え方が抜けています。
対策案を出す際は、まず作業をなくせないか、次に機械側で止められないかを検討した記録を残すルールにすると、上位の対策を考える習慣がつきます。
評価が甘く、すべて「低」になっている
点数が低く出るのは、今の安全装置が常に正しく使われている前提や、過去に起きたけがの程度で評価しているケースが大半です。
最悪の状況で重篤度を見積もること、安全装置の無効化や手順の逸脱もあり得るものとして考えることを、評価基準に明記しておきます。
一度きりで更新されていない
設備の更新や段取りの変更が多い工場ほど、数年前の記録は実態と合わなくなります。設備導入や手順変更の申請書にリスクアセスメントの欄を設け、変更管理の流れに組み込んでしまうと、実施漏れを防げます。
夏場の暑熱のように、季節によって大きくなるリスクもあり、工場の熱中症対策のように年ごとの見直しが必要なテーマもあります。
まとめ
- リスクアセスメントは、危険を洗い出し、重篤度と可能性で順位をつけて対策する仕組み
- 機械・作業は安衛法第28条の2で努力義務、リスクアセスメント対象物の化学物質は第57条の3で義務
- 設備・原材料・手順を変えるときは、作業開始前に低減措置まで済ませる
- 対策は本質的対策→工学的対策→管理的対策→保護具の順で、できる限り上位を選ぶ
- 措置後のリスクを見積もり直して記録し、変更や災害のたびに見直す
リスクアセスメントは安全担当者だけの仕事ではなく、設備を扱う職種全体で回していくものです。関連する職種として生産技術や設備保全、職場の安全衛生を統括する工場長・マネジメントの記事もあわせてご覧ください。
出典
出典・参考資料(6件)を開く出典・参考資料を閉じる
- 指針の本文:厚生労働省「危険性又は有害性等の調査等に関する指針」(平成18年3月10日 指針公示第1号)
- 見積り例・記録例・施行通達:厚生労働省安全衛生部安全課「危険性又は有害性等の調査等に関する指針 同解説」
- 労働災害の統計:厚生労働省「令和7年の労働災害発生状況を公表」、「令和7年における労働災害発生状況(確定値)」
- 化学物質のリスクアセスメント:厚生労働省「化学物質対策に関するQ&A(リスクアセスメント関係)」
- 調査の対象業種:労働安全衛生規則 第24条の11(労働新聞社 法令検索)
- 機械の安全:厚生労働省「機械の包括的な安全基準に関する指針」(平成19年7月31日 基発第0731001号)、JIS B 9700:2013 機械類の安全性-設計のための一般原則-リスクアセスメント及びリスク低減
NEWSLETTER
選んだ職種・業種に合わせた記事を、週1回メールで
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
職種・業種を選んで登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›
コメント