工場では、設備が1台止まるだけでライン全体の生産が止まることがあります。設備保全は、そうならないように、設備が本来の性能を出し続けられる状態を保つ仕事です。
対象は製品を加工・組み立てる機械だけでなく、空調や電気の設備など、工場を動かす設備にも及びます。点検の計画を立てて部品の交換時期を決め、故障が起きれば原因を突き止めて、同じ故障を繰り返さない設備に改善していきます。
設備保全とは
設備保全とは、工場の生産設備が本来の性能を出し続けられるように維持・改善する活動の総称です。
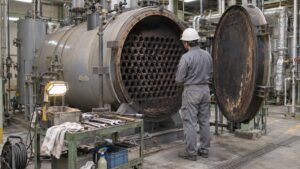
対象は加工機や組立ライン、搬送装置といった生産設備のほか、コンプレッサーや受変電設備、空調、ボイラーなど工場を動かすユーティリティ設備まで含まれます。
日本産業規格のJIS Z 8141(生産管理用語)では、設備保全を「設備性能を維持するために、設備の劣化防止、劣化測定及び劣化回復の諸機能を担う」諸活動の総称と定義しています。
具体的な活動として、計画、点検、検査、調整、整備、修理、取替えが挙げられています。
この定義のポイントは、設備は使えば必ず劣化するという前提に立っていることです。劣化を遅らせ、劣化の進み具合を測り、劣化した部分を元に戻す。この3つを組み合わせて、設備を止めずに動かし続けるのが設備保全の役割です。
JIS Z 8141の定義を、現場の作業に置き換えると次のようになります。
設備保全が重視される理由は、設備が1台止まるだけでライン全体の生産が止まることがあるからです。納期遅れや生産計画の組み直しに加え、止まった間の人件費や、再起動時の立ち上げ不良も発生します。
劣化した設備は、止まらなくても寸法のばらつきや異物の混入といった品質不良の原因になります。さらに、異常を抱えた設備は思わぬ動きをすることがあり、安全面のリスクにもつながります。設備保全は、生産量・品質・安全・コストのすべてに関わる仕事です。
設備保全の仕事内容
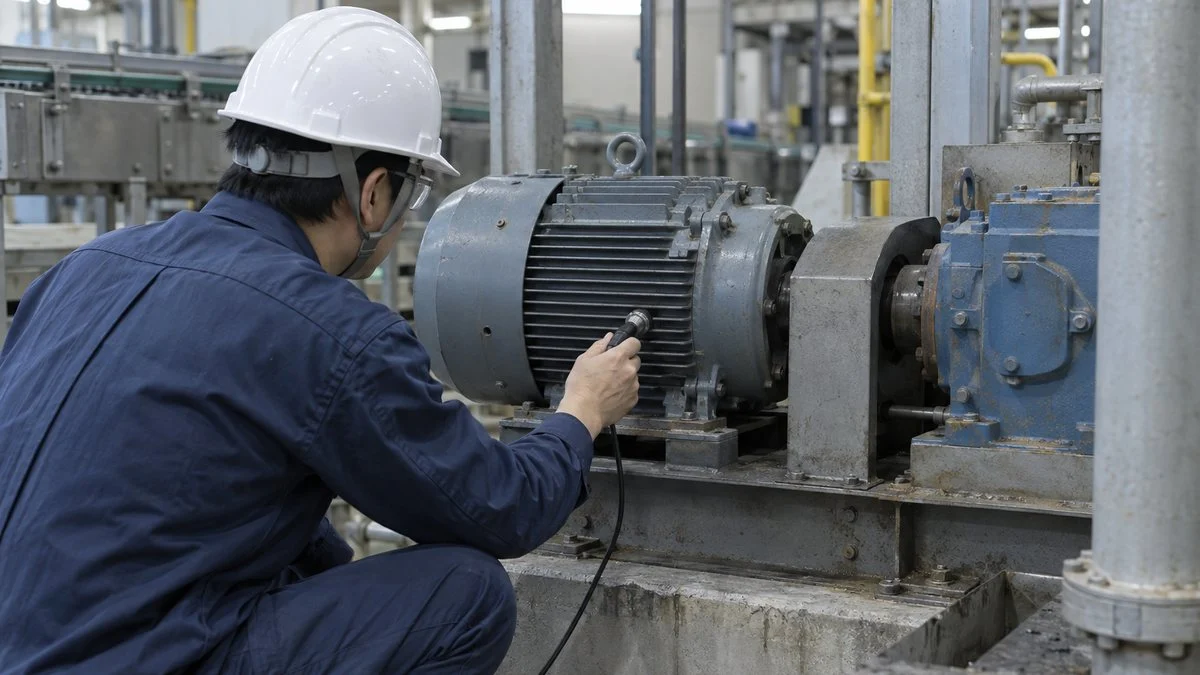
設備保全の仕事は、決まった周期でこなす計画業務と、突発的に発生する故障対応の2つに大きく分かれます。担当範囲は会社によって異なりますが、代表的な業務は次の6つです。
上の2つが「測る」、中段が「直す・良くする」、下段が仕事を回すための業務です。
※小規模な工場では1人がすべてを担い、大きな工場では計画担当と現場担当が分かれることが多いです。
点検と故障対応
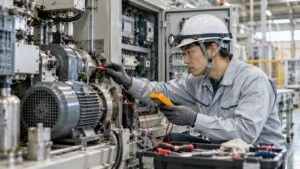
毎日の基本になるのが点検です。決められたチェックシートに沿って設備を巡回し、いつもと違う音や振動、温度上昇、油のにじみなどがないかを確認します。異常の多くは、故障する前に何らかのサインを出しているため、それを見逃さないことが点検の目的です。
一方で、どれだけ点検しても突発的な故障はゼロにはなりません。ラインが止まれば保全担当が呼ばれ、センサーの故障なのか、モーターなのか、制御プログラムなのかを切り分けて復旧させます。
止まっている間は生産がゼロになるため、早く正確に原因を絞り込む力が問われる場面です。
改善と保全計画
直して終わりにせず、なぜ壊れたのかを掘り下げて再発を防ぐのも保全の大事な仕事です。摩耗しやすい部品の材質を変える、給油しやすい位置に注油口を移す、といった改善を積み重ねると、設備は少しずつ手のかからないものになっていきます。
また、点検や交換の履歴を記録し、どの設備にどれだけの保全費がかかっているかを管理するのも保全部門の役割です。記録が残っていれば、次の交換時期を予測したり、更新すべき設備を判断したりする根拠になります。
機械系と電気系、生産技術との違い
設備保全は、担当する技術分野によって機械系と電気系に分かれることがあります。
機械系はベアリングやギア、油圧・空圧機器、ポンプなどの機械要素を、電気系はモーター、インバーター、センサー、制御盤、PLCなどを主に扱います。
規模の小さい工場では、両方を1人で見ることも珍しくありません。
よく比較される職種に生産技術があります。大まかに言えば、生産技術が新しいラインや設備を計画して立ち上げるのに対し、設備保全は立ち上がった設備を日々動かし続け、改善していく側です。製造業のほかの職種との関係は製造業の職種一覧で整理しています。
保全の種類
保全にはいくつかの方式があり、設備の重要度や故障したときの影響の大きさによって使い分けます。まずは全体像を見ておきましょう。
「故障を直す・防ぐ」維持の活動と、「設備そのものを良くする」改善の活動に分かれます。
※用語の定義はJIS Z 8141(生産管理用語)による。企業によって呼び方や分け方が異なる場合があります。
事後保全
事後保全は、JIS Z 8141で「フォールト検出後,アイテムを要求どおりの実行状態に修復させるために行う保全」とされる方式です。平たく言えば、壊れてから直すやり方です。
聞こえは悪いものの、すべての設備を予防保全するのは現実的ではありません。止まっても生産への影響が小さい設備や、予備機がある設備、安価ですぐ交換できる部品では、あえて事後保全を選ぶのが合理的な場合もあります。
時間基準保全(定期保全)
予防保全は、劣化の影響を緩和して故障の発生確率を下げるために行う保全です。そのうち時間基準保全(TBM)は、JISで「予定の時間間隔で行う予防保全」とされる定期保全にあたります。
例えば「このベルトは半年ごとに交換」「このポンプは年1回分解点検」のように、故障記録やメーカー推奨をもとに周期を決めます。
計画を立てやすい反面、まだ使える部品まで交換してしまうことがあり、周期の設定が短すぎれば費用がかさみ、長すぎれば故障を防げません。
状態基準保全(予知保全)
状態基準保全(CBM)は、時間ではなく設備の状態を見て手を打つ方式です。JISでは予知保全を「設備の劣化傾向を設備診断技術などによって管理し,故障に至る前の最適な時期に最善の対策を行う予防保全の方法」と定義しています。
振動、温度、電流、潤滑油の状態などを測り、劣化の傾向が一定の水準を超えたら部品を交換します。必要なときに必要な分だけ手を入れられるのが強みで、センサーやデータ分析の普及によって導入が進んでいます。
仕組みや測定方法は予知保全の仕組みと基本原理で詳しく解説しています。
どれが優れているかではなく、設備ごとに向き不向きがあります。
※実際の工場では、設備の重要度に応じて3つを組み合わせるのが一般的です。
事後保全・時間基準保全・状態基準保全を選ぶときの目安を、観点ごとに表で整理すると次のとおりです。
| 観点 | 事後保全 | 時間基準保全 | 状態基準保全 |
|---|---|---|---|
| 手を打つ時期 | 故障が起きてから | 決めた周期が来たら | 劣化の兆候が出たら |
| 向いている設備 | 止まっても影響が小さい設備 | 寿命を読みやすい設備 | 止まると影響が大きい設備 |
| 費用の特徴 | 点検費はかからない | まだ使える部品も交換する | センサーや診断に費用がかかる |
| 主なリスク | 突発停止と生産損失 | 周期が長すぎると故障を防げない | 診断の知識が必要 |
| 別名 | 壊れてから直す保全 | 定期保全(TBM) | 予知保全(CBM) |
改良保全と保全予防
改良保全は、故障が起こりにくい設備への改善や性能向上を目的とした保全です。同じ箇所で故障を繰り返すなら、部品を替え続けるよりも構造を変えるほうが結果的に安く済みます。
保全予防は、さらに上流で手を打つ考え方です。過去の保全記録や故障情報を新しい設備を計画・設計する段階で織り込み、そもそも壊れにくく、点検しやすい設備にします。
保全部門が設備の導入時に生産技術や設備メーカーへ要望を伝えるのは、この保全予防の実践です。
自主保全とTPM
設備保全は保全部門だけの仕事ではありません。日本の製造現場で広く取り入れられているTPM(全員参加の生産保全)は、1971年に日本プラントメンテナンス協会(JIPM)が提唱した活動です。
JIPMは「災害ゼロ・不良ゼロ・故障ゼロ」などあらゆるロスを未然に防ぐ仕組みを、全員参加でつくることを目標に掲げています。
設備保全に直接関わるのは、自主保全と計画保全の2本です。
※柱の名称と3つの区分はJIPM「TPMとは」による。各柱の説明は一般的な内容を要約したものです。
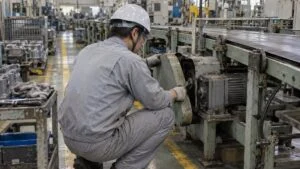
なかでも設備保全と深く関わるのが自主保全です。設備を毎日動かしている製造部門のオペレーターが、清掃や給油、ボルトの増し締め、簡単な点検を自分たちで行います。毎日設備に触れている人ほど異常に早く気づけるという考え方に基づいています。
自主保全が定着すると、保全部門は日常的な手入れから手を離し、定期整備や診断、改善といった専門性の高い計画保全に時間を使えるようになります。
清掃を通じて不具合を見つける取り組みは、トヨタ生産方式・カイゼンの5Sとも重なる部分が多く、現場改善の土台として位置づけられています。
設備保全の1日の流れ
設備保全の1日は、工場の規模や勤務形態によって大きく変わります。
計画業務の合間に、突発対応が割り込んでくるのが保全の1日です。
- 朝礼・引き継ぎ夜勤帯の設備トラブルと処置内容を確認。当日の作業と優先順位を決める
- 巡回点検重要設備を回り、音・振動・温度・油漏れを確認。気になる点は記録に残す
- 定期整備計画に沿ってベルトやフィルターを交換。製造部門と止める時間を調整して行う
- 突発対応ラインが停止し呼び出し。センサー不良を特定し、予備品と交換して再起動
- 原因調査・改善検討午前の故障の原因を掘り下げ、再発防止策を検討。必要なら部品を手配
- 業者との打ち合わせ次の長期休暇に行う設備更新工事の段取りと安全対策を確認
- 記録・計画の更新保全記録と部品在庫を更新し、翌日の作業を準備。夜勤へ引き継ぐ
※一例です。交替勤務の工場では夜勤に保全要員を置く場合や、夜間は呼び出しで対応する場合があります。
突発対応が入ると予定は組み替わる
上の例はあくまで順調な日の流れです。大きなトラブルが起きれば、その日の計画業務はすべて後回しになり、復旧まで設備に張り付くこともあります。計画どおりに進まないことを前提に、優先順位を柔軟に組み替えるのが保全の日常です。
逆に言えば、保全の仕組みがうまく回っている工場ほど突発対応が少なく、計画業務に時間を使えます。突発対応の件数や停止時間は、保全部門の成果を測る目安にもなります。
長期休暇は保全の繁忙期
ゴールデンウィークや夏季・年末年始の長期休暇は、多くの工場で設備を長時間止められる貴重な機会です。そのため、この時期に大規模な整備や設備の更新工事をまとめて行うことが多く、工場が休みの時期ほど保全は忙しくなるという特徴があります。
また、24時間稼働の工場では保全も交替勤務になったり、休日や夜間に呼び出しが入ったりすることがあります。
勤務形態は会社によって差が大きいため、求人を見る際は交替勤務の有無や呼び出し対応のルールを確認しておくと安心です。製造業全体の勤務形態の傾向は製造業の働き方改革と交替勤務の記事がまとめています。
設備保全で使う指標と安全のルール
保全の成果は「故障が少なかった」という感覚だけでは評価できません。現場では、設備がどれだけ効率よく動いているかを数字で把握し、改善の優先順位を決めていきます。
3つの率を掛け合わせ、止まる・遅くなる・不良が出るロスをまとめて見ます。
※設備総合効率はJIPMが開発した指標で、計算式と用語はJIS Z 8141による。
設備総合効率を見ると、ロスが故障による停止なのか、速度の低下なのか、不良なのかが分かれて見えてきます。
MTBFが延びれば故障しにくくなった、MTTRが縮めば早く直せるようになったと読み取れるため、保全の改善効果を説明する際にもよく使われます。
機械を止めて、鍵をかけてから作業する
設備保全は、動く機械のすぐそばで行う仕事です。労働安全衛生規則第107条は、機械の掃除、給油、検査、修理または調整の作業で危険のおそれがあるときは、機械の運転を停止しなければならないと定めています。
あわせて、停止した機械の起動装置に錠を掛け、表示板を取り付けるなど、作業者以外の人が誤って機械を動かさないための措置も求められます。
厚生労働省のリーフレットでは、表示板は脱落や見落としのおそれがあるため、施錠装置を併用することが望ましいとしています。
点検や調整、詰まりの除去といった普段と違う作業は非定常作業と呼ばれます。
労働基準監督署の資料では、調整作業などの非定常作業について安全に配慮した作業手順書がなく、作業中に機械が再起動して死亡災害につながった事例が紹介されています。
はさまれ・巻き込まれ災害の現状や対策は、製造業の職場環境と安全衛生で詳しく扱っています。
設備保全に必要なスキルと資格
設備保全には、機械と電気の両方にまたがる幅広い知識が求められます。とはいえ、最初からすべてを身につけている人はいません。多くの人は、先輩について故障対応を経験しながら少しずつ守備範囲を広げていきます。
身につけたいスキル
機械系では、ベアリングやギア、油圧・空圧機器の構造と、図面の読み方が基本になります。電気系では、電気回路の基礎に加えて、設備の動きを制御するPLCとシーケンス制御の仕組みを理解していると、故障の切り分けが格段に早くなります。
見落とされがちなのが、製造部門や業者と調整するコミュニケーション力です。設備を止める時間を製造部門と交渉したり、症状を正確に聞き取ったり、工事業者に仕様を伝えたりと、技術と同じくらい人とのやり取りが多い仕事です。
機械保全技能検定
設備保全の代表的な資格が、国家検定の機械保全技能検定です。合格すると機械保全技能士を名乗ることができ、公益社団法人日本プラントメンテナンス協会が試験を実施しています。
3級は実務経験がなくても受検できるため、未経験から保全を目指す人の最初の目標にもなります。
等級が上がるほど、求められる実務経験が長くなります。
※日本プラントメンテナンス協会「機械保全技能検定」2026年度第2回試験の案内による。受検資格の細かな条件と最新の情報は公式サイトで確認してください。
このほか、扱う設備によっては次の資格や技能講習が役立ちます。
- 電気工事士
- 電気主任技術者
- 危険物取扱者
- ボイラー関係の資格
- クレーン・玉掛けなどの技能講習
電気設備やボイラーのように、法令で有資格者でなければ扱えない作業がある設備も多いため、配属先の設備に合わせて取得していくのが一般的です。
設備保全に向いている人とキャリア
ここまでの仕事内容から、設備保全に向いているのは次のような人です。どれも生まれつきの才能というより、仕事への向き合い方に近いものです。
原因を突き詰めるのが好き
故障対応は、限られた手がかりから原因を絞り込む謎解きに近い仕事です。部品を替えて直ったら終わりではなく、なぜ壊れたのかを納得いくまで調べたくなる人は、改善まで踏み込める保全担当者になれます。
地道な記録と点検を続けられる
保全の成果は、何も起きないことで表れます。毎日の点検や記録は目立たない作業ですが、その積み重ねが故障の予兆に気づく力や、交換時期の判断材料になります。変化の少ない作業を丁寧に続けられることは、保全では大きな強みです。
トラブルのときに落ち着いて動ける
ラインが止まると、周囲から早く直してほしいという圧力がかかります。そんな場面でも手順を飛ばさず、安全を確保してから作業に入れる冷静さが求められます。焦って確認を省くことが、二次災害や誤った修理につながるからです。
保全からのキャリアの広がり
設備保全で経験を積むと、現場のリーダーや保全計画の担当として、工場全体の保全方針を決める立場に進む道があります。
設備の弱点を知り尽くした経験は、新しい設備を計画する生産技術や設備設計、設備メーカーのサービスエンジニアに移る際にも強みになります。
近年はセンサーやデータ分析を使った予知保全が広がり、現場の経験とデータを組み合わせて判断できる保全人材の価値は高まっています。一方で、ベテランの勘やコツをどう次の世代に引き継ぐかは、多くの工場に共通する課題でもあります。
保全の経験を今の工場で深めるか、社外の仕事にも目を向けるかを考える際は、転職・キャリアガイドも参考にできます。
設備保全のよくある質問
設備保全と設備メンテナンスは同じ意味ですか?
現場ではほぼ同じ意味で使われ、どちらも設備の性能を保つための点検・整備・修理を指す言葉として通じます。JIS Z 8141では設備保全を、劣化の防止・測定・回復を担う諸活動の総称として定義しています。
設備保全は未経験からでも目指せますか?
多くの人は先輩について故障対応を経験しながら守備範囲を広げていくため、未経験から始める人も少なくありません。機械保全技能検定の3級は実務経験がなくても受検できるので、最初の目標として取り組みやすい資格です。
予防保全と予知保全はどう違いますか?
予防保全は故障の発生確率を下げるために前もって手を打つ保全の総称で、予知保全はその一つです。決めた周期で交換する時間基準保全に対し、予知保全は振動や温度などで劣化の状態を測り、必要な時期を見極めて手を入れます。
設備保全の仕事はきついと言われるのはなぜですか?
突発故障が起きると計画業務を後回しにして復旧に張り付くことがあり、24時間稼働の工場では夜間や休日の呼び出しも入るためです。長期休暇に大規模な整備が集中する点も含め、勤務形態は求人の段階で確かめておくと安心です。
まとめ
- 設備保全とは、劣化の防止・測定・回復を通じて設備の性能を保つ活動の総称
- 仕事は点検、定期整備、突発故障の対応、改善、保全計画と記録、工事管理まで幅広い
- 保全方式は事後保全、時間基準保全、状態基準保全(予知保全)、改良保全、保全予防に分かれる
- TPMでは製造部門の自主保全と保全部門の計画保全が役割を分担する
- 原因を突き詰めるのが好きで、地道な点検を続けられる人に向いている
設備保全は、工場の生産・品質・安全を裏側から支える仕事です。仕事内容や求められる力が近い職種としては設備保全の職種ページや生産技術の職種ページ、技術テーマとしては予知保全がこの仕事と深く関わります。
求人を比較する際は、次のような点も確認しておくと、入社後のイメージがつかみやすくなります。
- 担当が機械系か電気系か
- 交替勤務や呼び出しの有無
- 資格取得の支援制度があるか
出典
出典・参考資料(6件)を開く出典・参考資料を閉じる
- 設備保全・保全方式の定義:JIS Z 8141:2022 生産管理用語(保全関連の用語)
- 設備総合効率の計算式:JIS Z 8141:2001 生産管理用語
- TPMの定義・8本柱:公益社団法人日本プラントメンテナンス協会「TPMとは」
- 機械保全技能検定の等級・受検資格:国家検定 機械保全技能検定「2026年度 第2回の試験概要」
- 運転停止と起動装置の施錠:厚生労働省「機械の『調整の作業』が機械の運転停止義務の範囲に追加されます(安衛則第107条)」
- 非定常作業での災害事例:新潟労働局 小出労働基準監督署「機械によるはさまれ巻き込まれ災害防止のポイント」
TOOLS & SERVICES
製造業で働く人の、仕事の道具・サービス紹介
これからの働き方、資格の勉強、打合せの記録。MONOSCOPE で紹介している3つです。
 CAREER社外の仕事を知りたい転職・キャリアガイド今の会社で続けるか、社外にも目を向けるか。考える視点と転職サービスの紹介。仕事と働き方を考える ›
 LICENSE仕事に関わる資格を学びたいSAT電験三種・エネ管・QC検定など。職種から資格を選べる表と受講料の比較。SATの対象資格を見る ›
 RECORD打合せを記録したいPLAUD録音から文字起こし・要約まで。3機種の選び方と業務で使う前の確認表。PLAUDの使い方を見る ›
NEWSLETTER
設備保全の記事を、週1回まとめてメールで受け取る
週刊MONOSCOPEは、登録時に選んだ職種・業種に合わせた記事を週1回お届けする無料のメルマガです。
設備保全を選んだ状態で登録へ ›
無料・週1回。登録後に届く確認メールのリンクを押すと登録が完了します。配信はメール内のリンクからいつでも停止できます。
WEEKLY NEWS
今週の製造業ニュース10選
メルマガは職種・業種に合わせた記事。LINEとnoteでは、全員共通の10本を毎週土曜の朝にお届けします。
LINEでニュース10選を受け取るnote今週のニュース10選をnoteで読む ›